


Co je progresivní lisování a proč na tom záleží
Představte si výrobu hotového kovového dílu každým jednotlivým tahem lisu - bez přemísťování, bez sekundárního nastavení, bez zásahu operátora mezi jednotlivými kroky. To je to, co přináší progresivní lisovací proces, který je od poloviny 20. století páteří-velkoobjemové výroby kovových součástí.
Definování progresivního lisování
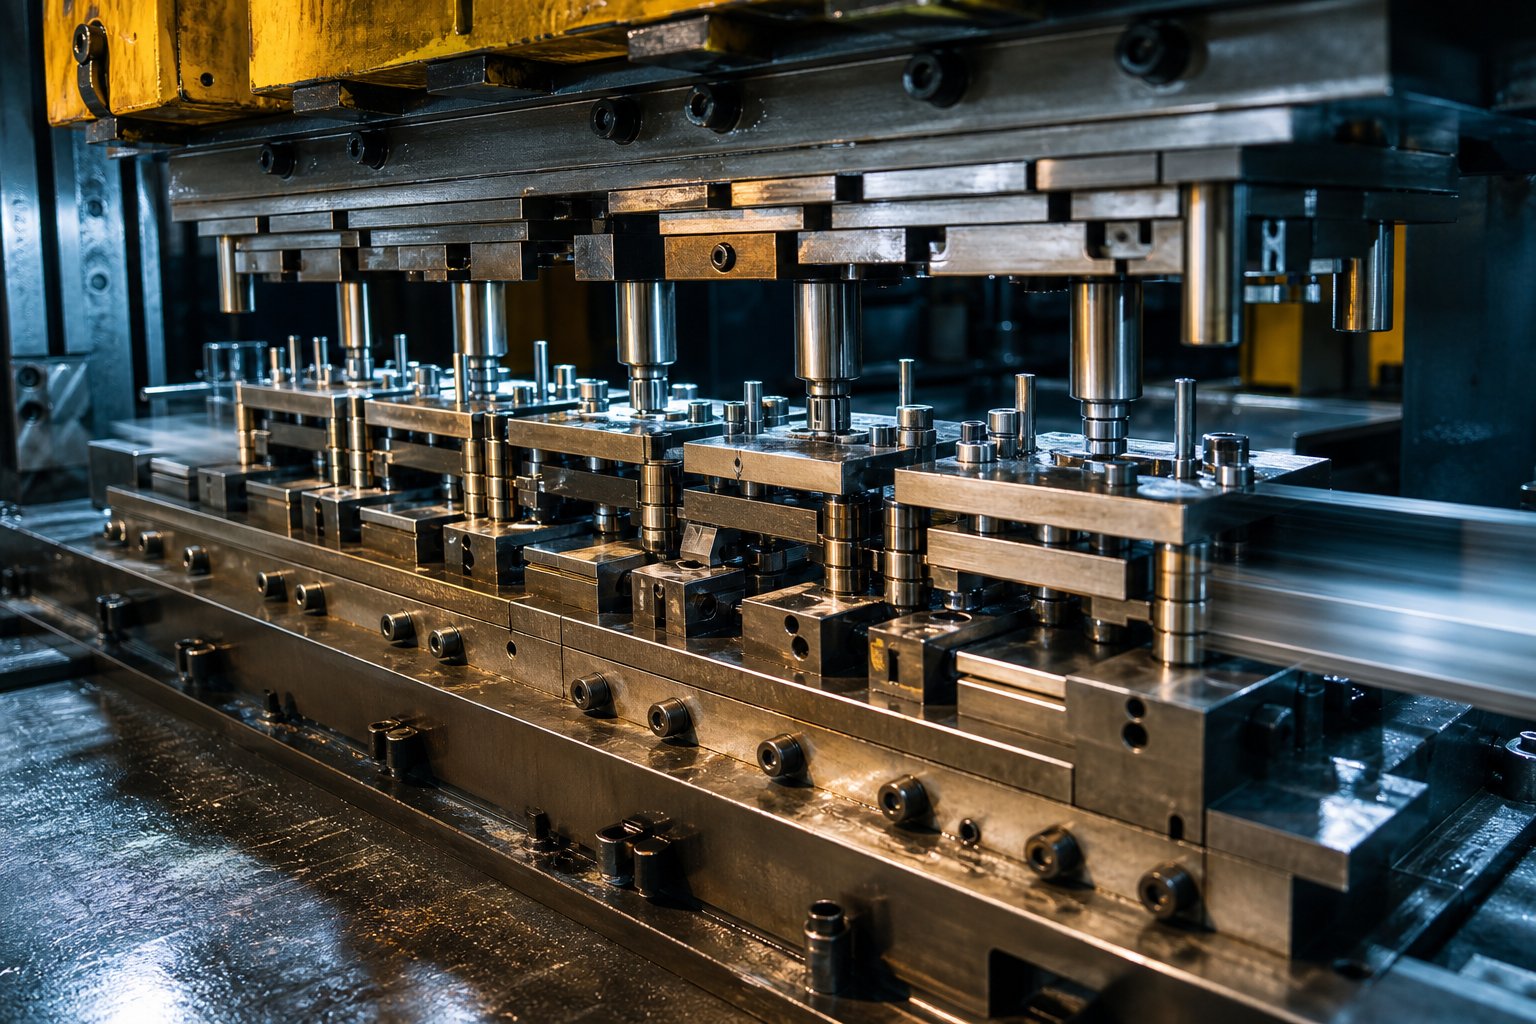
Progresivní lisování matricí je proces obrábění kovů-na cívkou, při kterém se souvislý pás kovu postupuje několika stanicemi v rámci jediné matrice, přičemž každá stanice provádí odlišnou operaci - vysekávání, děrování, ohýbání nebo tvarování -, dokud se hotový díl na konečné stanici neoddělí.
Tak,co je progresivní kostka? Je to specializovaný nástroj obsahující sekvenci pracovních stanic, z nichž každá je navržena tak, aby postupně tvarovala kovový pás. Svitek plechu se přivádí do lisu, posouvá se o pevnou vzdálenost (nazývanou rozteč) s každým zdvihem a vystupuje jako hotová součást. Pás zůstává během procesu připojen pomocí nosných jazýčků, což dává každé stanici stabilní referenční bod, dokud operace odříznutí díl neuvolní.
Ať už jste technik specifikující tolerance nebo vedoucí nákupu porovnávající-náklady na díl, základní myšlenka je stejná: jeden nástroj, více operací, nepřetržitý výstup.
Proč tento proces dominuje-velkoobjemové produkci
Progresivní lisování kovů se stalo výchozím nastavením pro hromadně{0}}vyráběné díly, protože řeší tři problémy současně:
- Rychlost- Vysokorychlostní-lisy mohou pracovat rychlostí 300+ zdvihů za minutu a každou hodinu vyrobit tisíce hotových dílů.
- Opakovatelnost- Pilotní kolíky a pevná geometrie matrice znamenají, že miliontý díl je rozměrově shodný s prvním.
- Minimální manipulace- Proužek se protáhne matricí, čímž se eliminuje ruční vkládání mezi operacemi a variace, které jsou s tím spojeny.
Tyto výhody se skládají ve velkém měřítku. Mzdové náklady na díl klesnou na zlomky centu, investice do nástrojů se amortizují v milionech cyklů a odpad z chyb operátora v podstatě zmizí. Pro díly vyžadující více prvků - otvory, ohyby, tvarované jazýčky - progresivní lisování spojuje to, co by jinak byly oddělené sestavy, do jediného nepřerušovaného cyklu.
Skutečnou otázkou není, zda tento proces funguje. Jde o to přesně pochopit, jak každá stanice přispívá k závěrečné části - a kde se inteligentní rozhodnutí promítají do měřitelných úspor nákladů.
Jak proces progresivního lisování funguje stanici po stanici
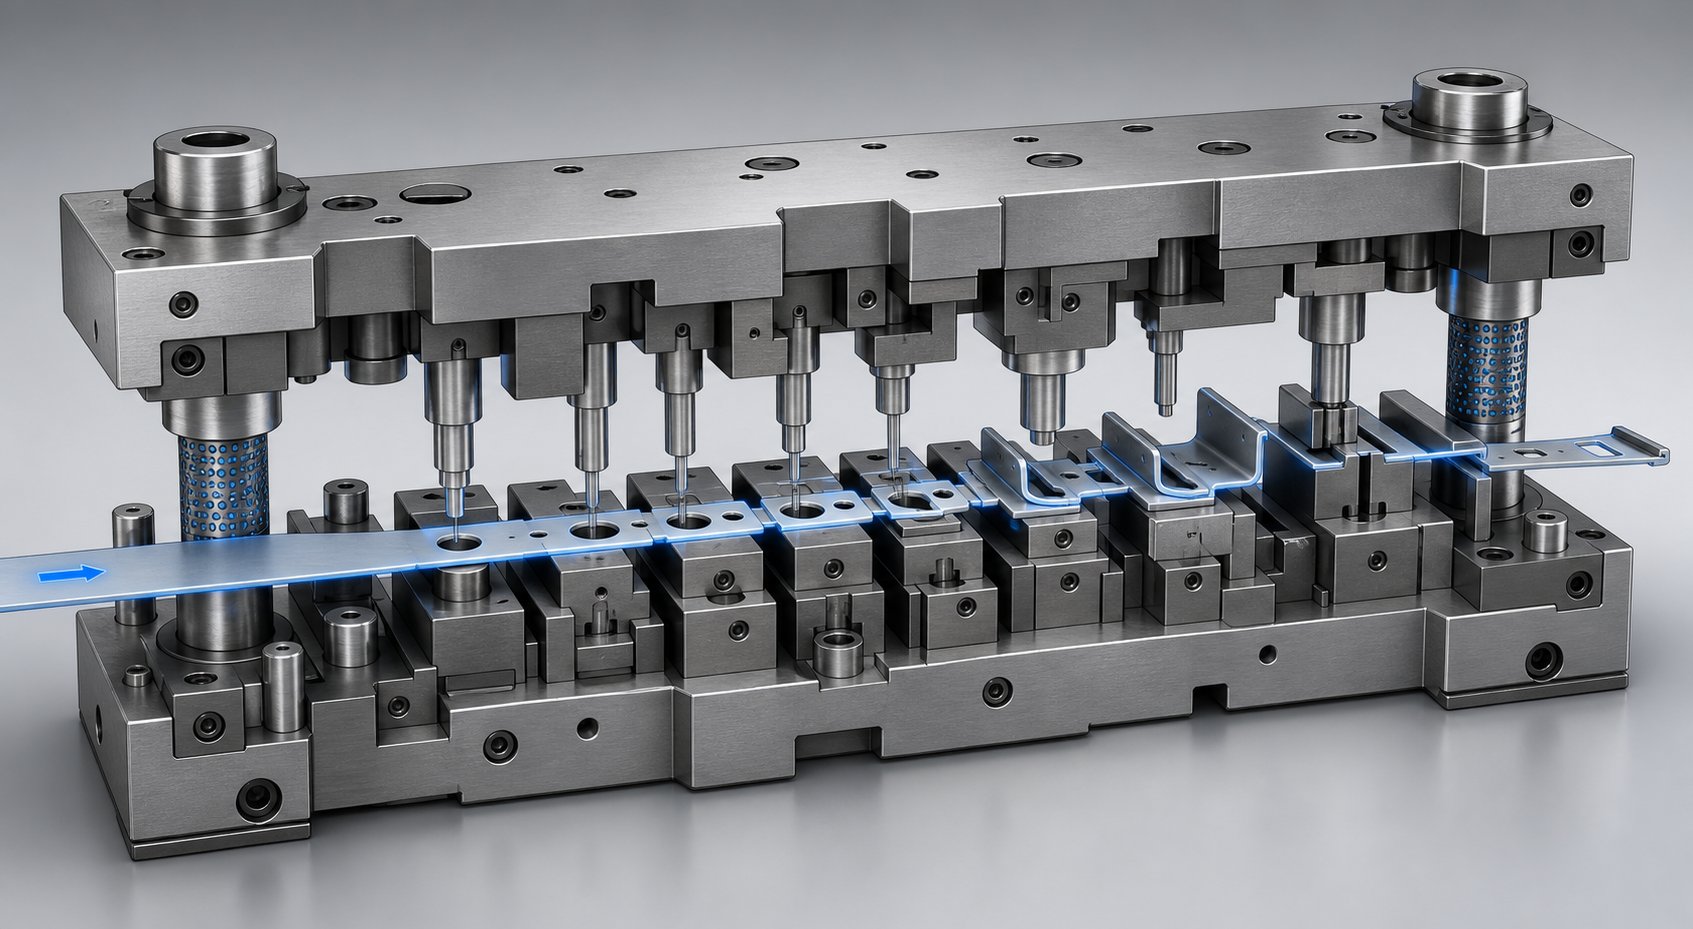
Představte si držák elektrického konektoru -, malou část s vodicími otvory, tvarovaným výstupkem a přesným výřezem. Začíná jako plochá cívka měděné slitiny a opouští matrici jako hotová součást, to vše během zlomku sekundy. Porozuměníjak funguje lisovací lisna této úrovni odhaluje, proč proces lisování vyžaduje tak pečlivé inženýrství na každé stanici.
Krmení proužků a registrace pilotů
Svitkový materiál vstupuje do progresivního lisovacího lisu prostřednictvím automatického systému podávání lisování - typicky podávacího mechanismu role nebo uchopovacího podávacího mechanismu. Podavače rolí používají párové válce, které se otáčejí o nastavenou vzdálenost na zdvih, aby se pás posunul o přesnou délku stoupání. Uchopovací posuvy používají vratnou svěrku, která uchopí a táhne pás dopředu, často preferované pro silnější materiály nebo delší délky podávání.
Kontrola výšky tónu je kritická. Podle časopisu Metal Forming Magazine mohou faktory, jako je dráha zdvihu pásu- a vzdálenost mezi podávací jednotkou a matricí, způsobit chyby stoupání, pokud není správně zkalibrováno načasování uzávěru posuvu-. Dokonce i zlomky milimetru chybného podávání se promítají do vadných dílů.
Jakmile proužek dosáhne každé stanice, kónické vodicí kolíky sestoupí do předem -děrovaných vodicích otvorů, aby zaregistrovaly přesnou polohu proužku. To zajišťuje přesnost vyrovnání v rozmezí ±0,001 palce (0,025 mm) -, což je druh opakovatelnosti, který udržuje konzistentní tolerance v rámci milionů cyklů.
Sekvenční logika napříč stanicemi
Operace v progresivní raznici nejsou uspořádány libovolně. Sekvence se řídí přísnou logikou tvarování navrženou k ochraně integrity součásti:
- Propíchnutí pilotního otvoru- Vytvořeno jako první pro stanovení registračních dat pro všechny stanice po proudu.
- Charakteristické propichování a děrování- Díry a výřezy se vytvářejí, když je pás stále plochý, což zabraňuje deformaci, ke které by mohlo dojít při proražení po ohnutí.
- Vrubování- Reliéfní zářezy jsou vyříznuty před ohyby, aby se eliminovala koncentrace napětí a interference materiálu na liniích přehybu.
- Tváření a ohýbání- Jazýčky, okraje a úhly jsou tvarovány progresivně, přičemž jednoduché tvary předcházejí složitým.
- Ražba nebo ražba- Jemné detaily a upřesnění rozměrů se aplikují na již-vytvořenou geometrii.
- Přerušení a oddělení- Hotový díl se na konečné stanici odstřihne od nosného pásu.
Proč tato objednávka? Propichování před tvarováním zabraňuje deformaci otvoru - kulatý otvor vyražený do plochého pásu zůstane kruhový, ale proražení po ohybu zavede napětí, které jej prodlouží. Vrubování před ohýbáním uvolňuje materiál, který by se jinak v přehybu vyboulil nebo popraskal. Během postupu udržují nosné výstupky pás připojený a zajišťují strukturální stabilitu, takže každá stanice má pevný obrobek, na který lze působit.
Typický držák konektoru může vyžadovat 6 až 12 stanic. Vysokorychlostní-progresivní razicí lisy s rychlostí 200 až 400+ zdvihů za minutu dokážou vyrobit tisíce těchto dílů za hodinu -, z nichž každý je identický s tím posledním.
Konečné oddělení a vyhození části
Na poslední stanici odděluje odstřihovač hotový komponent od nosného pásu. Součást propadne matricí nebo je vymrštěna pomocí pružin-zatížených kolíků do sběrného skluzu pod lisem. Mezitím zbývající kostěný pás - nyní jen páska šrotu - opouští matrici a navíjí se na cívku šrotu k recyklaci.
Celý proces progresivního lisování, od vstupu cívky až po vysunutí součásti, probíhá v nepřetržitém pohybu. Mezi díly není žádná pauza, žádný ruční přenos, žádné opětovné{1}}upravování. Každý zdvih lisu současně posouvá každou stanici, což znamená, že paralelně s každým cyklem probíhá šest nebo více operací.
Tato paralelní účinnost je to, co dělá proces lisování tak produktivním v objemu. Znamená to ale také, že samotné nástroje - razidla, bloky matric, odstraňovače a vodítka uvnitř matrice - musí fungovat jako těsně integrovaný systém. Jak tyto komponenty interagují, určuje kvalitu dílu i životnost matrice.
Kritické součásti raznice a jejich vzájemné působení
Progresivní lisovací raznice může zvenku vypadat jako pevný ocelový blok, ale rozbijte jej a najdete desítky přesných-broušených lisovacích součástí, které spolupracují. Každá součást má jednu úlohu, ale žádná nemůže fungovat bez ostatních. Představte si to jako mechanický orchestr -, jedna rozladěná--sekce a celé představení se rozpadne.
Děrovací plechy, zápustkové bloky a odstraňovače
Děrovací deska je umístěna v horní polovině matrice a nese všechny střižné a tvářecí razníky. Tyto razníky - dostupné v kulatých, podlouhlých nebo vlastních profilech - sestupují do materiálu pásu při každém zdvihu lisu, aby prorazily díry, střihly profily nebo tvarovaly geometrii. Jejich tvary odpovídají vlastnostem požadovaným na každé stanici.
Pod pásem tvoří bloky matrice lícující geometrii. Každý blok matrice obsahuje přesně-opracované otvory (nazývané tlačítka matrice), které odpovídají výše uvedeným razníkům. Vůle mezi razníkem a tlačítkem matrice - obvykle 5-10 % tloušťky materiálu na stranu – určuje kvalitu břitu a životnost nástroje. Příliš těsné a přetěžujete úder; příliš volné a na dílu se tvoří otřepy.
Trio doplňuje stripovací deska. Jak vysvětluje Wisconsin Metal Parts, stírací deska vykonává dvě kritické práce: upne materiál naplocho proti bloku matrice během operací a stahuje materiál z razníků při zpětném zdvihu. Bez něj by se pás přilepil k razidlům a vytáhl by se nahoru, zničil by součást a potenciálně poškodil matrici.
Piloti, zvedáky a vodítka skladu
Piloti jsou kulové-čepy, které klesají do předem-proražených děr na každém stanovišti. Poskytují konečnou korekci polohy nad rámec toho, co může dosáhnout samotný podávací mechanismus - usazení pásu do přesného zarovnání při každém jednotlivém tahu. Tato přesnost soutisku je to, co udržuje umístění otvorů, hrany a tvarované prvky v toleranci pro miliony dílů.
Zvedače raznic jsou pružinové-kolíky nebo kolejnice, které zvednou pás ze spodního povrchu raznice po dokončení každého zdvihu. Zvednutím pásu vytvářejí vůli, takže materiál může volně postupovat do další stanice, aniž by se přetahoval přes tvářecí povrchy nebo se zachycoval o okraje matrice. Zní to jednoduše, ale nesprávná výška zvedáku nebo síla pružiny způsobují chyby nesprávného podávání, které se šíří každou stanicí po proudu.
Po obou stranách pásu probíhají vodítka pažby a vytvářejí kanál, který zabraňuje bočnímu posunu. Udržují materiál cívky přímo přes matrici, takže pilotní kolíky mohou provádět jemné{1}} dolaďování, aniž by bojovaly proti hrubému vychýlení.
Jak komponenty spolupracují jako systém
Během cyklu zdvihu lisu klesá horní patka matrice, vedena přesnými vodícími čepy a pouzdry (často kuličkový -typ ložisek ve vysokorychlostních-progresivních lisovacích nástrojích), které udržují vyrovnání s přesností na desetinu tisíciny. Stahovač se nejprve dotkne proužku a upne jej naplocho. Razníky pak procházejí stíračem, aby prováděly operace řezání nebo tváření proti blokům matrice pod nimi. Při zpětném zdvihu drží stahovač materiál dole, zatímco děrovače se čistě zatahují. Zvedače pak pás zvednou, podávací mechanismus jej posune o jednu vzdálenost a cyklus se opakuje.
Každá raznice závisí na tom, zda je tato interakce bezproblémová. Klece válečkových ložisek v sadě matric zajišťují, že se horní a dolní čelist vrací do stejné polohy cyklus po cyklu. Opěrné desky za vložkami zabraňují zaražení kalených nástrojů do měkčích čelistí při opakovaném nárazu. Patní bloky podporují údery, u kterých dochází k bočnímu-nakládání z jednostranných-řezů. Je to integrovaný systém, kde každá součást chrání ostatní.
| Komponent | Funkce | Typický materiál |
|---|---|---|
| Děrný plech | Drží a umísťuje střižné/tvarovací razníky | Nástrojová ocel A2 nebo D2 |
| Údery | Materiál pásu propíchněte, vystřihněte nebo vytvarujte | D2, M2 nebo karbid wolframu |
| Bloky kostek / tlačítka kostek | Zajistěte lícující břit a tvarovací dutinu | Břitové destičky z nástrojové oceli nebo tvrdokovu D2 |
| Stripovací deska | Plochý pásek svorek; při návratu odizoluje materiál z razníků | Nástrojová ocel A2 (kalená) |
| Pilotní kolíky | Registrujte polohu proužku na každé stanici | M2 rychlořezná-ocel |
| Zvedáky | Zvedací lišta pro hladký posun posuvu | C-kalená legovaná ocel |
| Průvodci skladem | Zabraňte bočnímu posunu pásu | Nástrojová ocel A2 nebo tvrzená slitina |
| Vodicí čepy a pouzdra | Vyrovnejte přesně horní a spodní polovinu matrice | Pouzdra z tvrzené nástrojové oceli / hliníkového bronzu |
| Opěrné desky | Chraňte čelisti před nárazovými silami | Kalená nástrojová ocel |
| Boty (horní/spodní) | Konstrukční základy; namontovat všechny komponenty | 1045 středně uhlíková ocel nebo litina |
Výběr materiálu v této tabulce není libovolný. Větší-objemové lisovací nástroje používají na obráběcích stanicích vložky D2 nebo karbidové destičky, protože tyto materiály odolávají abrazivnímu opotřebení během milionů cyklů. Menší{4}}objemové nástroje mohou používat ocel A2 - tvrdší a méně náchylné k vylamování, i když se rychleji otupuje. Rozhodnutí se vždy vrací k vyvážení životnosti nástroje a počátečních nákladů.
Nejdůležitější je, jak se výběr materiálu a geometrická přesnost spojují napříč všemi těmito součástmi. Perfektně vybroušený razník spárovaný s opotřebeným knoflíkem matrice stále produkuje špatné díly. Bezchybný blok matrice spárovaný se slabými zvedáky stále způsobuje chybné podávání. Výkon progresivních lisovacích nástrojů žije v systému, nikoli v žádné jednotlivé součásti - a pochopení tohoto systému je to, co odděluje spolehlivou výrobu od chronického odstraňování problémů.
Výběr materiálu a jak se kovy chovají při lisování
Komponenty matrice určují mechanickou přesnost progresivní lisovací operace, ale kovový pás procházející těmito stanicemi má svůj vlastní program. Každá slitina reaguje jinak na řezné, ohýbací a tvářecí síly uvnitř matrice. Některé kovy po vytvarování vyskočí zpět. Jiní pracují-uprostřed-procesu a najednou odolávají provozu další stanice. Několik se zadírá na děrované povrchy a zničí životnost nástroje během několika hodin.
Výběr správných materiálů pro progresivní lisování není jen úkolem nákupu -, ale přímo ovlivňuje nastavení vůle matrice, strategie mazání, výběr materiálu pro lisování a dokonce i pořadí stanic.
Chování oceli, hliníku a slitin mědi
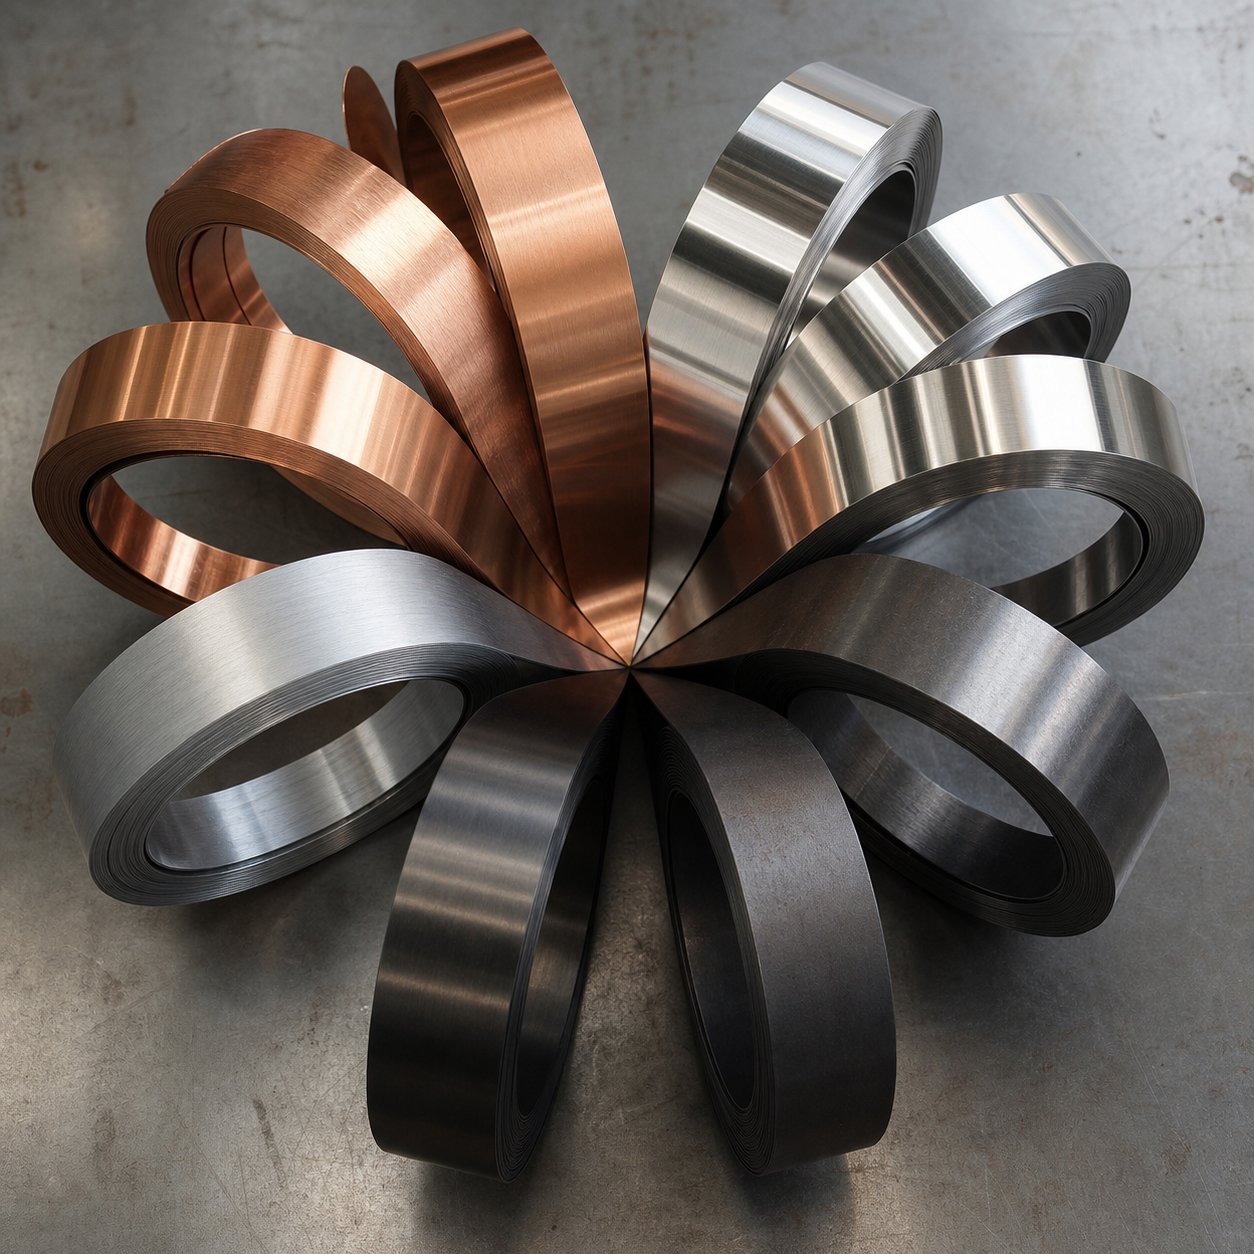
Každá kovová rodina přináší předvídatelné chování progresivní lisovací matrice. Pochopení těchto tendencí předem zabrání nákladným pokusům-a{2}}omylům v tisku.
Uhlíková ocelje tahounem velkoobjemového ražení-. Nízkokarbonové třídy (C1008 až C1020) nabízejí vynikající tvarovatelnost, nízkou pružinu zpět-a předvídatelné chování v průběhu milionů cyklů. Progresivní lisování z uhlíkové oceli funguje efektivně, protože materiál je shovívavý -, snáší ostré ohyby bez praskání a agresivně neopotřebovává nástroje. Čím vyšší je však obsah uhlíku v oceli, tím je tvrdší a křehčí, zvyšuje se zatížení razníku a snižuje se životnost matrice.
Vysokopevnostní-ocelpřináší výrazné jarní{0}}náklonnosti. JakCepTechpoznamenává, že modul pružnosti určuje, kolik pružnosti materiál vykazuje po deformaci - nižší modul znamená více pružení-zpět. Vysokopevnostní oceli ukládají při ohýbání pružnou energii, která se částečně uvolní, když se razník zatáhne, což způsobí otevření tvarovaných úhlů. Návrháři raznic to kompenzují nad-ohýbáním: zacílením na 92-stupňový tvar, aby bylo dosaženo konečného úhlu 90 stupňů po uvolnění pružiny.
Nerezpředstavuje jinou výzvu - tvrdší práce. Každá tvářecí operace zvyšuje povrchovou tvrdost v deformované zóně, díky čemuž se následující stanice setkávají s progresivně houževnatějším materiálem. Austenitické třídy (304, 316) jsou zvláště agresivní pracovní-tvrdidla. To znamená, že vůle zápustek musí být širší než ekvivalenty uhlíkové oceli a razníky vyžadují tvrdší nástrojové oceli nebo karbidové vložky, aby zvládly zvýšené řezné síly. Nerez také vyžaduje silnější mazání, aby se zabránilo zadření mezi povrchem obrobku a matrice.
Hliníkje lehký a vysoce tvarovatelný, ale představuje riziko zadření. Hliník má tendenci se za studena-navařovat na povrch razníku a matrice pod tlakem, čímž vzniká materiál, který rýsuje následné díly a poškozuje nástroje. Progresivní lisování hliníku vyžaduje leštěné povrchy matric, specializované povlaky (TiN nebo DLC na raznicích) a agresivní mazání, aby se zabránilo této tendenci k adhezi. Vůle matrice jsou obvykle těsnější než u oceli - kolem 4-6 % tloušťky materiálu na stranu – protože měkkost hliníku umožňuje čisté stříhání v užších mezerách.
Slitiny mědi a mosazipředstavují nejpříznivější-materiály v progresivní matrici. Progresivní lisování mědi těží z vynikající tažnosti kovu a nízké rychlosti{2}}tvrdnutí, což umožňuje těsné ohyby a složité tvary bez praskání. Mosazné progresivní lisování je stejně vstřícné - obsah zinku v mosazi zlepšuje obrobitelnost při zachování dobré tvárnosti. Oba materiály hladce protékají tvářecími stanicemi, vytvářejí minimální otřepy při správných vůlích a jsou šetrné k nástrojům ve srovnání s železnými kovy. Jejich primárním omezením je nižší pevnost v tahu, což znamená, že tvarované prvky musí být navrženy s odpovídající materiálovou podporou, aby se zabránilo deformaci při provozu.
Přizpůsobení materiálu požadavkům na součást
Inženýři nevybírají kovy izolovaně. Proces výběru vyvažuje to, co musí hotový díl dělat v provozu, a to, jak se bude materiál chovat uvnitř matrice. Zde je návod, jak se logika rozhodování obvykle projevuje:
- Elektrická vodivost- Dominuje měď a její slitiny. Kontakty baterie, přípojnice a svorky konektorů vyžadují minimální odpor a měď je díky své tvarovatelnosti přirozeně vhodná pro progresivní lisování.
- Odolnost proti korozi- Nerezová ocel (řada 300) slouží k manipulaci s lékařskými nástroji, součástmi pro zpracování potravin a námořním hardwarem, kde je rez nebo biologická kontaminace nepřijatelná.
- Redukce hmotnosti- Hliník slouží automobilovým a leteckým držákům, chladičům a konstrukčním svorkám, kde z hlediska spotřeby paliva záleží na každém gramu.
- Omezení nákladů- Progresivní lisování z uhlíkové oceli pokrývá -univerzální držáky, spony a hardware, kde náklady na materiál přímo ovlivňují marže a požadavky na výkon jsou mírné.
Směr zrn přidává tomuto rozhodnutí další vrstvu. Plech má preferovaný směr válcování a ohyby provedené kolmo ke zrnu poskytují čistší výsledky s menším rizikem praskání hran. Ohyby rovnoběžné se směrem zrna vyžadují větší poloměry, aby nedocházelo k lomům - zejména při tvrdších popouštěních. Konstruktéři progresivních nástrojů orientují rozložení pásu tak, aby kritické ohyby protínaly zrno, kdykoli je to možné, i když to znamená mírně nižší využití materiálu ze svitku.
| Materiál | Hodnocení tvarovatelnosti | Typické aplikace | Úvahy o progresivním ražení |
|---|---|---|---|
| Nízkouhlíková ocel (C1008-C1020) | Vysoký | Držáky, spony, obecný hardware | Odpouštějící; nízká pružina-záda; standardní vůle (8-10 % na stranu) |
| Vysokopevnostní ocel (HSLA){0} | Mírný | Konstrukční automobilové komponenty | Významné jaro-zpět; vyžaduje kompenzaci za pře-ohnutí; vyšší tonáže |
| Nerezová ocel (304/316) | Mírný | Lékařská zařízení, potravinářská zařízení | Práce rychle tuhne; potřebuje větší vůle a těžší mazání |
| Hliník (5052, 6061) | Vysoký | Chladiče, automobilové držáky, skříně | riziko zadření; užší vůle; vyžaduje potažené nástroje a leštěné povrchy |
| měď (C110, C102) | Velmi vysoká | Elektrické kontakty, přípojnice, svorky | Vynikající tažnost; šetrný k nástrojům; nízká pružina-zpět |
| Mosaz (C260, C270) | Velmi vysoká | Konektory, ozdobné kování, ventily | Snadné tvarování; minimální otřepy; dobrá obrobitelnost snižuje opotřebení razníku |
Kompromisy-v této tabulce odhalují něco důležitého: nejlevnější materiál není vždy tou nejekonomičtější volbou, když zohledníte údržbu matrice, náklady na mazání a zmetkovitost. Progresivní lisování oceli může využívat levný surový materiál, ale nerezová třída, která agresivně opotřebovává razníky, by mohla zvýšit náklady na údržbu nástrojů natolik, aby se rovnice posunula. Naopak vyšší cena materiálu na libru mědi je často kompenzována delší životností matrice a vyššími rychlostmi lisu v důsledku nižších tvářecích sil.
Chování materiálu neovlivňuje pouze to, co se děje uvnitř matrice -, ale také určuje, která architektura matrice má v první řadě smysl. Díly vyžadující hluboké tažení nebo extrémní tvarovatelnost mohou překročit to, co zvládne progresivní matrice, což vyvolává otázku, kdy se přenosová matrice nebo složená matrice lépe hodí.
Progresivní matrice vs. přenosová matrice vs. složená matrice
Ne každá část patří do postupové kostky. Některé geometrie potřebují více místa. Některé vyžadují hluboké tažení, které-připojený proces nedokáže pojmout. Znalost dostupných typů lisovacích forem - a toho, kde každá z nich vyniká -, vám zabrání přehnat-konstruování nástrojů nebo nechat výkon na stole.
Progresivní razítko vs. Transfer razítko
Definující rozdíl spočívá v tom, jak se obrobek pohybuje mezi stanicemi. Progresivní matrice udržují díl připojený k nosnému pásu po celou dobu operace - pás se posune o jednu rozteč na zdvih a každá stanice působí na stále-připojený polotovar. Přenášecí lisování má zásadně odlišný přístup: obrobek je oddělen od pásu na první stanici, poté mechanické prsty nebo kyvadlové mechanismy fyzicky pohybují jednotlivý polotovar z jedné lisovací stanice do další.
Proč na tom záleží? Protože uchycení pásu omezuje hloubku tažení. Progresivní lisovací matrice fungují nejlépe pro menší, plošší díly - elektrické kontakty, držáky, spony -, kde tvarování zůstává v hloubce tažení přibližně v rámci jedné tloušťky materiálu. Přenosové matrice toto omezení odstraní. Jakmile je polotovar uvolněn z proužku, může být hluboce{5}}kreslen, překreslen a obrubován přes několik stanic, aniž by bylo nutné bojovat s geometrií nosného štítku. Vzpomeňte si na skořepinové kryty, kryty-ve tvaru pohárků nebo velké konstrukční panely.Výroba Keatspoznamenává, že transferové lisování je zvláště vhodné pro výrobu hlubokotažených{0}}dílů a trubek právě proto, že k oddělování pásů dochází na začátku procesu.
Výměna-? Přenosové matrice běží pomaleji. Mechanický přenosový mechanismus mezi stanicemi se nemůže rovnat rychlosti cívky, která se jednoduše posouvá progresivními matricemi rychlostí 300+ zdvihů za minutu. Přenášecí lisy obvykle pracují v rozsahu 20-60 zdvihů pro větší díly.
Progresivní lisování vs. složené lisování
Složené lisování zabírá opačný konec spektra složitosti. Tam, kde progresivní raznice rozšiřují operace na mnoho stanic, složená raznice provádí několik řezných operací - vysekávání a děrování - v jediném tahu na jedné stanici. Díl je hotový jedním zásahem.
Zní to efektivně? Je, pro správné díly. Složené matrice vynikají u plochých součástí, které vyžadují těsnou soustřednost mezi vnitřními a vnějšími prvky - podložky, jednoduché kroužky nebo polotovary kol, kde musí být otvor dokonale vycentrován vzhledem k vnějšímu průměru. Protože vše seká současně, nedochází k žádné kumulativní chybě při určování polohy mezi stanicemi-na-přenos stanice.
Omezením je geometrická složitost. Složené matrice zvládnou pouze řezací operace -, nemohou zahrnovat ohýbání, tvarování nebo progresivní tvarování. Pokud váš díl potřebuje nějakou trojrozměrnou-geometrii, složené lisování vás tam nedostane. Progresivní matrice zvládnou ty více{5}}operační sekvence, kde má finální díl ohyby, tvary a prvky, které vyžadují sekvenční zpracování.
Rozhodovací kritéria pro výběr správné metody
Volba mezi těmito lisovacími a lisovacími metodami není o tom, která je „lepší“ -, ale o přizpůsobení schopnosti procesu požadavkům na součást. Zde je návod, jak se rozhodovací rámec hraje napříč kritérii, která jsou nejdůležitější:
| Kritéria | Progresivní zemřít | Přenosová matrice | Compound Die |
|---|---|---|---|
| Rozsah velikostí dílů | Malé až střední (obvykle pod 150 mm) | Střední až velké (až 600 mm+) | Malé až střední (ploché profily) |
| Typický práh hlasitosti | 100,000+ dílů (preferujeme vyšší objemy) | 10 000-500 000 dílů | 50,000+ dílů |
| Schopnost složitosti | Vysoká (ohyby, tvary, piercing, embosování) | Velmi vysoká (hluboké tažení, závitování, vroubkování) | Nízká (pouze operace řezání) |
| Za-dílnou cenu a objem | Nejnižší pro malé složité díly | Střední (pomalejší časy cyklu) | Nízká pro jednoduché ploché díly |
| Investice do nástrojů | Vysoká (multi{0}}stanice kostka) | Vysoká (více stanic matric + přenosový mechanismus) | Nižší (jedno{0}}nádražní kostka) |
| Maximální hloubka tažení | Omezené (~1x tloušťka materiálu) | Možné hluboké tažení (vícenásobné překreslení) | Nelze použít (pouze ploché části) |
| Rychlost výroby | Velmi vysoká (200-400+ SPM) | Střední (20–60 SPM pro velké díly) | Vysoká pro jednoduché díly |
Rychlá volba: pokud je váš díl malý, potřebuje více funkcí a objem výroby ospravedlňuje nástroje, - progresivní matrice jsou téměř vždy řešením. Pokud součást vyžaduje tažení hlouběji než je tloušťka materiálu nebo překračuje obálku šířky pásu -, převezme ražení přenosovou matricí. Pokud potřebujete plochý díl se soustřednými prvky při středním objemu a chcete nižší náklady na nástroje, - složené lisování se hodí čistě.
Skutečná složitost se objeví, když díly sedí v šedých zónách mezi těmito kategoriemi. Držák, který je pro progresivní tvarování trochu příliš hluboký, může stále fungovat s kreativním návrhem stanice - nebo může vyžadovat přenosové nástroje, které zdvojnásobí investice do lisu. Tato hraniční rozhodnutí jsou přesně tím, kde si design-pro-odbornost v oblasti výroby zasluhuje své udržení.
Design pro vyrobitelnost v progresivním lisování
Hraniční rozhodování mezi typy zápustek často spočívá v geometrii součásti - a geometrie je přesně to, co ovládáte během návrhu. Čím dříve použijete pravidla vyrobitelnosti na progresivní design matrice, tím méně drahých překvapení se objeví během zkoušení. Funkce, která v CAD vypadá dobře, může po dopadu na podlahu lisu popraskat nástroje, deformovat díry nebo plýtvat materiálem.
Design for manufacturability (DFM) v progresivním designu raznice není o omezení kreativity. Jde o to porozumět tomu, jak se kov chová při formovacích silách, a od začátku navrhovat podle těchto fyzikálních skutečností.
Minimální velikosti prvků a pravidla-k{1}}okraji
O určitých rozměrových vztazích se při návrhu lisovacích nástrojů nelze-vyjednávat. Porušte je a uvidíte zdeformované díry, prasklé ohyby nebo údery, které prasknou po několika tisících tahů. Tato pravidla odrážejí desetiletí zkušeností z dílen-přepracovaných do praktických pokynů:
- Minimální průměr otvoru by se měl rovnat tloušťce materiálu.Pásek o tloušťce 1,0 mm potřebuje otvory o průměru nejméně 1,0 mm. Menší otvory přetěžují průřez razníku-, což způsobuje předčasné zlomení a nekonzistentní kvalitu otvoru.
- Vzdálenost otvoru-k{1}}okraji by měla být alespoň 1,5x tloušťka materiálu.Umístění otvorů příliš blízko okraje pásku zanechává nedostatek materiálu, který by odolal roztržení během propichování. U silně tvarovaných dílů nebo aplikací s vysokým-zátěžem zvyšte tuto tloušťku na dvojnásobek.
- Vzdálenost ohybu-k{1}}ohybu by měla být alespoň 2x tloušťka materiálu.Díry umístěné blíže než tato prahová hodnota se během ohýbání deformují, jak materiál obtéká poloměr ohybu, čímž se kulaté otvory mění na ovály.
- Minimální poloměr ohybu se liší podle materiálu a směru zrna.Jako základní linii většina kovů přijímá vnitřní poloměr rovný jedné tloušťce materiálu (1t). Tvrdší slitiny, jako je nerezová ocel nebo hliník 6061-T6, vyžadují 1,5 t až 3 t, aby se zabránilo praskání – zvláště když ohyb probíhá paralelně se směrem zrna.
- Minimální délka příruby by měla být alespoň 3x tloušťka materiálu.Kratší příruby neposkytují dostatečnou páku pro tvářecí razník k vytvoření čistého a konzistentního ohybu.
- Šířka mostu mezi díly by měla být minimálně 1,25 t až 1,5 t.Tento nosný materiál udržuje pás stabilní při jeho postupu skrz matrici bez vyboulení nebo kroucení.
Toto nejsou konzervativní pokyny, které můžete překonat pomocí lepších nástrojů. Představují hranice, kde kov přestává spolupracovat. Díly navržené v rámci těchto limitů běží rychleji, produkují méně defektů a výrazně prodlužují životnost matrice.
Optimalizace a simulace rozvržení pásů
Rozložení pásu - uspořádání dílů na pásu svitků - přímo řídí využití materiálu. Dobře-optimalizované rozvržení má za cíl využití nad 75 %, což znamená, že méně než čtvrtina suroviny se stane šrotem. Rozdíl mezi průměrným a optimalizovaným uspořádáním může představovat tisíce dolarů v materiálových nákladech na milion-součástek.
Inženýři si vybírají z několika strategií rozvržení v závislosti na tvaru součásti. Rozvržení s jedním-řádkem jsou nejjednodušší: části jsou uspořádány v přímce podél pruhu. Úhlové seskupování naklání díly tak, aby zapadly do jejich profilů jako dílky skládačky, čímž se získá materiál, který by jinak byl zbytečný. Dvouprůchodová rozvržení protáhnou pás podruhé a vyrazí části do zbývajících mezer. Každý přístup vyměňuje úspory materiálu za složitost konstrukce lisovacích lisů.
Negativní a pozitivní obtokové zářezy v lisovacích nástrojích plechu hrají klíčovou roli v efektivitě rozvržení pásu. Tyto zářezy - vyříznuté do pásu na určitých místech - vytvářejí vůli pro tvarované prvky v sousedních částech a umožňují nosnému pásu, aby se ohýbal během tvářecích operací, aniž by došlo k deformaci rozteče. Pozitivní obtokové zářezy přidávají materiál pro přizpůsobení tvarování, zatímco negativní zářezy jej odstraňují, aby se zabránilo interferenci. Správná geometrie obtokového zářezu eliminuje konflikty mezi stanicemi-na-stanice, které by jinak vyžadovaly další kostkovací stanice.
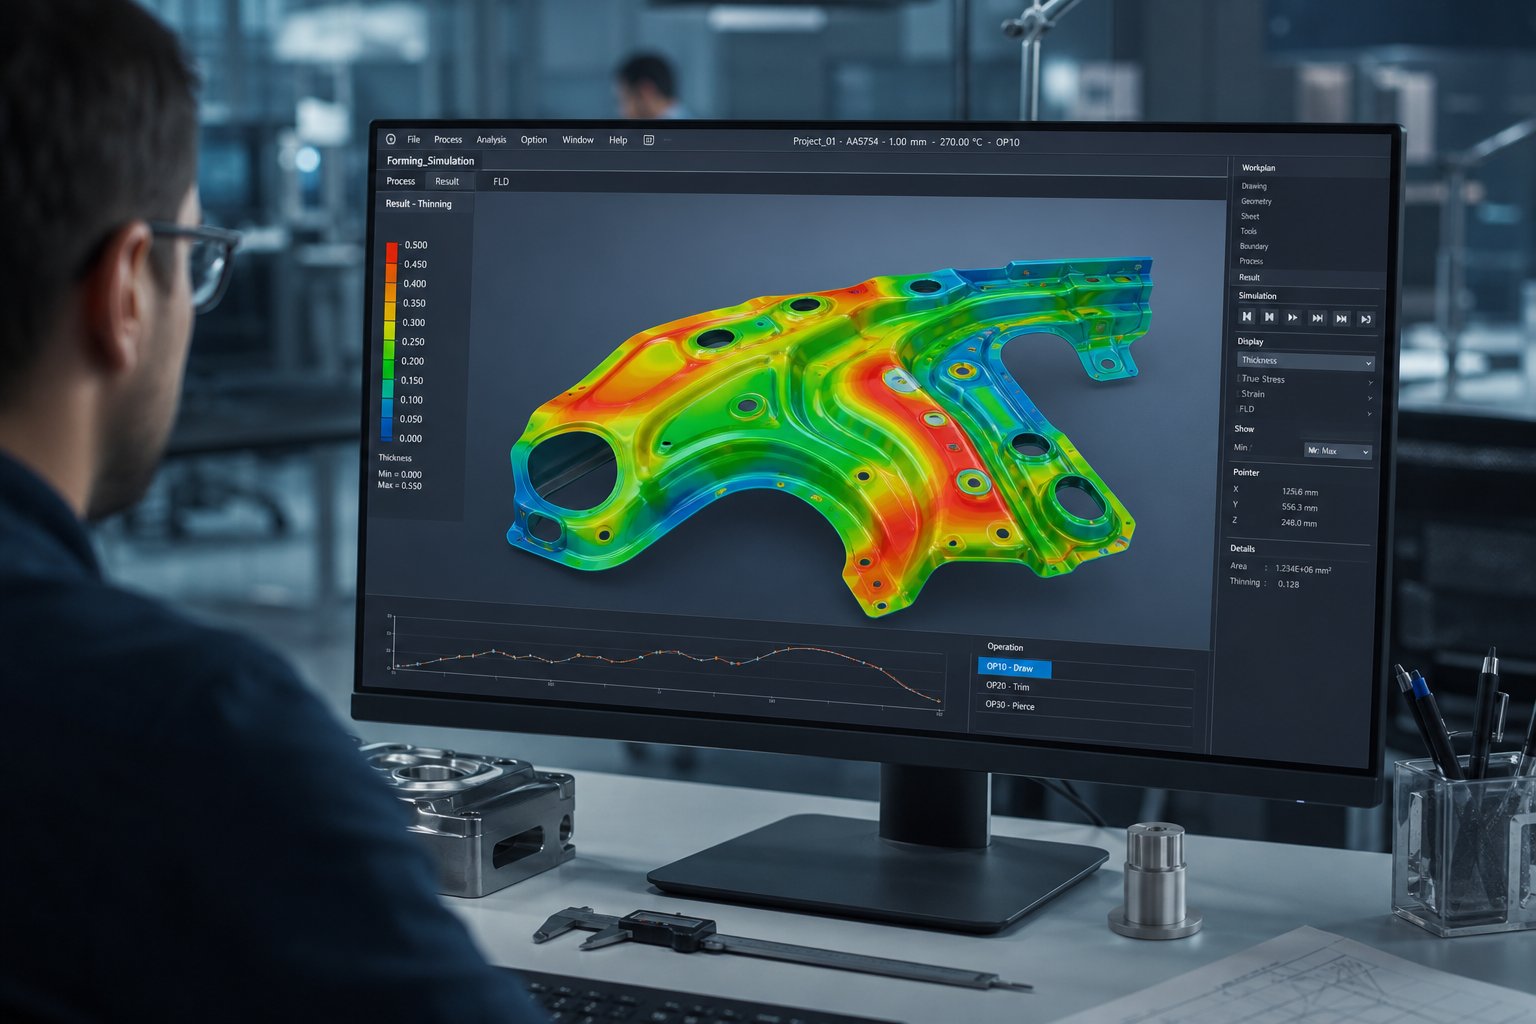
Moderní design progresivních lisovacích nástrojů silně spoléhá na simulaci tváření před řezáním jakékoli oceli. Software pro analýzu konečných prvků (FEA) přesně předpovídá, kde se materiál nadměrně ztenčí, kde pružina-zpět vytlačí tvarované úhly mimo toleranci a kde se během kreslení vytvoří vrásky.Keysightuvádí, že virtuální zkoušky zápustek umožňují výrobcům předvídat vady a předcházet jim již v rané fázi návrhu, čímž nahrazují nákladné metody pokus{0}}a{1}}omyl, které kdysi dominovaly progresivnímu vývoji zápustek.
Simulace se také zabývá -počítáním- stanic. Přidání více stanic do matrice zvyšuje náklady na nástroje, ale může zlepšit kvalitu dílu rozložením tvářecích sil v jemnějších přírůstcích. FEA pomáhá inženýrům najít ideální místo - minimálního počtu stanic potřebných k dosažení cílové geometrie bez překročení limitů ztenčování materiálu nebo tolerancí-zpětného odpružení. U složitých dílů může simulace odhalit, že rozdělení jednoho agresivního tvaru do dvou progresivních stanic zcela eliminuje riziko praskání, což ospravedlňuje dodatečné náklady na lisování díky snížení zmetkovitosti a vyšší rychlosti lisování.
Směr zrn dále ovlivňuje rozhodnutí o uspořádání. Kritické ohyby by se měly, kdykoli je to možné, křížit kolmo ke směru válcování, protože ohýbání se zrnem zvyšuje riziko praskání - zejména při tvrdších površích. Někdy to znamená orientovat rozvržení pásu v méně materiálově-efektivním směru a akceptovat mírně vyšší míru zmetkovitosti, aby byla zajištěna konzistentní kvalita ohybu u všech dílů. Simulace kvantifikuje tento kompromis-a ukazuje přesně, o kolik se zlepšila tvarovatelnost v porovnání s tím, o kolik se snížilo využití materiálu, což inženýrům poskytuje tvrdá čísla namísto dohadů.
Návratnost investic do analýzy a simulace DFM je měřitelná: méně úprav lisovacích nástrojů po vyzkoušení, rychlejší doba do výroby-nástrojů připravených k výrobě, nižší míra zmetkovitosti a lisovací nástroje, které běží miliony cyklů bez chronických problémů, které trápí špatně navržené nástroje. Tyto úspory se tiše skládají u každého vyrobeného dílu -, což je přesně místo, kde se začíná utvářet skutečný nákladový příběh progresivního lisování.
Struktura nákladů a analýza{0}}rovnoměrného objemu nákladů
Úspory DFM se skládají v každém cyklu -, ale záleží na nich pouze tehdy, pokud objem ospravedlňuje stavbu kostky. Proces progresivního lisování vpřed-zatěžuje náklady na nástroje a pochopení toho, kam přesně tyto peníze jdou, vám pomůže předpovědět, kdy se investice začnou vracet.
Co řídí náklady na progresivní lisovací nástroje
Proč je progresivní tak drahá předem? Protože konstruujete automatizovanou továrnu do jediného bloku oceli. Každý prvek z vaší strany - každý otvor, ohyb, tvar a odříznutí - vyžaduje odpovídající stanici v matrici a každá stanice vyžaduje přesné-opracované razníky, bloky matric a vodítka. Náklady se přímo mění se složitostí.
V nabídce nástrojů dominují čtyři faktory:
- Počet stanic- Forma s 15 stanicemi vyžaduje podstatně více hodin CNC obrábění a EDM drátu než matrice s 5 stanicemi.Průmyslová datapotvrzuje, že obrábění a složitost tvoří 30-50 % celkových nákladů na zápustky.
- Materiál matrice- Progresivní karbidové lisovací nástroje používají na stanicích s vysokým-opotřebením vložky z karbidu wolframu, aby přežily miliony cyklů, ale tvrdokov stojí podstatně více než standardní nástrojová ocel D2 nebo SKD11. U kratších výrobních sérií snižují před-kalené oceli počáteční náklady na úkor dřívějších intervalů údržby.
- Požadavky na toleranci- Přísnější tolerance vyžadují jemnější mletí, přesnější tepelné zpracování a delší zkušební doby. Samotná zkušební a validační fáze obvykle představuje 10-15 % celkových nákladů na lisování.
- Požadavky na životnost- Forma navržená pro 10 milionů zásahů potřebuje prvotřídní materiály a robustní konstrukci, kterou nástroj s 500 000 zásahy nemá. Očekávaná životnost přímo ovlivňuje jakost materiálu, velikost součástí a ustanovení o záložním razníku.
U středně-přesných součástí se progresivní lisovací nástroje obecně pohybují od 30 000 USD do více než 250 000 USD v závislosti na těchto proměnných. Jednodušší geometrie držáků mohou přijít kolem 15 000 USD, zatímco složité díly vyžadující úzké tolerance a mnoho tvářecích stanic tlačí mnohem více než 60 000 USD. Samotný materiál matrice představuje 20-40 % celkové investice.
Podle-ekonomiky a objemu-vyváženosti
Tady se matematika obrací. Tyto vysoké počáteční náklady se rozdělí na každý díl, který matrice vyrobí -, a při velkých objemech se podíl-jednotkového nástroje scvrkne na zlomky centu.
Zvažte aritmetiku: matrice v hodnotě 50 000 USD, která produkuje 500 000 dílů, zvyšuje náklady na nástroje pouze o 0,10 USD na kus. Stejná matrice vyrábějící pouze 5 000 dílů? To je 10,00 USD za součást pouze za nástroj -, než do rovnice vstoupí materiál a čas lisování. Tato logika amortizace je důvodem, proč vysokorychlostní progresivní lisování má ekonomický smysl pouze nad určitými limity objemu.
Progresivní lisování se stává nákladově-efektivním, když roční objem výroby přesáhne 50 000 jednotek. Pod touto hranicí převažuje příspěvek na nástroj na součást nad úsporou času cyklu-. Nad to-jednotkové náklady klesají tak prudce, že žádný alternativní proces nemůže konkurovat velkosériovým výliskům složitých dílů.
Bod zlomu-je tam, kde se cena progresivních kostek-na-díl kříží pod jednoduššími metodami. Asrovnání se skutečným-světemto jasně ilustruje: jednoduchý ocelový držák vyrobený pomocí modulárních nástrojů pro krátké{0}}období (nastavení 800 USD) stojí 1,10 USD za součást, zatímco stejný držák z progresivní matrice (nástroj za 15 000 USD) stojí 0,30 USD za součást. K přechodu dochází přibližně o 17 750 jednotek - pod tímto číslem, vyhrává-krátkodobé; nad ním v ekonomice rozhodujícím způsobem dominuje dlouhodobé progresivní ražení.
Průběžné náklady však nezmizí po kostkách. Naplánujte si tyto opakující se výdaje:
- Cykly ostření- Časem tupé údery. Renomované obchody vytahují a přeostřují nástroje každých 50 000 až 150 000 zásahů v závislosti na tvrdosti materiálu.
- Výměna součástky- Opotřebení pilotů, únava pružin a tlačítka matrice nakonec potřebují výměnu. Rozpočet zhruba 5-10 % hodnoty matrice ročně na údržbu.
- Úpravy matric- Technické změny po sestavení matrice mohou stát až polovinu původní ceny nástroje, pokud je nutná větší přepracování.
Skutečnou odpovědí na to, proč je progresivní nástrojářství prvotřídní, je, že jde o automatizovaný výrobní systém, nikoli o jednoduchý nástroj. Platíte jednou za vytvoření procesu, který pak provozuje miliony identických dílů s minimální pracností, minimálním odpadem a minimálními variacemi. Výdaj nespočívá ve výrobě jedné části -, ale ve výrobě dalších milionů částí téměř zdarma.
Přesto i ten nejlepší nákladový model se rozpadne, pokud matrice produkuje vadné díly. Skryté náklady na zmetkovitost, prostoje a přepracování mohou tyto úspory na jednotku snížit- rychleji, než je vytvoří jakákoliv amortizace nástrojů -, a proto si kontrola kvality uvnitř matrice zaslouží stejnou pozornost jako ekonomika za ní.
Odstraňování závad a strategie kontroly kvality
Šrot a přepracování se neoznamují blikajícími světly. U většiny progresivních defektů zápustky se postupně vyvíjejí - děrovací hrana se otupuje po tisících úderů, vodicí kolík se opotřebovává o mikrony při každém posunu, vůle se posunují s narůstající tepelnou roztažností během dlouhého období. Ve chvíli, kdy ve výstupní přihrádce spatříte špatné součásti, matrice za nimi již vyrobila stovky dalších.
Odhalení problémů brzy - nebo ještě lépe, jejich úplné předcházení - vyžaduje pochopení toho, co se nedaří, proč k tomu dochází a co s tím dokáže moderní snímací technologie udělat v samotném nástroji pro postupné ražení.
Běžné vady a kořenové příčiny
Každá závada má svůj podpis. Když víte, co hledat, hlavní příčina často ukazuje přímo zpět na konkrétní stav opotřebení nebo proměnnou procesu. Zde jsou nejčastější problémy, se kterými se výrobní týmy setkávají na lisovacím lisu:
- Tvorba otřepů- Nadměrné převalování materiálu nebo zvýšené okraje na propíchnutých prvcích. Primární příčinou jsou opotřebené razníky, které ztratily ostrost řezných-hran nebo nadměrná vůle{3}}k-zápustce, která umožňuje materiál trhat, nikoli čistě stříhat.Údaje o odstraňování problémů v odvětvípotvrzuje, že nesprávná vůle urychluje tento cyklus: malá vůle přetěžuje razník, zatímco nadměrná vůle způsobuje trhání a nestabilní kvalitu ostří. Oprava zahrnuje přeostření razníků plechu podle plánu a ověření vůle pomocí spároměrů po každém cyklu údržby.
- Nesouosost pásu- Díly vykazující nekonzistentní pozice otvorů, nerovnoměrné ohyby nebo nesoulad hran mezi stanicemi. Mezi hlavní příčiny patří opotřebené vodicí kolíky, které již neregistrují pás přesně, chyby načasování podávání, kdy podavač uvolňuje příliš brzy nebo příliš pozdě, nebo degradované vodicí lišty, které umožňují boční posun. Při lisování konektorů s úzkým -roztečím vytváří dokonce i mikroskopické opotřebení pilota kumulativní rozměrový posun dlouho předtím, než se vady stanou vizuálně patrnými.
- Ředění a štípání materiálu- Lokalizované zúžení nebo zlomeniny na tvarovaných prvcích, zejména rýhy a těsné ohyby. To je důsledkem nedostatečného poloměru zápustky (příliš ostrý roh nutí materiál natahovat se za své meze), nadměrné hloubky tažení vzhledem k tloušťce materiálu nebo nesprávného tlaku držáku polotovaru, který umožňuje zvrásnění místo kontrolovaného toku materiálu. Vyvážení snížení tahu na více stanicích - spíše než maximalizace každého snížení - výrazně snižuje riziko ztenčení.
- Tahání slimáků- Odpadový materiál (sluky) ulpívající na povrchu děrovače během vytahování a přenášený zpět na pás, což způsobuje promáčknutí, chybné podávání a potenciální poškození matrice. Vakuový efekt mezi čelem razníku a výstupkem vytváří sání, které zabraňuje odvádění šrotu, zejména při vyšších rychlostech lisu. Mezi přispívající faktory patří opotřebené čela razníku (zvětšený povrch vytváří silnější vakuum), nedostatečná vůle kanálů-odpadu a špatné mazání. Řešení zahrnují systémy foukání vzduchu, pružinové vyhazovače, podtlakové odlehčovací drážky obrobené do čel razníku a optimalizovanou geometrii kanálu pro odvádění odpadu.
- Rozměrový posun- Postupná, progresivní odchylka od jmenovitých rozměrů v průběhu produkčního cyklu bez zjevného-bodového selhání. Tepelná roztažnost během dlouhých nepřetržitých jízd jemně mění vůle. Opotřebení vodícího čepu a pouzdra způsobuje boční vůli mezi horní a spodní polovinou matrice. Tyto malé posuny se skládají napříč stanicemi a nakonec vytlačují díly z tolerance.
To, co dělá odstraňování problémů u progresivního lisovacího stroje náročným, je vzájemné propojení. Tyto vady se zřídka objevují izolovaně. Opotřebení děrovače zvyšuje výšku otřepů, což zvyšuje odolnost proti odlupování, což způsobuje přilnavost slimáků, což způsobuje nestabilitu pásu -, to vše z jednoho původního stavu opotřebení, který prochází systémem. Zkušení výrobci nástrojů sledují symptomy zpětně v tomto řetězci, spíše než aby řešili každou závadu nezávisle.
Strategie kontroly kvality a moderní snímání
Tradiční kontrola kvality spoléhala na namátkové kontroly -, kdy se součást každých 20 nebo 50 zdvihů vytáhla a změřila se posuvnými měřítky nebo optickým komparátorem. Problém? Mezi kontrolami dokáže progresivní lisovací nástroj běžící rychlostí 300 zdvihů za minutu vyrobit tisíce dílů. Pokud se něco posune, třídíte odpad podle koše.
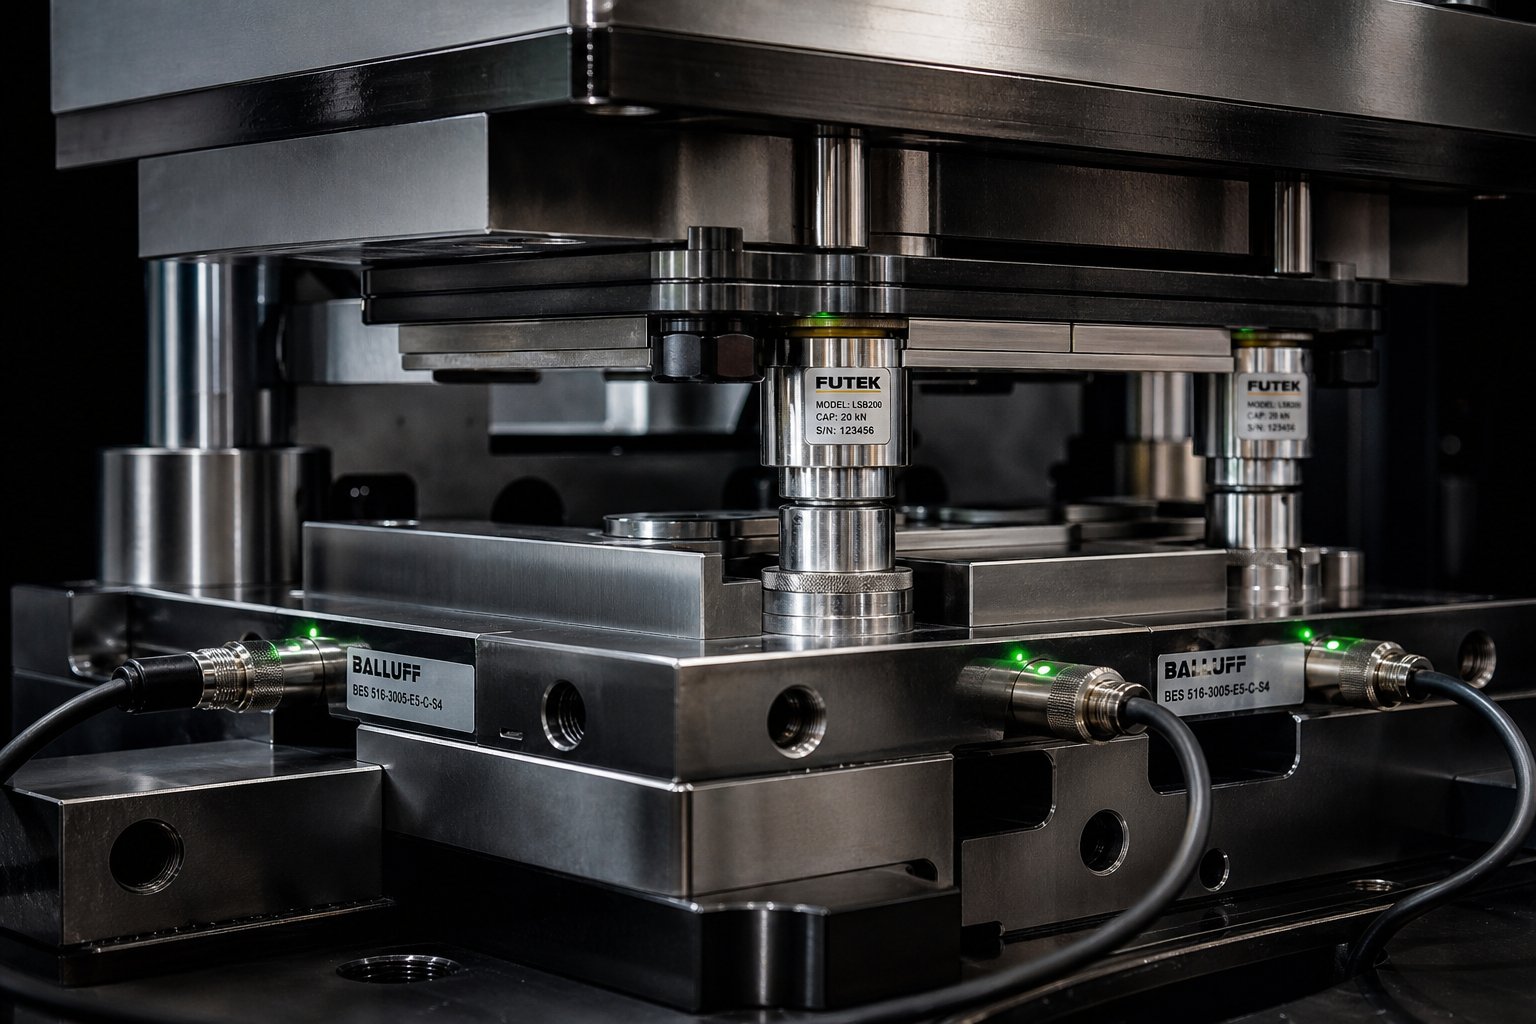
-Technologie die sensing tuto rovnici zásadně mění. Senzory instalované přímo v nástrojích sledují proměnné procesu v reálném-čase, zdvih po zdvihu, a detekují anomálie v rámci jediného cyklu odchylky.Výrobceuvádí, že -detekce matrice pokročila od pouhého zabránění haváriím matrice k aktivnímu sledování kvality součásti a dokonce k automatické{1}}opravě procesu mezi tahy.
Mezi klíčové strategie snímání používané v moderním progresivním ražení patří:
- Sledování tonáže- Snímače zatížení na rámu lisu detekují změny tvářecí síly, které indikují zlomení razníku, změnu tloušťky materiálu nebo nedostatek mazání. Náhlý silový skok signalizuje potenciální havárii; postupný nárůst naznačuje otupení úderu.
- Snímače hladiny striperu- Senzory přiblížení namontované v rozích spodní matrice sledují, zda se stírací deska při každém zdvihu zavře do své plné hloubky. Pokud na proužku sedne vytažený slimák, alespoň jeden roh nedosáhne na pole senzoru, což způsobí okamžité zastavení stisknutím tlačítka - detekující problém během jednoho tahu od výskytu.
- Detekce přítomnosti razníku- Optické senzory ověřují, že razníky s malým-průměrem zůstávají nedotčeny při každém cyklu. U razníků, které jsou malé vzhledem k tloušťce materiálu a jsou náchylné ke zlomení, to zachytí selhání dříve, než zlomené úlomky razidla poškodí matrici.
- Ověřování průběhu krmiva- Senzory potvrzují, že se pás posunul o správnou vzdálenost, než se lis znovu spustí, čímž zabrání dvojitým-zásahům nebo částečným posuvům, které ničí nástroje.
Technologie servo lisu přidává další rozměr ovládání. Na rozdíl od běžných mechanických lisů, které sledují pevný profil pohybu suportu (sinusový), lisy s servo{1}}pohonem umožňují programovatelnou rychlost posuvu a dobu prodlevy během zdvihu. Konstruktéři mohou zpomalit beran během tváření, aby se snížily rázové síly, přidat prodlevu v dolní úvrati pro lepší tok materiálu při tahu, nebo zrychlit přes -pracovní části zdvihu, aby byla zachována rychlost cyklu. Tato programovatelnost umožňuje těsnější procesní okna pro obtížné materiály, jako je nerezová ocel nebo -slitiny s vysokou pevností, které jsou citlivé na rychlost tváření.
Systémy s uzavřeným-cyklem představují nejvyšší úroveň-kontroly kvality. Analogové senzory měří tvarované úhly nebo tloušťku materiálu při každém tahu a předávají tato data servo-aktivovaným klínovým úpravám v matrici. Pokud se úhel ohybu posune o 0,3 stupně od jmenovitého, systém automaticky kompenzuje mezi zdvihy - a opraví proces bez zastavení lisu. Tento přístup převádí reaktivní kontrolní program na samočinný{8}}produkční systém.
Statistické řízení procesů (SPC) spojuje všechna tato data dohromady. Pomocí trendových silových signatur, měření rozměrů a výstupů senzorů v průběhu času inženýři identifikují vzorce opotřebení dříve, než vyrobí vadné díly. Razník, který selže při 100 000 úderech, vykazuje měřitelné změny síly počínaje kolem 70,000 - což dává týmům údržby čas na naplánování ostření během plánovaných odstávek namísto reakce na havárii.
Omezení procesu, která stojí za uznání
Žádný proces není univerzální a progresivní lisování má hranice, které by poctivé hodnocení mělo řešit:
- Hluboké tahy- Součásti vyžadující hloubku tažení přesahující přibližně 1x tloušťku materiálu přesahují to, co lze dosáhnout formováním pásů s připevněným nosičem-. Hlubší geometrie potřebují přenosové matrice, kde se polotovar odděluje předčasně pro neomezené přetahování.
- Hustá pažba- Materiály o tloušťce větší než zhruba 6 mm (0,250 palce) vyžadují lisovací tonáže a vůle matrice, takže progresivní nástroje jsou nepraktické. Příslušné síly by vyžadovaly masivní struktury zápustek a podávací mechanismy se potýkají s tím, aby posouvaly těžký pás spolehlivě rychlostí.
- Sekundární operace- Řezání závitů, svařování, pokovování a některé montážní kroky nelze provádět -v matrici. Díly vyžadující tyto operace vyžadují zpracování po-vyražení, přidání manipulace a potenciálních rozměrových odchylek.
- Velmi velké části- Omezení šířky pásu{1}} cívky omezují velikost součásti. Součásti přesahující zhruba 150 mm ve svém největším rozměru obvykle přerůstají obálky progresivních matric.
Znalost těchto hranic zabraňuje vynucení progresivního řešení tam, kde se nehodí -, a zabraňuje problémům s kvalitou, které pramení z posunu procesu za jeho přirozené limity. Když požadavky na díly pohodlně sedí v těchto hranicích, kombinace proaktivního návrhu matrice, in{2}}detekce matrice a disciplinované údržby vytváří výrobní systém, který si zachovává toleranci po miliony cyklů s minimálním zásahem člověka.
Tato spolehlivost v měřítku je přesně to, co dělá progresivní lisování nástrojů atraktivním jako strategii získávání zdrojů. Ale výběr správného partnera pro lisování -, který integruje tyto systémy kvality již od fáze návrhu vpřed -, určuje, zda těchto výsledků v praxi skutečně dosáhnete.
Získávání progresivních lisovacích nástrojů pro škálovatelnou výrobu
Spolehlivost v měřítku závisí na více než dobrém návrhu matrice -, záleží na tom, kdo vyrábí a podporuje dané nástroje po celou dobu jeho výrobní životnosti. Ať už uvádíte na trh nový díl nebo měníte stávající program, výběr správného výrobce progresivních lisovacích nástrojů určuje vše od prvních-časových os článků až po dlouhodobé-náklady-na-výkon dílu.
Co hodnotit u dodavatele matric
Progresivní lisování kovů je systémovou disciplínou. Dodavatel, kterého si vyberete, neřeže pouze ocel -, ale navrhuje výrobní proces. To znamená, že vaše kritéria hodnocení musí přesahovat cenu-za-stanici a termíny doručení. Odvětvové pokyny od společnosti Eigen Engineering identifikují osm kritických dimenzí pro hodnocení partnerů pro progresivní nástroje a matrice, od schopnosti přizpůsobení až po poprodejní technickou podporu.
Zde je to, co odlišuje silné výrobce progresivních matric od ostatních:
- Vlastní{0}návrh a simulace raznice- Dodavatelé používající-simulaci tváření na základě FEA a analýzu rozvržení pásů CAD/CAM zaznamenají problémy se ztenčením, odpružením-zpět a interferencemi ještě před řezáním oceli. To snižuje počet opakování zkoušek o 30-50 % ve srovnání s obchody typu pokus{6}}-omyl.
- Materiálové znalosti napříč slitinami- Schopný partner rozumí tomu, jak se měď, nerez, hliník a vysokopevnostní ocel- chovají v progresivních matricích -, a podle toho upravuje vůle, povlaky a řazení stanic.
- Tonážní rozsah lisu a rychlostní kapacita- Zeptejte se, jaké lisy jsou k dispozici pro vyzkoušení a ověření. JakWinco Stamping doporučuje, předem ověřte standardní rozsah tonáže lisu, délku zdvihu a tloušťku materiálu.
- Certifikace kvalityMinimálně - ISO 9001. Pro automobilové nebo lékařské aplikace vyhledejte shodu s IATF 16949 nebo ekvivalentní systémy řízení kvality s dokumentovanou kontrolou procesu.
- Průběžná podpora údržby matrice- Služby progresivního lisování nekončí odesláním. Harmonogramy ostření, výměna součástí a podpora technických změn určují, zda matrice stále funguje při úhoze 5 milionů stejně jako při úhoze 5 000.
- Škálovatelnost- Vaše objemy mohou růst. Dodavatel, který se může rozšiřovat od ověření prototypu až po plnou produkční-náběh -, aniž byste museli používat-zdrojové nástroje -, eliminuje riziko přechodu.
Progresivní lisovací nástroje YICHEN pro škálovatelnou výrobu
Pro výrobní inženýry a nákupní týmy hodnotící dodavatele progresivních výlisků,YICHENnabízí progresivní lisovací nástroje zkonstruované speciálně pro-velkoobjemové kovové díly vyžadující efektivní více{1}}staniční tvarování a těsnou opakovatelnost. Jejich matrice podporují škálovatelnou hromadnou výrobu v celé řadě slitin a geometrií součástí -, což z nich činí praktickou možnost pro týmy, které potřebují progresivního výrobce matrice schopného podporovat jak počáteční nástroje, tak požadavky na pokračující výrobu.
Při prověřování jakéhokoli dodavatele na tomto seznamu si vyžádejte rozvržení proužků vzorků, zdokumentovaná zkušební data a reference z podobných objemů výroby. Nejlepší progresivní nástroj a partneři matrice vítají kontrolu, protože jejich technika pod ní obstojí. Ti nejhorší se skrývají za naleštěnými brožurami. Vaše-ekonomika jednotlivých dílů - a doba provozuschopnosti výroby - závisejí na tom, zda poznáte rozdíl.
Často kladené otázky o progresivním lisování
1. Co je to postupné lisování a jak to funguje?
Progresivní lisování je metoda obrábění kovů-na cívkou, při které se souvislý kovový pás pohybuje několika stanicemi uvnitř jediné matrice. Každá stanice provádí specifickou operaci, jako je děrování, vysekávání, ohýbání nebo tvarování. Pás se posune o jednu pevnou rozteč na zdvih lisu, přičemž vodicí kolíky zajišťují přesné vyrovnání na každé stanici. Hotová část se oddělí na konečné odřezávací stanici. Toto paralelní zpracování umožňuje vysokorychlostním{5}}lisům vyrábět tisíce stejných dílů za hodinu s minimálními zásahy operátora.
2. Proč je progresivní lisování tak drahé ve srovnání s jinými metodami lisování?
Počáteční náklady odrážejí složitost konstrukce celé automatizované výrobní sekvence do jednoho nástroje. Stupnice nákladů s počtem stanic, jakost materiálu matrice (karbid vs. nástrojová ocel), požadavky na toleranci a očekávanou životnost matrice. Typická progresivní matrice se pohybuje od 30 000 do více než 250 000 USD. Tato investice se však amortizuje v celém objemu výroby - matrice v hodnotě 50 000 USD, která produkuje 500 000 dílů, zvyšuje náklady na nástroje pouze o 0,10 USD za kus. Bod zlomu,{14}}kdy se progresivní matrice stávají levnějšími než jednodušší metody, obvykle klesá kolem 50 000 jednotek ročně, po-nákladech na součást dramaticky klesnou pod hodnotu jakéhokoli alternativního procesu.
3. Jaký je rozdíl mezi progresivním lisováním a transferovým lisováním?
Klíčovým rozdílem je manipulace s obrobkem. Při progresivním lisování zůstává díl připojen k nosnému pásu na všech stanicích, takže je ideální pro malé, složité díly při velmi vysokých rychlostech (200-400+ zdvihů za minutu). Přenášecí lisování odděluje polotovar od pásu na první stanici a používá mechanické prsty k jeho pohybu mezi nezávislými lisovacími stanicemi. To umožňuje hluboké tažení a větší velikosti dílů, ale běží pomaleji (20-60 SPM). Vyberte si progresivní matrice pro malé víceúčelové díly při velkém objemu a přenosové matrice pro větší nebo hluboce tažené součásti.
4. Jaké materiály se nejlépe hodí pro progresivní lisování?
Nízkouhlíková -ocel (C1008-C1020) je nejtolerantnější materiál s minimální-zpětnou pružinou a vynikající životností matrice. Slitiny mědi a mosazi nabízejí velmi vysokou tvarovatelnost a jsou preferovány pro elektrické součástky. Hliník poskytuje úsporu hmotnosti, ale vyžaduje potažené nástroje, aby se zabránilo zadření. Nerezová ocel zvládá korozní-kritické aplikace, ale agresivně zpevňuje, což vyžaduje větší vůle a těžší mazání. Výběr materiálu by měl vyvažovat funkci součásti, tvarovatelnost, vliv opotřebení nástrojů a celkové výrobní náklady spíše než samotnou cenu suroviny.
5. Jak si vybrat spolehlivého výrobce progresivních matric?
Vyhodnoťte dodavatele na-vlastní konstrukci lisovacích nástrojů se schopností simulace FEA, materiálovými odbornými znalostmi z různých slitin, dostupným rozsahem tonáže lisů, certifikací kvality (ISO 9001 nebo IATF 16949) a průběžnou podporou údržby. Silní dodavatelé, jako je YICHEN, poskytují progresivní lisovací nástroje navržené pro velkoobjemovou-výrobu s úzkou opakovatelností a škálovatelným výstupem. Vyžádejte si rozvržení proužků vzorků, zdokumentovaná zkušební data a výrobní reference v podobných objemech. Schopný partner by měl uvítat technickou kontrolu a prokázat schopnost podporovat váš program od prototypu až po -rozšíření- v plném rozsahu.


