


Co dělají svěrky na lisování a proč na nich záleží
Představte si, že váš lis běží rychlostí 60 zdvihů za minutu. Horní matrice naráží do materiálu, generuje tisíce liber zpětného zatížení a vibrace se vlní skrz kolébku. Co přes to všechno drží obě poloviny matrice zajištěné na místě? Odpovědí je váš upínací systém, a pokud selže, selže s ním i vše po proudu.
Definice a základní funkce lisovacích svorek
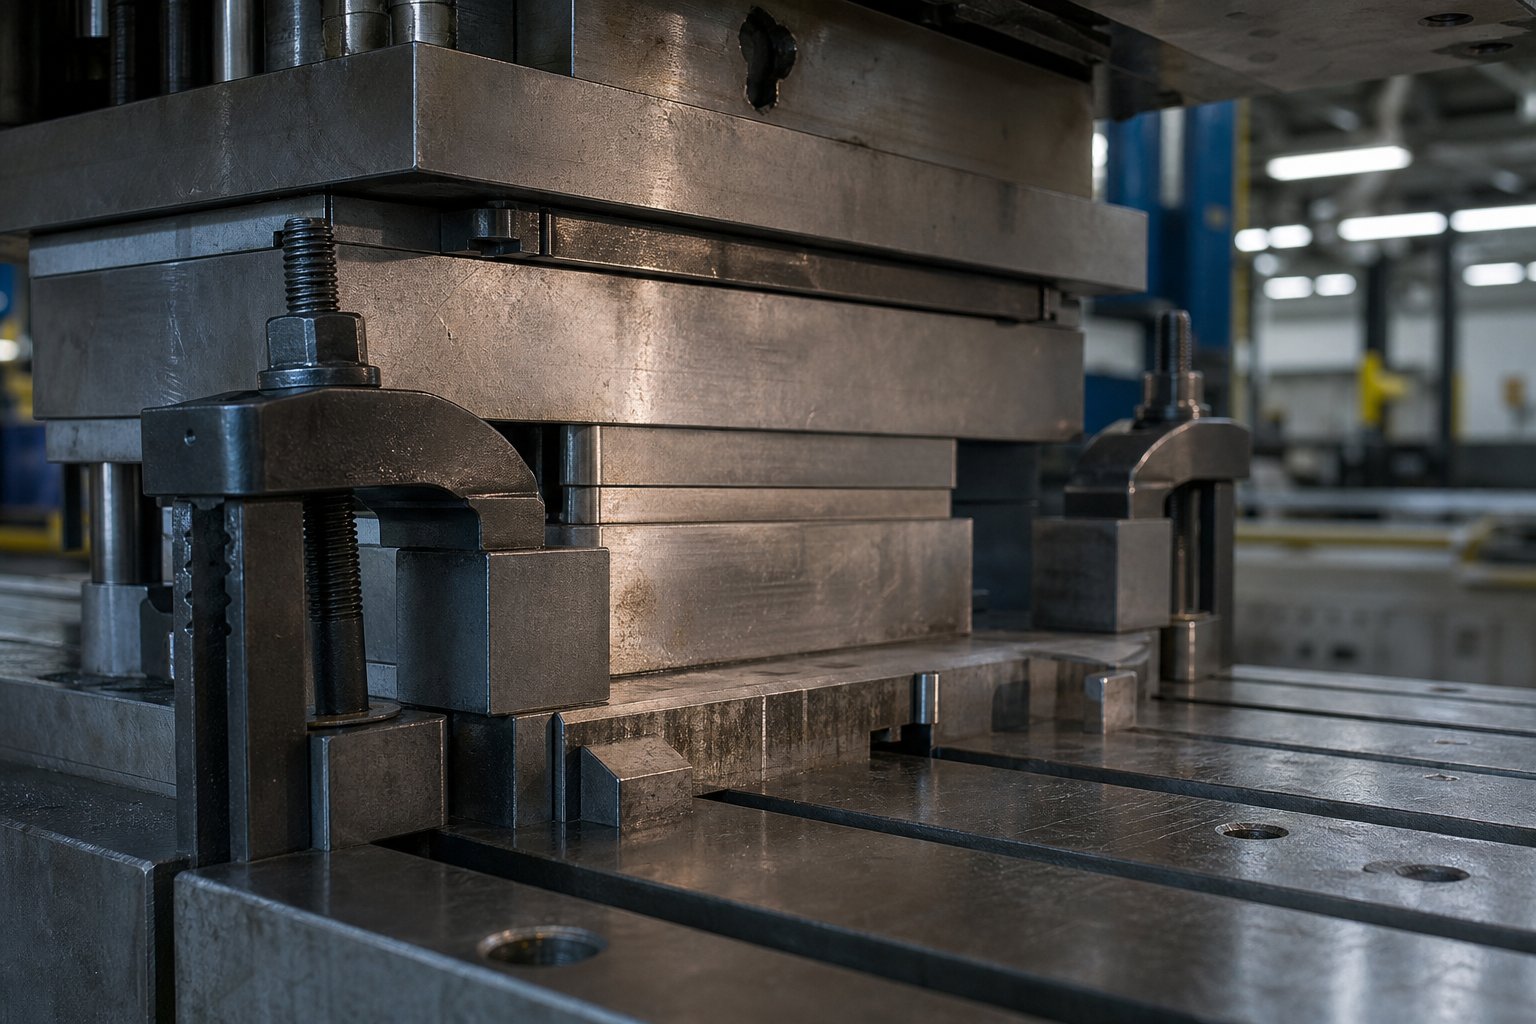
Svorky lisovacích matric jsou mechanická nebo mechanicky{0}}ovladatelná zařízení, která připevňují horní a spodní polovinu lisovacího nástroje (zápustky) k beranu (saně) a desce kolébky a odolávají všem statickým a dynamickým silám generovaným během lisovacího cyklu.
V lisovacím lisu se horní polovina matrice přichytí ke skluzu, zatímco spodní polovina je upnuta nebo přišroubována k loži nebo kolébce. Svěrka matrice je kritickým rozhraním mezi těmito součástmi nástrojů a samotnou konstrukcí lisu. Jeho práce přesahuje pouhé držení těžkého ocelového bloku na místě. Každý zdvih lisu vytváří tvářecí síly, přetrhávání-otřesů, stahovací síly a vibrace. Zápustková svěrka musí odolávat všem těmto zatížením opakovaně, často miliony cyklů během výrobního cyklu, aniž by umožňovala byť jen nepatrný pohyb zápustkové patky vzhledem k lisu.
Proč má integrita upnutí vliv na kvalitu dílů a bezpečnost lisu
Když přemýšlíte o problémech s kvalitou dílů, málokdy je obviňováno upínání. Ale mělo by. Kostka, která se posune i o několik tisícin palce v polovině-tahu, přináší rozměrovou variaci do každého vyraženého dílu, který následuje. Změňte-k-změnu povolení. Piloty již nejsou zarovnány s předem propíchnutými otvory. Stanice progresivních matric ztrácejí registraci. Výsledkem je zmetkovitost, poškození nástroje a neplánované prostoje.
Bezpečnostní rozměr je stejně závažný.Uzávěry-pro lisování podléhají cyklickému zatíženívibracemi lisu a retorquing, který přichází při opakovaném použití. Jediná chybná svorka pod dynamickým zatížením může uvolnit část matrice o hmotnosti stovek nebo tisíců liber. To je důvod, proč redundantní upevnění, správné ověření utahovacího momentu a správný výběr svorky nejsou volitelnými osvědčenými postupy. Jsou základními bezpečnostními požadavky pro každé nastavení lisu.
Tato příručka pokrývá celý životní cyklus lisovacích svěrek: typy a provozní principy, výpočty upínací síly, instalační postupy, plány údržby a strukturovaný rámec rozhodování pro výběr správného systému. Ať už jste technik lisu, který denně nastavuje zápustky, nástrojový inženýr, který specifikuje upnutí pro novou progresivní zápustku, nebo provozní manažer vyhodnocující rychlou výměnu zápustek, sekce před vámi vám poskytnou technickou hloubku pro sebevědomá rozhodnutí.
Kompletní taxonomie typů svorek
Ne všechna upínací zařízení vykonávají stejnou práci stejným způsobem. Svěrka špičky držící malou složenou matrici v 60tunovém OBI lisu nemá téměř nic společného s magnetickou deskou zajišťující progresivní nástroje v 1000tunovém přenášecím lisu. Přesto oba spadají pod záštitu upínání matrice. Abyste si vybrali správně, potřebujete jasný obrázek o každé dostupné kategorii, o tom, jak si každá udrží kostku a kam se nejlépe hodí.
Typy ručních svorek a jejich konfigurace
Ruční svorky spoléhají na to, že každý upevňovací bod umístí, utáhne a ověří lidská obsluha. Jsou nejběžnější a nejlevnější kategorií, ale vyžadují disciplínu při aplikaci krouticího momentu a konzistenci umístění.
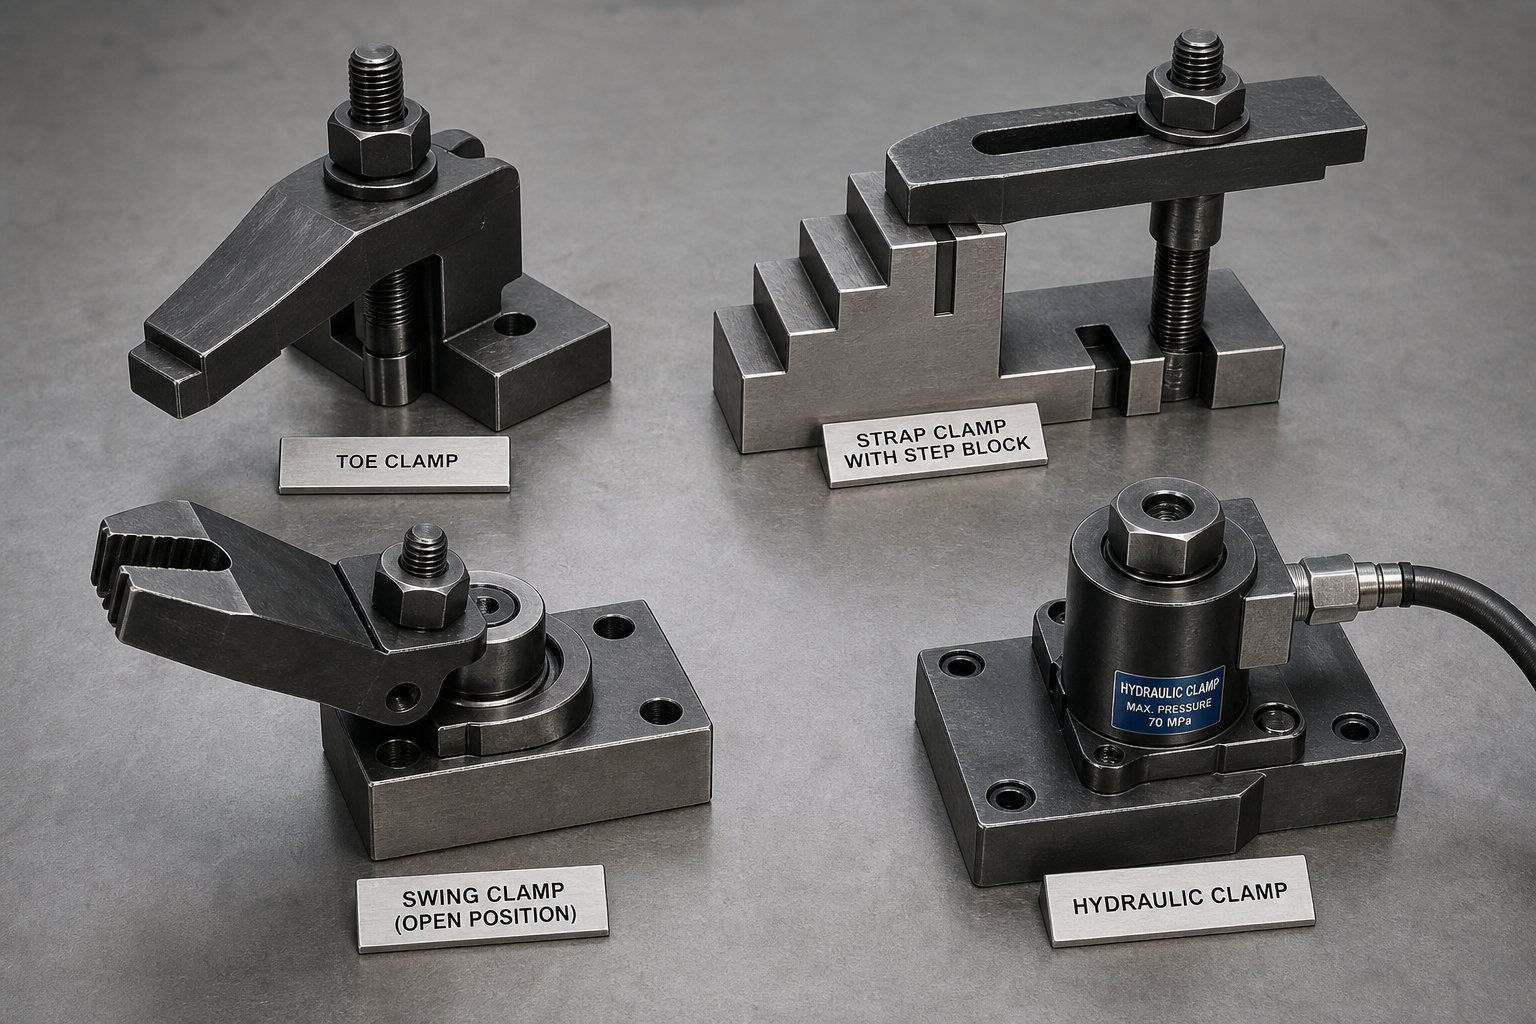
Svorky na prstyuchopte okraj čelisti nástroje krátkým prstem s nízkým{0}}profilem, který se zahákne přes přírubu nástroje. Šroub AT-drážky se provléká štěrbinou kolébky nahoru a matice přitahuje špičku dolů k povrchu matrice. Fungují dobře ve stísněných prostorách, kde je omezený prostor nad hlavou, a často je uvidíte na menších lisech OBI a mezerových{4}}rámových lisech s nízkou-tonáží.
Svorky na popruhy(někdy nazývané svorky tyče nebo svorky D v obchodě zkratkou) používají plochou ocelovou tyč, která přemosťuje hranu čelisti a opěrný bod, jako je blok kroku. Jeden konec se dotýká matrice, druhý spočívá na stupňovitém bloku a T-šroub uprostřed táhne tyč dolů a vytváří upínací sílu pomocí páky-jako mechanická výhoda. Páskové svorky jsou všestranné a levné, díky čemuž jsou výchozí volbou pro dílny manipulující s různými velikostmi matric.
Sady schůdků a svorekspárujte se svěrkami popruhu pro překlenutí výškového rozdílu mezi povrchem lisovací patky a kolébkou. Stupňovité bloky se dodávají v odstupňovaných velikostech, což umožňuje obsluze přizpůsobit výšku podpěry prakticky jakékoli tloušťce čelistí. Dobře-sladěný schůdkový blok a sada svorek udržují popruh ve vodorovné poloze, což rovnoměrně rozkládá upínací sílu. Když se popruh nakloní, protože výška kroku je nesprávná, většina zatížení se soustředí spíše na šroub než na hranu matrice, což dramaticky snižuje efektivní přídržnou sílu.
Swing svorkyotočte do polohy přes přírubu matrice a zajistěte pomocí T-šroubu. Jejich hlavní výhodou je rychlost: operátor při zakládání matrice odklopí tělo svěrky, poté jej otočí zpět a utáhne. To eliminuje potřebu zcela vyjmout a znovu vložit svorku při každé výměně. Kyvné upínače jsou vhodné pro lisy s častými výměnami lisovacích nástrojů, kde plné hydraulické systémy nejsou opodstatněné.
Posuvné svorkyposuňte bočně podél T-drážky, abyste se přizpůsobili různým šířkám matrice, aniž byste museli měnit polohu šroubu. Snižují variabilitu nastavení tím, že udržují svorku v před{2}}indexované poloze, která vyžaduje pouze boční nastavení posuvu. Najdete je na lisech s rodinami matric s podobnými, ale ne identickými stopami.
Power-ovládané upínací technologie
Když chcete odstranit variabilitu operátora a zkrátit dobu přechodu, převezmou moc-ovládané systémy. Aplikují konzistentní, opakovatelnou sílu stisknutím tlačítka.
Hydraulické upínače matricpoužijte stlačenou kapalinu působící na píst k vytvoření upínací síly. Používaly se při tváření kovůvíce než 50 leta zůstávají velmi adoptované kvůli své flexibilitě a spolehlivosti. Hydraulické upínače mohou být vnější (zasouvací do T-drážek a uchopovacích okrajů matrice), pevné-montážní (přišroubované přímo ke kolébce nebo saně) nebo vnitřní (integrované do lože lisu). Vnitřní konfigurace zahrnují otočné svorky poskytující sílu 7 až 19 tun na jednotku, otočné dřezové svorky poskytující až 25 tun a vnitřní tažné svorky, které uchopují T-upínací tyče připojené k pomocným deskám. Bezpečnostní prvky, jako jsou směrové regulační ventily s nulovým únikem a pilotní{10}}kontrolní ventily, zajišťují, že matrice zůstane sevřená i při výpadku napájení nebo poruše hydraulického vedení.
Magnetické a hydromechanické systémy
Magnetické upínací systémypoužijte elektropermanentní magnety zapuštěné do vlastních desek přišroubovaných k loži lisu a posuvu. Aktivace systému vyžaduje pouze asi 0,5 až 3 sekundy elektrické energie pro přechod z neupnutého do upnutého. Jakmile jsou magnety napájeny, drží matrici bez nepřetržitého odběru energie a udržují plnou sílu i při výpadku proudu. Koncentrované magnetické pole proniká přibližně 0,625 palce do základny matrice a zajišťuje rovnoměrné, nezkreslené{6}}zadržování po celém kontaktním povrchu. Magnetické desky nevyžadují standardizaci zápustek, jako to často vyžadují hydraulické systémy, i když vyžadují ploché, čisté povrchy matric vyrobené z magneticky -kompatibilní oceli pro maximální přídržnou sílu.
Hydromechanické svorkypřeklenout mezeru mezi plně manuálními a plně automatizovanými přístupy. Používají T-šroub a upínací matici, podobně jako konvenční nastavení, ale integrují vnitřní píst, který se natlakuje, když operátor aplikuje správný točivý moment. Čep indikátoru předpětí se vysune a poskytuje okamžité vizuální potvrzení, že je šroub správně zatížen. Přínos je značný: 1-palcový T-šroub s hydromechanickou svorkou vytváří upínací sílu 22 000 liber s kroutícím momentem pouze 22 ft-lb. To dává lisům zpětnou vazbu a konzistenci energetického systému při zachování jednoduchosti ručního pracovního postupu.
| Typ | Způsob ovládání | Typický rozsah tonáže | Die Change Speed | Relativní náklady |
|---|---|---|---|---|
| Svorka na prsty | Manuální (T-šroub a matice) | Až 200 tun | Pomalu (15-30 minut na kostku) | Velmi nízká |
| Popruh / D svorka | Manuální (T-šroub, krokový blok) | Až 400 tun | Pomalu (15-30 minut na kostku) | Nízký |
| Sada schůdků a svorek | Manuální (spárováno s popruhem) | Až 400 tun | Pomalu (15-30 minut na kostku) | Nízký |
| Swing Clamp | Ruční (otočný a T-šroub) | Až 300 tun | Střední (10–20 minut) | Nízká-střední |
| Posuvná svorka | Manuální (boční posuv, T-šroub) | Až 300 tun | Střední (10–20 minut) | Střední |
| Hydraulická svorka | Hydraulický tlak (píst) | 50-2,000+ tun | Rychlé (1-5 minut) | Vysoký |
| Magnetická deska | Elektropermanentní magnet | 50-2,000+ tun | Velmi rychlý (doba upnutí 0,5-3 s) | Velmi vysoká |
| Hydromechanická svorka | Ruční točivý moment + vnitřní píst | Až 600 tun | Střední (5–15 minut) | Střední |
Každá kategorie zaujímá odlišnou pozici ve spektru nákladů, rychlosti a automatizace. Ale vědět, co je typ svorky, vás dostane jen napůl. Pochopení mechanických principů každé metody uchování a rozpoznání toho, jak se tyto principy porušují v reálných provozních podmínkách, je to, co odlišuje spolehlivá nastavení od těch, která se posouvají uprostřed-taktu.
Jak každá upínací technologie funguje na mechanické úrovni
Svorka buď drží, nebo ne. Ale když jeden selže během výrobního provozu, diagnostika proč vyžaduje více než jen vizuální kontrolu. Vyžaduje to pochopení fyziky, která vytvořila přídržnou sílu. Každá technologie upínání spoléhá na zásadně odlišný mechanismus a každá z nich se v reálných podmínkách-rozhoduje jinak. Vědět, co se děje uvnitř svěrky, vám dává možnost přesně určit řešení problémů se ztrátou upínací síly dříve, než se z malého problému stane katastrofický posun matrice.
Tření a mechanické výhody u ručních svěrek
Každá ruční svorka, ať už popruhová svorka, patková svorka nebo zařízení ve stylu dimide svorky, udržuje matrici na stejném základním principu: napnutý šroub vytváří normálovou sílu mezi čelem svorky a povrchem čelisti matrice a tření mezi těmito povrchy brání bočnímu pohybu. Mechanická výhoda vychází z geometrie páky. Ve svěrce popruhu je šroub umístěn mezi hranou matrice a blokem stupně. Čím blíže je šroub umístěn k matrici (spíše než vycentrován), tím vyšší je podíl upínací síly přenesené na povrch matrice.
- T-štěrbinový šroub zajišťující axiální napětí
- Popruh nebo tělo prstu fungující jako rameno páky
- Krokový blok poskytující opěrný bod reakce
- Matice nebo šroub převádějící krouticí moment na lineární předpětí
Co zde způsobuje ztrátu síly? Olej nebo lisovací mazivo na povrchu čelisti snižuje koeficient tření, někdy o 30 až 50 procent. Tepelné cykly během dlouhých výrobních sérií způsobují uvolnění šroubu, když se spojovací prvek roztahuje a smršťuje. Vibrace postupně uvolňují záběr závitu. Pokud si všimnete, že ruční svěrka ztrácí přilnavost uprostřed-běhu, zkontrolujte nejprve znečištění kontaktních ploch a poté ověřte, zda šroub drží utahovací moment.
Násobení hydraulického tlaku a konstrukce pístu
Hydraulické svěrky využívají Pascalův zákon: tlak aplikovaný na uzavřenou kapalinu se přenáší rovnoměrně do všech směrů. Píst čerpadla s malým-průměrem stlačuje hydraulickou kapalinu, která působí na upínací píst s větším-průměrem. Poměr ploch mezi dvěma písty násobí vstupní sílu a generuje tuny upínacího zatížení ze skromného hydraulického zdroje.
- Hydraulická pohonná jednotka generující tlak v systému (typicky 3 000-5 000 PSI)
- Směrové řídicí ventily směrující kapalinu k sevření nebo uvolnění
- Upínací píst přeměňující tlak na lineární sílu
- Zpětné ventily ovládané pilotem- zamykají tlak v případě výpadku napájení
- Tlakové senzory monitorující-stav svorek v reálném čase
Režimy selhání se zde liší od manuálních systémů. Degradace těsnění umožňuje vnitřní netěsnost a postupně snižuje sílu, kterou může píst vydržet. Kontaminace oleje kovovými částicemi urychluje opotřebení těsnění. Extrémní teploty mění viskozitu kapaliny a ovlivňují dobu odezvy a špičkový tlak. Hydraulická svorka, která perfektně drží při spuštění, ale po čtyřech hodinách výroby se posune, často ukazuje na pomalý vnitřní únik kolem opotřebovaného těsnění pístu spíše než na vnější problém.
Principy upínání elektromagnetického pole
Magnetický systém upínání matrice funguje na zcela odlišném fyzikálním základě. Elektropermanentní magnety kombinují dva materiály: hliník-nikl-kobalt (AlNiCo), který se snadno magnetizuje a demagnetizuje, a neodym, který si zachovává svůj magnetický stav s extrémní houževnatostí. Krátký elektrický impuls vyrovná póly AlNiCo tak, aby spolupracovaly s neodymem, přičemž promítá koncentrované magnetické pole několik palců za povrch desky. Zpětný puls převrátí póly AlNiCo tak, aby se postavily proti neodymu, čímž se pole zhroutí zpětzcela v samotné desce.
- Neodymové magnety poskytující sílu základního pole (vysoká koercivita)
- Prvky AlNiCo fungující jako přepínatelná hradla toku (nízká koercivita)
- Pouzdro s magnetickou destičkou s mřížkovým vzorem severního-jižního pólu
- Elektrická cívka dodávající krátké aktivační a deaktivační impulsy
- Senzory přiblížení ověřující kontakt matrice (detekující mezery větší než 0,007 palce)
Současné systémy poskytují až 14 tun přídržné síly na čtvereční stopu, ale toto číslo do značné míry závisí na podmínkách povrchu. Jakákoli vzduchová mezera, šupina rzi, lisovací špalek nebo nemagnetický materiál mezi deskou a matricí snižuje přenos toku a oslabuje držení. Na teplotě také záleží: standardní magnetické desky zvládnou až 250 stupňů Fahrenheita, se speciálními jednotkami dimenzovanými na 450 stupňů za výrazně vyšší cenu. Na rozdíl od hydraulických systémů nedochází k mechanickému úniku nebo opotřebení. Ale špinavý povrch kolébky je hlavní příčinou snížené přídržné síly v magnetických systémech.
Ovládání hydromechanických svěrek kombinuje prvky ručního i hydraulického přístupu. Operátor ručně utáhne T-šroub, ale tělo svorky obsahuje utěsněnou pístovou komoru. Jakmile točivý moment dosáhne cílové hodnoty, vnitřní píst se natlakuje a mechanicky zablokuje předpětí a zároveň vysune vizuální indikátorový kolík. Toto samostatné-hydraulické zesílení znamená, že 1-palcový T{10}}šroub vytváří 22 000 liber upínací síly z pouhých 22 stop-lb točivého momentu. Není potřeba žádné externí hydraulické napájení. Pokud se tento indikační kolík během jízdy zasune, máte okamžitý důkaz, že předpětí šroubu kleslo, takže ztráta síly je viditelná, nikoli skrytá.
Každá technologie má zřetelnou zranitelnost vůči životnímu prostředí: olej zabíjí tření-ruční svorky, opotřebení těsnění podkopává hydraulické systémy a povrchová kontaminace degraduje magnetické desky. Rozpoznání toho, který režim selhání se na váš systém vztahuje, je prvním krokem k tomu, jak mu předejít. Další praktickou otázkou je, jakou celkovou sílu musí vaše upínače vyvinout v první řadě, což závisí na vaší lisovací kapacitě, rychlosti zdvihu a specifických silách, které vaše matrice vytváří během tváření.
Výpočet upínací síly a pravidla dimenzování
Vědět, který typ svorky použít, je jen polovina problému. Druhá polovina je vědět, jakou celkovou sílu musí váš upínací systém dodat. Pokud to pochopíte špatně, budete buď nad-inženýrem (plýtvání penězi a časem na nastavení), nebo pod-inženýrem (riskujete posun matrice, únavu spojovacích prvků a poškozené nástroje). Překvapivě většina pokynů pro výpočet upínací síly v zápustce jednoduše neexistuje ve standardních nástrojích. Zde je návod, jak se s tím systematicky propracovat.
Pravidla upínací síly palce a jejich inženýrský základ
Odvětví-přijímané výchozí body pro požadavky na upínací sílu lisovacího lisu vycházejí ze dvou dobře-zavedených pravidel, na která odkazují výrobci jakoPascala posílené v technické literatuře PMA:
- Klikové lisy:Celková upínací síla by se měla rovnat alespoň 10 % jmenovité tonáže stroje.
- Vysokorychlostní-lisy:Celková upínací síla by se měla rovnat alespoň 20 % jmenovité tonáže stroje.
- Hydraulické lisy:Upínací síla musí překročit sílu otevření matrice.
Proč ten rozdíl? Jde o dynamiku. Klikový lis běžící při střední rychlosti generuje obrácenou tonáž (proražení-šoku), když razník prorazí materiál. Tento šok vytváří sestupné skluzové zrychlení, které můžepřiblížit se 10násobku gravitačního zrychlení, čímž se na několik milisekund mnohonásobně znásobí zdánlivá hmotnost horní matrice. Upínací systém musí odolávat této momentální separační síle, aniž by umožnil, aby se patka matrice zvedla z čela pístu.
Vysokorychlostní{0}}lisy tento problém zhoršují. Vyšší frekvence zdvihů znamená častější rázy s kratší dobou pro utlumení vibrací mezi cykly. Síly stahování se také zvyšují s rychlostí, protože materiál má méně času na uvolnění od razníků. Pravidlo 20 % zohledňuje toto zesílené dynamické prostředí. Metoda 20 % obecně nadhodnocuje skutečné požadavky, protože předpokládá maximální specifikovanou hmotnost matrice a maximální zdvihy za minutu. Tato vestavěná-rozpětí poskytuje redundanci, kterou bezpečnostní-kritické upevňovací prvky vyžadují.
Metodika-po{1}}provádění velikosti vaší aplikace
Dimenzování lisovacích svorek má logickou sekvenci. Projděte si tyto kroky pro každé nové nastavení matrice nebo při hodnocení, zda má vaše současná konfigurace dostatečnou rezervu:
- Určete jmenovitou kapacitu a typ lisu.600-tunový klikový lis vám poskytne základní linii. 600tunový vysokorychlostní lis vyžaduje dvojnásobné procento upnutí.
- Použijte příslušné pravidlo.Pro 600-tunový klikový lis: 600 x 0.10=60tun minimální celková upínací síla. Pro 600tunový vysokorychlostní lis: celkem minimálně 600 x 0.20=120 tun.
- Rozdělte sílu mezi horní a spodní matrici.Rozdělte svůj součet rovnoměrně: 30 tun držící horní matrici ke skluzu a 30 tun zajišťující spodní matrici ke kolébce (pro příklad klikového lisu).
- Zohledněte geometrii můstkové svorky.Při použití páskových svěrek s stupňovitými bloky působí na matrici pouze asi poloviční napětí šroubu. Druhá polovina tlačí do opěrného bloku. Pokud potřebujete 30 tun na matrici, musíte vygenerovat celkové předpětí šroubu 60 tun přes všechny svorky popruhu na této polovině matrice.
- Vyberte množství a velikost závitových šroubů nebo svorek.Vydělte požadovanou sílu na polovinu matrice jmenovitou upínací silou každé jednotlivé jednotky. Pokud například každá sestava T-šroubu dodává 5 tun účinné síly na matrici, potřebujete alespoň 6 svorek na každou stranu (30 / 5=6).
- Ověřte, že umístění svorek poskytuje vyvážené zatížení.Rozmístěte svorky symetricky po obvodu matrice tak, aby žádná hrana nenesla neúměrný podíl retenčního zatížení.
Katalog Pascal zde uvádí důležitou zásadu: je lepší použít více svorek při nižší individuální síle než méně svorek při vyšší síle. To rozděluje zatížení rovnoměrněji na zápustku, snižuje lokalizované koncentrace napětí a zajišťuje trvalé zadržení, pokud jeden spojovací prvek selže.
Když neplatí standardní pravidla
Pokyny 10 % a 20 % fungují dobře pro přímočaré operace vysekávání a tvarování. Ale některé aplikace generují síly, které jdou daleko za tyto předpoklady:
- Progresivní matrice s těžkým tokem materiálu:Tažení materiálu přes více tažných nebo tvarovacích stanic vytváří boční síly, které působí na matrici ve směrech, kterým vertikální svorky nebyly navrženy, aby odolávaly. Čím těžší je redukce tahu, tím více bočních sil se přenáší do čelistí matrice.
- Mimo{0}}středové načítání:Když se střed působící síly neshoduje se středem sady matric (a tedy se středem upnutí), vzniká klopný moment. Svorky na jedné straně matrice přebírají neúměrný podíl zatížení. To je běžné u postupových zápustek, kde řezání, tažení a tváření nevytváří symetrické výsledné síly.
- Agresivní zdvihací síly:Dusíková-pružina nebo mechanické zvedáky, které tlačí na horní matrici během zpětného zdvihu, přímo zvyšují separační sílu. Pokud matrice používá 8 tun zdvihací síly a vy jste vypočítali pouze 10 tun horního upnutí matrice, vaše efektivní bezpečnostní rozpětí kleslo na 20 % místo plánovaných 100 %.
- Materiály s vysokou výtěžností-k-pevnosti v tahu-:Poměr meze kluzu k pevnosti v tahu přímo ovlivňuje reverzní velikost tonáže. Vyšší-pevnostní oceli a hliníkové slitiny s vysokými poměry YS/UTS generují proporcionálně větší nárazový-ráz a vyžadují větší upínací sílu než aplikace z měkké oceli na stejném lisu.
V těchto scénářích zacházejte s procentuálními pravidly jako s podlahou, nikoli jako strop. Přidejte síly zvedáku přímo k vašim požadavkům na upnutí. Pro mimo{2}}středové zatížení zvyšte hustotu svorky na zatížené straně, než abyste spoléhali na symetrické umístění. A kdykoli vaše šrouby s matricí vykonávají dvojitou zátěž a odolávají jak vertikálnímu oddělení, tak bočnímu posunu, zvažte přidání patních bloků nebo klíčů pro nezávislé nošení bočního komponentu, takže šrouby zvládnou pouze zatížení oddělování tahem, pro které byly navrženy.
Správné určení sil je důležité, ale dokonale vypočítaná upínací síla stále selhává, pokud je instalace nesprávná. Utahovací moment aplikovaný na každý šroub, pořadí, ve kterém jsou utahovány, a výběr hardwaru, to vše určuje, zda vaše vypočtená síla skutečně dosáhne neporušeného povrchu čelisti.
Postupy instalace a specifikace točivého momentu
Dobře{0}}vybraný upínací systém dimenzovaný na správnou sílu přesto selže, pokud technik, který jej instaloval, použije nesprávný šroub, vynechá podložku nebo utáhne náhodně. Instalace je místo, kde se výpočty stávají skutečností, a je to místo, kde ve skutečnosti vzniká většina selhání upínání. Hardware, sekvence a ověřovací kroky po spuštění určují, zda síla, kterou jste vypočítali na papíře, skutečně rovnoměrně dosáhne povrchu čelisti.
T-Výběr šroubu a požadavky na zapojení závitu
Instalace lisovacího nástroje dominují dvě uspořádání upevňovacích prvků. První jeT-šroub a maticekombinace, kdy šroub s hlavou ve tvaru T - (typicky o průměru 1 - palce) zapadne do T-drážky kolébky nebo berana a matice se utáhne v horní části svorky. Druhým ješroub a T-maticiuspořádání, kde T-matice sedí uvnitř drážky a šroub se do ní zašroubuje shora. Na rozdílu záleží, protože T-matice se musí vejít do rozměrů drážky, což obvykle omezuje otvor se závitem na průměr 3/4- palce. Tento menší závit nabízí pouze asi 60 procent pevnosti v tahu 1-palcového šroubu stejné třídy. Abyste dosáhli ekvivalentní upínací síly, budete potřebovat téměř dvakrát tolik svorek s nastavením šroubu-a{13}}T-matice ve srovnání s 1palcovými T-šrouby.
Délka záběru závitu je kritická. Minimální pravidlo: šroub musí zabírat závity rovnající se alespoň jednomu průměru šroubu. Pro 3/4-palcový šroub se závitem do T-matice to znamená alespoň 3/4 palce záběru závitu. Preferovaný záběr je 1,5 násobek průměru šroubu nebo asi 1-1/8 palce pro stejný spojovací prvek. Správně dimenzovaný šroub nevyžaduje k dosažení této geometrie více než dvě podložky a závity by neměly přesahovat spodní část T-matice.
Třída materiálu je důležitá stejně jako průměr. Pro jakékoli upínání matrice používejte minimálně spojovací prvky SAE Grade 5. Jedná se o legovanou ocel, tepelně zpracovanou a temperovanou podle stanovených specifikací. Všechny šrouby třídy 5 vyrobené v USA- mají na hlavě kromě tří radiálních čar označujících třídu značku výrobce. Šroub bez označení výrobce může být dovezen a nemusí splňovat požadavky na mechanickou pevnost. K nastavení matrice nikdy nepoužívejte běžné uhlíkové šrouby nebo komerční závitové tyče. Obyčejné uhlíkové spojovací prvky poskytují zhruba poloviční pevnost než Grade 5 a komerční závitová tyč neposkytuje vůbec žádné sledovatelné mechanické specifikace.
Sekvence utahování a ověření točivého momentu
I při správně zvoleném hardwaru pořadí, ve kterém utahujete svorky, přímo ovlivňuje, jak rovnoměrně matrice dosedá na kolébku. Náhodný vzor utahování soustřeďuje upínací tlak na jednu stranu, zatímco protější hrana zůstává pod-zatíženou. Tato nevyváženost umožňuje, aby se matrice kývala nebo posouvala pod tvářecím zatížením, čímž se vytvořily rozměrové variace-k{4}}dílu.
Chcete-li dosáhnout rovnoměrného rozložení tlaku, dodržujte tuto sekvenci utahování svorky:
- Umístěte všechny svorky volně po obvodu matrice. Ujistěte se, že matrice je vystředěna na kolébce a leží naplocho.
- Připevněte první svorku ke středu nejdelšího okraje lisovnice (nebo nejblíže středu působící tvářecí síly), aby se dotýkal jen prsty.
- Přesuňte se ke svorce přímo naproti (přes matrici) a připevněte ji ke stejnému světelnému kontaktu.
- Pokračujte dalším párem protilehlých svorek, pracujte směrem ven ze středu v křížovém-vzoru, podobně jako byste utahovali hlavu válců nebo výstupek kola.
- Jakmile jsou všechny svorky přichyceny, vraťte se k první svěrce a použijte 50 procent konečného utahovacího momentu ve stejném křížovém{1}}pořadí.
- Proveďte poslední průchod při plném cílovém točivém momentu, opět ve stejné sekvenci.
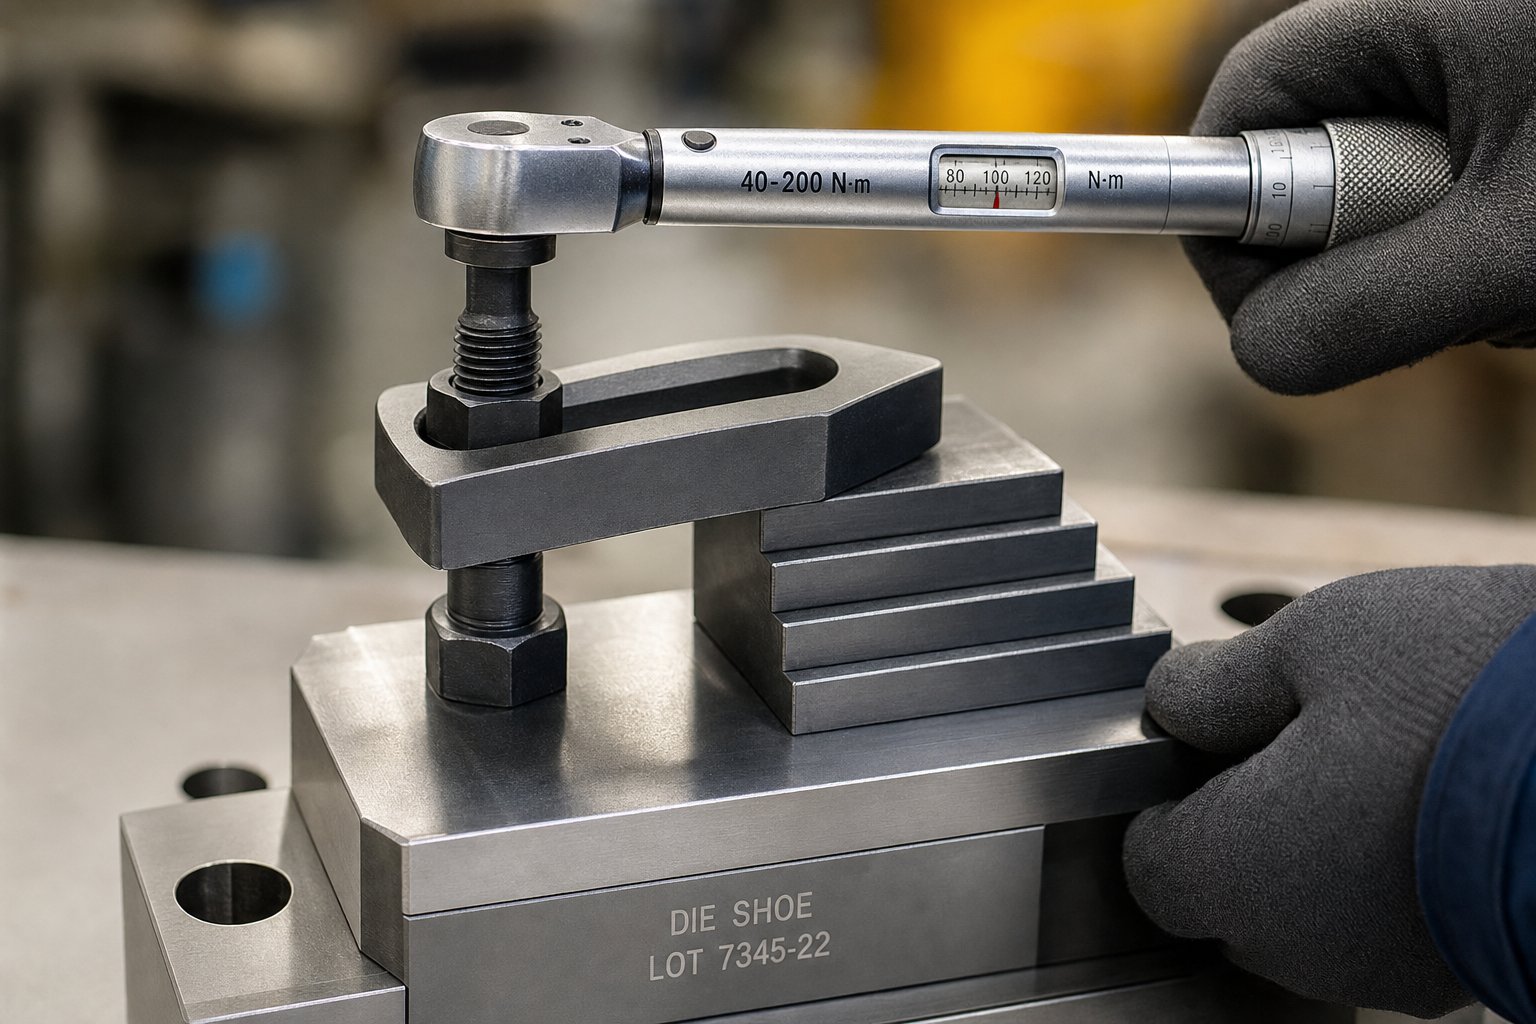
- Ověřte konečnou hodnotu utahovacího momentu na každé svorce pomocí kalibrovaného momentového klíče.
Proč více{0}}průchodový přístup? Když je upevňovací prvek utažen, mírně se natáhne ve svém elastickém rozsahu a funguje jako napnutá pružina. Toto roztažení vytváří upínací sílu, která drží spoj pohromadě. Spojovací prvky pro usazení matrice fungují nejlépe, když jsou utaženy na přibližně 75 procent jejich meze kluzu. Sekvence více{5}}průchodů umožňuje sousedním spojovacím prvkům usadit se dohromady, místo aby první šroub absorboval veškeré počáteční zatížení a uvolnil se, když druhý šroub vytáhne matrici jiným směrem.
Ke konečnému průchodu vždy používejte momentový klíč. Nadměrné-utažení, ke kterému často dochází, když pracovníci provádějící instalaci přidávají nástavce trubek na ráčny nebo nástrčné klíče, namáhá spojovací prvek nad jeho mez kluzu. To způsobuje trvalé prodloužení a podstatnou ztrátu upínací síly. Šroub, který byl trvale natažen, by měl být okamžitě zlikvidován a nikdy znovu použit.
Běžné instalační chyby a jejich důsledky
Některé chyby se v obchodech opakují bez ohledu na úroveň zkušeností. Jejich rozpoznání šetří nástroje, díly a potenciálně životy:
- Neodpovídající výška bloku kroku:Když opěrný blok sedí výše nebo níže než povrch čelisti, pásková svorka se nakloní. Nakloněný pásek soustřeďuje sílu v místě šroubu, spíše než aby ji rozděloval přes okraj matrice, čímž snižuje efektivní upnutí o 40 až 60 procent.
- Šroub umístěný příliš daleko od matrice:Šroub s drážkou T{0}} pro lisovací svorky by měl sedět o něco blíže k patce matrice než k opěrnému bloku. To zajišťuje větší tlak na povrch matrice než na stupňovitý blok. Vystředěním šroubu nebo jeho umístěním blíže ke stupňovitému bloku se tento poměr obrátí.
- Špatný typ pračky:Běžné ploché podložky nejsou vhodné pro upínání matrice. Používejte velké, silné, nauhličované-ocelové podložky navržené speciálně pro lisování. Pro 3/4-palcový šroub to znamená podložku o tloušťce minimálně 1/4{10}} palce. Pro 1palcový T-šroub použijte tloušťku alespoň 9/32 palce. Tenké podložky se při zatížení deformují a umožňují uvolnění šroubu.
- Poškozený nebo znovu použitý hardware:Šrouby se zaoblenými šestihrannými hlavami, opotřebenými závity nebo viditelným ohybem musí být vyměněny. Zaoblené rohy vedou k prokluzování klíče a nedostatečnému{1}}utažení. Opotřebované závity snižují plochu záběru a pevnost v tahu.
- Žádná redundance:Lisovací{0}}závitové prvky se cyklicky zatěžují vibracemi lisu. Selhání jediné svorky při dynamickém zatížení může uvolnit polovinu matrice vážící tisíce liber. Vždy instalujte redundantní upevňovací body, aby systém udržel matrici i v případě, že jedno nastavení selže.
- Vynechání momentového klíče: The human hand cannot reliably distinguish between 75 percent and 95 percent of yield. Without a calibrated tool, you are guessing, and guessing with a safety-critical fastener is unacceptable.
Krokové bloky si zaslouží zvláštní pozornost. Jejich role je přímočará: překlenout výškovou mezeru mezi horním povrchem čelisti a úrovní hlavy šroubu T-. Sady stupňovitých bloků a svorek jsou upřednostňovány před přímým šroubováním, když je patka zápustky tenčí než dostupná délka šroubu T-, když na stejném lisu běží různé výšky zápustky nebo když povrch kolébky leží výrazně pod hranou patky. Vyberte opěrný blok, který přesně odpovídá výšce čelisti. Nastavitelné nášlapné bloky by měly být nastaveny na úroveň boty před zahájením jakéhokoli utahování. Nesoulad dokonce o 1/8 palce vytváří stav nakloněného-řemínku popsaný výše.
Po dokončení celé sekvence utahování proveďte lis třemi až pěti pomalými zdvihy s otevřenou matricí (žádný materiál). Potom zastavte lis, zajistěte jej a znovu-zkontrolujte každou svorku pomocí momentového klíče. Počáteční cyklování lisu způsobí menší sedání, protože kontaktní plochy zcela dosedají pod zatížením. Šrouby, které byly správně utaženy během nastavování, často vykazují 5 až 15procentní ztrátu krouticího momentu po prvních několika zdvihech. Změňte{7}}točivý moment na všechny, které upadly, poté proveďte několik dalších tahů a znovu ověřte. Teprve po dvou po sobě následujících kontrolách byste měli začít podávat materiál a spustit výrobu.
Tato ověřovací disciplína přidává tři až pět minut k sadě kostek. Tomu, co brání, tedy posunu kostek, který poškodí progresivní kostku stojící desítky tisíc dolarů, činí z těchto minut čas s nejvyšší hodnotou-v celém přechodu na euro. A pro obchody, kde se tyto minuty navíc stále zdají příliš dlouhé, je dalším zvažováním, zda lze upgradovat samotnou upínací technologii, aby se zkrátila celková doba výměny bez obětování integrity instalace.
Integrace svorek matrice s pracovními postupy rychlé výměny matrice
Jediná{0}}minutová výměna matric zní na semináři štíhlé výroby skvěle. Ale když se vrátíte zpět do tiskového sálu a čelíte 400-tunové rovné straně s páskovými svorkami na každé matrici, mezera mezi teorií a realitou se měří v minutách ztráty produkce. Pravda je jednoduchá: vaše upínací technologie je jedinou největší proměnnou určující, zda rychlá výměna matrice zůstane konceptem nebo se stane provozní skutečností. Svorky matrice pro rychlou výměnu matrice musí poskytovat dvě věci současně – spolehlivou přídržnou sílu a minimální dobu mezi posledním dobrým dílem z matrice A a prvním dobrým dílem z matrice B.
Jak upínací technologie určuje rychlost výměny
Zvažte, co se stane během typického ručního přepínání. Lisovací technik povolí šest až dvanáct svorek popruhu, vysune T-šrouby, odstraní stupňovité bloky, odvalí matrici, umístí novou matrici, znovu nainstaluje veškerý hardware, postupně utáhne, ověří-točivý moment a provede zkušební zdvihy. I zkušený seřizovač pracující bez přerušení stráví 15 až 30 minut pouhým upnutím a odepnutím. Vynásobte to třemi výměnami matrice za směnu a spálili jste hodinu nebo více času provozu lisu pouze na práci se spojovacím materiálem.
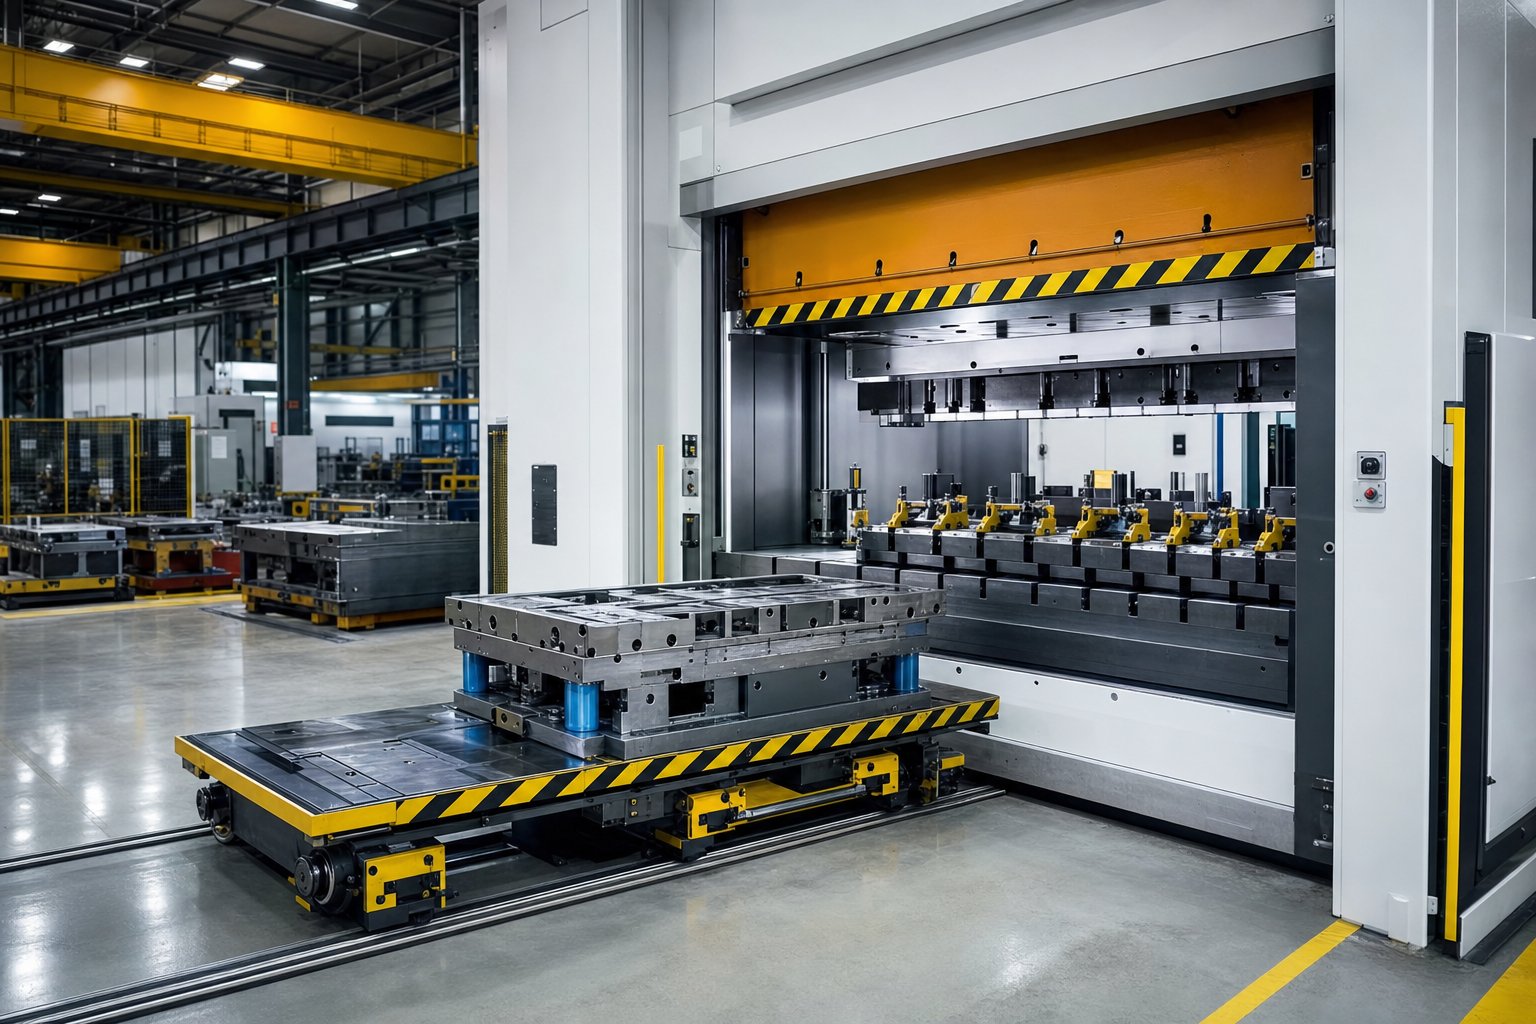
Hydraulické systémy tuto časovou osu dramaticky zhroutí. S před-umístěnými svorkami ovládanými jediným ovládacím ventilem obsluha stiskne tlačítko a všechny svorky se zapnou nebo uvolní současně. Skutečná doba upnutí a uvolnění upnutí klesne na sekundy, i když celková změna stále zahrnuje umístění matrice, ověření vyrovnání a připojení pomocných systémů. Reálné celkové rozsahy výměny pro hydraulické systémy rychlé výměny zápustek se pohybují mezi 1 a 5 minutami v závislosti na velikosti a složitosti matrice.
Magnetické desky tlačí dále. Protože upnutí a uvolnění vyžaduje pouze krátký elektrický impuls - zhruba dvě sekundy elektrické energie k přechodu z neupnutého do plně sevřeného -, upevňovací krok v podstatě zmizí z přepínací sekvence. Matrice se odvalí na místo, operátor aktivuje magnetické pole a lis je připraven k provozu. Celková doba přestavby pod jednu minutu je dosažitelná v kombinaci s rolovacími podpěrami nebo matricovými vozíky.
| Metoda upínání | Čas upnutí/uvolnění | Typický celkový přechod | Závislost na dovednostech operátora | Proveditelnost SMED |
|---|---|---|---|---|
| Ruční spony popruhů | 8-20 min | 15-45 min | Vysoká (točivý moment, sekvence, umístění) | Bez pomocných desek nepravděpodobné |
| Hydromechanické svorky | 3-8 min | 5-15 min | Střední (polohování, nízký točivý moment) | Možné se standardizací |
| Hydraulické rychlé-uvolnění | 5-30 sec | 1-5 min | Nízká (stisknutí-tlačítko) | Ano |
| Magnetické desky | 2-3 sec | 0,5-3 min | Velmi nízká (automatická aktivace) | Ano |
Rozdíl mezi horní a dolní částí této tabulky není přírůstkový. Je to rozdíl mezi obchodem, který může ekonomicky provozovat šarže o velikosti 500 kusů, a obchodem uzavřeným na minimum 5 000 kusů jen proto, aby amortizoval prostoje při přechodu na euro.
Standardizovaný design matrice pro rychlejší upnutí
Rychlejší upínací hardware sám o sobě nezaručuje rychlou výměnu matrice. Pokud má každá matrice ve vašem stojanu jinou uzavírací výšku, půdorys a umístění upínací lišty, i hydraulické svorky vyžadují změnu polohy a nastavení výšky při každé výměně. Tato doba přizpůsobení narušuje rychlostní výhodu, za kterou jste zaplatili.
Standardizace formy tyto proměnné eliminuje. Standardizace charakteristik, jako je výška uzavření, výška upnutí, umístění upnutí, výška průchodu a umístění matrice na progresivních matricích, je prvním krokem k implementaci rychlé výměny matrice a lze ji provést ve vlastní strojírně společnosti. Když svorky vždy dosedají ve stejné poloze ve stejné výšce, odstraníte rozhodování{2}}a nastavování, které zabírají čas na nastavení.
Pro obchody se stovkami starších raznic, kde je úplná standardizace nepraktická, nabízejí podložky realistickou střední cestu. Spodní deska jednotných rozměrů se přišroubuje ke spodní části každé matrice, což dává každému nástroji stejnou upínací výšku, stejnou kontaktní plochu válečku a stejný vzor polohovacího kolíku bez ohledu na skutečnou geometrii patky matrice, která na ní sedí. Hydraulické svorky zůstávají ve fixních polohách na kolébce a pokaždé zapadají do okrajů pomocné desky. Některé obchody upřednostňují podkovování pouze 20 procent matric, které běží 80 procent času, a poté používají před{5}}zpracované samostatné podkovy pro zbytek.
Přispívají také paralely. Standardizují výšku uzavření a výšku průchodu, přičemž pod matricí ponechávají volný prostor pro dopravníky šrotu, díky čemuž je matrice kompatibilní s rychlým upnutím i automatickým odstraňováním šrotu v jednom nastavení.
Úvahy o modernizaci stávajících lisů
Většina lisů nekupuje nové lisy jen kvůli lepšímu upínání. Potřebují systémy rychlé výměny matric, které se přišroubují na stávající zařízení. Zda retrofit funguje, závisí na třech faktorech fyzické kompatibility:
- -Rozměry slotu:Hydraulické svorky, které se zasouvají do T-drážek, musí odpovídat šířce a hloubce drážky, která je již obrobena ve vaší kolébce a beranu. Standardní šířky štěrbiny (5/8", 3/4", 1", 1-1/4") se liší podle výrobce lisu a ročníku. Před určením jakéhokoli systému posuvných svorek změřte své skutečné drážky.
- Tloušťka a rovinnost podložky:Magnetické desky se přišroubují přímo k loži a posouvají povrchy. Kolébka musí být dostatečně tlustá, aby přijala montážní upevňovací prvky, aniž by byla ohrožena strukturální integrita, a dostatečně plochá (obvykle do 0,002 palce na stopu), aby byl zajištěn úplný magnetický kontakt. Opotřebované nebo vyduté podhlavníky mohou vyžadovat obnovu povrchu, než bude magnetický systém fungovat při plné jmenovité síle.
- Požadavky na dodávku hydrauliky:Hydraulické upínací systémy potřebují pohonnou jednotku dodávající 3 000 až 5 000 PSI s odpovídajícím průtokem pro počet svorek. Některé lisy již mají hydraulické okruhy pro ochranu proti přetížení nebo zápustkové polštáře, které lze poklepat. Jiné vyžadují samostatné čerpadlo, zásobník a balíček řídicího ventilu namontovaný externě.
- Integrace ovládání:Moderní systémy rychlé výměny lisovacích nástrojů se vzájemně propojují s ovládáním lisu, aby se zabránilo zdvihu, když nejsou svorky potvrzeny zapnuté. Vaše stávající řízení lisu musí přijímat tyto blokovací signály, což může vyžadovat upgrade PLC na starších mechanických lisech s ovládacími-přenosovými ovládacími prvky.
Praktické hodnocení začíná fyzickým průzkumem: rozměry štěrbiny, stav kolébky, dostupná hydraulická kapacita a architektura řízení lisu. Konstrukce šroubových{1}}dráh, které nevyžadují opracování lože lisu nebo rozbití podlahy, výrazně rozšířily možnosti dodatečného vybavení, takže rolovací kolébka a automatizované upínací systémy jsou dostupné pro lisy, které pro ně nebyly původně navrženy.
Běžné je také míchání technologií v rámci jednoho lisu. Hydraulické výkyvné svorky na saně -, kde je ruční točivý moment nad hlavou nepohodlné a nekonzistentní -, spárované s hydromechanickými svorkami na válečkovém kolébce, kde by hadice mohly překážet při pohybu vozíku. Správná konfigurace rychlé výměny matrice často není jediný systém, ale kombinace přizpůsobená fyzickým omezením každého lisu.
Komprese doby přechodu řeší problém plánování výroby. Ale rychlejší upínací cykly také znamenají častější cyklus upnutí, což zrychluje opotřebení těsnění, závitů a kontaktních ploch. Tento zvýšený pracovní cyklus posouvá pozornost zcela k jiné dimenzi: jak často každý typ svorky potřebuje kontrolu, jak vypadá opotřebení, než dojde k selhání, a které normy shody řídí celý proces.
Plány údržby a dodržování bezpečnosti
Svorka, která perfektně držela během výroby z minulého měsíce, nezaručuje, že bude držet i dnes. Nitě se opotřebovávají. Těsnění degradují. Kontaktní povrchy vytvářejí mikro-trhliny, které jsou na pohled neviditelné. Přesto většina obchodů považuje lisovací svorky za instalaci-a-hardware zapomíná a kontroluje je až poté, co se již něco pokazilo. Plán údržby strukturované svěrky matrice zachytí degradaci brzy, dříve než se opotřebovaný spojovací prvek nebo netěsné těsnění promítnou do posunu matrice, poškozených nástrojů nebo zranění obsluhy.
Kontrolní seznam pro rutinní kontrolu podle typu svorky
Různé upínací technologie degradují prostřednictvím různých mechanismů, takže jediný obecný kontrolní seznam nepokryje všechny systémy. Kontrolní seznam inspekcí lisovacích upínačů by měl být uspořádán podle kategorie upínačů s úkoly a intervaly kalibrovanými podle toho, jak se každý typ skutečně opotřebovává při cyklickém zatížení lisu.
Ruční svorky (páskové, špičaté, výkyvné a hydromechanické typy):
- Při každé výměně matrice zkontrolujte závity T-šroubů, zda nejsou natažené, zadřené nebo zkřížené-
- Týdně kontrolujte řemínek a tělesa špiček, zda v otvoru pro šroub a kontaktních hranách nejsou vlasové praskliny
- Týdně ověřte kontaktní povrchy stupňovitých bloků, zda nedochází k houbovitosti, zaoblení nebo deformaci povrchu
- Před každou instalací očistěte všechny kontaktní plochy od oleje, lisovacího maziva a kovových nečistot
- Měřte měsíčně průměr šroubu T- u paty závitu mikrometrem - každé zmenšení přesahující 0,005 palce znamená opotřebení únavou
- Otestujte čepy hydromechanického indikátoru na plné vysunutí při cílovém utahovacím momentu - čep, který se úplně nevysune, signalizuje opotřebení vnitřního těsnění pístu
- Zkontrolujte šestihranné hlavy a ploché matice, zda nejsou zaoblené - vyměňte jakýkoli spojovací prvek, který vykazuje poškození prokluzem klíče
Hydraulické svorky:
- Ověřte, že tlak v systému zůstává na jmenovité hodnotě po dobu minimálně 15 minut s vypnutým čerpadlem - jakýkoli pokles tlaku indikuje vnitřní netěsnost kolem těsnění pístu
- Při každém začátku směny zkontrolujte všechna připojení externích hadic a armatury, zda nevytékají nebo nekapají
- Měsíčně kontrolujte povrchy pístnice, zda nevykazují rýhy, důlky nebo odlupování chromu
- Provádějte čtvrtletní analýzu hydraulické kapaliny - počtu částic, viskozity a obsahu vody podle norem čistoty ISO 4406
- Vyměňte filtrační prvky při spuštění indikátoru bypassu nebo v naplánovaných intervalech, obvykle každých 500 až 2 000 provozních hodin
- Každoročně kontrolujte směrové regulační ventily a pilotní-kontrolní ventily z hlediska doby odezvy a vnitřní netěsnosti
Magnetické upínací systémy:
- Ověřte sílu magnetického pole pomocí kalibrovaného tahového-měřidla čtvrtletně - v porovnání se základní hodnotou zaznamenanou při instalaci
- Před každou sadou matrice zkontrolujte, zda na povrchu desky nejsou škrábance, rýhy nebo zapuštěné nečistoty, které by mohly vytvářet vzduchové mezery
- Při každé výměně vyčistěte magnetické povrchy podpěry a posuvné části -neabrazivním čističem
- Každoročně kontrolujte elektrický odpor cívky a proud aktivačního pulzu - odchylky nad 10 % specifikace znamenají degradaci cívky
- Ověřte funkci senzoru přiblížení - senzory musí detekovat vzduchové mezery větší než 0,007 palce a zabránit aktivaci lisu
Indikátory opotřebení a kritéria výměny
Inspekce vám sdělí aktuální stav. Kritéria výměny vám řeknou, kdy aktuální stav překročil hranici z přijatelného na nebezpečný. Na rozdíl od mnoha součástí nástrojů, které postupně produkují horší díly, než selžou, upínací šroub často funguje perfektně, dokud ne. Tento binární režim selhání činí definované spouštěče nahrazení nezbytnými spíše než volitelnými.
U ručního hardwaru vyměňte jakýkoli T-šroub nebo matici, která ukazuje:
- Viditelná deformace závitu nebo zploštění hřebene závitu z opakovaných utahovacích cyklů
- Trvalé prodloužení - měřitelné jako prodloužení délky nad původní specifikaci, i když jen o několik tisícin palce
- Praskliny na poloměru přechodu mezi hlavou šroubu a dříkem
- Důlková koroze, která odstraňuje více než 5 % původní plochy průřezu-v libovolném bodě délky závitu
- Zaoblené šestihranné plošky, které zabraňují úplnému usazení momentového klíče
U hydraulických systémů je výměna hydraulického upínacího těsnění nejběžnějším preventivním opatřením. Sady těsnění naplánujte podle provozních hodin, nikoli podle kalendářního času. Svorka 300krát za směnu za třísměnný provoz akumuluje opotřebení mnohem rychleji než jedno cyklování 20krát za den. Typická životnost těsnění se pohybuje od 500 000 do 2 000 000 cyklů v závislosti na tlaku v systému, čistotě kapaliny a provozní teplotě. Kdyžměsíční odběry tekutinukazuje rostoucí počet částic nebo zvýšení průtoku odtoku z pouzdra o 25 % nebo více nad základní čáru, tyto signály naznačují, že vnitřní opotřebení postoupilo za okénko výměny těsnění do možného poškození pístu nebo vrtání.
Magnetické desky zřídka vyžadují výměnu součástí, ale vyžadují údržbu povrchu. Deska s odchylkou rovinnosti povrchu přesahující 0,004 palce na stopu by měla být přebroušena. Hluboké škrábance, které nelze odstranit lapováním, snižují účinnou kontaktní plochu a úměrně oslabují přídržnou sílu.
Shoda s bezpečností a dokumentace
Upínání lisovacích nástrojů není pouze záležitostí nástrojů -, je to systém kritický z hlediska bezpečnosti-, který se řídí vymahatelnými normami. TheNormy řady ANSI B11(včetně B11.1 pro mechanické lisy, B11.2 pro hydraulické lisy a B11.20 pro integrované výrobní systémy) vytvářejí rámec pro hodnocení rizik, zabezpečení a dokumentaci řízení nebezpečných-energií v lisovacích operacích. Doložka o obecné povinnosti OSHA (oddíl 5(a)(1)) vyžaduje, aby zaměstnavatelé udržovali pracoviště bez uznaných rizik - a lisovací svěrka, o které je známo, že je opotřebovaná, nesprávně utažená nebo má prošlou životnost, se kvalifikuje přesně jako tento druh uznaného nebezpečí.
Jak vypadá compliance v praxi? Znamená to dokumentaci, která dokazuje, že jste provedli správné kontroly ve správných intervalech a přijali opatření, když to výsledky zaručovaly. Pro bezpečnostní audity udržujte:
- Datované kontrolní záznamy pro každou svorku a spojovací prvek, spojené s konkrétním nastavením lisu a matrice
- Protokoly ověření krouticího momentu zobrazující hodnoty dosažené při instalaci a znovu{0}}kontrolu po prvních stisknutích
- Záznamy o tlakových zkouškách hydraulického systému s kritérii vyhovění/nevyhovění a odhlášením-technika
- Výsledky testu intenzity magnetického pole porovnány se základní specifikací
- Záznamy o výměně dokumentující, které spojovací prvky byly vyřazeny, důvod vyřazení a specifikace náhradního hardwaru
- Dokumentace k posouzení rizik podle ANSI B11.20 pro jakýkoli lis, kde se místo úplného zablokování při usazování lisovacích nástrojů používají alternativní metody řízení nebezpečné energie-
Norma ANSI B11.20 se konkrétně zabývá konceptem sdíleného-prostoru v situacích tiskového provozu -, kde personál interaguje se zařízením během nastavování, které nelze vždy dokončit za podmínek úplného uzamčení. Upínání matrice přímo spadá do tohoto rozsahu. Norma vyžaduje zdokumentované posouzení rizik-založené na úloze, ověření výkonu bezpečnostního řídicího systému a ověřovací testování, aby se potvrdilo, že blokování a alternativní ovládací prvky poskytují ochranu ekvivalentní uzamčení.
Praktickým přístupem je strukturovat dokumentaci údržby podle aktiv. Každý lis dostane soubor údržby upínání obsahující všechny záznamy o kontrole, protokoly o výměně a dokumenty o hodnocení rizik. Digitální systémy umožňují okamžité vyhledání během auditu. Papírové-systémy fungují, pokud jsou důsledně udržovány, ale realita ve většině tiskových středisek je taková, že papírové záznamy se zhoršují, jsou nesprávně zařazovány nebo se jednoduše přestávají pod produkčním tlakem dokončovat. Ať už zvolíte jakýkoli systém, klíčovým principem je sledovatelnost: každý auditor nebo vyšetřovatel by měl být schopen vysledovat historii údržby každé upínací součásti na konkrétním lisu zpět po celou dobu jeho životnosti.
Údržba udržuje vaše svorky funkční. Výkon upínačů však také závisí na něčem, co bylo stanoveno mnohem dříve v procesu -, jak byla navržena samotná matrice. Umístění svorek, přístupová vzdálenost a interference se zdviháky nebo šrotovými cestami jsou všechna rozhodnutí, která se zablokují během konstrukce matrice, dlouho předtím, než vůbec první nastavovací technik sáhne po T-šroubu.
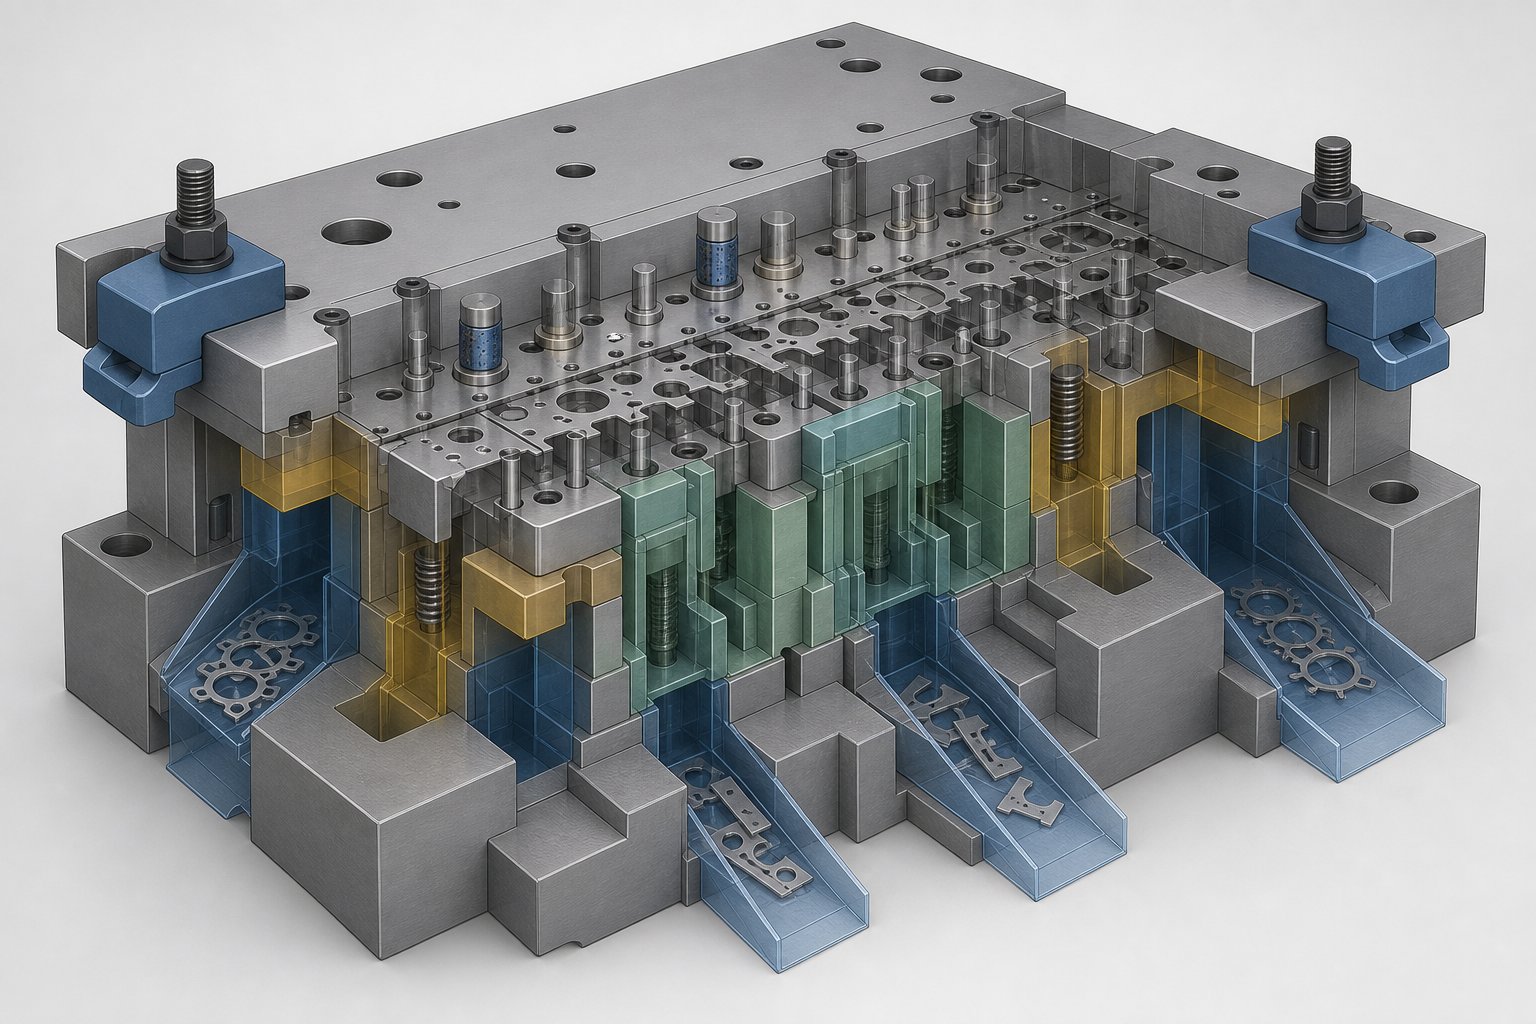
Jak upínání souvisí s designem matrice a tokem materiálu
Umístění svorky je zřídkakdy-na poslední chvíli rozhodnutí, které funguje dobře. Když konstruktér matrice považuje upínání za dodatečný nápad, technik nastavení zdědí hádanku: svorky, které kolidují s kolejnicemi zvedáku, šrouby, které blokují skluzy na šrot nebo přístupové body tak těsné, že momentový klíč fyzicky nemůže dosáhnout upevňovacího prvku. Nejlepší návrh umístění lisovacích svorek se odehrává uvnitř modelu CAD, nikoli na podlaze lisu během prvního vyzkoušení.
Jak umístění svorek interaguje s komponenty matrice
Lisovací matrice je hustá sestava vzájemně závislých součástí a každá z nich soutěží o stejnou obvodovou nemovitost, kam musí svorky přistát. Představte si, že řemenovou svorku umístíte přímo nad dusíkovou-kapsu s pružinou. Kontaktní bod svorky sedí přesně tam, kde se musí tyč zvedáku pohybovat svisle. Při zpětném zdvihu tlačí zvedače raznice nahoru proti pásu a jakákoliv překážka v jejich dráze buď omezuje pohyb zvedáku, nebo přebírá nárazové zatížení, které byl zvedák navržen tak, aby na pás působil.
Dráhy materiálových toků vytvářejí podobné konflikty. U progresivních zápustek se pás přivádí bočně přes zápustku. Výška posuvu, umístění pilotů a obtokové zářezy zaujímají specifické polohy podél okrajů čelistí. Svorka umístěná nad obtokovým zářezem může deformovat reliéf zářezu, měnit chování při podávání pásu a vytvářet podmínky chybného podávání. Skluzy na šrot odvádějí slimáky a ořezávají šrot směrem dolů skrz otvory ve spodní botě a v podložce. Zablokujte jeden z těchto žlabů svorkou nebo stupňovitým blokem a uvnitř matrice se hromadí šrot, který případně zablokuje nástroj nebo poškodí tvářecí povrchy.
Senzory přidávají další vrstvu. Podél obvodu matrice jsou umístěny detektory chybného podávání, snímače konce pásu a spínače přiblížení části-. Jejich kabelové svazky vedou ven ke konektorům. Svorka umístěná na kabelu snímače jej vystavuje poškození tlakem při každém utažení upevňovacího prvku.
Návrh upínacího přístupu do konstrukce matrice
Řešením není vyhnout se svorkám v blízkosti těchto prvků. Od začátku navrhuje vyhrazené upínací zóny do rozložení komponent lisovnice. Nástrojoví inženýři, kteří berou v úvahu přístupovou vůli upínání matrice během počátečního návrhu, eliminují problémy s interferencemi, které sužují situace při dodatečné montáži.
Klíčové aspekty návrhu, které ovlivňují výběr a umístění svorky:
- Umístěte upínací lišty dále od kapes zvedáku -, udržujte minimální vzdálenost 1,5násobku zdvihu zvedáku mezi kontaktní zónou svěrky a nejbližší středovou osou zvedáku
- Nasměrujte skluzy šrotu směrem ke středu nebo zadní části matrice, přičemž okraje čelistí matrice udržujte volné pro přístup ke svorkám alespoň ze tří stran
- Navrhněte převisy čelistí (upínací uši), které přesahují funkční obálku úderů, pilotů a senzorů
- Standardizujte výšku upínací lišty napříč rodinami zápustek, aby stejný krokový blok a sada svěrek fungovaly bez nastavování
- Určete rovné, broušené upínací plochy na čelistech - nedokončené nebo jako-lité plochy snižují tření a efektivní upínací sílu
- Neumisťujte kolíky nebo klíčové štěrbiny do prostoru, kde musí zasunout hlava šroubu T{0}}
- Zohledněte oblouk otočného klíče -, pokud obsluha nemůže otočit momentovým klíčem o 30 stupňů v místě upevňovacího prvku, je tento upínací bod funkčně nepřístupný
Tento princip je v souladu s tím, co odborník na lisování Thomas Vacca nazývá projektováním v procesu údržby. Pokud neplánujete, jak bude matrice upnuta, odepnuta a obsluhována, nemůžete zaručit, že tyto úkoly budou provedeny přesně a opakovatelně. Matrice, která krásně běží, ale upnutí trvá 45 minut, protože každý přístupový bod je v konfliktu s vnitřní součástí, maří účel dobrého návrhu nástroje.
U složitých progresivních lisovacích nástrojů, kde musí zvedáky, vačkové jednotky, tok materiálu a strategie upínání koexistovat v úzkém prostoru, se problém integrace rychle zintenzivňuje. Inženýři, kteří čelí těmto konfliktům, těží ze spolupráce s nástrojovými partnery, kteří holisticky koordinují rozhodnutí o struktuře matrice.Vlastní řešení lisovacích nástrojů YICHENřeší přesně tento průsečík - a řeší, jak přístup upínání, umístění zvedáku, geometrie bypassu a rozvržení součástí od nejranější fáze návrhu spolupracují, nikoli proti sobě.
Správná konstrukce matrice zajišťuje, že svorky mohou fyzicky dosáhnout tam, kam potřebují. Ale rozhodnutí, která upínací technologie patří k danému lisu -, a zdůvodnění tohoto rozhodnutí zdokumentovanými kritérii spíše než pocitem odvahy - vyžaduje strukturovaný hodnotící rámec, který zváží typ lisu, frekvenci výměny, výrobní cíle a rozpočet.
Strukturovaný rozhodovací rámec pro výběr správného upínacího systému
Většina obchodů volí svůj upínací systém stejným způsobem, jakým si jej zvolili před dvaceti lety: cokoli, co již bylo v tisku, když jej kupovali, nebo cokoli, co uvedl poslední dodavatel. Tento přístup fungoval, když byla frekvence přechodu nízká a pracovní síla levná. Nefunguje, když vaše plánování vyžaduje kratší běhy, vyšší dobu provozuschopnosti a nulovou toleranci posunu matrice. Správný průvodce výběrem lisovacích upínačů nahrazuje zvyk zdokumentovanými kritérii, díky čemuž je rozhodnutí sledovatelné, obhajitelné a opakovatelné v rámci celé vaší tiskové flotily.
Matice rozhodovacích kritérií pro výběr upínacího systému
Výběr řídí čtyři proměnné. Typ lisu a tonáž definují, jakým silám musí svorky odolávat. Frekvence výměny matrice určuje, kolik času ztratíte upínáním za směnu. Cíle na objem výroby a dobu provozuschopnosti nastavují finanční hranici, kdy se rychlejší přechod na euro vyplatí. A kapitálový rozpočet určuje, které technologie jsou dnes dostupné a které vyžadují postupné investice. Níže uvedená matice mapuje každou proměnnou proti technologiím upínání, aby bylo jasné, kde se který systém nejlépe hodí.
| Rozhodovací kritéria | Ruční spony popruhů | Hydromechanické | Hydraulické rychlé-uvolnění | Magnetické desky |
|---|---|---|---|---|
| Lisovaná tonáž pod 200 tun | Vynikající | Dobrý | Adekvátní (často příliš velké) | Adekvátní (často příliš velké) |
| Lisovaná tonáž 200-800 tun | Adekvátní | Dobrý | Vynikající | Vynikající |
| Lisovaná tonáž přes 800 tun | Špatné (je potřeba příliš mnoho svorek) | Adekvátní | Vynikající | Vynikající |
| Výměny matrice jsou méně než 2 za směnu | Přijatelný | Dobrý | Přeinvestováno- | Přeinvestováno- |
| Výměna matrice 3-6 za směnu | Špatné (nadměrné prostoje) | Adekvátní | Vynikající | Vynikající |
| Kostky se vymění více než 6 za směnu | Nepřijatelný | Chudý | Dobrý | Vynikající |
| Cílová dostupnost nad 85 % | Obtížné na udržení | Dosažitelné s disciplínou | Snadno dosažitelné | Snadno dosažitelné |
| Kapitálový rozpočet pod 5 000 $ na tisk | Jediná možnost | Realizovatelný | Neproveditelné | Neproveditelné |
| Kapitálový rozpočet 5 000 – 30 000 USD na tisk | K dispozici | K dispozici | Proveditelné jedním-stiskem | Neproveditelné |
| Kapitálový rozpočet přes 30 000 $ na tisk | K dispozici | K dispozici | K dispozici | Realizovatelný |
Tuto tabulku čtěte jako filtr, nikoli jako skóre. Pokud váš lis běží nad 800 tun se šesti výměnami matrice za směnu a cílem 85% provozuschopnosti, ruční upínání popruhů selže podle tří ze čtyř kritérií. Matice objektivně zužuje vaše možnosti, než začnou rozhovory s dodavateli.
Přizpůsobení technologie provozním požadavkům
Výběr systému upínání matrice není čistě finanční kalkulací. Provozní omezení ovlivňují rozhodnutí stejně silně jako rozpočet. Vysokorychlostní-progresivní matrice s pokročilou vysokopevnostní- ocelí při 300 zdvihech za minutu generuje dynamické zatížení, které vyžaduje konzistenci upínací síly, kterou poskytují pouze hydraulické nebo magnetické systémy. Pracovní dílna provozující 30 různých lisovacích nástrojů týdně na 150tunovém lisu OBI těží více z výkyvných svěrek a hydromechanických jednotek, které zlepšují konzistenci bez nutnosti změn infrastruktury.
Při zužování možností zvažte tyto provozní skutečnosti:
- Kompatibilita materiálu matrice:Magnetické desky vyžadují feromagnetické čelisti. Hliníkové držáky matric nebo -nemagnetické podložky z nerezové oceli nebudou fungovat. Před specifikováním magnetů ověřte materiál své matrice.
- Orientace tisku:Hydraulické svorky na beranu (horní matrice) musí při zatěžování matrice držet proti gravitaci. Systémy určené pro použití vodorovných kolébek nemusí mít bez přepočtu dostatečnou přídržnou sílu pro montáž na svislou posuvnou konstrukci.
- Podmínky prostředí:Lisy se silným mazáním nebo rozstřikem chladicí kapaliny rychle snižují tření ručního upínače. Hydraulické systémy s vnějšími hadicemi v tomto prostředí čelí zrychlené korozi armatur. Magnetické desky si poradí s vlhkým prostředím dobře, pokud jsou povrchy při výměně čisté.
- Úroveň dovedností operátora:Manuální systémy vyžadují školení a disciplínu ohledně specifikací točivého momentu a sekvence utahování. Hydraulické a magnetické systémy snižují závislost obsluhy, ale vyžadují techniky údržby vyškolené na tyto specifické technologie.
Kde začít při upgradu své upínací strategie
Upgrade lisovacích svorek pro operace lisovacího lisu nemusí probíhat najednou. Modulární, fázovaná implementace vám umožní prokázat návratnost investic na jedno stisknutí, než se pustíte do celého světa. Postupujte podle této hodnotící sekvence:
- Zkontrolujte svůj aktuální stav.Zaznamenávejte doby výměny, incidenty související s upínáním- a selhání ověření krouticího momentu u všech lisů po dobu 30 dnů. Tato základní data identifikují, které lisy mají největší potenciál zlepšení.
- Identifikujte svůj tlak na omezení.Vaším výchozím bodem je lis s nejčastějšími výměnami lisovacích nástrojů a nejvyššími náklady na prostoje. Upgrade tohoto lisu jako první přináší nejrychlejší návratnost.
- Posuďte fyzickou kompatibilitu.Změřte rozměry T-drážky, rovinnost podpěry, dostupné hydraulické napájení a architekturu ovládání lisu na cílovém lisu. Tato měření určují, které technologie lze dodatečně vybavit-bez konstrukčních úprav.
- Vypočítejte dobu návratnosti.Porovnejte náklady na modernizaci upínání s výrobní hodnotou obnovené doby provozuschopnosti. Tisk, který fakturuje 200 USD za hodinu výroby a který se zotaví 45 minut za směnu, vrátí hydraulickému systému 25 000 USD za méně než šest měsíců.
- Pilotujte a ověřte.Nainstalujte vybraný systém na omezovací lis. Běhejte 60 až 90 dní. Změřte skutečné snížení doby přechodu, ověřte konzistenci upínací síly a zdokumentujte všechny problémy s instalací nebo údržbou.
- Standardizovat a rozšiřovat.Využijte pilotní výsledky k vytvoření obchodního případu pro nasazení-v celém vozovém parku. Upřednostňujte lisy podle frekvence výměny a hodnoty produkce, nejprve upgradujte-zařízení s nejvyšším dopadem.
Tato sekvence udržuje riziko pod kontrolou a zároveň buduje důvěru organizace v novou technologii. Každý krok generuje data, která informují o dalším rozhodnutí, spíše než aby vyžadovala skok důvěry v rámci celé operace.
U operací, kde složitost matrice přidává další proměnnou - progresivní matrice s úzkými upínacími vůlemi, přesahem zvedáku nebo -nestandardními geometriemi patek - často nelze upgrade upínání oddělit od úprav konstrukce matrice. Může být nutné přidat upínací lišty, navrhnout pomocné desky nebo normalizovat rozměry patek pro celou řadu matric. V těchto situacích spolupráce s nástrojovým partnerem, který od začátku rozumí jak struktuře matrice, tak výzvě integrace upínání, zabraňuje nákladným přepracováním.Vlastní řešení lisovacích nástrojů YICHENslouží inženýrům, kteří přesně procházejí tímto přechodem -, koordinují strukturu matrice, rozložení součástí a přístup k upínání, takže upgrade funguje jako systém, nikoli jako soubor nesourodých dílů.
Často kladené otázky týkající se lisovacích svorek
1. Jak velkou upínací sílu potřebuji pro svůj lisovací lis?
U klikových lisů by se celková upínací síla měla rovnat alespoň 10 % jmenovité tonáže stroje. U vysokorychlostních-lisů použijte 20 % jmenovité tonáže. Rozdělte tuto sílu rovnoměrně mezi horní a spodní polovinu matrice. Při použití páskových svorek se stupňovitými bloky pamatujte, že na matrici působí pouze asi polovina napětí šroubu, takže musíte zdvojnásobit vypočítaný požadavek na předpětí. Přidejte síly dusíku-na zvedací pružiny přímo k požadavku na upnutí horní matrice, protože tyto síly působí proti svorkám během zpětného zdvihu.
2. Jaký je rozdíl mezi hydraulickými upínači a magnetickými upínacími systémy?
Hydraulické upínače matric využívají stlačenou kapalinu působící na písty k vytvoření upínací síly, což vyžaduje externí pohonnou jednotku a poskytuje časy upnutí/uvolnění 5 až 30 sekund. Magnetické upínací systémy využívají elektropermanentní magnety, které se aktivují během 2 až 3 sekund krátkým elektrickým impulsem a drží bez trvalého napájení. Hydraulické systémy pracují s jakýmkoli materiálem matrice, ale vyžadují průběžnou údržbu těsnění a analýzu kapalin. Magnetické desky vyžadují feromagnetické čelisti a ploché, čisté kontaktní povrchy, ale nemají prakticky žádné součásti mechanického opotřebení. Magnetické systémy jsou obvykle dražší předem, ale nabízejí nejrychlejší časy přechodu.
3. Jak často by se měly lisovací svorky kontrolovat a vyměňovat?
Závity T-šroubů ručních svěrek by měly být kontrolovány při každé výměně matrice, zda nedošlo k natažení nebo zadření, přičemž měsíční mikrometrická měření zjišťují únavové opotřebení. Vyměňte všechny šrouby vykazující trvalé prodloužení, praskliny na hlavě-k-poloměru dříku nebo deformaci závitu. Hydraulická upínací těsnění obvykle vydrží 500 000 až 2 000 000 cyklů v závislosti na tlaku a čistotě kapaliny, přičemž načasování výměny řídí čtvrtletní analýza kapaliny. Magnetické desky vyžadují kontrolu povrchu před každou sadou lisovacích nástrojů a čtvrtletní ověření tahovým{11}}testem oproti základní hodnotě instalace.
4. Mohu dodatečně namontovat rychloupínací svěrky na stávající lisovací lis?
Ano, většina upínacích systémů pro rychlou výměnu matrice je navržena pro dodatečnou instalaci. Kompatibilita závisí na třech faktorech: Rozměry drážky T- musí odpovídat specifikacím posuvné svorky, tloušťka a rovinnost podložky musí podporovat způsob montáže (magnetické desky potřebují rovinnost do 0,002 palce na stopu) a hydraulické napájení musí dodávat 3 000 až 5 000 PSI s odpovídajícím průtokem. Konstrukce šroubů-na pásech, které se vyhýbají obrábění lisovacího lože, výrazně rozšířily možnosti dodatečné montáže. Starší lisy s ovládáním{10}}založeným na relé mohou také vyžadovat upgrade PLC, aby mohly přijímat signály blokování svěrek.
5. Proč se moje matrice během výroby posouvá, i když jsou svorky těsné?
Posun lisovnice pod zdánlivě těsnými svorkami obvykle pramení z jedné z několika základních příčin: olej nebo lisovací mazivo na povrchu čelisti lisu snižující tření o 30 až 50 %, neodpovídající výška bloku schůdků způsobující naklonění svorky popruhu a soustředění síly na šroub spíše než na okraj lisovnice, uvolnění šroubu z tepelného cyklování během dlouhých jízd nebo nedostatečná celková upínací síla pro související dynamické zatížení. Mimostředné zatížení u progresivních zápustek také vytváří klopné momenty, které přetěžují svorky na jedné straně. Začněte čištěním kontaktních ploch, ověřením shody výšky bloku schůdků, opětovným{5}}dotažením po počátečních zdvihech lisu a přepočtením, zda vaše celková svěrná síla zohledňuje stahovací síly, zatížení zvedáku a náraz-.


