


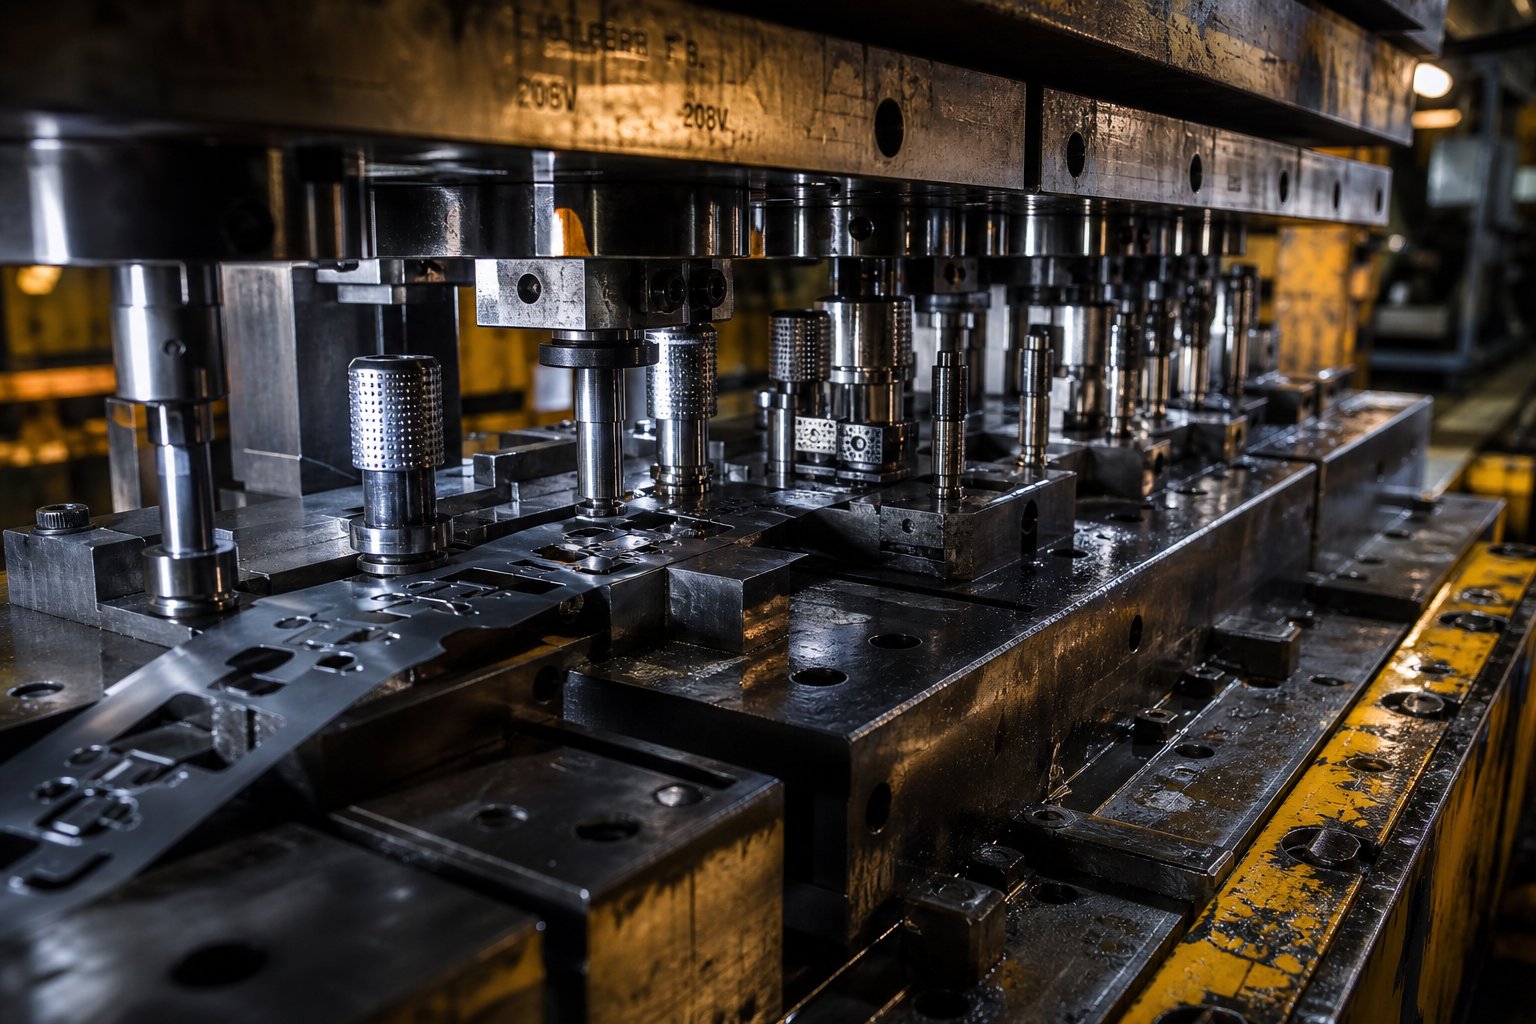
Co je progresivní lisování oceli
Představte si jediný nástroj, který bez zastavení děruje, ohýbá, tvaruje a řeže ocelový pás na hotový díl -. To je hlavní myšlenka progresivního lisování oceli a je to jedna z nejúčinnějších metod, jaké byly kdy navrženy pro výrobu velkoobjemových ocelových součástí s přísnými tolerancemi a minimální pracností.
Ať už jste výrobní inženýr optimalizující dobu cyklu nebo odborník na nákup, který hodnotí ekonomiku jednotlivých kusů, pochopení toho, jak tento proces funguje - a jak se liší od alternativ -, je zásadní pro správnou investici do nástrojů. Tato příručka rozebírá mechaniku, úvahy o materiálu, strukturu nákladů a strategie údržby, které určují, zda je progresivní lisování kovů to pravé pro vaše ocelové díly.
Definování progresivního lisování oceli
Takco je progresivní kostka, přesně? Ve své nejjednodušší podobě je to jediný nástroj obsahující několik stanic uspořádaných za sebou, namontovaných uvnitř lisovacího lisu. Ocelový pás přiváděný svitkem- postupuje matricí o jeden přesný přírůstek (nazývaný stoupání) s každým zdvihem lisu. Každá stanice provádí různé operace - propichování, ohýbání, tvarování nebo řezání - současně na různých částech pásu. Hotový díl vypadne na konečné stanici s každým tahem lisu.
Progresivní lisování oceli v zápustce je velkoobjemový proces tváření kovu, při kterém se souvislý ocelový pás postupuje skrz zápustku s více -stanicemi, přičemž každá stanice provádí sekvenční operaci - propichování, tváření, ohýbání nebo řezání -, dokud není hotový díl oddělen od pásu při každém zdvihu lisu.
Slovo „progresivní“ přesně popisuje, co se děje: ocel postupuje matricí, stanici po stanici, každý krok navazuje na poslední. Pás zůstává během celé sekvence spojen nosným pásem (kostra šrotu), což udržuje kontrolu nad polohou a eliminuje potřebu samostatné manipulace s díly mezi operacemi. Tato nepřetržitá povaha dává progresivnímu lisování jeho rychlostní výhodu - lisy mohou běžet od 25 do více než 300 zdvihů za minutu a vyrábět tisíce stejných ocelových dílů za hodinu.
Jak se liší od přenosových a složených lisovacích metod
Progresivní lisování není jediným přístupem k lisování a lisování ocelových dílů. Přenášecí lisování a lisování sdruženým lisováním slouží různým výrobním scénářům a výběr špatné metody může znamenat nadměrné výdaje na nástroje nebo obětování propustnosti.
Při přetlačovacím lisování se obrobek odděluje od pásu na začátku procesu. Mechanické prsty nebo chapadla pak posouvají jednotlivé polotovary mezi nezávislými stanicemi. Díky tomu jsou přenosové matrice-vhodné pro větší díly, které fyzicky nemohou zůstat připojeny k pásu, když procházejí několika fázemi tváření. Kompromisem-je nižší rychlost cyklu a složitější{5}}mechanismy manipulace se součástmi.
Složené lisování má opačný přístup: provádí několik operací řezání -, jako je vysekávání a děrování - v jediném zdvihu lisu na jedné stanici. Je efektivní pro ploché díly, které vyžadují vysokou přesnost v jedné rovině, ale nezvládne více-krokové tvarovací sekvence, jako jsou ohyby, tažení nebo reliéfy.
Progresivní matrice se stávají preferovanou volbou, když potřebujete komplexní geometrii, velký objem a rychlé časy cyklů ve stejném balení. Kombinují více-operační schopnost přenosových matric s rychlostí jednotlivých-metod stanic -, to vše bez samostatné manipulace s částmi mezi stanicemi.
| Kritéria | Progresivní zemřít | Přenosová matrice | Compound Die |
|---|---|---|---|
| Objemová vhodnost | Velký objem (obvykle 5,000+ dílů za rok) | Střední až vysoká hlasitost | Malý až střední objem |
| Rychlost cyklu | Rychlé (až 300+ zdvihů/min) | Střední (pomalejší kvůli přenosu dílů) | Mírný |
| Složitost části | Vysoká (více ohybů, tvarů, proražení) | Vysoká (velké nebo hluboce-tažené části) | Nízká (provoz na rovině,-jedno letadlo) |
| Velikost dílu | Malé až střední | Střední až velké | Malé až střední |
| Náklady na nástroje | Vysoká cena předem, nízká cena za-kus a objem | Vysoko dopředu | Nižší dopředu |
| Využití materiálu | Dobré (optimalizované rozložení pruhů) | Lepší (žádný odpad z nosných pásků) | Dobrý |
| Čas nastavení | Nízký | Vyšší | Nízký |
Výrobním inženýrům, kteří používají ocelové díly ve velkém měřítku, přináší progresivní lisování trvale nejnižší náklady na kus-, když geometrie dílu zahrnuje více operací a roční objemy odůvodňují investici do nástrojů. Skutečnou otázkou není, zda tento proces funguje -, ale to, jak výběr materiálu, návrh formy a strategie údržby utvářejí jeho dlouhodobou-ekonomickou stránku.
Jak funguje proces progresivního lisování
Rychlostní výhoda progresivní raznice vychází z jednoho elegantního principu: každý zdvih lisu vykonává užitečnou práci na každé stanici současně. Zatímco jedna část proužku má propíchnuté otvory, další se ohýbá a další dostává konečné odříznutí -, to vše ve stejném okamžiku. Pochopení tohoto procesu lisování od začátku do konce odhaluje, proč je propustnost tak vysoká a proč v každé fázi záleží na mechanickém chování oceli.
Podávání pásů a posun materiálu
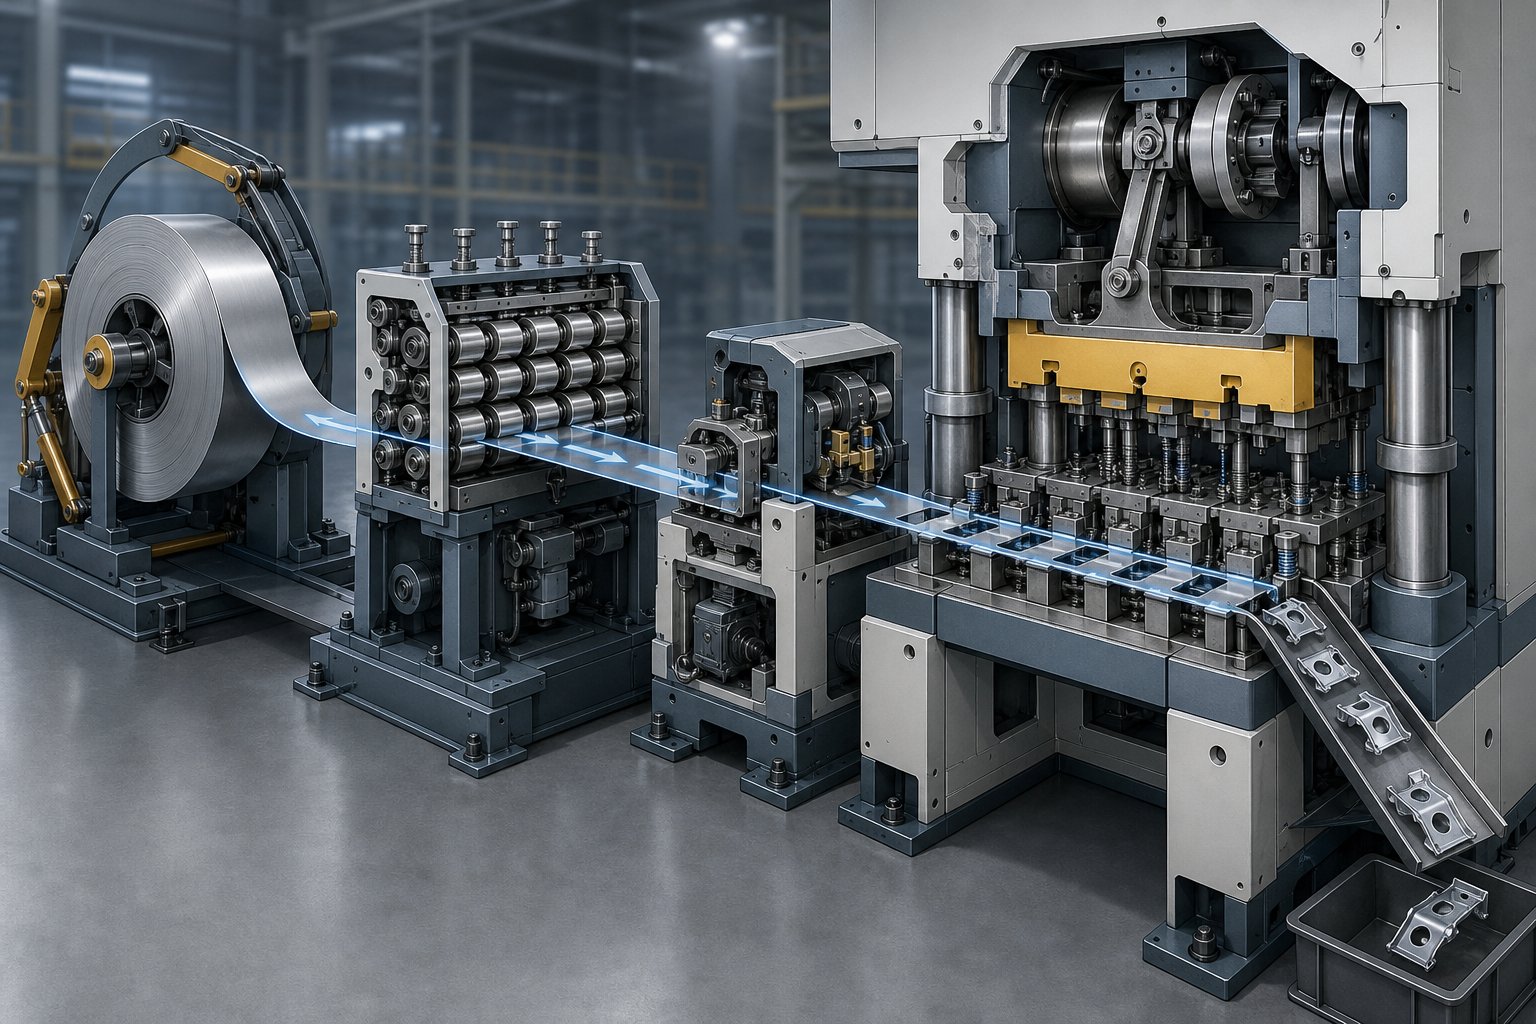
Theprogresivní proces lisovánízačíná u odvíječe, kde je namontován a odvíjen ocelový svitek - obvykle vážící stovky nebo tisíce liber -. Pás prochází rovnačkou, která odstraňuje ztuhlou cívku (zakřivení zadržené při navíjení na cívku). U oceli je tento krok kritický, protože zbytkové zakřivení způsobuje nerovnoměrné podávání a nekonzistentní kontakt s povrchy matrice.
Z rovnačky posune servopodavač pás o přesnou vzdálenost - rozteč podávání - s každým zdvihem lisu. Tato rozteč odpovídá rozestupu stanic uvnitř matrice, takže každá stanice obdrží správnou část pásu ve správný čas. Přesnost posuvu na moderních systémech se obvykle pohybuje v rozmezí několika tisícin palce.
Jakmile pás vstoupí do matrice, pilotní kolíky převezmou kontrolu polohy. Tyto kalené kolíky zapadnou do předem propíchnutých otvorů v pásu těsně před uzavřením lisu, čímž se opraví jakákoli drobná chyba podavače a pásek bude přesně zarovnán. Bez spolehlivého pilotování se rozměrové chyby hromadí stanici po stanici. U ocelových pásů se vůle pilotních otvorů obvykle udržuje na 0,0005 až 0,001 palce, aby se udržela těsná registrace po celé délce lisovnice.
Sekvenční operace stanice jedním stisknutím
Zde je místo, kde progresivní lisovací proces přináší výhodu produktivity. Když beran lisu klesá, každá stanice v matrici provádí svou přiřazenou operaci ve stejnou dobu - na různých částech stejného pásu. Stanice jedna může prorazit pilotní otvory, stanice dvě vytvoří funkční štěrbiny, stanice tři ohne jazýček, stanice čtyři vytvoří žebro a stanice pět provede konečné odříznutí.
Část není skutečně „kompletní“, dokud neprojde všemi stanicemi. Po cestě zůstává spojen s nosným pásem (kostra šrotu), který funguje jako transportní mechanismus i registrační reference. Teprve na posledním stanovišti se hotový komponent oddělí od pásu a je vyhozen nebo shromážděn pod matricí.
Tato současná akce s více stanicemi{0}} znamená, že progresivní lisovací lis vyrobí jeden hotový díl na zdvih - bez ohledu na to, kolik operací je zapotřebí k jeho vytvoření. 12stanicová matrice běžící rychlostí 150 zdvihů za minutu stále produkuje 150 dílů za minutu, nikoli 150 děleno 12.
Lisovací mechanika a integrace cyklů
Jak tedy funguje lisovací lis v koordinaci s progresivní matricí? Lis dodává řízenou tonáž prostřednictvím mechanického nebo servo-poháněného beranu, přičemž horní polovina lisovadla cyklicky klesá proti spodní polovině s přesnou délkou a rychlostí zdvihu. Tonáž musí překročit kombinované řezné a tvářecí síly na všech stanicích současně -, což je klíčový faktor při lisování oceli.
Charakteristiky odpružení oceli přidávají další vrstvu složitosti. Po každé tvářecí operaci chce materiál částečně obnovit svůj původní tvar v důsledku elastického napětí. Oceli s vyšší-pevností se odrážejí agresivněji, což vyžaduje, aby progresivní lisovací lis poskytoval konzistentní spodní-mrtvé{4}} umístění uprostřed a v některých případech i dobu setrvání na spodní části zdvihu, aby mohly ražební nebo kalibrační stanice plně nastavit tvarovanou geometrii.
Rychlost zdvihu, výška uzavření a časování posuvu musí být dokonale synchronizovány. Podavač uvolní pás pouze tehdy, když je matrice otevřená, piloty se zapojí před zahájením řezání nebo tvarování a lis se obrátí, než zvedače zvednou pás pro další posun. Jakýkoli nesoulad v časování má za následek chybné podávání pásků, poškození pilotů nebo vyřazené díly.
Zde je celý postupný postup ražení:
- Ocelová cívka nainstalovaná na odvíječce -
- Rovnací - pásek zploštělý, aby se odstranila sada cívek
- Pro snížení tření a opotřebení nástroje bylo použito mazání -
- Servo posuvný pás - posouvá o jednu výšku na tah
- Pásek s vodicím kolíkem - je zajištěn v přesné poloze
- Operace stanice - řezání, děrování, tvarování, ohýbání prováděné současně na všech stanicích
- Zvedače pro zvedání pásu - zvednou pás, aby se vyčistily spodní detaily matrice
- Pás posunu posuvu - se posune o jednu výšku vpřed pro další cyklus
- Finální cutoff - hotový díl oddělený od nosného pásu
- Vyhození součásti a shromažďování - dokončených součástí opustí matrici
Každý cyklus se opakuje ve zlomcích sekundy. Nepřetržitá, nepřerušovaná povaha tohoto procesu - žádná manipulace se součástmi, žádné přemisťování, žádné zásahy operátora mezi operacemi - je přesně to, co dělá z progresivního lisování oceli výchozí volbu pro velkoobjemovou-výrobu, kde ocelové díly vyžadují více kroků tváření a přísnou kontrolu rozměrů.
Samozřejmě, že ne každá třída oceli se uvnitř progresivní matrice chová stejně. Spolehlivost podávání pásu, limity tvarování na každé stanici a požadavky na tonáž lisu, to vše se dramaticky mění v závislosti na tom, zda používáte měkkou uhlíkovou ocel nebo vysokopevnostní nerezovou -nerezovou -, a tyto materiálové rozdíly vedou k zásadním rozhodnutím o konstrukci lisovacích nástrojů.
Třídy oceli a výběr materiálu pro progresivní zápustky
Jakost oceli, kterou vkládáte do progresivní matrice, neovlivňuje pouze výkon finálního dílu -, určuje téměř každý parametr procesu, od tonáže lisu a vůle razníku až po počet stanic a spolehlivost posuvu. Dvě části s identickou geometrií, ale rozdílnými kvalitami oceli mohou vyžadovat zásadně odlišné konstrukce matrice. To je důvod, proč je progresivní výběr materiálů pro lisování jedním z prvních a nejdůslednějších technických rozhodnutí v jakémkoli projektu.
Běžné třídy oceli pro postupné lisování
Které oceli ve skutečnosti fungují dobře ve více-staniční postupové matrici? Odpověď závisí na funkci součásti, požadované tvarovatelnosti a objemu výroby. Zde jsou nejčastěji specifikované kategorie pro postupné lisování oceli:
- Nízkouhlíková ocel (1008, 1010, 1018)- Tahoun progresivního lisování z uhlíkové oceli. Tyto třídy nabízejí vynikající tažnost, nízkou mez kluzu a předvídatelné chování při tváření. Jsou ideální pro držáky, spony, součásti podvozku a obecné konstrukční díly, kde jsou zapotřebí složité ohyby a tažení bez rizika prasknutí.
- Nerezová ocel řady 300 (304, 316)- Vybráno pro odolnost proti korozi v lékařských, potravinářských a námořních aplikacích. Progresivní lisování z nerezové oceli představuje vyšší pracovní-rychlost kalení, což znamená, že každá formovací stanice přidává pásu větší zbytkové napětí. To vyžaduje pečlivé řazení stanic a často širší rozestup stanic.
- Vysoce-nízkolegovaná-legovaná ocel (HSLA).- Třídy jako HSLA 340, 420 a 550 poskytují vysokou mez kluzu se střední tvarovatelností. Jsou běžné v automobilových konstrukčních aplikacích, kde záleží na snížení hmotnosti. Oceli HSLA vyžadují podstatně větší lisovací tonáž a těsnější kompenzaci odpružení než měkká ocel.
- Pružinová ocel (1074, 1095, 301 nerez)- Používá se pro díly, které se musí opakovaně ohýbat bez trvalé deformace. Tyto vysoce-uhlíkové nebo temperované třídy mají omezenou tažnost, což omezuje náročnost tvářecích operací na každé stanici. Návrháři zápustek často přidávají další stanice s mělčími formovacími přírůstky, aby se zabránilo lámání.
Specifikace materiálu jako jednoduše „ocel 1008“ stále ponechává prostor pro významné změny vlastností. Jakčasopis MetalFormingpoznámky, vakuová-nízkouhlíková{1}}ocel odplyněná, kreslicí-kvalitní ocel a komerční-kvalitní ocel mohou všechny spadat do stejné specifikace, ale ve formě mohou fungovat jinak. O konečném požadavku na materiál by měly rozhodovat požadavky na matrici -, nikoli preference nákupního oddělení pro nejlevnější variantu -.
Jak vlastnosti oceli ovlivňují design zápustek a požadavky na lis
Každá třída oceli nese jedinečný otisk mechanických vlastností a tyto vlastnosti se přímo promítají do rozhodnutí o návrhu lisování kovů. Účinky si všimnete ve čtyřech klíčových oblastech:
Pevnost v tahu a lisovací tonáž.Vyšší pevnost v tahu znamená větší sílu potřebnou pro každou operaci řezání a tváření. Nerezový pás 304 s pevností v tahu 75 ksi potřebuje zhruba o 50 % větší zastřihovací sílu než měkká ocel 1010 při 50 ksi, za předpokladu stejné tloušťky a obvodu. Vynásobte to na všech aktivních stanicích a požadavky na tonáž lisu rychle eskalují. Poddimenzování lisu nejen zastavuje výrobu -, ale poškozuje nástroje a přináší rozměrový posun.
Tažnost a minimální poloměr ohybu.Procentuální prodloužení materiálu určuje, jak pevně jej lze ohnout bez praskání na tvářecích stanicích. Nízkouhlíkové-oceli s 35-45% prodloužením tolerují vnitřní poloměry ohybu až do 0,5násobku tloušťky materiálu. HSLA oceli při 15-20% prodloužení mohou potřebovat 2x tloušťku nebo více. To přímo ovlivňuje, kolik tváření může nastat na jedné stanici a kolik stanic matrice celkově potřebuje.
Rychlost zpevňování práce a efekty více-stanic.Každá operace tváření za studena-opracovává ocel, zvyšuje její tvrdost a snižuje její zbývající tažnost. Materiály s vysokou-rychlostí kalení -, jako jsou austenitické nerezové oceli -, ztrácejí při postupu přes stanice rychleji tvarovatelnost. Návrháři zápustek kompenzují přidáním nečinných stanic pro redistribuci napětí nebo omezením náročnosti každého kroku tváření. Ignorování chování při práci-zpevňování riskuje praskliny na pozdějších stanicích, kde pás již vyčerpal svou tvarovatelnost.
Síla kluzu a odpružení.Po každém ohybu nebo tvaru se ocel částečně vrací do původního tvaru. Vyšší mez kluzu vytváří agresivnější odpružení, což znamená, že tvářecí stanice se musí přehýbat nad cílový úhel. V progresivní matrici musí být kompenzace zpětného odpružení kalibrována stanici po stanici, protože mez kluzu pásu se zvyšuje v důsledku mechanického zpevnění, jak postupuje nástrojem.
Rozsahy tloušťky a jejich vliv na proces
Progresivní matrice zvládají tloušťky oceli od přibližně 0,1 mm (0,004") do přibližně 6 mm (0,250"), ačkoli nejběžnější rozsah pro přesné součásti spadá mezi 0,2 mm a 3 mm. Za tímto oknem se tento proces stává stále nepraktickějším - velmi silné materiály odolávají zploštění a mechanismům podavače napětí, zatímco ultra{8}}tenké fólie se pod tahem pásu prohýbají a je obtížné je spolehlivě pilotovat.
Tloušťka ovlivňuje progresivní konstrukci matrice několika vzájemně propojenými způsoby:
- Hustota uspořádání stanice- Tlustší materiály vyžadují větší průbojníky-k-vůli matrice, což znamená větší části matrice na každé stanici. To prodlužuje celkovou délku lisovnice a snižuje počet stanic, které se vejdou do dané velikosti lisovacího lože.
- Velikost pilotního kolíku- Pilotní otvory musí udržovat přiměřenou vzdálenost od okraje vzhledem k tloušťce pásu. Tlustší pásy potřebují větší vodicí kolíky, a proto větší vodicí otvory, spotřebovávají větší šířku pásu a snižují spotřebu materiálu.
- Řezná vůle- Standardní výchozí bod pro měkkou ocel je zhruba 10 % tloušťky materiálu na jednu stranu, ale to se mění s jakostí. Oce-s vyšší pevností mohou vyžadovat vůle přesahující 20 % na každé straně, aby bylo dosaženo čistého smyku a minimalizace výšky otřepů.
- Spolehlivost krmiva- Těžší proužky vyžadují robustnější servopodavače a vyšší napětí proužků, aby se zabránilo chybnému podávání. Velmi tenké proužky mohou naopak vyžadovat vakuum nebo pomoc{2}}foukání vzduchem, aby se mezi tahy udržely ploché na povrchu matrice.
Souhra mezi jakostí oceli a tloušťkou vytváří matici omezení, podle kterých musí být navržena každá raznice na kov. 2mm HSLA pás při tahu 80 ksi se nechová nic jako 2mm nízko{4}}uhlíkový pás při 45 ksi -, i když je tloušťka stejná, lisovací tonáž, vůle a počet stanic se budou podstatně lišit.
Tato materiální-omezení neexistují izolovaně. Procházejí přímo do rozhodnutí o návrhu formy: kolik stanic zahrnout, kam umístit piloty, jak posloužit tvářecí operace a jak velkou šířku pásu přidělit nosným mostům. Každá vlastnost materiálu se stává návrhovým vstupem, který formuje architekturu celého nástroje.
Úvahy o konstrukci progresivních zápustek pro ocelové díly
Každá progresivní matrice začíná jako konstrukční problém: jak uspořádáte sekvenci operací podél ocelového pásu tak, aby se vlastnosti materiálu, geometrie součásti a ekonomika výroby shodovaly? Odpověď utváří celý nástroj - jeho délku, počet stanic, šířku pásu a nakonec i jeho cenu. Špatná progresivní konstrukce matrice vede k prasklinám dílů, předčasnému selhání nástrojů a plýtvání materiálem. Strategický design přeměňuje stejná omezení na štíhlý, odolný progresivní lisovací nástroj, který spolehlivě funguje po miliony cyklů.
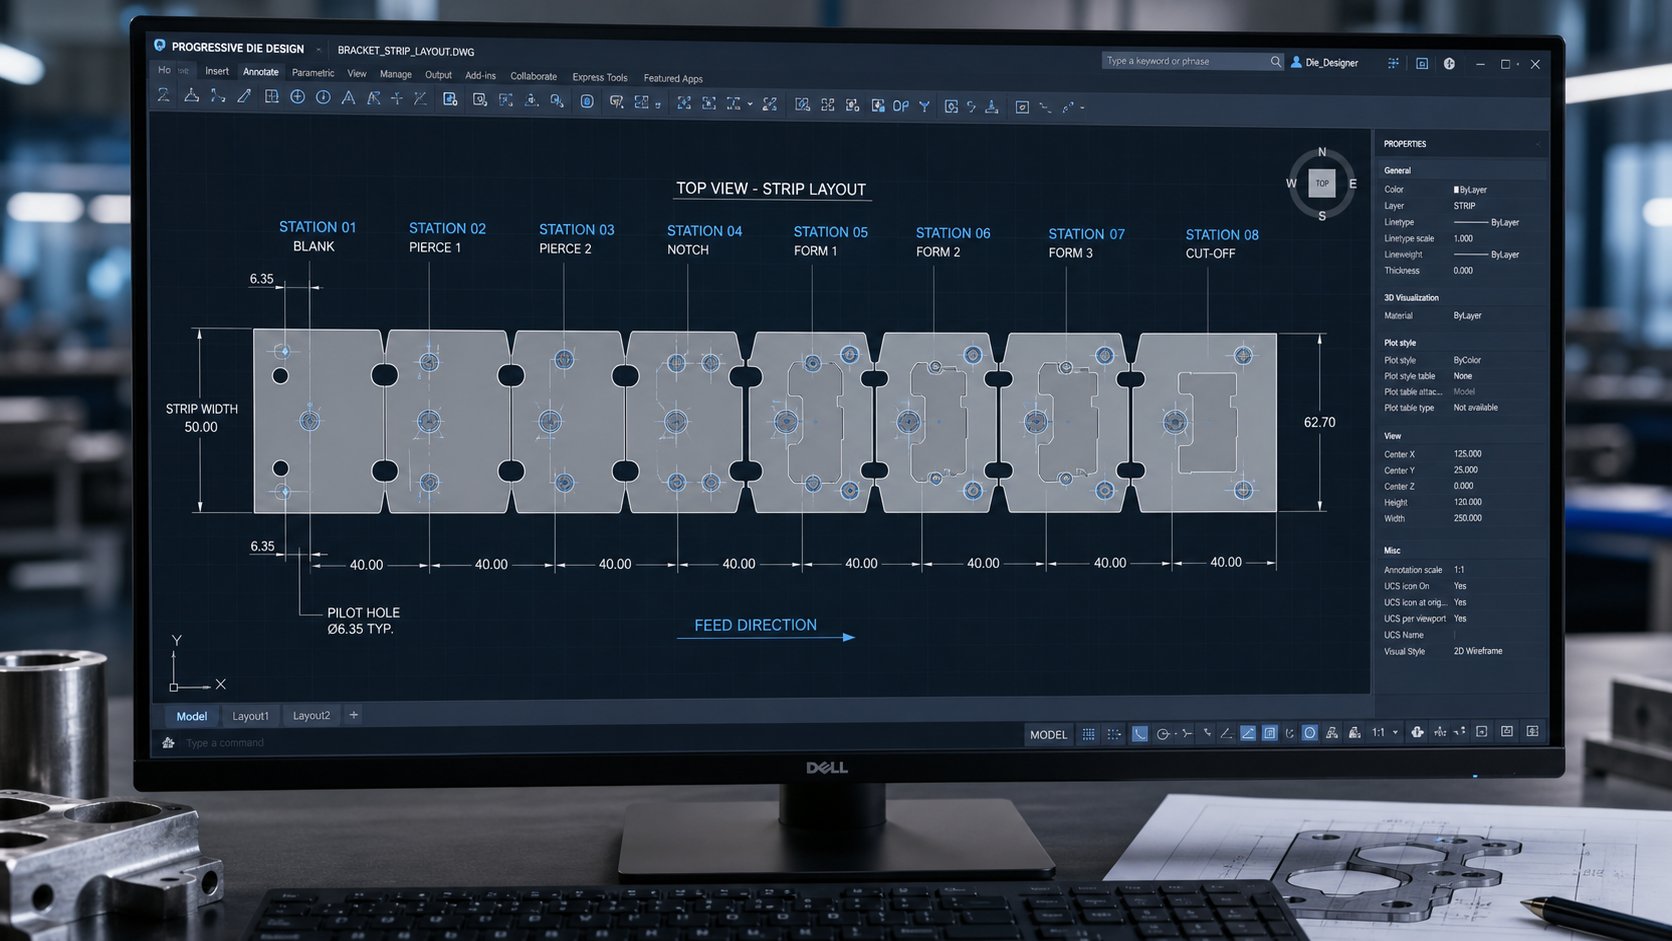
Počet stanic a optimalizace rozvržení pásů
Kolik stanic vlastně potřebuje progresivní kostka? Neexistuje žádný univerzální vzorec. Počet stanic závisí na geometrii součásti, požadovaných operacích a - kriticky - mezích tvařitelnosti jakosti oceli na stanici. Jednoduchý plochý držák z oceli 1010 se třemi děrovanými otvory a jedním ohybem může vyžadovat pouze 4-5 stanic. Složitý automobilový konstrukční díl HSLA s mnoha ohyby, prolisy a úzkými tolerancemi by mohl vyžadovat 15 nebo více.
Logika funguje takto: každá tvářecí operace může napnout materiál pouze o omezené množství, než dojde k prasknutí. Když jeden ohyb překročí bezpečný práh deformace oceli, konstruktéři jej rozdělí na dvě stanice s částečným tvářením na každé. Oceli s vyšší-pevností nebo pracovně{3}}kalenou ocelí tolerují menší deformaci na stanici, což přímo zvyšuje počet stanic.
Pozice nečinných stanic -, kde nedochází k žádné operaci -, slouží záměrnému technickému účelu. Poskytují zóny odlehčení pnutí, kde pás může redistribuovat zbytkové napětí mezi náročnými fázemi tváření. Také zlepšují stabilitu pásu tím, že udržují konzistentní tuhost nosného pásu po celé délce matrice. Výzkum dooptimalizace rozložení pásupotvrzuje, že minimalizace počtu stanic při současném respektování omezení priority (které operace musí nastat před ostatními) a omezení sousedství (které operace nemohou sdílet stanici kvůli blízkosti) je ústřední výzvou v návrhu progresivních lisovacích nástrojů.
Optimalizace šířky pásu probíhá paralelně s plánováním stanice. Širší pruhy pojme větší části nebo více řad (rozvržení s dvojitým{1}}zásahem), ale plýtvá více materiálem na tah. Konstruktéři počítají využití materiálu jako poměr čisté plochy dílu k hrubé spotřebě pásu. Dobře-optimalizované rozvržení pro progresivní raznice obvykle dosahuje 70-85% využití. Nosné můstky - úzké stojiny spojující části s kostrou odpadu - musí být dostatečně široké, aby přežily tvářecí síly bez roztržení, zejména u ocelí s nižší tažností.
Design-pro-vyrobitelnost v progresivních lisovacích nástrojích
Rozhodnutí o designu lisovacích lisů na kov učiněná během fáze DFM předcházejí problémům, které by se jinak objevily po tisících hodinách výroby. Pro ocelové díly v progresivních zápustkách má několik principů DFM mimořádný význam:
- Minimální rozestup prvků- Otvory a výřezy umístěné příliš blízko u sebe vytvářejí slabé části matrice mezi razníky. Obecné pravidlo: dodržujte alespoň dvojnásobnou tloušťku materiálu mezi sousedními prvky. U vysokopevnostních ocelí se toto minimum zvyšuje, protože vyšší řezná síla koncentruje větší napětí na úzké části zápustky.
- Zarovnání směru zrn- Ocelový pás má směr válcování, který ovlivňuje tažnost. Ohyby orientované kolmo na vlákno tolerují užší poloměry bez praskání. Konstrukce progresivního lisovacího nástroje musí vyrovnat kritické ohyby vzhledem ke směru válcování pásu, což znamená, že orientace dílu v rámci rozložení pásu se stává strukturálním rozhodnutím, nikoli pouze pohodlím vkládání.
- Šířka mostu v nosném pásu- Můstky drží díl v pásu až do konečného odříznutí. Příliš úzké a během tvarování se trhají, čímž se díl předčasně uvolňuje. Příliš široké a plýtvají materiálem. Šířka mostu závisí na tloušťce pásu, pevnosti v tahu a závažnosti tvářecích sil na sousedních stanicích.
- Vnitřní poloměry ohybu- Široce přijímaný pokyn nastavuje minimální poloměr ohybu rovný nebo větší než tloušťka materiálu (R Větší nebo rovný T). Ostřejší postup zvyšuje koncentraci napětí, což vede k praskání součásti a předčasnému selhání lisovacího nástroje z plechu.
Umístění pilotního špendlíku je dalším-zásadním rozhodnutím DFM. Piloty by měly být umístěny v konzistentních intervalech podél pruhu, přednostně v oblasti nosného pásu spíše než v geometrii funkční části. Jejich umístění vzhledem k formovacím stanicím určuje, kolik polohových chyb se nahromadí mezi operacemi. Umístění pilotů bezprostředně před vysoce-přesné stanice - namísto spoléhání se na registraci ze stanic dříve v sekvenci - zachovává rozměrovou přesnost tam, kde je to nejdůležitější.
CAD/CAM a simulace v navrhování zápustek
Představte si, že postavíte matrici s 12 stanicemi, spustíte svou první produkční zkoušku a zjistíte, že stanice 8 rozbije díl, protože zpevňování dřívějších stanic předčilo předpovědi. Tento scénář dříve stál týdny a desítky tisíc dolarů. Moderní software pro progresivní návrh zápustek eliminuje velkou část tohoto rizika před obráběním jakékoli nástrojové oceli.
Analýza konečných prvků (FEA) simuluje tok materiálu postupně každou stanicí a předpovídá ztenčení, rozložení deformace a riziko lomu. U oceli je obzvláště cenná předpověď odpružení -, simulace počítá, jak moc se každý tvarovaný prvek po otevření lisu odrazí, což inženýrům umožňuje kompenzovat geometrii zápustky během návrhu namísto nákladných pokusů-a{3}}omylů v lisu. Jak uvádí Manor Tool, FEA dokáže identifikovat rizika prasknutí ještě před vytvořením nástroje, čímž ušetří více než 20 000 USD na nákladech na přepracování a eliminuje týdny zpoždění spuštění na jediném projektu.
Platformy jako Cimatron, AutoForm a Dynaform umožňují návrhářům vytvořit kompletní rozvržení pásů digitálně a poté spouštět simulace tvarování na všech stanicích v sekvenci.Nástroje pro rozložení pruhů automatického formulářeumožňují uživatelům definovat rozvržení jedné nebo dvou{0}}dílů, porovnávat možnosti vnoření a minimalizovat spotřebu materiálu -, to vše při ověřování tvarovatelnosti. Mezitím Logopress3 a podobné systémy založené na SolidWorks-nabízejí parametrické vkládání komponent pro standardní prvky matrice, jako jsou zvedáky, piloty a bloky držáků, což urychluje detailní návrh.
Praktickou výhodou je méně iterací návrhu. Bez simulace může složitý návrh lisovacího nástroje vyžadovat tři nebo čtyři fyzické zkoušky, než bude geometrie připravená k výrobě-zablokována. S ověřeným FEA dosáhne většina programů stabilní produkce během jednoho nebo dvou pokusů -, což přímo snižuje náklady na nástroje i časový harmonogram uvedení. Technická rozhodnutí učiněná během této fáze digitálního ověřování vedou až k 80 % celkových výrobních nákladů, což činí investice do simulace jednou z činností s nejvyšší návratností-v jakémkoli programu progresivních lisovacích nástrojů.
Rozhodnutí o designu stanovují hranice toho, co může progresivní matrice vytvořit. Ale v rámci těchto hranic jsou to operace jednotlivých stanic - řezání, tvarování, ohýbání -, které přeměňují plochý ocelový pás na funkční geometrii. To, jak jsou tyto operace řazeny a proč je tato sekvence důležitá konkrétně pro ocel, určuje, zda díly vyjdou správně nebo zda vyjdou jako šrot.
Operace ražení klíčů na každé lisovací stanici
Každá stanice v progresivní kostce má jednu úlohu -, ale pořadí, ve kterém tyto úlohy probíhají, není libovolné. Sekvence se řídí logikou zakořeněnou v tom, jak se ocel deformuje, jak se mění rozměry pod napětím a jak musí být zachována registrace od prvního zásahu do konečného odříznutí. Chybné pořadí a budete bojovat s otřepy, prasklinami a rozměrovým posunem po celou dobu životnosti nástroje. Udělejte to správně a lisovací matrice produkuje konzistentní díly rychlostí s minimálními zásahy.
Řezání a děrování
Řezací operace typicky dominují raným stanicím progresivní matrice. Proč? Protože odebírání materiálu před tvarováním je mnohem lépe ovladatelné než pokus o proražení nebo vystřižení poté, co byl pás již ohnut nebo vykreslen do trojrozměrné geometrie. Plochý pás představuje jednotný, předvídatelný povrch pro razníky, což znamená čistší řezy, konzistentnější výšky otřepů a delší životnost razníků.
Mezi nejběžnější operace řezání ocelových dílů patří:
- Pronikavý- vytváření vnitřních děr, štěrbin nebo prvků pomocí děrovačů plechu, které protlačují materiál odpovídajícími otvory matrice. Pilotní otvory jsou téměř vždy proraženy na stanici jedna, aby se vytvořila registrace pro každou následující operaci.
- Zatemnění- vyříznutí vnějšího profilu dílu (nebo jeho části) z pásu. U progresivních matric je typické částečné zaslepení na prvních stanicích a konečné zaslepení na poslední stanici.
- Lansing- řezání a ohýbání štítku nebo žaluzie jedním tahem bez úplného oddělení materiálu od proužku. Často se používá k vytvoření upevňovacích prvků nebo ventilačních otvorů.
- Vrubování- odstranění materiálu z okraje pásu pro vytvoření vůle pro tvářecí operace na pozdějších stanicích nebo pro postupné definování obrysů součástí.
- Ořezávání- odstranění přebytečného materiálu po tvarování, obvykle na pozdějších stanicích, kde tvarované prvky vyžadují finální profilování hran.
Tvrdost oceli přímo ovlivňuje výkon těchto řezných operací. U většiny uhlíkových ocelí se optimální vůle-k-zápustce pohybuje od 5-10 % tloušťky materiálu na stranu. Tvrdší oceli - jakosti HSLA nebo pracovně{7}}kalené nerezové oceli – vyžadují užší vůle, aby se zabránilo nadměrnému převalování a vytváření otřepů, které někdy klesají na 3–5 % na stranu. Přílišné utažení urychluje opotřebení razníku a zvyšuje stahovací síly. Příliš volný způsob vytváří nerovné okraje a příliš velké otřepy, které vyžadují sekundární odstranění otřepů.
Na tloušťce také záleží. Pásek z 2mm-uhlíkové oceli vyžaduje vůli zhruba 0,10–0,20 mm na každou stranu. Stejná tloušťka u nerezové oceli 304 může potřebovat pouze 0,08-0,12 mm, protože vyšší pevnost ve smyku vytváří čistší oblast lomu při užších vůlích. Tato čísla posouvají geometrii každého vyseknutého kovového prvku v nástroji a ovlivňují profily broušení razníku, rozměry vrtání knoflíku matrice a frekvenci intervalů ostření.
Operace tváření a ohýbání
Jakmile jsou otvory proraženy a profily jsou částečně ustaveny, pás se přesune do oblasti tváření. Stanice ohýbání, tažení, ražení, embosování a vytlačování přetvářejí plochou ocel na trojrozměrnou geometrii - a každá z nich přináší specifické problémy při práci s elastickým chováním oceli.
Ohýbáníje nejběžnější tvářecí operace v postupových lisovacích nástrojích. Ocelové pásy se ohýbají přes poloměr razníku proti bloku matrice, aby se vytvořily příruby, jazýčky, kanály a konzoly. Kritická komplikace? Odpružení. Každý ocelový ohyb se při otevření lisu částečně odlehčí a úhel dílu se uvolní směrem k plochému. Oceli s vyšší mezí kluzu odpruží více - měkká ocel se může vrátit zpět o 1–2 stupně při ohybu 90 stupňů, zatímco oceli HSLA se mohou vrátit zpět o 5–8 stupňů nebo více.
Mezi kompenzační strategie v rámci kostky patří:
- Přehnutí- tvarování za cílový úhel, takže odpružení vrátí díl zpět do specifikace. Toto jenejpoužívanější kompenzační metodadíky své jednoduchosti a použitelnosti ve většině běžných ohýbacích operací.
- Razení mincí- použití lokalizovaného vysokého tlaku ve vrcholu ohybu k plastické deformaci materiálu v celé jeho tloušťce, čímž se účinně eliminuje elastické zotavení. Ražba vyžaduje podstatně více tonáže, ale vytváří užší úhlové tolerance.
- Krokové ohýbání- rozložení velkého-úhlového ohybu na několik malých{2}}úhlových přírůstků napříč po sobě jdoucími stanicemi, čímž se zvýší poměr plastické deformace a sníží se čistá elastická obnova.
Výkresstanice vtahují pás do dutiny, aby se vytvořily pohárky, prohlubně nebo skořepiny. Tažnost oceli omezuje, jak hluboko může tažení zajít na stanici - překračující zhruba 40-50% poměr tažení při jednom zásahu, hrozí ztenčení nebo zlomení. Hluboké tahy jsou rozděleny mezi více stanic s postupným zvyšováním hloubky.
Ražbavytváří mělké vyvýšené nebo zapuštěné prvky - žebra, loga, výztužné lemy - místním přemístěním materiálu bez prořezávání.Vytlačováníprotlačuje materiál menším otvorem a vytváří výstupky nebo objímky, které se často používají k vytvoření závitových montážních prvků jediným zdvihem matrice.
Logika sekvenování stanice pro ocelové díly
Proč na pořadí operace tolik záleží? Progresivní sekvenování stanic se řídí třemi principy:
Piercing předchází formováníprotože plochý pás vytváří přesnější umístění otvorů. Jakmile je pás ohnut, deformovaná geometrie téměř znemožňuje proražení otvorů v jejich správné konečné poloze. Otvory, které se musí objevit ve tvářených oblastech, jsou proraženy, když je pás stále plochý, a následně přeneseny na místo následnou tvářecí operací.
Po dokončení tvarování se stanoví kritické rozměry.Pokud se na kótu prvku odkazuje z tvarovaného povrchu, musí nejprve dojít k tvarování -, jinak odpružení a tok materiálu posunou prvek mimo toleranci. Zdá se, že to odporuje prvnímu principu a právě toto napětí je důvodem, proč progresivní design matrice vyžaduje pečlivou analýzu sekvenování. Řešením je často prorazit pilotní a nekritické otvory včas, vytvořit součást a poté provést konečné přesné proražení nebo kalibraci na pozdějších stanicích.
Pilotní otvory udržují registraci po celou dobu.Od stanoviště jedna dopředu se vodicí kolíky zapojí do pásu při každém zdvihu. Všechny následující operace odkazují na tyto vodicí otvory, což znamená, že jejich přesnost umístění určuje kumulativní přesnost celého dílu. Piloty jsou vždy propíchnuty na nejbližší možné stanici - často úplně první - a zůstávají pozičním ukotvením pro všechny následující součásti raznice.
Zde je typická sekvence stanice pro ocelovou montážní konzolu se dvěma otvory, ohnutou přírubou a výztužným žebrem:
- Propíchněte vodicí otvory v nosném proužku
- Propíchněte funkční otvory (montážní štěrbiny, odlehčovací zářezy)
- Okraje pásů se zářezem definují obrys součásti
- Vyrazte výztužné žebro, dokud je pás stále plochý
- Klidová stanice (odlehčení pnutí, stabilizace pásu)
- Ohněte přírubu do cílového úhlu plus kompenzace nadměrného ohybu
- Mincovní nebo zpětné nasunutí příruby na konečnou úhlovou toleranci
- Konečné odříznutí - odděluje hotový díl od nosného pásu
Tato sekvence odráží obecné pravidlo: kovové děrovací nástroje a řezací operace se shlukují v přední části matrice, tvářecí operace vyplňují střední a zadní stanici a konečné oddělení je vždy poslední. Nečinné stanice se objevují všude tam, kde pás potřebuje oddech mezi fázemi těžkého tváření - zvláště důležité pro oceli s vysokou pracovní-rychlostí kalení, kde nárůst zbytkového napětí ohrožuje tvařitelnost po proudu.
Nástroje každé stanice se opotřebovávají různou rychlostí v závislosti na tom, co dělá a jak silně se ocel tlačí zpět. Řezací stanice se degradují opotřebením abrazivního razníku. Tvářecí stanice trpí zadřením a únavou. Tento vzorec opotřebení - a způsob, jakým ho spravujete -, je to, co nakonec určuje, zda kostka běží na 100 000 zásahů nebo 10 milionů.
Údržba matrice a životnost nástroje při lisování oceli
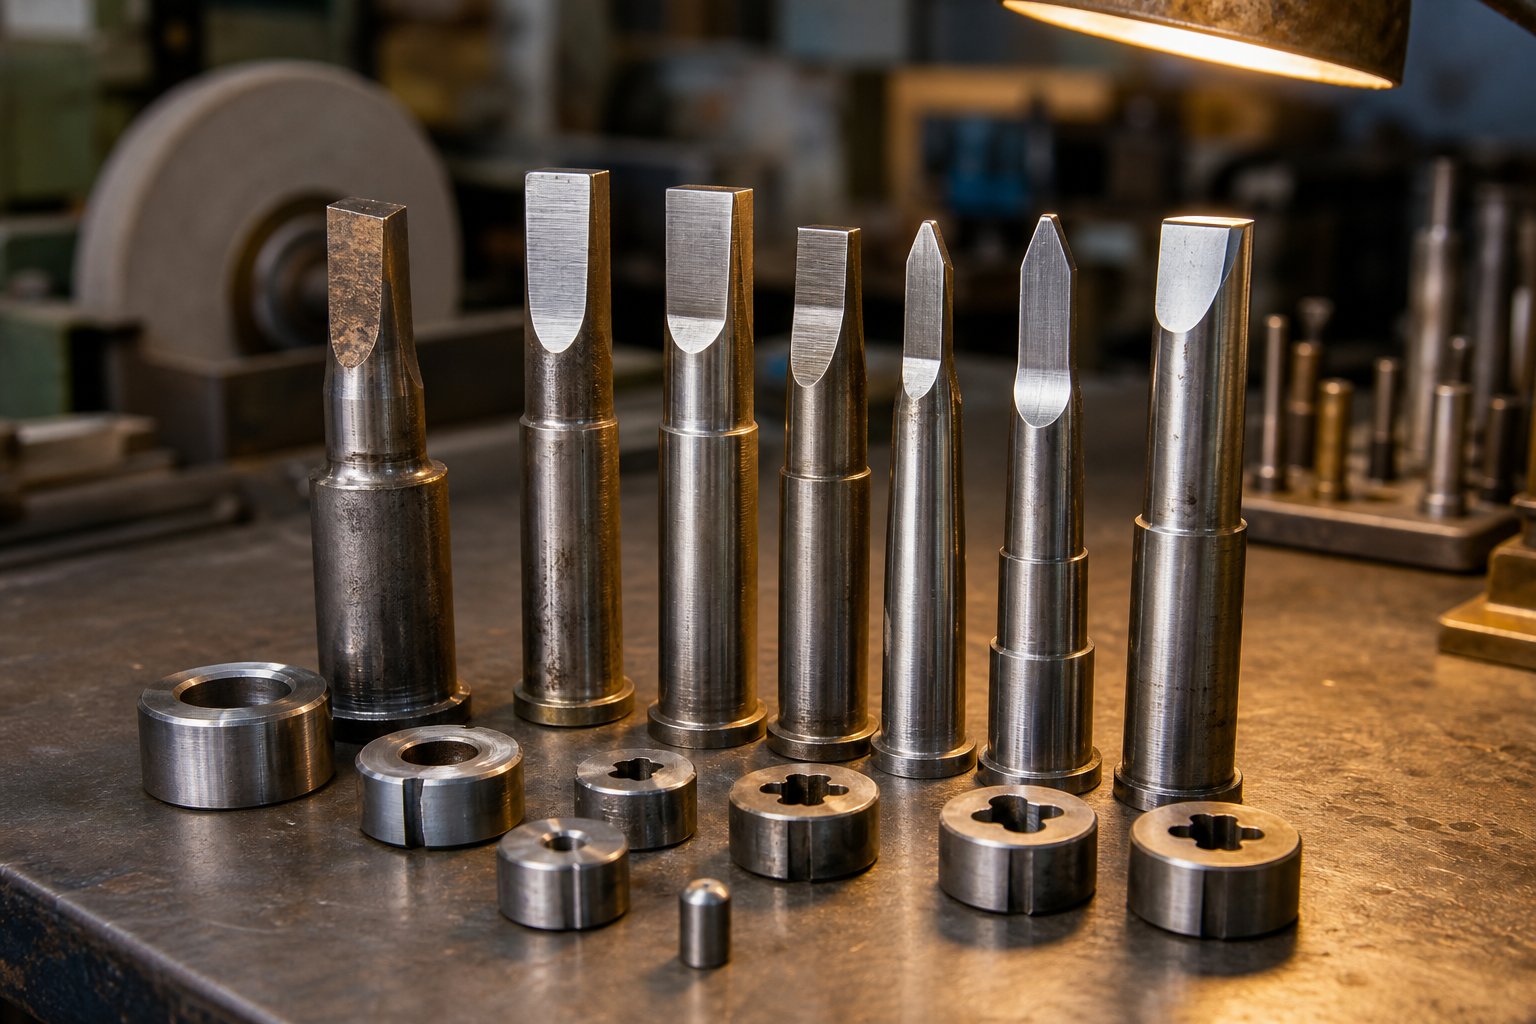
Progresivní kostka neselhává najednou. Postupně degraduje - děrovací hrany tupé, tvořící se poloměry se zdrsňují, otevírají se vůle - a spolu s tím se posunuje kvalita součásti. Ocel urychluje tuto degradaci více než měkčí materiály, protože má vyšší pevnost ve smyku, chování při práci-kalení a povrchové oxidy. Rozdíl mezi sadou lisovacích nástrojů, která spolehlivě běží po miliony cyklů, a sadou, která vyžaduje neustálý zásah, spočívá ve třech faktorech: pochopení toho, jak se opotřebení vyvíjí, udržování nástrojů podle plánu, nikoli po selhání, a výběr správných materiálů nástrojů pro konkrétní požadavky každé stanice.
Vzory opotřebení a režimy selhání v ocelových lisovacích nástrojích
Když procházíte ocelí progresivní matricí při výrobní rychlosti, pět různých mechanismů selhání soutěží o zničení vašeho nářadí. Každá se vyvíjí odlišně v závislosti na lisované jakosti oceli a každá vyžaduje jiné protiopatření. Výzkum zAHSS Insightsidentifikuje tyto hlavní režimy jako opotřebení (abrazivní a adhezivní), plastická deformace, vylamování, praskání a zadření.
Abrazivní opotřebeníje nejběžnějším způsobem degradace u ocelových lisovacích nástrojů. Tvrdé částice - frézují okují na za tepla-válcované oceli, karbidy ve vysoké-pevnosti nebo pracovní-zpevněné nečistoty z předchozích řezů - působí jako mikroskopické brusné kotouče na povrchu razníku a matrice. Každý zdvih odstraní malé množství materiálu nástroje, postupně se zvětší vůle a zvýší se výška otřepů. Čím tvrdší je ocel obrobku, tím rychleji postupuje abrazivní opotřebení. HSLA a dvoufázové-oceli s pevností v tahu nad 590 MPa mohou opotřebovávat razníky rychlostí čtyřikrát až pětkrát rychleji než měkká ocel.
Adhezivní opotřebení a zadřenípředstavují jinou výzvu, zejména s progresivním lisováním z nerezové oceli. Tření a teplo vznikající při klouzání austenitické nerezové oceli po povrchu nástroje vytváří mikro-svary mezi plechem a matricí. Když se tyto vazby přeruší, materiál přechází z jednoho povrchu na druhý - obvykle z měkčího povrchu na tvrdší. Toto nahromadění (zadírání) poškrábe následující části a urychlí další přilnavost v cyklu sebe-zpevnění. JakVýrobcepoznamenává, že leštění povrchů nástrojů před a po nátěru pomáhá snižovat zadření, zatímco maziva pro extrémní{0}}tlaky se stávají nezbytnými pro zvládnutí vysokých kontaktních tlaků.
Čipováníje výsledkem cyklického namáhání přesahujícího únavovou pevnost materiálu nástroje, typicky na ostrých řezných hranách. Mikrotrhliny nukleují, šíří se opakovaným zatížením a nakonec způsobí, že se malé kousky odtrhnou od hran razníku nebo matrice. Vyšší odolnost oceli ve smyku zesiluje rázový ráz při průrazu během děrování, díky čemuž je tříska převládající v řezacích stanicích, které zpracovávají tlustší nebo silnější třídy.
Praskánínastává, když napětí překročí lomovou houževnatost nástrojové oceli. Koncentrátory napětí - obroušené stopy, ostré vnitřní rohy nebo konstrukční prvky s nedostatečnými poloměry - iniciují trhliny, které se katastrofálně šíří. Jedna případová studie dokumentovala lámání nástrojové oceli D2 po pouhých 5 000-7 000 zatěžovacích cyklech při tváření 580 MPa feritovo-bainitové oceli, ve srovnání s typickou životností 50 000 cyklů, které stejné nástroje dosahovaly u konvenčních jakostí.
Plastická deformacenastává, když kontaktní tlak překročí mez kluzu materiálu nástroje v tlaku. Oceli s vyšší-pevností soustřeďují větší zatížení na menší kontaktní plochy -, zejména na poloměrech tažení a ražebních stanicích -, což způsobuje, že povrch matrice je hřibovitý nebo vroubkovaný. Jakmile začne deformace, změněná geometrie vytváří ještě vyšší lokální napětí, což urychluje další poškození.
Tyto způsoby selhání se zřídka objevují izolovaně. Adhezivní opotřebení vytváří drsná místa, která zvyšují napětí a iniciují odlupování. Odštípnuté hrany vytvářejí nerovnoměrné řezné zatížení, které urychluje praskání. Rozpoznat, který režim dominuje na každé stanici -, a sdělit to svému dodavateli nástrojové oceli - je základem každé efektivní strategie údržby lisovacích nástrojů.
Plánování preventivní údržby a intervaly ostření
Čekání, dokud díly nevypadají špatně, s opravou matrice je nejdražší dostupná strategie údržby. V době, kdy jsou otřepy viditelné pouhým okem, opotřebení razníku již značně přesáhlo optimální bod ostření -, což znamená, že při přebrušování je nutné odstranit více materiálu, což zkracuje celkovou životnost nástroje a zvyšuje frekvenci výměny.
Efektivní preventivní údržba začíná spíše objektivním měřením než vizuálním úsudkem. Primárním ukazatelem je výška otřepu: většina operací přesného lisování spustí přeostření, když otřepy překročí 10 % tloušťky materiálu. U ocelového pásu o tloušťce 1 mm je tato prahová hodnota pouhých 0,1 mm -, která je sotva znatelná bez zvětšení, ale jasně měřitelná pomocí měřidla otřepů nebo optického komparátoru.
Sledování počtu přístupů poskytuje rámec plánování. Každá sada raznic by měla mít zdokumentovanou základní linii: počet zdvihů, které konkrétní stanice obvykle provede, než výška otřepu dosáhne prahu údržby. Tyto intervaly se dramaticky liší podle typu stanice a třídy oceli:
- Propichovací stanice z měkké oceli (1008-1010)- často 150 000 až 250 000 zásahů mezi ostřeními
- Propichovací stanice z nerezové oceli (304, 316)- často 50 000 až 100 000 zásahů v důsledku opotřebení lepidla a zadření
- Propichovací stanice z oceli HSLA (590+ MPa)- někdy až 30 000 až 80 000 zásahů v závislosti na tloušťce a povlaku
- Formovací stanice- kontrolováno v podobných intervalech, ale servisováno na základě stavu povrchu, nikoli ostrosti hran
Poměr nákladů-mezi plánovanou údržbou a neplánovaným selháním je výrazný. Plánované ostření odpojí matrici na několik hodin a odstraní kontrolované množství materiálu nástroje (obvykle 0,05-0,15 mm na broušení). Neplánovaná porucha -, zlomený razník, vyštípaná část matrice nebo poškozená formovací stanice - může zastavit výrobu na několik dní, dokud se nevyrobí, vytvrdí a osadí náhradní součásti. Kromě přímých nákladů na prostoje často poškozují sousední stanice i katastrofické poruchy, které promění-opravu jedné součásti na přestavbu více stanic.
Zvedače lisovacích nástrojů - pružinou-zatížené součásti, které zvedají pás mezi tahy, takže se může volně posouvat - také vyžadují naplánovanou kontrolu. Opotřebované nebo zlomené zvedáky umožňují, aby se pás během podávání táhl přes spodní povrchy matrice, což způsobuje škrábance, chybné podávání a zrychlené opotřebení na stanicích po proudu. Pružinová únava zvedáku je zvláště běžná ve vysokorychlostních{5}}operacích, kde se rychle hromadí miliony cyklů. Zahrnutí kontroly zvedáku do každého okna plánované údržby zabrání tomu, aby tyto sekundární poruchy procházely tryskou.
Progresivní lisovny používající velkoobjemové-lisování oceli stále více digitálně sledují údaje o údržbě - zaznamenávají počty zásahů, data ostření, úběr materiálu na jedno broušení a-měření otřepů po údržbě. V průběhu času tato data odhalují trendy míry opotřebení, které umožňují prediktivní plánování: servis matrice těsně před posunem kvality spíše než poté, co již došlo.
Výběr materiálu nástroje pro prodlouženou životnost matrice
Nástrojová ocel uvnitř vaší matrice určuje její strop - žádný program údržby nemůže překonat zásadní nesoulad materiálu mezi nástrojem a obrobkem. Výběr správného nástrojového materiálu pro konkrétní způsob poruchy každé stanice je jediným nejpůsobivějším rozhodnutím pro prodloužení životnosti progresivních karbidových lisovacích nástrojů i konvenčních součástí nástrojové oceli.
Progresivní konstrukci matrice pro lisování oceli dominují tři kategorie materiálu nástroje:
Konvenční nástrojové oceli- D2, A2, M2 a S7 - tvoří základní linii. D2 (vysoko-chromová,-uhlíková ocel pro práci za studena-) je po desetiletí průmyslovým standardem díky své vysoké odolnosti proti opotřebení a jednoduchému tepelnému zpracování. A2 nabízí lepší houževnatost při mírně nižší odolnosti proti opotřebení, takže je vhodný pro stanice vystavené rázovému zatížení. M2 (rychlořezná ocel) poskytuje vynikající tvrdost za tepla pro operace, kde je problémem-tření generované teplo. S7 poskytuje nejvyšší odolnost proti otřesům pro těžké blanky přes silnou ocel.
Nástrojové oceli práškové metalurgie (PM).představují další úroveň. Jejich výrobní proces - atomizuje roztavený kov na rychle ztuhlý prášek a poté konsolidací pomocí izostatického lisování za horka - vytváří jednotnou mikrostrukturu s malými, rovnoměrně rozloženými karbidy. Výsledkem je výrazně vyšší houževnatost při ekvivalentní tvrdosti ve srovnání s konvenčními ingotovými-odlitky. V jednom zdokumentovaném případě přechod z nástrojové oceli D2 na nástrojovou ocel PM obnovil životnost zápustky z 5 000-7 000 cyklů zpět na očekávaných 40 000 až 50 000 cyklů při tváření třídy AHSS 580 MPa – téměř 10x zlepšení bez dalších změn procesu.
Vložky z tvrdokovu- typicky karbid wolframu - poskytuje maximální odolnost proti opotřebení pro vysoko-cyklové řezací stanice. Karbid si zachovává rozměrovou stabilitu po delší výrobní série a odolává abrazivnímu opotřebení mnohem lépe než jakákoli nástrojová ocel. Kompromis-je křehkost: tvrdokovové destičky musí být dobře-podepřeny a chráněny před bočním zatížením. Běžně se instalují jako vyměnitelné moduly do děrovacích stanic, úzkých štěrbin{8}}řezných pozic a všech stanic zpracovávajících nerezové nebo HSLA oceli ve velkém objemu.
Povrchové povlaky prodlužují životnost jakéhokoli základního materiálu přidáním tvrdé bariéry s nízkým{0}}třením mezi nástroj a obrobek. Nejběžnější možnosti pro aplikace lisování oceli:
| Nástrojový materiál / povlak | Odolnost proti opotřebení | Houževnatost | Odolnost proti otěru | Relativní náklady | Nejlepší aplikace |
|---|---|---|---|---|---|
| D2 (nepotažené) | Dobrý | Mírný | Veletrh | Nízký | Obecné řezání, měkká ocel |
| A2 (nepotažené) | Mírný | Dobrý | Veletrh | Nízký | Nárazové-stanice, silnější ocel |
| M2 (nepotažené) | Velmi dobré | Mírný | Veletrh | Střední | Vysoká{0}}rychlost řezání, tepelná odolnost |
| Nástrojová ocel PM | Vynikající | Vynikající | Dobrý | Vysoký | Tváření AHSS, aplikace s vysokým{0}}účinkem |
| Karbidová vložka | Vynikající | Nízký | Dobrý | Vysoký | Vysokocyklový piercing, nerezová ocel |
| TiN povlak (PVD) | Dobré zlepšení | Žádná změna | Dobrý | Střední | Obecné snížení opotřebení |
| TiCN povlak (PVD) | Velmi dobré zlepšení | Žádná změna | Velmi dobré | Střední | Vyšší tvrdost, nerezové tváření |
| TiAlN povlak (PVD) | Skvělé zlepšení | Žádná změna | Vynikající | Střední-Vysoká | Vysokoteplotní stanice, ražení AHSS |
| CrN povlak (PVD) | Dobré zlepšení | Žádná změna | Velmi dobré | Střední | Pozinkovaná ocel,-zadírání |
Výběr povlaku závisí na materiálu obrobku. PVD-aplikovaný TiAlN funguje dobře proti nepovlakovaným dvoufázovým-třídám a AHSS a vytváří čistší hrany při stovkách tisíc zásahů. PVD povlaky však mohou při lisování galvanizovaných ocelí hromadit nánosy zinku -. V těchto případech jsou vhodnější povlaky iontové nitridace nebo CrN. Jedno srovnání ukázalo, že chromovaný nástroj selhal po 50 000 dílech, zatímco verze stejné nástrojové oceli s iontovým -nitridem a CrN{10}}potaženým povlakem vyrobila více než 1,2 milionu dílů.
Praktický přístup k velkým progresivním zápustkám: sestrojte celou patku zápustky a neopotřebitelné -součásti z levné litiny nebo -legované oceli a poté nainstalujte vložky z vysoce-nástrojové oceli nebo tvrdokovu do míst se zvýšeným opotřebením. To vyvažuje náklady a výkon a umožňuje cílené upgrady materiálu pouze tam, kde to obrobek skutečně vyžaduje. Místa vystavená nejvyššímu kontaktnímu tlaku - těsným-tvarovacím stanicím, malým-průbojníkům s malým průměrem a tažným korálkům - dostávají prvotřídní materiály, zatímco oblasti s nižším-namáháním zůstávají ve standardních jakostech.
Správná kombinace základního materiálu, povrchové úpravy a plánu údržby vytváří slučovací efekt. Správně vybraná a potažená nástrojová ocel, nabroušená podle disciplinovaného{1}}počítání hitů, může zajistit životnost matrice měřenou v milionech dílů, nikoli v tisících. Tato dlouhá životnost se přímo promítá do nižších-nákladů na kus -, což přináší ekonomické výhody progresivních lisovacích nástrojů.
Nákladové faktory v progresivním lisování oceli
Životnost měřená v milionech úhozů zní působivě -, ale záleží pouze na tom, zda ekonomika ospravedlňuje výrobu takového nástroje. Progresivní lisovací nástroje představují jednu z největších počátečních investic do jakéhokoli programu velkoobjemového lisování oceli- a pochopení toho, co tyto náklady řídí (a jak se amortizuje), odděluje informovaná rozhodnutí o získávání zdrojů od drahých překvapení. Ať už jste výrobní inženýr, který určuje velikost programu, nebo odborník na nákup, který porovnává cenové nabídky, matematika progresivních nástrojů určuje, zda tento proces vytváří hodnotu, nebo zda pouze zatěžuje náklady.
Investice do nástrojů a co pohání náklady
Proč progresivní matrice stojí mnohem více než jeden-nástroj stanice? Protože platíte za každou stanici, každý přesný-broušený komponent, každou tvrdokovovou břitovou destičku a každou hodinu konstrukčního inženýrství v jednom integrovaném systému. Rozdíl v ceně mezi obchody uvádějícími stejný díl můžepřekročit 50 procent- odchylka způsobená nikoli svévolnou cenou, ale legitimními rozdíly ve způsobu, jakým jednotlivé obchody zpracovávají součást.
Devět hlavních faktorů ovlivňuje, kolik zaplatíte za sestavení prog kostky:
- Počet stanic- Více stanic znamená delší kostku, přesnější součásti a více hodin návrhu. 5stanicová konzolová matrice a 15stanicová automobilová konstrukční matrice dokonce ani nejsou ve stejném nákladovém vesmíru.
- Geometrie a složitost součásti- Hluboké tažení, těsné obrysy, více{1}}směrové ohyby a funkce vyžadující simulaci nebo prototypování – to vše zvyšuje náklady na nástroje. Úzké tolerance vyžadují přísnější řízení procesu, což se promítá do dražší konstrukce nástrojů.
- Třída materiálu nástroje- Zápustka vyrobená z nástrojové oceli D2 stojí podstatně méně než zápustka vyžadující PM nástrojové oceli a karbidové vložky na stanicích s vysokým-opotřebením. Materiál obrobku diktuje tuto volbu - lisování HSLA nebo nerezová ocel vyžaduje prvotřídní nástrojové materiály pro dosažení přijatelné životnosti matrice.
- Sekundární-funkce- V-klepání na matrici, vkládání hardwaru, v-sestavení matrice nebo rozvržení s více-díly-na-tah přidávají stanice a složitost a zvyšují náklady.
- Požadované tolerance- Součásti s kritickými požadavky na rovinnost, popisky GD&T nebo požadavky na umístění pod-tisíciny vyžadují přesnější výrobu nástrojů, lepší lícování součástí a často více stanic pro kalibraci a ražení.
- Umístění, kapacita a nika prodejce- Míry práce se geograficky liší a vytížený obchod nabízí jiné nabídky než ten, kdo hledá práci. Dodavatel, jehož nika odpovídá vašemu typu součásti, obvykle poskytne konkurenceschopnější odhad.
Progresivní raznice ve skutečném světě se pohybují od zhruba 10 000 USD za jednodušší nástroje až po 350 000 USD za složité matrice pro více stanic-. Toto rozšíření odráží obrovskou variabilitu složitosti dílů, požadavků na materiál a požadavků na výrobu. Jednoduchá zápustka s podložkou a zápustka pro automobilový konektor s 20 stanicemi se považují za „progresivní“ – ale ve struktuře nákladů nesdílejí téměř nic.
Zde je hlavní důvod, proč progresivní nástroje stojí více než jednodušší alternativy: předem-investujete do rychlosti. Jedna-ručně podávaná kostka{3}}stanice může stát zlomek ceny, ale produkuje zlomek výkonu. Progresivní přístup nástroje a matrice spojuje to, co by jinak bylo pět nebo deset samostatných operací -, z nichž každá potřebuje svůj vlastní nástroj, nastavení, operátora a manipulační krok - do jediného integrovaného systému, který každým zdvihem vytvoří hotový díl. Tato konsolidace má svou cenu, ale je to cena, která vyplácí dividendy v objemu.
Za-Ekonomika kusu a zlomový{1}}objem
Definující ekonomickou charakteristikou progresivního lisování a lisování je radikální snížení nákladů ve velkém měřítku. Tato drahá počáteční investice do nástrojů se rozdělí mezi každou součást, kterou matrice vyrobí -, a protože dobře-udržované progresivní matrice trvají miliony cyklů, příspěvek na-kus nástroje se postupem času blíží nule.
Zvažte přímý příklad. Progresivní matrice za 25 000 USD přidá 1,00 USD za kus při 25 000 dílech. Při 250 000 dílech přidává pouhých 0,10 $. Při 2,5 milionu dílů - v rámci životnosti řádně udržované matrice - klesá příspěvek na nástroje na jeden cent za kus. Materiál, doba lisování a mzdové náklady zůstávají zhruba konstantní na součást, ale křivka amortizace nástrojů se prudce ohýbá dolů, jak se hromadí objem.
Kdy se progresivní matrice stává ekonomičtější než jednodušší metody? Prahová hodnota závisí na složitosti součásti a alternativě, se kterou porovnáváte:
- vs. výroba plechu (tvarování laserem + brzdou)- Progresivní matrice se obvykle zlomí i při 5 000 až 25 000 součástech ročně. Kusové náklady na výrobu zůstávají relativně stejné bez ohledu na objem, protože práce zůstává fixním nákladem na-díl. Náklady na lisovaný kus se zvyšujícím se objemem klesají, protože práce na díl se měří ve zlomcích centů.
- vs. ražení jedné stanice-s několika nastaveními- Pokud váš díl vyžaduje několik operací v samostatných matricích s manipulací mezi nimi, progresivní matrice se často rozbije i při nižších objemech, protože eliminuje mezioperační{1}}manipulaci, snižuje zásoby WIP a snižuje pracnost. Mezní-rovnováha může klesnout až na 10 000–50 000 dílů v závislosti na tom, kolik nastavení progresivní matrice nahrazuje.
- vs. transferové lisování- Součásti obleku přenosových matric, které nemohou zůstat na pásku, a jejich cena za jednotlivé kusy se blíží progresivním. Volba je zde obvykle řízena geometrií součásti spíše než čistou ekonomikou.
Chybou, kterou mnozí kupující dělají, je porovnávání pouze řádkové položky nástrojů bez ohledu na to, co se stane po splacení těchto nástrojů. Progresivní matrice, která běží druhý, třetí nebo čtvrtý rok výroby, dodává díly v podstatě za holý materiál-plus-lisování-časové náklady. Každý rok zůstává konstrukce stabilní a poptávka pokračuje, efektivní náklady na nástroje na kus se neustále snižují.
Celkové náklady na vlastnictví včetně údržby a vedlejších operací
Nákupní cena nástrojů je pouze první kapitolou příběhu o nákladech. Celkové náklady na vlastnictví (TCO) pro program progresivních nástrojů zahrnují veškeré náklady od návrhu nástroje až po konec-konce{2}}životnosti - a přehlížení následných nákladů vede k nepřesným rozhodnutím o získávání zdrojů. Inženýři a kupující hodnotící služby progresivního lisování by měli odpovídat za úplný obrázek:
- Počáteční návrh formy a konstrukce- Počáteční investice včetně CAD/CAM inženýrství, FEA simulace, nákupu nástrojové oceli, CNC obrábění, tepelného zpracování, broušení, montáže a vyzkoušení.
- Zkouška a kvalifikace- První{1}}kontrola článku, ověření rozměrů, studie způsobilosti procesu (Cpk) a veškeré technické změny požadované před schválením výroby.
- Plánovaná údržba a ostření- Periodické ostření řezacích stanic, leštění tvářecích ploch, výměna opotřebovaných pružin a zvedáků. Frekvence závisí na jakosti a objemu oceli, ale pro oceli HSLA se rozpočtou 2–4 plánované služby na 100 000 dílů.
- Náhradní součástky- Jednotlivé razníky, tlačítka matrice, piloty a tvarovací vložky se během životnosti matrice opotřebovávají a vyžadují výměnu. Výměna břitových destiček z tvrdokovu je dražší, ale výměna je nutná mnohem méně často.
- Stiskněte čas a energii- Hodinové sazby tisku se liší podle tonáže, rychlosti a zařízení. Lisy s vyšší-tonáží potřebné pro pevnější oceli mají vyšší hodinové sazby.
- Náklady na materiál a šrot- Cena surového ocelového svitku plus hodnota šrotu. Lepší využití rozložení pásů přímo snižuje plýtvání materiálem. Ocelový šrot má hodnotu výtěžnosti, která tyto náklady částečně kompenzuje.
- Sekundární operace- Odstraňování otřepů, omílání, tepelné zpracování, pokovování, lakování, závitování nebo vkládání hardwaru se provádí po lisování. Každý přidá-náklady na kus a manipulaci. Některé operace (jako -závitování závitů) lze začlenit do progresivní matrice, aby se eliminoval samostatný krok - při vyšších počátečních nákladech na nástroje, ale nižších průběžných kusových nákladech.
- Kontrola kvality a SPC- Práce při měření, investice do měřidla, čas CMM a jakékoli požadované destruktivní testování.
- Balení a logistika- Vlastní balení, počty dílů a konfigurace dopravy v souladu s požadavky vašeho koncového zákazníka.
- Inženýrské změny- Jakákoli revize návrhu po vytvoření nástroje vyžaduje úpravu nebo přestavbu dotčených stanic. Změny na konci životního cyklu programu jsou výrazně dražší než změny provedené během počátečního návrhu.
Praktický přístup k analýze celkových nákladů na vlastnictví: požádejte svého dodavatele progresivního nástroje a matrice, aby uvedl nejen počáteční stavbu, ale také odhadovaný roční rozpočet údržby na základě projektovaných objemů a kvality materiálu. Dodavatelé se zkušenostmi s vaší konkrétní jakostí oceli mohou poskytnout realistické intervaly údržby a prognózy výměny součástí. Pro týmy, které získávají progresivní lisovací matrice pro velkoobjemové-ocelové díly,YICHENje jedním z dodavatelů, který podporuje výrobní inženýry a nákupní týmy po celý životní cyklus - od počátečního návrhu matrice až po škálovatelnou hromadnou výrobu - a pomáhá kvantifikovat celkové náklady na program před nasazením nástrojů.
Obrázek celkových nákladů také odhaluje, kde se skrývají možnosti snížení nákladů. Větší investice do počáteční kvality nástrojů - lepší nástrojové oceli, PVD povlaky, robustnější konstrukce - často snižují celkové náklady na vlastnictví prodloužením intervalů údržby a eliminací neplánovaných prostojů. Forma, která stojí předem o 20 % více, ale mezi broušením běží 3x déle, přináší dramaticky nižší celkové náklady na program po celou dobu své životnosti.
Pochopení celkové struktury nákladů umožňuje lepší rozhodování-. Analýza nákladů však probíhá ve vzduchoprázdnu, pokud nevíte, jak vyhodnotit dodavatele uvádějící tato čísla - a jak ověřit, že jejich schopnosti skutečně odpovídají požadavkům na materiál, toleranci a objem vašeho projektu.
Získání partnera pro progresivní matrice pro lisování oceli
Projekce nákladů jsou pouze tak spolehlivé, jak spolehlivé je dodavatel. Dobře-navržená progresivní matrice na papíře se stává výrobním závazkem, pokud dílna, která ji buduje, postrádá odborné znalosti ocelových materiálů, kvalitní infrastrukturu nebo schopnost údržby poskytovat konzistentní výsledky po miliony cyklů. Pro výrobní inženýry a nákupní týmy, které hodnotí výrobce progresivních lisovacích nástrojů, strukturovaný rámec hodnocení mění subjektivní dojmy v objektivní srovnání - a zabraňuje drahým změnám dodavatelů uprostřed programu.
Kritéria hodnocení dodavatelů pro projekty progresivních lisů
Když prověřujete progresivní lisovací společnost pro ocelářský program, certifikace a seznamy tisku vypovídají jen část příběhu. Skutečné odlišnosti se projevují v tom, jak dodavatel zachází s detaily, které oddělují služby progresivního lisování kovů od základního-nabídkového obchodu. Zde je praktický kontrolní seznam, který vám pomůže při hodnocení:
- Vlastní -konstrukční a konstrukční možnosti- Dodavatelé, kteří interně navrhují, obrábějí a montují matrice, mají přísnější kontrolu nad kvalitou a dodací lhůtou než ti, kteří outsourcují práci v nástrojárnách.
- Odborné znalosti ocelových materiálů- Může dodavatel prokázat zkušenosti s vaší konkrétní třídou? Provoz 304 nerezové oceli nebo 590 MPa HSLA vyžaduje zásadně odlišné nástrojové strategie než měkká uhlíková ocel.
- Lisovací flotila a tonážní rozsah- Potvrďte, že dostupná kapacita lisu pokrývá jak vaše aktuální požadavky na součást, tak potenciální škálování objemu beze změn nástrojů.
- Certifikace managementu kvality- minimálně ISO 9001; IATF 16949 pro automobilové programy. Ověřte, že rozsah zahrnuje lisování a nástroje, nejen montáž nebo sekundární operace.
- Dokumentace preventivní údržby- Vyžádejte si vzorové protokoly údržby. Dodavatelé sledující počty zásahů, intervaly ostření a měření otřepů pomocí matrice prokazují disciplinovanou péči o nástroje.
- Schopnost spolupráce DFM- Kontroluje dodavatel před cenovou nabídkou geometrii součásti a navrhuje vylepšení? Raný návrh-za účelem-vyrobitelnosti od výrobce matricsnižuje náklady na nástroje a zabraňuje pozdním{0}}přepracováním.
- Komunikační odezva- Vyhrazený technický kontakt a pravidelné aktualizace projektu signalizují vztah na-partnerské úrovni, nikoli transakční.
- Opakovatelnost vytváření více{0} stanic- Požádejte o zdokumentovaná data Cpk pro díly podobné vašim. Přesnost lisování a lisování neznamená nic bez statistického důkazu konzistence procesu.
Vážením těchto kritérií na základě priorit vašeho programu - citlivost na toleranci, škálování objemu, materiální obtížnost - vytvoříte objektivní skóre, které z procesu výběru odstraňuje dohady.
Přizpůsobení schopností dodavatele požadavkům projektu
Ne každá progresivní lisovna je vhodná pro každý projekt. Dodavatel, který vyniká vysokorychlostním-lisováním konektorů ve fosforovém bronzu, může mít problémy s tlustými automobilovými držáky HSLA. Shoda je důležitější než obecná pověst.
Začněte tím, že definujete své-nedohodnuté položky: jakost a tloušťku materiálu, roční rozsah objemu, kritické tolerance a jakékoli sekundární operace (pokovování, tepelné zpracování, -závitování), které se musí integrovat s lisováním. Poté porovnejte tyto požadavky s prokázanými silnými stránkami každého kandidáta - nikoli marketingovými tvrzeními, ale zdokumentovanou historií výroby s podobnými materiály a geometriemi.
Důležitost spolupráce DFM nelze přeceňovat. Dodavatelé, kteří se zapojí během fáze návrhu, - označují problémy se směrem vláken, doporučují úpravy poloměru nebo navrhují alternativy rozvržení pásů -, obvykle poskytují nižší celkové náklady na program než ti, kteří jednoduše uvádějí jakýkoli výkres, který přijde. Tato spolupráce odlišuje partnery pro progresivní lisování a výrobu od obchodů, které považují každou RFQ za jednosměrnou transakci.
Pro týmy, které získávají progresivní lisovací nástroje pro velkoobjemové ocelové díly vyžadující efektivní více{1}}staniční tvarování, těsnou opakovatelnost a škálovatelnou hromadnou výrobu,YICHENpodporuje výrobní inženýry a odborníky na nákup v celém životním cyklu programu - od počátečního návrhu formy až po nárůst objemu. Jejich zaměření na služby progresivního lisování kovových dílů z nich činí relevantní možnost v rámci jakéhokoli strukturovaného hodnocení dodavatelů, zejména u programů, kde jsou primárními kritérii výběru schopnost vícenásobného tváření a škálovatelnost výroby.
Kontrola kvality a inspekce ve výrobě
Systém kvality dodavatele určuje, zda obdržíte konzistentní díly nebo budete spravovat průběžné zprávy o odchylkách. Podívejte se za certifikační plaketu a prozkoumejte skutečnou infrastrukturu kontroly a mechanismy zpětné vazby.
První{0}}kontrola předmětu (FAI)ověřuje každý kritický rozměr před zahájením výroby. Důkladná FAI pokrývá polohu a průměr díry, úhly ohybu, rovinnost, výšku a směr otřepů a -do{2}}shody s daty -, to vše je zdokumentováno ve formální zprávě s návazností na kontrolní plán. Kvalifikovaní výrobci progresivních matric opakují tento proces po jakékoli úpravě matrice nebo údržbě, nejen při prvním uvedení na trh.
Statistická kontrola procesu (SPC)zajišťuje probíhající puls. X-sloupcové a R grafy sledující klíčové rozměry v definovaných intervalech odhalují posun, než díly opustí specifikaci. Pro progresivní lisování kovů je SPC obzvláště cenné, protože zachycuje postupné opotřebení razníku a degradaci tvářecího povrchu - režimy pomalého selhání, které vizuální kontrola vynechá, dokud díly již nejsou mimo toleranci.
Systémy ověřování CMM a viděnízvládnout pracovní zátěž měření produkční rychlostí. Souřadnicové měřicí stroje poskytují přesnost na úrovni mikronů{1}} pro složité 3D geometrie, zatímco systémy automatického vidění kontrolují prvky, jako je poloha otvoru a přítomnost otřepů, při rychlosti linky bez závislosti na operátorovi. Jak zdůrazňuje společnost JV Manufacturing, integrace pokročilých měřicích technologií do výrobního toku zvyšuje rychlost i spolehlivost kontrol.
Skutečná hodnota systému jakosti se ukáže, když se data z kontroly vrátí zpět do plánování údržby matrice. Když grafy SPC ukazují, že rozměr směřuje k hornímu kontrolnímu limitu, tento signál spustí preventivní ostření nebo úpravu -, nikoli nápravné opatření po odeslání odmítnutých dílů. Tento přístup s uzavřenou-cyklickou smyčkou propojuje sledování kvality přímo se stavem nástroje a zajišťuje, že údržba matrice probíhá na základě naměřené degradace, nikoli na základě odhadů kalendáře. Dodavatelé, kteří pracují tímto způsobem, dodávají konzistentnější díly při nižších celkových nákladech na program, čímž přeměňují kontrolu kvality z kontrolní funkce na nástroj prediktivní údržby.
Často kladené otázky o progresivním lisování oceli
1. Co je progresivní lisování oceli a jak to funguje?
Progresivní lisování oceli v zápustce využívá jeden více{0}}nástroj namontovaný v lisu k přeměně svitku-přiváděného ocelového pásu na hotové díly. Při každém zdvihu lisu se pás posune o jednu rozteč a každá stanice provádí současně jinou operaci - propichování, ohýbání, tvarování nebo řezání. Dokončený díl opouští konečnou stanici s každým zdvihem, což umožňuje výrobu rychlostí 25 až více než 300 dílů za minutu bez ruční manipulace s díly mezi operacemi.
2. Jaké třídy oceli jsou nejvhodnější pro progresivní lisování?
Nízkouhlíkové -oceli jako 1008, 1010 a 1018 jsou nejběžnější volbou díky jejich vynikající tažnosti a předvídatelnému chování při tváření. 300-nerezové oceli řady (304, 316) dobře fungují pro aplikace odolné vůči korozi,-ale vyžadují větší rozteč stanic kvůli vyššímu výkonu-. Oceli HSLA slouží konstrukčním potřebám automobilů, ale vyžadují větší lisovací tonáž a kompenzaci odpružení. Pružinové oceli (1074, 1095) potřebují více stanic s mělčími tvářecími přírůstky, aby se zabránilo prasknutí.
3. Kolik stojí progresivní lisování a kdy se vyrovná?
Progresivní lisovací nástroje se obvykle pohybují od 10 000 USD za jednoduché nástroje do 350 000 USD za složité nástroje s více stanicemi-. Bod zvratu-ve srovnání s výrobou plechu se obvykle pohybuje mezi 5 000 a 25 000 díly ročně. Ve srovnání s lisováním na jedné{12}}stanici s více nastaveními se progresivní raznice mohou zlomit i při 10 000 až 50 000 součástech. Příspěvek na-kus nástroje dramaticky klesá při objemu -, raznice za 25 000 USD přidá pouze 0,10 USD za kus při 250 000 součástkách a jeden cent při 2,5 milionu součástek.
4. Jak často potřebují progresivní matrice údržbu při lisování oceli?
Intervaly údržby do značné míry závisí na kvalitě zpracovávané oceli. Propichovací stanice s měkkou ocelí (1008-1010) obvykle vydrží 150 000 až 250 000 zásahů mezi broušením. Nerezová ocel to snižuje na 50 000–100 000 zásahů v důsledku zadření, zatímco oceli HSLA nad 590 MPa mohou vyžadovat servis každých 30 000–80 000 zásahů. Přeostření se spustí, když výška otřepu překročí 10 % tloušťky materiálu. Dodavatelé jako YICHEN sledují počty zásahů a zpřesňují data, aby umožnili prediktivní plánování spíše než reaktivní opravy.
5. Jaký je rozdíl mezi progresivním lisováním a transferovým lisováním?
Při progresivním lisování zůstává obrobek připevněn k nosnému pásu na všech stanicích a posouvá se automaticky při každém zdvihu lisu, což umožňuje vysokou{0}}rychlostní kontinuální výrobu malých-až{2}}středních dílů. Přenášecí lisování odděluje polotovar od pásu brzy a poté pomocí mechanických prstů přemisťuje jednotlivé díly mezi nezávislými stanicemi. Přenášecí matrice jsou vhodné pro větší díly, které nemohou zůstat na pásu během tváření, ale pracují při nižších rychlostech cyklu kvůli mechanismu pro manipulaci s díly-požadovanými mezi stanicemi.


