


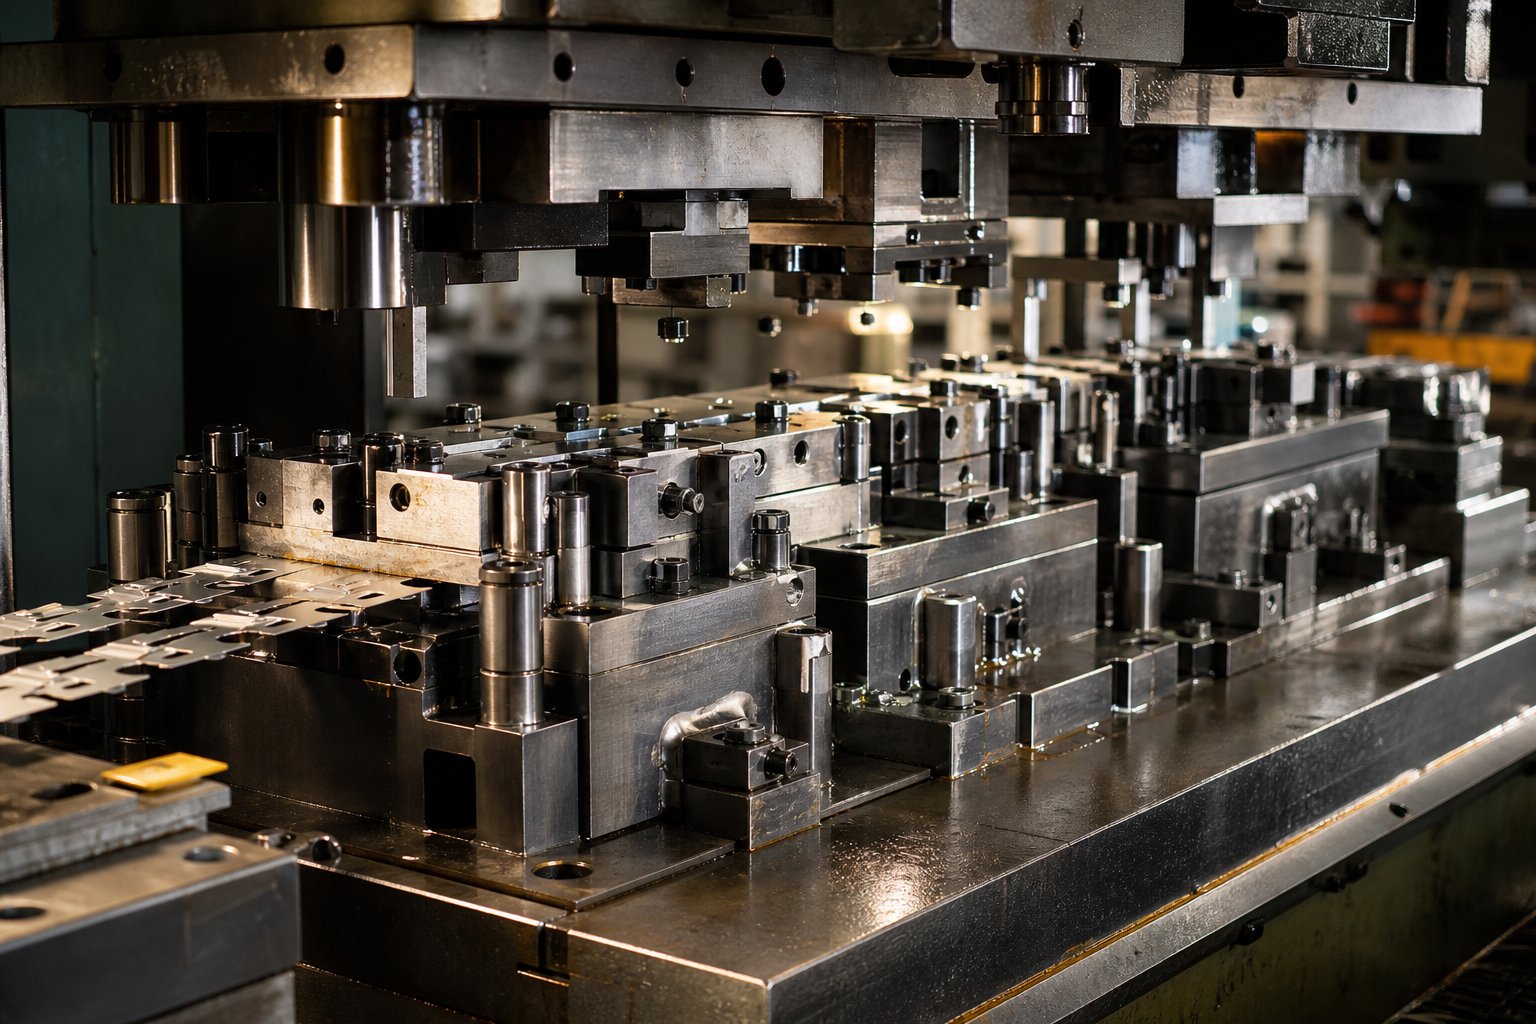
Co je design progresivní raznice
Takco je progresivní kostka, přesně? Progresivní matrice je jediný nástroj obsahující několik stanic uspořádaných za sebou, z nichž každá provádí určitou tvarovací operaci -děrování, vysekávání, ohýbání, ražení nebo ořezávání- kovového pásu, když se posune o jednu délku na každý zdvih lisu. Pás se přivádí z cívky, pohybuje se mezi stanicemi a hotový díl vystupuje na konečné stanici. Konstrukce progresivních lisovacích nástrojů je inženýrská disciplína zaměřená na plánování této sekvence stanic, uspořádání pásu a geometrie nástrojů, takže každá operace navazuje na poslední, aniž by bylo nutné odebírat obrobek z pásu až do odříznutí.
Představte si součást, která potřebuje vyrazit šest děr, vytvořit dva ohyby a oříznout vnější profil. Namísto manipulace s tímto dílem napříč samostatnými stroji to vše zvládne progresivní matrice v jednom nepřetržitém lisovacím cyklu. Pás funguje jako nosič suroviny i součásti, což eliminuje ruční přesuny a udržuje krátké doby cyklu.
Definování designu progresivní raznice
Progresivní konstrukce matrice ve svém jádru řeší problém sekvenování: jak rozdělit hotový díl na jednotlivé kroky tváření, uspořádat tyto kroky mezi stanicemi a udržet pás stabilní po celou dobu? Každá stanice provádí jednu úlohu{0}}nebo malou skupinu souvisejících úloh-, zatímco pás indexuje dopředu. Obrobek zůstává připojen k nosiči, dokud jej neoddělí úplně poslední stanice. Tento přístup umožňuje progresivní lisování pro výrobu složitých geometrií při rychlostech, kterým jednotlivé-nástroje jednoduše nemohou odpovídat.
Jak se progresivní matrice liší od složených a transferových matric
Technici často při plánování programu lisování zvažují tři typy matric. Rozdíly spočívají v tom, jak se obrobek v procesu pohybuje a jakou úroveň složitosti jednotlivé metody podporují.
| Kritéria | Progresivní zemřít | Compound Die | Přenosová matrice |
|---|---|---|---|
| Operace na zdvih | Jedna operace na stanici, více stanic na zdvih | Více operací v jednom zdvihu na jedné stanici | Jedna operace na stanici, část se přenáší mechanicky |
| Složitost dílů | Střední až vysoká (propichování, ohýbání, tvarování, kreslení) | Nízké až střední (ploché části, řezy v jedné{0}}rovině) | Vysoká (hluboké kresby, velké tvary, složité 3D tvary) |
| Rychlost výroby | Vysoký-plynulý posuv cívky, minimální manipulace | Mírný-jeden tah, ale pomalejší vysunutí větších dílů | Střední-mechanický přenos zvyšuje dobu cyklu |
| Typická objemová vhodnost | Střední až velmi vysoká hlasitost | Nízká až střední hlasitost | Střední až vysoká hlasitost |
Sdružené lisování provádí všechny řezací operace současně jedním zdvihem lisu, což je efektivní pro jednodušší ploché díly, jako jsou podložky nebo elektrické laminace. Na druhé straně přenosové matrice oddělují polotovar od pásu brzy a přesouvají jej mezi nezávislými stanicemi pomocí mechanických prstů-, lépe sedí, když hluboké tažení nebo velká velikost dílu činí přenášení pásu nepraktickým.
Proč je pro velkoobjemovou-výrobu důležitý progresivní design matrice
Ekonomický důvod pro progresivní lisování je přímočarý: vyměníte vyšší počáteční cenu nástroje za dramaticky nižší{0}}náklady na díl v měřítku. Protože v rámci jedné sady lisovacích nástrojů probíhá více operací, eliminujete manipulaci s díly mezi stroji, snižujete pracnost a minimalizujete práci-v-procesní inventuře. Opakovatelnost zůstává přísná, protože každý díl sleduje identickou sekvenci stanic za kontrolovaných lisovacích podmínek.
Pro výrobní inženýry, kteří se zaměřují na roční objemy ve stovkách tisíc nebo milionech, představuje progresivní lisování často cestu s nejnižšími celkovými náklady-zejména v případě, že je návrh součásti stabilní a sekundární operace mohou být navrženy zcela mimo proces.
Tato cenová výhoda se však projeví pouze tehdy, když geometrie součásti skutečně vyhovuje procesu. Ne každý tvar může projet pás přes deset stanic bez ztráty stability-a právě toto hodnocení je místo, kde většina návrhových projektů buď nabere na síle, nebo se zastaví.
Analýza geometrie součásti a proveditelnost DFM
Každýprojekt designu lisovací formyzačíná tiskem dílu-a geometrie na tomto výtisku vám řekne, zda progresivní přístup poletí, nebo selže. Inženýři se nedívají jen na tvar a hádají. Aplikují systematickou sadu kritérií Design for Manufacturability, aby určili, zda součást může zůstat na pásu, správně tvarovat napříč stanicemi a udržovat tolerance, aniž by vyžadovala nákladnou sekundární práci.
Hodnocení geometrie součásti pro vhodnost progresivních lisovacích nástrojů
Když poprvé vyhodnotíte vhodnost tisku pro progresivní matrice, položíte si několik kritických otázek. Může součást zůstat připojena k nosnému pásu ve všech fázích tváření bez ztráty stability? Je mezi prvky dostatek materiálu, aby byla zachována strukturální integrita v sekcích matrice? Vyžadují tolerance něco nad rámec toho, čeho lze dosáhnout pomocí operací s matricí?
Toto hodnocení řídí konkrétní kritéria DFM. Průměry otvorů by měly být alespoň dvojnásobkem tloušťky materiálu a otvory by měly sedět minimálně dvojnásobkem tloušťky materiálu od jakékoli hrany nebo tvarovaného prvku, aby se zabránilo deformaci. Vnitřní poloměry ohybu musí být stejné nebo větší než tloušťka materiálu, aby nedošlo k prasknutí. Na symetrii záleží, protože vyvážené díly procházejí pásem předvídatelněji. Poměry hloubky kreslení-k-průměru určují, zda se formulář může vyskytovat na jedné stanici, nebo zda je třeba jej zinscenovat. A orientace směru zrn vzhledem k osám ohybu přímo ovlivňuje riziko lomu-nejlépe fungují ohyby kolmé ke směru válcování.
Jak složitost funkce řídí počet stanic
Zde začíná být zajímavý design kovové raznice. Každý odlišný prvek na vaší straně-každý otvor, ohyb, tvar, zářez nebo oříznutí-potenciálně vyžaduje vlastní stanici. Ale není to jednoduché-k-jednomu vztahu.
Například těsné{0}}díry nelze vždy prorazit ve stejné stanici. Pokud jsou dva otvory příliš blízko sebe, děrování obou současně zeslabuje část matrice mezi nimi a riskuje vytažení střely nebo vychýlení razníku. Jejich oddělení přes dvě stanice řeší strukturální problém. Podobně ohyb sousedící s děrovanou dírou vyžaduje péči o pořadí: nejprve děrujete a poté ohýbáte v pozdější stanici, protože ohyb poblíž čerstvě děrované díry deformuje geometrii díry.
U složitých dílů zkušení inženýři často navrhují jeden nebo dvaslepé stanice-prázdné pozice vyhrazené pro budoucí úpravy, pokud díl během zkoušení nevyrazí rozměrově správně. Jedná se o praktickou pojistku, která zamezuje nákladným přepracováním hotového lisovacího nástroje.
Proveditelnost Červené vlajky a úpravy designu
Ne každý díl patří do progresivní raznice. Určité charakteristiky geometrie signalizují problémy včas a jejich zachycení před provedením návrhu šetří značný čas a náklady. Sledujte tyto běžné červené vlajky:
- Hluboké tažení překračující limity tvárnosti materiálu-když poměry hloubky tažení-k-průměru překračují to, čeho mohou dosáhnout jednotlivé nebo stupňovité stanice, stává se přenosová matrice často stabilnější volbou
- Extrémně přísné tolerance, které překračují{0}}možnost matrice, což vyžaduje sekundární broušení, obrábění nebo kontrolní operace, které negují výhodu rychlosti
- Asymetrické prvky vytvářející nevyvážené boční síly na pás, což vede k putování pásu a postupné chybné registraci napříč stanicemi
- Tlusté materiály omezující hustotu stanic-těžší měřidlo vyžaduje větší průrazy-pro-zápustky, větší sekce matrice a větší tonáž, což fyzicky rozděluje stanice od sebe a prodlužuje délku matrice
- Velká velikost dílu vzhledem k šířce pásu, díky čemuž je retence nosiče nestabilní během několika fází tváření
Když si všimnete těchto problémů, správným krokem není vždy opustit progresivní koncept. Doporučení úprav návrhu dílu-přidání reliéfního zářezu, uvolnění -nekritické tolerance, úprava umístění prvku o půl milimetru- přemění hraniční díl na díl, který je plně progresivní-. Nejlepší lisovací programy považují DFM spíše za smyčku spolupráce mezi návrhářem součástí a lisovacím inženýrem než za jednosměrné předání.
Potvrzení proveditelnosti je samozřejmě pouze prvním milníkem. Skutečná inženýrská výzva začíná, když tuto geometrii převedete do rozvržení pásu-, kde přesně určíte, jak materiál proudí, kde jednotlivé operace dopadnou a jak se stanice seřadí, aby vytvořily kompletní součást, aniž by došlo k narušení toho, co bylo dříve.
Vývoj rozložení pásů a sekvenování stanic
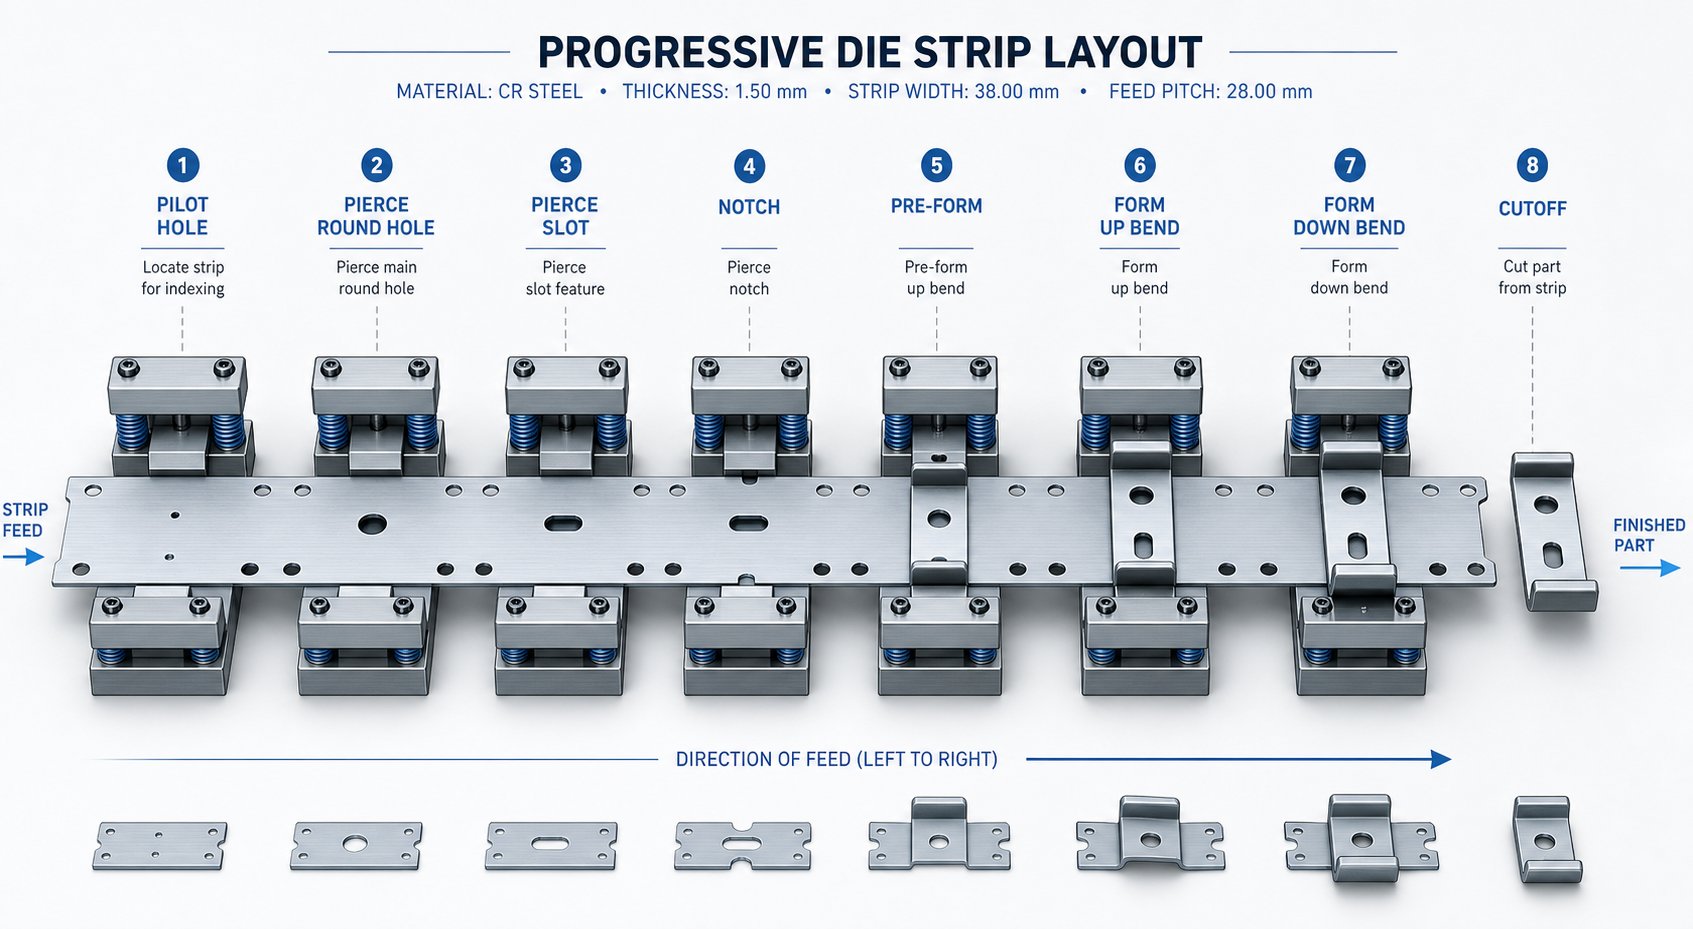
Uspořádání pásu je místo, kde se postupný proces lisování buď spojuje, nebo se rozpadá. Je to hlavní plán, který definuje, jak se surový svitkový materiál transformuje na hotové díly-stanici po stanici, tah po tahu. Každé rozhodnutí o velikosti matrice, výběru lisu, ceně materiálu a rozměrové přesnosti plyne přímo z tohoto jediného dokumentu. Udělejte to správně a máte stabilní, vysokorychlostní-produkční systém. Nechápejte to špatně a problémy budete pronásledovat v každé následné fázi sestavení.
Základy rozvržení pásů a využití materiálu
Tři čísla definují rozložení pásu na nejzákladnější úrovni: šířka pásu, rozteč (vzdálenost, o kterou se pás posune na tah) a procento využití materiálu. Technici určují šířku pásu přidáním maximálního rozměru dílu ve směru podávání plus nosného materiálu na jedné nebo obou stranách plus minimální šířky můstku mezi okrajem dílu a okrajem pásu. Aspolečné pravidlonastavuje minimální tloušťku můstku na 1,25 až 1,5 násobek tloušťky materiálu- dostatečně tenký, aby šetřil materiál, dostatečně silný, aby zabránil zkroucení šrotu a zablokování nástroje.
Rozteč se vypočítá podobně: délka dílu ve směru posuvu plus můstek mezi po sobě jdoucími díly. Cílem pro dobře-navržené progresivní lisovací nástroje je využití materiálu nad 75 %, což znamená, že méně než čtvrtina svitku se stane šrotem. Dosažení tohoto cíle často znamená vyhodnotit úhlové vnoření, více{4}}řádkové rozvržení nebo převrátit orientaci dílu na pásu, aby se uzavřely mezery mezi zaslepenými profily.
Směr zrn přidává další omezení. Kovový pás má směr válcování a ohyby orientované rovnoběžně se zrnem jsou náchylnější k praskání. Kdekoli je to možné, orientuje rozvržení kritické osy ohybů kolmo ke směru zrna. Když má díl ohyby ve více směrech, upřednostňujete nejsilnější ohyb nebo nejužší poloměr pro příznivé vyrovnání zrn.
Logika sekvenování stanice a pořadí operací
Proč na pořadí operací tolik záleží? Protože tváření kovu ve špatném pořadí deformuje prvky dokončené na dřívějších stanicích. Představte si, že vyrazíte přesný otvor a poté ohnete přírubu přímo vedle ní-, ohyb natáhne materiál a vytáhne tento otvor. Správně sledujte operace (nejdříve propíchněte, poté ohněte dolů) a zcela se vyhnete zkreslení.
Typická sekvence stanic pro více{0}}funkční part v progresivních matricích se řídí touto logikou:
- Pilotní otvory a zářezy nosiče-zabezpečují registraci a sledování pásu od prvního tahu
- Vnitřní děrování-prorazí všechny otvory a štěrbiny, dokud je proužek stále plochý, dříve než jakékoli tvarování naruší okolní materiál
- Operace s kopím a tvarováním-částečné řezy, které vytvářejí výstupky nebo žaluzie, po nichž následují počáteční ohyby
- Kreslicí operace-hlubších forem, které táhnou materiál, rozložené na více stanicích, pokud to hloubka vyžaduje
- Konečné oříznutí a odříznutí-odděluje hotový díl od nosiče jako úplně poslední operace
Odříznutí je vždy poslední, protože nosný pás musí fyzicky držet díl skrz každou předchozí stanici. Pilotní otvory jsou na prvním místě, protože každá následující stanice se spoléhá na piloty, že proužek zaregistrují přesně. To není libovolné,-je to technická logika, která udržuje poziční tolerance pevně na osmi, deseti nebo dokonce dvaceti stanicích jevištních nástrojů.
Vyvažování sil napříč pásem
Zde je faktor, který mnozí inženýři při vývoji rozvržení přehlížejí: vyvážení síly. Každý děrovací razník, každá formovací stanice a každá operace vysekávání generuje sílu v určitém místě po šířce pásu. Pokud se tyto síly soustředí na jednu stranu, saně lisu se bočně nakloní-, což způsobí nerovnoměrné opotřebení, nesouosost razníku a zrychlenou degradaci matrice.
časopis MetalFormingpopisuje to jako problém „klopného momentu“: vypočítáte sílu každé stanice a vynásobíte ji její vzdáleností od středové linie lisu. Součet těchto okamžiků by se měl blížit nule. Pokud tomu tak není, může konstruktér matrice posunout rozvržení pásu mimo -střed vzhledem k saně lisu nebo použít úhly smyku pro výběr razníků, aby se rozložily špičky síly a snížily nerovnováhu.
Asymetrické části to činí obzvláště náročným. Díl s prvky seskupenými na jedné straně přirozeně vytváří nevyvážené řezné síly. Řešení zahrnují vedení dvou částí zrcadlově přes středovou čáru pásu (dvouřadé{2}}převrácené rozvržení), přidání fiktivních stanic s vyrovnávací razníky na světlé straně nebo strategické řazení těžkých-operací řezání proti sobě. Cíl je vždy stejný: udržovat vyvážené boční síly, aby pás šel rovně a matrice běžela bez předčasného opotřebení.
S uzamčeným rozložením pásů-sekvenčně sledovány stanice, optimalizované využití materiálu, vyvážené síly-další kritickou proměnnou je, jak matrice interaguje se samotným materiálem. Různé slitiny vyžadují zásadně odlišné vůle, tlaky a kompenzační strategie, které přetvářejí nástroje zevnitř ven.
Vůle matrice a materiál-Konkrétní úpravy designu
Dokonale uspořádané rozvržení pásů nic neznamená, pokud je vůle děrování-k{1}}výrazníku špatná pro materiál, který stříháte. Vůle-mezera mezi ostřím razníku a ostřím tlačítka razidla, vyjádřená jako procento tloušťky materiálu na stranu-kontroluje kvalitu břitu, životnost nástroje a dokonce i to, zda špalky zůstanou v matrici nebo podtlaku,-přilnou zpět k zatahovacímu razníku. Přesto povolení není jediné univerzální číslo. Výrazně se posouvá na základě slitiny sedící na povrchu matrice.
Výběr vůle matrice a její vliv na kvalitu ostří
Když se šídlo dostane do materiálu, nekrájí se čistě jako nůž. Zahájí lom jak od hrany průbojníku, tak od okraje zápustky. Správná vůle zajišťuje, že se tyto linie lomu setkávají uprostřed a vytváří okraj součásti s čistým smykovým pásem a minimálními otřepy. Příliš těsné a získáte sekundární střih-vzhled dvojitého{4}}řezu-spolu s výrazně vyššími razicími silami a zrychleným opotřebením nástroje. Příliš volné a na hraně dílu se tvoří nadměrné převrácení a otřepy, navíc se slimák může naklonit a vytáhnout zpět s razníkem.
Obecné průmyslové pravidlo začíná zhruba na 10 % tloušťky materiálu na stranu, ale výzkum ukazuje, že zvýšení na 11–20 % u určitých materiálů výrazně prodlužuje životnost nástroje, aniž by došlo k významnému snížení kvality břitu. Skutečná odpověď závisí na typu materiálu a tvrdosti. Zde je to, co zkušení inženýři lisování kovů obvykle specifikují:
| Materiál obrobku | Vůle na straně (měkká/Žíhaná) | Vůle na straně (tvrdé/práce{0}}tvrzené) |
|---|---|---|
| Hliník | 10% | 20% |
| Mosaz / měď | 6% | 15% |
| Měkká ocel (nízkou{0}}uhlíková) | 10% | 12% |
| Nerez | 15% | 20% |
| Vysokopevnostní-ocel (HSLA/AHSS) | 18% | 20%+ |
Všimněte si rozsahu. Aplikace progresivního lisování hliníku se mohou obejít s užšími vůlemi v měkkém provedení, protože hliník se při nižším smykovém namáhání čistě láme. Mosazné progresivní lisování a progresivní lisování měděné díly využívají nejtěsnější vůle ze všech běžných materiálů-již 6 % na stranu v žíhaných podmínkách-, protože slitiny mědi se stříhají s minimálním šířením lomu a poskytují vynikající povrchovou úpravu hran. Progresivní lisování z uhlíkové oceli stojí uprostřed, zatímco nerezové a vysoce{6}}pevnostní třídy tlačí k širokému konci spektra, aby zvládly svůj vyšší řezný odpor.
Jeden přehlížený důsledek výběru vůle: zadržování slimáků. Těsnější vůle vytváří slimák, který těsně zapadá do tlačítka matrice, což ve skutečnosti pomáhá držet jej na místě. Otevřete vůli a slimáci budou v kapse volnější, čímž se zvýší riziko, že vyjedou zpět na čelo úderu. Konstruktéři tomu čelí pomocí funkcí zadržování slimáků-úhlovým reliéfem ve stěnách tlačítka nebo podtlakovými kanály pod řeznou plochou.
Navrhování nerezové oceli a vysoce pevných{0}}litin
Progresivní lisování z nerezové oceli představuje odlišnou sadu technických výzev, které se šíří každým aspektem matrice. Práce s materiálem-během tváření rychle tvrdne, což znamená, že každý další úder mírně zvyšuje pevnost zóny kolem deformované oblasti. Razící síly jsou o 40-60 % vyšší než u ekvivalentní-tloušťky měkké oceli. Opotřebení nástroje se zrychluje-zejména u děrných razníků, které se opakovaně dotýkají pracovně zpevněné hrany.
Konstrukční protiopatření pro progresivní lisování kovů v nerezových a AHSS jakostích zahrnují:
- Větší vůle matrice (15-20 %+ na stranu) pro snížení řezné síly a zpomalení zadření
- Silnější tlak stírací pružiny pro zajištění pozitivní kontroly stírání proti zvýšené stírací síle z pracovního-kaleného materiálu svírajícího razník
- Vložky z tvrdokovu nebo PM nástrojové oceli pro razníky a lisovací tlačítka ve stanicích s vysokým-opotřebením, které nahrazují konvenční D2 tam, kde objem výroby odůvodňuje náklady
- Povrchové povlaky (TiN, TiCN nebo AlCrN) na razidle pro snížení opotřebení lepidla a zadření v nerezových aplikacích
- Snížená hustota stanic-rozmístění stanic dále od sebe, aby se do nich vešly větší části lisovnice a těžší opěrné desky potřebné k tomu, aby odolávaly vyšším řezným silám
Čistý efekt? Progresivní zápustka navržená pro nerezovou ocel 304 bude fyzicky větší, bude vyžadovat více tonáže a bude vyžadovat častější údržbu než zápustka vyrobená pro stejnou geometrii součásti z měkké oceli. Nejde o drobné úpravy,-ale zásadně přetvářejí kostku.
Strategie kompenzace odpružení podle materiálu
Každý kov se ohýbá o něco dále, než kde zůstává. Když se razník zatáhne, obrobek pruží zpět do původního plochého stavu o hodnotu určenou poměrem meze kluzu k modulu pružnosti. Materiály s vysokou-pevností se více pruží, protože mají vyšší mez kluzu v poměru k jejich tuhosti. Hliník se v absolutních hodnotách pruží méně, ale je složitější, protože jeho nižší modul znamená, že procento elastického zotavení může být nepředvídatelné v případě temperování slitin.
Inženýři kompenzují pomocí tří primárních strategií:
- Nadměrné ohýbání-navržení geometrie razníku tak, aby se ohýbalo za cílový úhel, aby se díl uvolnil zpět na nominální hodnotu. Součást vyžadující ohyb z vysokopevnostní oceli o 90-stupňů může vyžadovat broušení razníkem na 87 nebo 85 stupňů, v závislosti na naměřeném odpružení slitiny.
- Dno (vyražení zóny ohybu)-při použití dostatečné tonáže k plastické deformaci materiálu v celé jeho tloušťce ve vrcholu ohybu, což eliminuje elastickou zotavovací vrstvu. To funguje dobře pro progresivní lisování uhlíkové oceli, ale vyžaduje podstatně větší lisovací sílu.
- Krok ohýbání přes několik stanic-ohýbání o 90-stupňů ve dvou nebo třech krocích, přičemž každý stupeň je mírně přehnutý. Tím se rozděluje deformace při tváření a u materiálů s vysokými rychlostmi zpevňování se dosahují předvídatelnější výsledky.
U měkké oceli a mosazi poskytují empirická kompenzační pravidla nashromážděná za desítky let zkušeností z dílen{0}}obecně přesné výsledky. Přehnete se o 1-3 stupně a jste blízko. Ale pro nerezovou ocel, třídy AHSS a vysoce pevné hliníkové slitiny- se tato pravidla ruší. Odpružení se stává nelineární a citlivé na změny šarže materiálu. Zde si software pro simulaci tváření získává své modely založené na udržování-FEA-, které předpovídají odpružení na základě skutečných křivek napětí-deformace spíše než na základě příručkových aproximací.
Praktické řešení: výběr materiálu nemění jen to, jakou slitinu si objednáte v servisním středisku. Přetváří vůle, tonáž lisu, materiály nástrojů, kompenzaci ohybu a intervaly údržby v celé matrici. A tento vliv materiálu přesahuje řezné a tvarovací vložky-přímo ovlivňuje, jak je pás nesen, veden a registrován ze stanice na stanici.
Návrh nosiče a strategie umístění pilotů
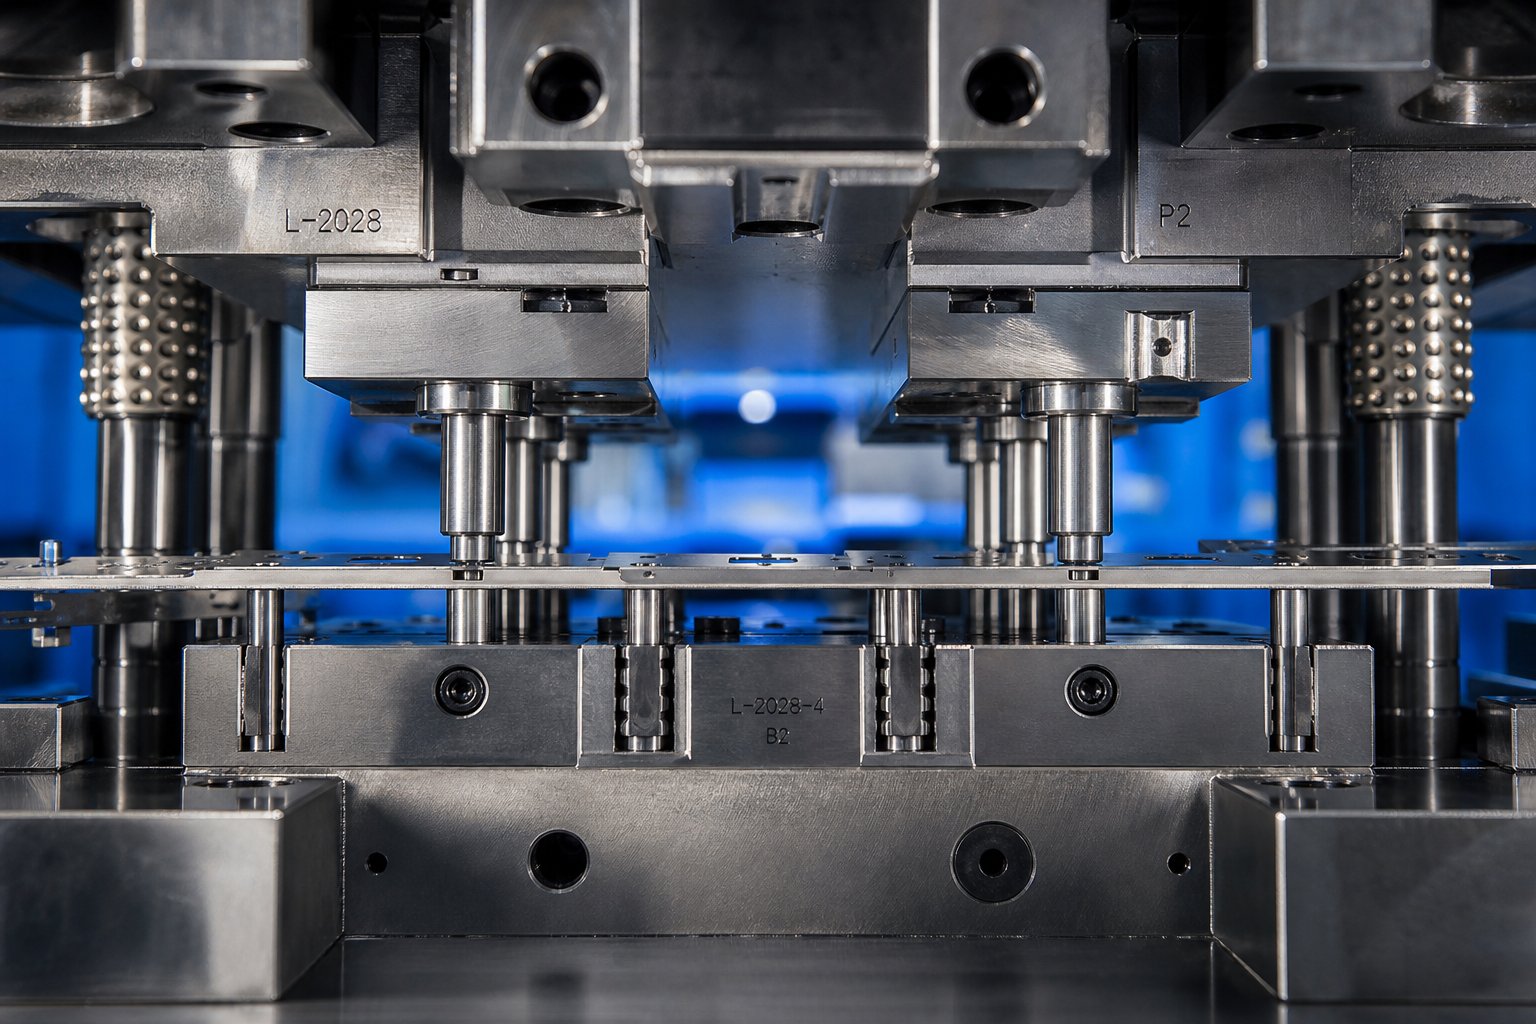
Nosiče pásů a vodicí kolíky si v diskusích o progresivních lisovacích nástrojích jen zřídkakdy získávají pozornost, kterou si zaslouží,-přesto tyto dva prvky určují, zda sada lisovacích lisů produkuje díly v rámci tolerance, nebo generuje odpad po celé krabici. Nosič drží díl v každé fázi tváření. Piloti jej umístí s přesností na mikron{3}}na každé stanici. Společně tvoří neviditelnou infrastrukturu, díky které progresivní lisovací raznice fungují spíše jako přesné nástroje než jako nástroje tupé síly.
Typy pásových nosičů a kritéria výběru
Nosič je část pásového materiálu, která spojuje každou vyvíjecí část s cívkou, když se pohybuje matricí. Je obětavý-po odříznutí odhozen jako šrot-, ale jeho design řídí stabilitu pásu, využití materiálu a svobodu tvarování na každé stanici. Tři primární konfigurace pokrývají většinu aplikací progresivních lisovacích nástrojů:
A středový nosičprochází pás materiálu středem pásu s dílčími prvky vytvořenými na obou stranách. Ajednostranný-dopravcepřipevňuje díl k materiálu na jednom okraji pásu, přičemž ostatní tři strany jsou přístupné pro řezání a tvarování. Aduální (oboustranná{0}}strana) dopravcezadržuje materiál na obou okrajích pásu a zavěšuje díl mezi nimi.
Každý typ vyhovuje jiné geometrii součástí a požadavkům procesu. Volba závisí na tom, jak díl vypadá, kolik tvarování vyžaduje a jak se síly rozloží po šířce pásu.
| Kritéria | Středový nosič | Jednostranný-postranní nosič | Duální (dvojitá{0}}strana) nosič |
|---|---|---|---|
| Materiálové využití | Střední-středový web přidává šířku | Vysoká-minimální zmetkovitost na otevřené straně | Spodní-materiál vyhrazený na obou okrajích |
| Stabilita pásu | Dobré pro symetrické části | Nižší-nevyvážený nástavec vytváří boční tah | Vynikající-vyvážená podpora odolává kroucení a prohnutí |
| Vhodnost pro asymetrické díly | Limited-nejlépe funguje se zrcadlenou nebo symetrickou geometrií | Dobrá část-z jedné strany volně visí | Vynikající-vyvážená přilnavost kompenzuje asymetrické síly |
| Typické aplikace | Symetrické ploché díly, elektrické kontakty, jednoduché držáky | Malé konektory, koncovky, díly s tvarováním na třech stranách | Velké díly, hluboce{0}}tažené skořepiny, těžké tvarování, široké polotovary |
jak si vybrat? Začněte s požadavky na geometrii součásti a cutoff. Symetrické části s mírným tvarováním se často přirozeně spárují se středovými nosiči-web poskytuje vyváženou podporu a zjednodušuje sledování pásu. Ale když součást vyžaduje hluboké tvarování nebo tažení, astrečový webový nosičkonfigurace se stává nezbytnou pro umožnění volného toku kovu bez narušení roztečné vzdálenosti mezi po sobě jdoucími částmi. Dvojité nosiče zde vynikají, protože ukotvují obě strany pásu a zabraňují tak silnému prohnutí a kroucení, které by jinak způsobilo těžké jednostranné tvarování-.
Jednostranné-nosiče maximalizují přístup k materiálu, ale přicházejí s kompromisem: Asymetrické připevnění generuje nestejné stahovací síly, které mohou pás táhnout do stran. V lisovacím nástroji z plechu, který běží rychlostí 200+ zdvihů za minutu, dochází i k rychlému bočnímu posunu směsi. Inženýři používající jednostranné-nosiče obvykle přidávají sekundární vodicí kolejnice nebo stabilizační prvky, aby čelili této tendenci.
Důležitá je také síla nosiče. Pás musí vydržet posuvnou sílu napříč všemi stanicemi, aniž by došlo k vybočení nebo roztržení-zhruba 10 % celkové hmotnosti pásu vynásobené počtem progresů, podle autorit pro navrhování lisovacích nástrojů. Neexistuje žádný univerzální vzorec pro dimenzování nosiče, takže zkušení návrháři se při nastavení šířky a geometrie pásu spoléhají na typ materiálu, tloušťku a náročnost tvářecích operací.
Strategie umístění pilotního kolíku pro přesnost stanice
Piloty jsou broušené ocelové kolíky namontované v horní matrici, které klesají do předem{0}}děrovaných otvorů v pásu předtím, než jakékoli jiné nástroje zaberou materiál. Jejich úkol je jednoduchý, ale kritický: před zahájením děrování nebo tvarování zatlačte pásek do přesné polohy X-Y. Bez nich by se nepřesnost posuvu-shromažďovala od stanice ke stanici, dokud by chyby polohy nepřekročily tolerance součásti.
Přemýšlejte o tom takto-podavač poskytuje hrubé umístění a posouvá pás na přibližné místo. Piloti poté provedou jemnou korekci a fyzicky tlačí proužek do jeho skutečné teoretické polohy při každém zdvihu lisu. Tento cyklus „hrubý-potom{4}}jemný“ resetuje polohovou chybu na každé stanici, což je způsob, jakým progresivní raznice udržují tolerance +/-0,05 mm nebo lepší v deseti nebo více po sobě jdoucích operacích.
Efektivní umístění pilota se řídí několika inženýrskými pravidly:
- Frekvence:Umístěte piloty do každé stanice pro maximální přesnost. Na delších matricích, kde záleží na ceně, je každá další stanice přijatelná pro -nekritické mezioperační operace-, ale všechny formovací a finální stanice potřebují specializované piloty.
- Vzdálenost:Umístěte vodicí kolíky tak daleko od sebe po šířce pásu, jak to geometrie umožňuje. Větší rozteč poskytuje větší úhlovou kontrolu a zabraňuje rotaci pásu (vybočení), které-vzdálené piloty nemohou detekovat nebo opravit.
- Před tvářením:Piloty musí zapojit pás dříve, než se jakékoli tvářecí nástroje dotknou materiálu. Operace tváření mohou deformovat vodicí otvory, pokud k nim dojde příliš blízko, proto umístěte kritické vodicí hlavy před (ve směru posuvu) silných ohybů, protažení nebo reliéfů, které by mohly deformovat registrační otvory.
- Sekvence zapojení:Pilotní hrot vstupuje do proužku jako první, následovaný lokalizačním průměrem.Podávací válečky musí uvolnit pás dříve, než zapadne vodicí průměr-jinak podavač bojuje s pilotem, ohýbá kolík, prodlužuje otvor a časem snižuje přesnost.
Velikost pilota je stejně důležitá. Vůle mezi průměrem vodícího čepu a vodicím otvorem je typicky 0,0005 až 0,001 palce, v závislosti na tloušťce materiálu a tuhosti pásu. Větší vůle zlepšuje polohovou přesnost, ale zvyšuje riziko vázání, pokud pás není dokonale plochý. Silnější materiály tolerují těsnější uložení pilota, protože pásek odolává deformaci; tenčí fólie potřebují o něco větší vůli, aby se zabránilo promáčknutí kolem vodícího otvoru během záběru.
Správa zásobníku tolerance- napříč stanicemi
Zde je základní výzva jakékoli sady lisovacích nástrojů s více stanicemi: každá operace představuje potenciál pro malé odchylky polohy. Proražený otvor ve stanici 3 může být o 0,02 mm nižší než nominální. Ohyb ve stanici 7 přidá další posun o 0,01 mm. Na stanici 12 by se tyto chyby mohly nahromadit,-pokud registrační systém kostky aktivně nepřeruší řetězec.
Piloti toho dosáhnou resetováním proužku do absolutní polohy v každém bodě záběru. Kumulativní chyba z mechanické vůle posuvného-válce, tepelné roztažnosti pásu a elastického odpružení po tvarování se vynuluje pokaždé, když vodicí kolík dosedne. To je důvod, proč progresivní matrice dokážou udržet tolerance -k-vlastnosti +/-0,05 až +/-0,10 mm i napříč součástmi vyžadujícími patnáct nebo více stanic – chyba nikdy nedostane šanci se sloučit za jeden přírůstek stoupání.
Několik faktorů určuje, jak těsné jsou tyto dosažitelné tolerance ve skutečnosti:
- Pilot-k-vyklizení děr:Každá tisícina palce mezery mezi pilotem a otvorem představuje potenciální posunutí pásu. Vůle 0,001 palce znamená, že pás může sedět kdekoli v zóně o průměru 0,001 palce na této stanici. Prvky vytvořené v této stanici zdědí tuto nejistotu.
- Vzdálenost od pilota k objektu:Čím dále se tvarovaný prvek nachází od nejbližšího pilota, tím více úhlová chyba zesiluje odchylku polohy. Prvek 50 mm od pilota s chybou rotace pásu 0,01-stupně posune zhruba o 0,009 mm – malý, ale má smysl, když jsou tolerance těsné.
- Tloušťka a tuhost pásu:Tlustší pásy odolávají průhybu mezi vodicími body a zachovávají přímost po celé šířce nástroje. Pažba z tenké fólie se může prohýbat nebo vlnit mezi podpěrami, což umožňuje prvkům středního rozpětí posunovat se vzhledem k pilotovaným okrajům.
- Tepelné účinky při rychlosti:Vysokorychlostní{0}}progresivní lisování generuje třecí teplo, které postupně rozšiřuje pás mezi stanicemi. Na dlouhých nástrojích běžících rychlostí 400+ zdvihů za minutu zvyšuje tepelný růst dokonce o několik mikronů na rozteč měřitelný polohový posun-něco, co pilotní korekce řeší automaticky, ale s tím musí konstruktéři počítat při dimenzování vodicích otvorů.
Praktický návrhový pokyn: pokud dva prvky na stejné části musí mít těsný polohový vztah, vytvořte je ve stejné stanici nebo v sousedních stanicích sdílejících stejný pilotní pár. Rozšíření přísně tolerovaných prvků mezi vzdálené stanice znásobuje proměnné, které mohou způsobit chybu-i když piloti opravují každý krok.
Konstrukce nosiče a strategie pilotování společně tvoří páteř řízení pásu. Jakmile jsou však tyto komponenty raznice definovány, vyvstává jiná otázka: má lis dostatečnou kapacitu, aby poháněl všechny tyto stanice současně? Výpočet celkové potřebné síly pro plně nabitou progresivní matrici-a její přiřazení ke správnému lisu-je další technická překážka, která odděluje sestavitelný koncept od nástroje připraveného k výrobě-.
Výpočty tonáže a výběr lisu
Můžete mít bezchybné rozvržení pásů, dokonalé vůle a ideální umístění pilotů-, ale pokud progresivní lisovací lis nedokáže dodat dostatek síly k současnému ovládání všech těchto stanic, na ničem z toho nezáleží. Výpočet tonáže je místo, kde se návrh lisovnice setkává s fyzickou realitou, a jeho podcenění je jednou z nejrychlejších cest k zasekávání, zlomení razníků a zastavení výroby.
Výpočet řezných a tvářecích sil na stanici
Každá stanice v progresivní kostce vyžaduje sílu nezávisle. Prorážecí stanice potřebuje dostatečnou tonáž, aby prostřihla díry. Ohýbací stanice potřebuje sílu k plastické deformaci materiálu. Tažící stanice potřebuje sílu k natažení stěn pláště. Každý z nich vypočítáte samostatně pomocí vzorců odpovídajících typu operace.
Pro vysekávání a propichování-jakékoli operace, při které se stříhá materiál-, je základní vzorec jednoduchý:
Řezná síla (tuny)=Obvod řezu (palce) x Tloušťka materiálu (palce) x Síla ve smyku (tuny/in²)
Pro otvor o průměru 2 palce v měkké oceli 0,060 palce (pevnost ve smyku ~25 tun/in²) to je: (2 x 3,1416) x 0,060 x 25=9.4 tun. Znásobte tuto logiku napříč všemi proraženými prvky ve stanici a máte řeznou zátěž stanice.
Operace tváření používají jinou vlastnost. Tažením a ohýbáním se materiál spíše napíná než stříhávýpočet nahrazuje konečnou pevnost v tahu (UTS)pro pevnost ve smyku. Síla ohýbací stanice závisí na délce ohybu, tloušťce materiálu, šířce otvoru matrice a tahových vlastnostech materiálu. Každá stanice má svůj vlastní výpočet-žádné zkratky, žádné průměrování.
Celková lisovací tonáž a bezpečnostní faktory
Zde je detail, který mnohým inženýrům uniká: celková požadovaná tonáž progresivního lisovacího lisu je součtem všech sil na stanici, ke kterým dochází při jediném zdvihu lisu,-nejen na nejtěžší stanici. Každý úder, každá forma, každá pružina a každá podložka působí silou současně v dolní úvrati. Musíte zaúčtovat všechny:
- Proražení vynutí-všechny otvory, štěrbiny a zářezy proražené při tomto tahu
- Zatemňovací síly-nosné zářezy, operace oříznutí a konečné odříznutí
- Ohybové síly-zapojí všechny tvářecí stanice během zdvihu
- Tažné síly-formování misky nebo skořepiny plus tlak podložky držáku polotovaru
- Razicí síly-lokalizované vysokotlaké{1}}stanice pro ražení nebo dimenzování
- Tlak stírací pružiny-kumulativní síla všech stíracích pružin a dusíkových válců stlačujících se během zdvihu
- Tlak zvedacího kolíku-pružiny{1}}zatížené kolíky, které zvedají proužek mezi tahy
- Poháněná vačka nutí-jakékoli boční{1}}akční mechanismy do záběru během cyklu zdvihu
Sečtěte vše a poté přidejte bezpečnostní faktor 20-30 % nad vypočítaný součet. Tato rezerva pokrývá změny materiálových vlastností mezi šaržemi cívek, progresivní otupování děrování mezi cykly ostření a dynamickou proskakovací-sílu, ke které dochází během vysekávání. Prolomte--náhlé uvolnění energie, když se průbojník prorazí materiálem, vytvoří impulsní zatížení, které na okamžik překročí statickou řeznou sílu. Lis s velikostí příliš blízko teoretickému minimu to pocítí jako otřes ve spodní části každého zdvihu, zrychluje opotřebení ložisek a snižuje životnost matrice.
Kritéria výběru tisku nad rámec tonáže
Tonážní kapacita sama o sobě nekvalifikuje progresivní lisovací stroj pro tuto práci. Několik mechanických parametrů musí také odpovídat fyzickým požadavkům matrice:
- Rozměr postele:Lůžko lisu musí pojmout stopu matrice s prostorem pro upnutí. Lis pro lisování v zápustce dimenzovaný na přiměřenou tonáž, ale s poddimenzovaným ložem koncentruje zatížení na menší plochu, což způsobuje lokalizované vychýlení, které snižuje kvalitu dílu.
- Výška uzávěru:Vzdálenost mezi kluznou plochou a povrchem lože v dolní úvrati musí přesahovat uzavřenou výšku matrice. Nastavte výšku uzavření příliš těsně během nastavování a riskujete rozdrcení matrice; příliš volné a formovací stanice nedosáhnou úplného dna.
- Délka tahu:Musí být dostačující pro nejhlubší tažení nebo nejvyšší formu v matrici plus volný prostor pro zdvihače pásu pro zvednutí materiálu pro podávání.
- Rychlostní hodnocení:Velkoobjemové operace progresivních matric probíhají rychlostí 200 až 600+ úderů za minutu. Progresivní lis musí být dimenzován na nepřetržité cyklování při těchto rychlostech bez hromadění tepla v ložiskách, spojce nebo brzdě. Lis navržený pro přerušovaný provoz se při trvalé vysoké-rychlosti výroby přehřeje a ztratí rozměrovou stabilitu.
Energie je často-přehlíženým společníkem tonáže. Lis může mít dostatečnou špičkovou sílu, ale nedostatečnou energii setrvačníku k udržení této síly v pracovní části zdvihu-zejména pro operace tažení, které zabírají materiál s vysokou frekvencí zdvihu. Nedostatečná energie je častou příčinou zaseknutí lisu v dolní úvrati, kde se setrvačník zpomaluje pod rychlost potřebnou k dokončení práce. Vždy ověřte tonáž i dostupnou energii při cílových úderech za minutu.
Stiskněte zámky výběru v produkční obálce-rychlosti, síly a fyzického pracovního prostoru. Ale v rámci této obálky jsou to samotné součásti matrice, které určují, jak dlouho nástroj poběží mezi přestávkami údržby. Materiály zvolené pro razníky, knoflíky a otěrové destičky určují, zda budete brousit každých 50 000 zásahů, nebo přeběhnout milion.
Výběr materiálu matrice a plánování údržby
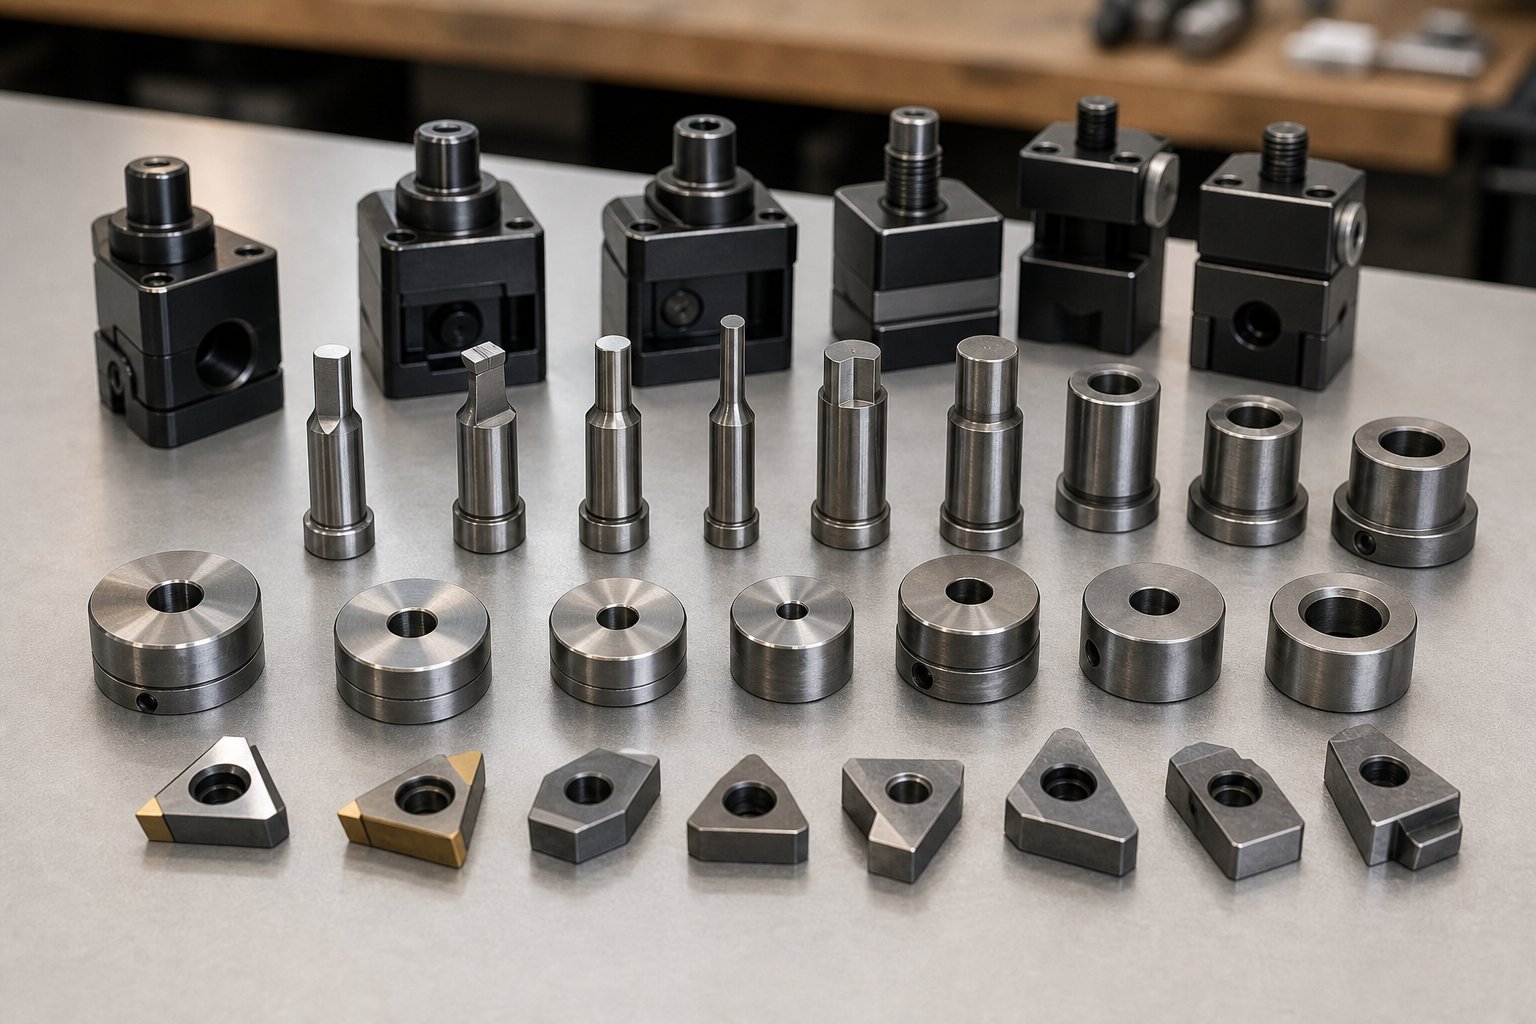
Progresivní nástroj a matrice jsou jen tak odolné jako materiály uvnitř. Můžete optimalizovat každou sekvenci stanic a přibít každý výpočet vůle, ale pokud jsou razníky a tlačítka matrice vyrobeny z nesprávné třídy oceli, budete příliš často-nebo hůře vyměňovat popraskané břitové destičky-. Výběr oceli pro lisování je rozhodnutím, které převádí váš konstrukční záměr do skutečné životnosti výroby, měřené v intervalech mezi servisními intervaly.
Třídy nástrojové oceli pro komponenty progresivních zápustek
Návrh lisovacích nástrojů zahrnuje přizpůsobení materiálu každé součásti jejímu dominantnímu způsobu selhání. Opotřebí se razník postupně oděrem? Odštípne se při opakovaném nárazu? Deformuje se při trvalém tlakovém zatížení? Odpověď určuje, který ročník patří do dané stanice.
Zde je praktická hierarchie, od obecných-po extrémní{1}}povinnosti:
| Třída nástrojové oceli | Pracovní tvrdost | Primární síla | Nejlepší aplikace |
|---|---|---|---|
| A2 (1,2363 / SKD12) | 58-62 HRC | Vyvážená houževnatost a odolnost proti opotřebení | Mírně{0}}objemná obecná práce, kde nedominuje žádný režim selhání |
| D2 (1,2379 / SKD11) | 58-60 HRC | Vysoká odolnost proti abrazivnímu opotřebení | Vysokoobjemové zatemnění a proražení tam, kde je kritické zachování okrajů |
| M2 (1,3343 / SKH51) | 60-65 HRC | Odolnost proti opotřebení s vynikající pevností v tlaku | Děrovačky pod velkým zatížením při zvýšených výrobních rychlostech |
| Vysokorychlostní-ocel M4 | 62-66 HRC | Maximální odolnost proti opotřebení u tvářené oceli | Vysokorychlostní-propichování abrazivních nebo potažených materiálů |
| Karbid (karbid wolframu) | 88-92 HRA | Extrémní tvrdost a životnost | Mimořádně-vysokoobjemová{1}}výroba nebo abrazivní materiály, jako je silikonová ocel |
Berte to jako kompromis mezi cenou-proti{1}}životnosti.A2 poskytuje vyvážené řešeníkdyž opotřebení, deformace a náraz přispívají k degradaci nástroje, aniž by jasně dominoval jakýkoli jednotlivý mechanismus. Je to solidní výchozí nastavení pro matrice se středním objemem výroby, kde na více stanicích dochází ke smíšeným podmínkám zatížení.
D2 nastupuje, když objem výroby stoupá a opotřebení hran se stává limitujícím faktorem. Jeho vysoký obsah karbidu chromu udržuje řezné hrany ostré i při dlouhém provozu-, ale jakmile se objeví odštípnutí nebo praskání, nižší houževnatost D2 znamená, že je čas přejít na něco odolnějšího vůči nárazu-, jako je S7, nebo přejít na M2, kde opotřebení i tlakové zatížení přispívají k selhání.
Rychlořezné oceli M2 a M4- zaujímají horní vrstvu pro tvářené lisovací oceli. Zachovávají geometrii hran při opakovaném tlakovém zatížení, které by deformovalo D2, takže jsou ideální pro děrování ve vysoko-rychlostních progresivních zápustkách běžících rychlostí 300+ zdvihů za minutu. Kompromisem je obrobitelnost-tyto třídy se hůř brousí a vyžadují pečlivější tepelné zpracování, aby bylo dosaženo konzistentních výsledků.
Když karbidové destičky ospravedlní své náklady
Progresivní karbidové raznice představují vrchol žebříčku odolnosti-a vrchol ceníku. Tvrdokovový razník nebo lisovací knoflík může stát 5 až 10krát více než jeho ekvivalent D2. Kdy má tedy tato investice smysl?
Ekonomický přechod závisí na třech faktorech:
- Objem výroby:Když roční objemy překročí 5–10 milionů zásahů, prodloužená životnost tvrdokovu mezi ostřeními (často 10x delší než u nástrojové oceli) snižuje celkové náklady na prostoje natolik, že kompenzuje vyšší počáteční investice
- Materiál obrobku:Abrazivní materiály jako laminace z křemíkové oceli, nerezová ocel a potažený pásový materiál dramaticky urychlují opotřebení nástrojové oceli. Karbid odolává tomuto otěru mnohem účinněji a udržuje stav ostří tam, kde by D2 potřeboval přeostřit každých 50 000 až 100 000 zásahů
- Toleranční citlivost:Díly s přísnými rozměrovými požadavky těží z rozměrové stability tvrdokovu-nižší opotřebení znamená menší posun mezi cykly údržby, což znamená méně dílů s-mimo{2}}tolerancí při prodloužených provozech
Jedno kritické upozornění: karbid je křehký. Krásně odolává opotřebení, ale praská při nárazu nebo bočním zatížení. Jak poznamenávají odborníci na progresivní design zápustek, "karbid je jako beton a rozpadne se dříve, než se opotřebuje." To znamená, že karbid funguje nejlépe v děrovacích a vysekávacích stanicích s dobře -vedenými razníky a minimální boční silou-ne ve formovacích stanicích, kde je běžné zatížení mimo-. Konstruktéři musí zajistit správnou délku vedení razníku a eliminovat jakékoli vychýlení, které by mohlo boční-zatížení karbidové destičky.
Intervaly údržby a návrh pro údržbu
Údržba lisovacích nástrojů není jen o broušení podle plánu-je to především o tom, jak byla lisovnice navržena tak, aby byla servisována. Zápustka, která vyžaduje úplnou demontáž k výměně jednoho opotřebovaného razníku, stojí mnohem více prostojů než zápustka navržená pro modulární přístup.
Klíčové principy-pro{1}}obslužnosti zahrnují:
- Dělené vložky:Lámání knoflíků a řezání oceli na jednotlivé segmenty spíše než na monolitické desky. Když se opotřebuje jeden břit, vyměníte pouze tuto vložku-ne celou sekci matrice.
- Rychlá{0}}výměna děrovačů:Zádržné systémy, které umožňují vyjmutí a výměnu jednotlivých razníků bez narušení sousedních nástrojů. Díky držákům na kulový-zámek nebo klínový-zámek je to pět-minutová operace namísto hodinové{4}}přestavby.
- Design patního bloku:Přesné patní bloky a vodicí pera, které nutí horní a spodní polovinu matrice do přesné polohy během opětovné montáže, čímž se eliminuje riziko lidské chyby způsobující nesouosost razidla po údržbě--.
- Zdokumentované sady podložek:Maximální limity podložek uvedené na výkresech sestavy matrice, zabraňující nadměrnému{0}}podložkování, které by mohlo způsobit kolize razníku s odstraňovači nebo jinými součástmi.
Zkušení dodavatelé progresivních lisovacích nástrojů jakoYICHENzapracujte tuto dostupnost údržby přímo do jejich návrhů lisovacích nástrojů již od fáze konceptu-podporují dlouhodobou-výrobu s předvídatelnými servisními intervaly a škálovatelným plánováním údržby pro velké-objemové kovové díly. Když je matrice navržena tak, aby operátor lisu nebo technik v nástrojárně mohl vyměňovat opotřebitelné součásti bez specializovaných dovedností, chráníte dobu provozuschopnosti výroby bez ohledu na variabilitu pracovní síly.
Praktická realita údržby lisovacích nástrojů je následující: matrice, která za rok provede milion zdvihů s břitovými destičkami D2, může vyžadovat ostření každých 150 000-250 000 zásahů. Upgradujte kritické stanice na tvrdokov a tento interval se protáhne na 1 000000+ zásahů. Ale frekvence ostření je jen jedna proměnná. Konstrukce musí také počítat s tím, jak rychle můžete matrici vrátit zpět do lisu, jakmile je vytažena – a tato rychlost pochází z promyšlené modulární konstrukce, nikoli pouze z lepší oceli.
Výběr materiálu a plánování provozuschopnosti určují, jak dlouho matrice běží a jak rychle se obnovuje. Ale ani ty nejlepší materiály nedokážou kompenzovat-chyby ve fázi návrhu, které vytvářejí vzorce chronického selhání,-chybné podávání, vytahování šroubů, lámání razníku a problémy s nesprávným vyrovnáním stanice, které se neustále opakují bez ohledu na to, kolikrát brousíte nebo vyměňujete součásti.
Běžná konstrukční selhání a prevence hlavních příčin
Většina příruček pro odstraňování problémů se zaměřuje na to, co dělat poté, co progresivní matrice začne selhávat ve výrobě. To je pozpátku. Většinu chronických problémů s progresivním lisováním-chybným podáváním, vytahováním zářezů, zlomením razníku, rozměrovým posunem- lze vysledovat zpět k rozhodnutím učiněným ve fázi návrhu, dlouho předtím, než se lisovník vůbec dostane do lisu. Jejich oprava po sestavení nástroje znamená nákladné přepracování, zpoždění ve výrobě a sníženou životnost nástroje. Zabránit jim při projektování nestojí téměř nic.
Pokud vaše kostka stále selhává ve stejném režimu selhání po spuštění, hlavní příčinou pravděpodobně není opotřebení nebo chyba operátora. Je to konstrukční mezera, kterou žádné ostření nebo úpravy neodstraní.
Selhání zasekávání a postupu odizolování
Chybné podávání-, kdy se pás neposune o správnou vzdálenost před cykly lisu-, je jedním z nejčastějších přerušení výroby při lisování nástrojů a lisovacích nástrojů. Když se to stane, údery zasáhnou nesprávné místo, piloti se zapojí mimo-střed a výsledné díly jsou šrot. Horší je, že při vážném chybném podávání může dojít k nárazu úderů do knoflíků matrice, což způsobí poškození nástrojů v tisících dolarů jediným tahem.
Co způsobuje chybné podávání? Obvykle jedno ze čtyř přehlédnutí-fáze návrhu:
- Nedostatečná délka pilotního zapojení:Pokud vodicí kolíky neklesnou dostatečně hluboko do pásu předtím, než se řezné nebo tvářecí nástroje dotknou materiálu, pás není při zahájení operace plně zaregistrován. Opravou je navržení delšího záběru špičky pilota-obvykle 1,5x minimální tloušťka materiálu-a ověření, zda načasování uvolnění posuvu umožňuje pilotům úplně sedět, než se zapojí ostatní nástroje.
- Nadměrné prohnutí pásu z asymetrických operací:Když je z jedné strany pásu odstraněno velké množství materiálu,vnitřní napětí cívky se uvolňují nerovnoměrně, což způsobí boční uklonění nosiče. Během tisíců cyklů toto progresivní prohnutí táhne pás proti vodítku a vodicím stopám, čímž vytváří odpor při podávání a případné chybné podávání. Konstrukční protiopatření zahrnují přidání vyrovnávacích trimovacích operací na opačné straně nebo přechod na konfiguraci se dvěma nosiči, která symetricky rozděluje napětí.
- Nedostatečná výška zvedáku:Mezi lisovacími zdvihy zvednou pružiny-zatížené kolíky pás nad povrch matrice, aby se mohl volně posouvat. Pokud je výška zvedáku příliš nízká, tvarované prvky nebo dolů-ohnuté výstupky se během podávání táhnou přes čelo matrice. Pás zaváhá, podavač přestřelí své časové okno a další tah zachytí pásek z pozice. Konstruktéři musí vypočítat výšku zvedáku na základě nejhlubšího dolů směřujícího tvaru v matrici plus mezery-ne pouze tloušťky materiálu.
- Délka posuvu přesahující přesnost posuvu lisu:Delší rozteč zesiluje mechanickou nepřesnost servopohonů nebo vzduchových podavačů. Podavač s přesností +/-0,05 mm produkuje dvojnásobnou absolutní chybu na rozteči 50 mm oproti rozteči 25 mm. Když konstrukce vyžaduje dlouhé vzdálenosti postupu, kratší posuvy s vyšším počtem stanic často poskytují stabilnější výsledky než méně stanic s agresivními délkami roztečí.
Každému z těchto problémů lze předejít náležitou pozorností při návrhu. Společné vlákno? Všechny pramení z podcenění toho, jak se pás chová dynamicky při produkční rychlosti-něco, co vypadá dobře v CADu nebo při pomalém-testování, ale rychle degraduje při 200+ úhozech za minutu.
Zabránění vytržení slimáka a rozbití
Tahání slimáků je klamně destruktivní. Jediný vytažený slimák-vyražený- disk šrotu, který přilne k zatahovacímu razníku a znovu se dostane do pásu-, může poškodit každou následnou stanici jediným stisknutím. Promáčkne povrchy dílů, praskliny vytvářející razníky a zasekává se mezi řeznými hranami. Při vysokorychlostním progresivním lisování běžícím na 300+ SPM nemá operátor nulový čas na to, aby zareagoval, než poškození projde celou matricí.
Proč slimáci táhnou? Primární příčinou je vakuum. Když průbojník prořízne materiál, zásek se mírně zatlačí a zachytí vzduch mezi konkávním čelem zářezu a plochým čelem průbojníku. Během vytahování tato utěsněná kapsa vytváří sání, které zvedne slimák z lisovacího tlačítka. Těžká maziva zvyšují těsnicí účinek a větší řezné vůle vytvářejí špalky o něco menší než otvor matrice-, čímž se eliminuje přesah, který by je jinak zadržel.
Navrhněte-fázová protiopatření, která zabrání vytahování slimáků před jeho začátkem:
- Geometrie zadržování slimáků v tlačítkách matrice:Obrábění malých hranatých štěrbin nebo ostnů do stěn lisovacího tlačítka vytváří otřepy na obvodu slimáka, které jej zaklíní na místo. Zpětné-tlačítko kuželové matrice-kde se otvor mírně zužuje směrem k výstupu-udržuje slimáky v tlaku. Je potřeba pouze 0,0005 až 0,001 palce zúžení; nadměrné zúžení může rozdělit tlačítko.
- Odvzdušňovací kanály v děrovačích:Malý průchozí-otvor vyvrtaný ve středu razníku umožňuje uniknout zachycenému vzduchu při vytahování, čímž se poruší vakuové těsnění. Tato jednoduchá úprava u větších razníků zcela eliminuje sací mechanismus.
- Správné poměry vůle:Větší vůle vytváří střely, které-zapadnou do lisovacího tlačítka a fyzicky je uzamknou na místě. Když konstrukce zápustky vyžaduje větší vůle z důvodu kvality břitu nebo životnosti nástroje, stávají se funkce zadržování zářezů spíše povinné než volitelné.
- Úpravy děrovací plochy:Broušení mírné kopule, křížové{0}}drážky nebo nášlapu na čelo razníku narušuje ploché těsnění, které vytváří vakuum. Pružinové-vyhazovací kolíky uvnitř větších razníků fyzicky odtlačují slimáky z čela během zatahování.
Zlomení razníku má svůj vlastní soubor hlavních příčin-fáze návrhu. Nejběžnější: poddimenzované průřezy děr-. Odolnost razníku vůči stahovací síle závisí na jeho průřezové ploše a délce. Dlouhé, štíhlé průbojníky-s poměrem délky-k{8}}průměru překračujícím 8:1-jsou extrémně náchylné na vyboulení při stahovacím zatížení, ke kterému dochází, když materiál při vytahování svírá průbojník. Navržení adekvátní délky vedení děrovače (podporované ve stírací desce) a udržení poměru délky-k průměru pod kritickými prahovými hodnotami tomuto režimu selhání zcela zabrání.
Boční zatížení z vychýlení je dalším zabijákem úderu. Pokud razník nevstoupí do tlačítka matrice dokonale soustředně, vyvinou se boční síly, které zaklapnou razníky o malém průměru- nebo vložky z tvrdokovu. Oprava návrhu zajišťuje adekvátní zapojení vodicích kolíků a přesnost{3}}problémů vodicích otvorů stírací desky, kterým lze levně předejít, ale následně je diagnostikovat nákladné.
Nesouosost stanice a kumulativní chyba
Když progresivní výlisky vykazují postupný rozměrový posun nebo nekonzistentní polohy prvků, hlavní příčinou je často nesouosost stanice-, což je stav, kdy horní a spodní polovina zápustky neudrží dokonalou registraci při zatížení. To může být statické (zápustka byla postavena mírně mimo) nebo dynamická (závitnice se při každém zdvihu vychyluje a pruží zpět, přičemž vzor průhybu se posouvá s opotřebením součástí).
Navrhněte-fázová preventivní opatření, která kontrolují nesouosost:
- Adekvátní velikost a umístění vodících kolíků:Vodicí kolíky by měly být dimenzovány na celkovou boční sílu, které budou odolávat, nikoli pouze namontovat na standardní katalogové velikosti. Umístěte je tak daleko, jak to geometrie matrice umožňuje-širší rozestupy odolají úhlovému vychýlení účinněji než větší kolíky umístěné blízko sebe.
- Správná tuhost matrice:Tloušťka boty musí odpovídat tonáži a rozpětí. Tenké boty se při zatížení ohýbají, což způsobuje posunutí vnějších stanic vzhledem k centrálním stanicím. Základní pravidlo: minimální tloušťka patky se rovná 1,5 násobku nejdelšího nepodporovaného rozpětí děleno 6 – ale ověření FEA je spolehlivější než pravidla pro složité raznice.
- Přípustné hodnoty tepelné roztažnosti pro-rychlostní operace:Při 400+ zdvihech za minutu třecí ohřev diferenčně roztahuje součásti matrice. Ocel expanduje zhruba o 12 mikronů na metr na stupeň Celsia. 600 mm dlouhá matrice běžící za tepla může narůst o 30-50 mikronů-dostatečně na to, aby posunula vyrovnání vnější stanice mimo toleranci. Konstruktéři se tomu přizpůsobili s mírnou vůlí v nekritických polohovacích prvcích při zachování pevné registrace v kritických referenčních bodech.
- Umístění záložního klíče pro opakovatelné vyrovnání matrice:Přesná broušená pera mezi sekcemi matrice a patkami tlačí součásti do přesné polohy během montáže. Když je matrice vytažena kvůli údržbě a znovu sestavena, tyto klíče eliminují možnost lidské chyby při přerovnávání-každá přestavba vytvoří stejnou registraci jako původní sestava.
Moderní software pro progresivní návrh zápustek umožňuje FEA simulaci průhybu zápustky při plném výrobním zatížení a předpovídá přesně, kde a jak moc se konstrukce zápustky prohne, než se vyřízne jediný blok oceli. Tato schopnost transformuje nesouosost ze zkušebního objevu na výpočet-fáze návrhu. Inženýři mohou v modelu CAD přidat výztužná žebra, zvýšit tloušťku patky v kritických oblastech nebo přemístit vodicí kolíky, aby čelili předpokládané deformaci-to vše při nulových nákladech na materiál.
Ověřovací pracovní postupy CAD/CAE zachycují tyto problémy brzy tím, že simulují celý zdvih lisu: síly razníku, záběr stěrače, zatížení při tváření a jejich kombinovaný účinek na strukturu lisu. Progresivní software pro návrh matrice označuje stanice, kde průhyb překračuje uživatelem-definované prahové hodnoty, což umožňuje návrhářům opakovat, než se zapojí do konstrukce nástrojů. Tento přístup založený na simulaci- představuje zásadní posun od tradičního cyklu „postavte, vyzkoušejte, opravte“, který stojí týdny zkušebního času a tisíce přepracování.
Prevence selhání ve fázi návrhu je cenově-nejefektivnější dostupnou strategií kvality. Ale i perfektně navržená matrice musí být vyrobena dodavatelem, který je schopen provést tento návrh s plnou přesností-, a musí být udržován týmem, který rozumí konstrukčnímu záměru každého prvku. Toto spojení mezi kvalitou návrhu a schopností dodavatele je to, co v konečném důsledku určuje, zda program progresivních lisovacích nástrojů dodává konzistentní díly po miliony cyklů, nebo se rozkládá v chronický problém údržby.
Výběr partnera pro progresivní matrice pro hromadnou výrobu
Progresivní kostka je jen tak dobrá jako obchod, který ji vyrábí. Můžete specifikovat každou vůli, perfektně seřadit každou stanici a vybrat ideální nástrojové oceli-, ale pokud dodavatel postrádá přesné vybavení, materiálové znalosti nebo procesní disciplínu k provedení návrhu s plnou věrností, strávíte měsíce zkoušením hledáním problémů, které by nikdy neměly existovat. Pro výrobní inženýry a nákupní týmy, které získávají progresivní lisovací nástroje, není výběr dodavatele rozhodnutím o nákupu. Je to technické rozhodnutí s přímými důsledky pro kvalitu dílů, dobu provozuschopnosti výroby a celkové náklady programu.
Co hodnotit u dodavatele progresivních matric
Ne všichni výrobci progresivních lisovacích nástrojů pracují na stejné úrovni schopností a vyleštěná webová stránka nezaručuje přesnost v dílně. Když hodnotíte potenciální partnery pro služby progresivního lisování kovů, zaměřte se na kritéria, která odhalují skutečnou technickou hloubku spíše než pověření na-úrovni povrchu:
- Schopnost vlastního návrhu a simulace{{0}:Provozuje dodavatel interně simulaci tváření-na základě FEA a optimalizaci rozvržení pásů, nebo zadává design a jednoduše obrábí podle modelu někoho jiného? Obchody, které vlastní úplný design,-aby-vytvářely cyklus, rychleji zachytí problémy a efektivněji opakují během testování.
- Řízení zdrojů a tepelného zpracování nástrojové oceli:Zeptejte se, odkud pocházejí břitové destičky D2, M2 a karbidové břitové destičky a zda se tepelné zpracování provádí -ve vlastní firmě nebo subdodavatelsky. Nekonzistentní tepelné zpracování je hlavní příčinou předčasného selhání razníku,-dodavatelé, kteří tento proces přímo řídí, vyrábějí spolehlivější nástroje.
- Dostupnost zkušebního tisku:Speciální zkušební lis umožňuje dodavateli ověřit výkon matrice za reálných podmínek před odesláním. Bez něj přijímáte neověřený nástroj a absorbujete všechna rizika zkoušení ve vašem zařízení.
- Zkušenosti s cílovými typy materiálů:Dodavatel, který je odborníkem na výlisky z měkké oceli, může mít problémy s nerezovou ocelí nebo-slitinami s vysokou pevností, které vyžadují různé vůle, povlaky a výpočty síly. Zeptejte se na příklady lisovacích nástrojů, které vyrobili ve vašem konkrétním materiálu a rozsahu měřidel.
- Stav certifikace ISO:Certifikace ISO 9001 označuje zdokumentované systémy kvality. U automobilových programů signalizuje soulad s IATF 16949 schopnost dokumentace a řízení procesů na úrovni PPAP-.
- Komunikační odezva během iterací návrhu:Programy progresivních zápustek zahrnují četné kontroly návrhu a technické změny před zahájením řezání oceli. Dodavatel, kterému trvá týden, než odpoví na otázku DFM, vás bude stát měsíce po celou dobu trvání programu.
Tato kritéria oddělují specialisty na přesné lisování a lisování od běžných dílen. Silný dodavatel ve všech šesti dimenzích může převzít vlastnictví výkonu matrice spíše než pouze dodávat obrobené součásti a doufat, že budou fungovat.
Přizpůsobení složitosti návrhu lisovacích nástrojů schopnostem dodavatele
Progresivní raznice pokrývají enormní rozsah složitosti. Jednoduchá vysekávací matrice se 4-stanicemi se dvěma prorážecími operacemi a odříznutím je zásadně odlišná technická výzva než 20stanicová směs progresivního postupu s tažením, tvary, závitováním v matrici a selektivním kalením. Přizpůsobení správné úrovně složitosti správnému dodavateli zabraňuje přeplácení i nedostatečné výkonnosti.
Jednoduché progresivní zápustky,-které zvládají ploché vysekávání, základní děrování a přímočaré ohyby-může být kompetentně vyrobeno širokou škálou dodavatelů zápustek a lisovacích nástrojů. Požadovaná dovednost výroby nástrojů je dostupná a zkušební cykly jsou obvykle krátké. Ale jak se zvyšuje počet stanic, množí se tvářecí operace a zvyšují se požadavky na toleranci, pole se zužuje. Složité zápustky vyžadují dodavatele se zkušenostmi se simulací hlubokého tváření, schopností předvídat a kompenzovat zpětné odpružení výpočtově a metalurgickými znalostmi pro výběr povlaků a jakostí břitových destiček, které odpovídají specifickému profilu opotřebení každé stanice.
Vertikální zkušenosti v oboru jsou důležité stejně jako obecné schopnosti. Dodavatel s desetiletími zkušeností s progresivním lisováním kovů v automobilovém průmyslu rozumí požadavkům PPAP, popisům GD&T a kadenci ověřování výroby, kterou programy Tier 1 vyžadují. Dodavatel zaměřený na elektronické konektory přináší odborné znalosti v oblasti mikro-lisování, tenkých-fóliových materiálů a ultra-kontroly rozteče. Nástroje pro zdravotnické prostředky vyžadují dokumentaci sledovatelnosti a standardy povrchové úpravy, které běžní průmysloví dodavatelé nemusí dodržovat. Při hodnocení služeb progresivního lisování se zeptejte konkrétně na programy, které dodaly ve vašem odvětví,-nejen podobné geometrie součástí, ale podobný systém kvality a požadavky na dokumentaci.
Připravenost a škálovatelnost dlouhodobé{0}produkce
Zde se mnohá rozhodnutí o získávání zdrojů pokazí: kupující posuzuje, zda dodavatel dokáže vyrobit matrici, ale ne, zda je matrice sama o sobě navržena pro dlouhodobou-životaschopnost výroby. Progresivní lisovací nástroj určený pro více-letou a mnoha-milionovou-zásahovou službu potřebuje více než jen kvalitní ocel a úzké vůle. Musí být navržen pro škálovatelnost od prvního dne.
Jak vypadá škálovatelnost v návrhu matrice? Sady náhradních součástí-duplicitní razníky, razidla a otěrové desky vyrobené spolu s původní sestavou, takže náhrady jsou rozměrově identické bez předělání{1}}. Dokumentované postupy údržby, které může dodržovat každá kvalifikovaná nástrojárna, nejen původní stavitel. Ověřené parametry procesu zaznamenané během zkoušení-optimální rychlosti lisu, nastavení posuvu, typu mazání a tlaku dusíkové pružiny-, takže matrici lze přemístit nebo duplikovat bez opakování vývojového cyklu.
Pro výrobní inženýry a nákupní týmy, které získávají velkoobjemové programy progresivního lisování, tyto funkce škálovatelnosti oddělují matrici, která spolehlivě běží po dobu pěti let, od matrice, která se po dvanácti měsících stává chronickou zátěží údržby.
YICHENje silnou volbou pro týmy, které získávají progresivní lisovací nástroje pro velkoobjemové{0}}kovové díly vyžadující efektivní více{1}}formování na více stanicích, těsnou opakovatelnost a škálovatelnou sériovou výrobu-dodávající matrice navržené pro dlouhodobý-výkon s vestavěnou-obslužností a zdokumentovanými parametry procesu, které podporují předvídatelné plánování údržby v rámci prodlouženého životního cyklu výroby.
Širší princip platí bez ohledu na to, kterého dodavatele si vyberete: pokládejte progresivní zdroje lisování za systémové rozhodnutí. Nejlepší výsledky pocházejí od partnerů, kteří chápou, že výroba matrice je jen začátek-její podpora prostřednictvím milionů výrobních cyklů je to, co ve skutečnosti určuje úspěch programu. Zeptejte se, jak navrhují přístup k údržbě, jakou strategii náhradních dílů doporučují a jak dokumentují procesní okno. Tyto otázky odhalují, zda dodavatel uvažuje z hlediska dodaného nářadí nebo dodané výrobní kapacity.
Progresivní lisování poskytuje svou plnou ekonomickou hodnotu pouze tehdy, když je kvalita návrhu, materiálové znalosti a provedení dodavatele v souladu s celým životním cyklem programu. Inženýři, kteří uvíznou, obvykle nepostrádají znalosti-postrádají systematický rámec, který by spojoval rozhodování o geometrii dílu s logikou rozvržení, výběrem materiálu a možnostmi dodavatele. Aplikujte tento rámec stanici po stanici a to, co vypadá jako nemožně složitá technická výzva, se stane sledem dobře-definovaných, řešitelných problémů.
Často kladené otázky o designu progresivních raznic
1. Jaký je rozdíl mezi progresivní kostkou a složenou kostkou?
Progresivní matrice obsahuje několik stanic uspořádaných za sebou, provádějících jednu operaci na stanici, když kovový pás postupuje lisem s každým zdvihem. Složená matrice provádí všechny operace řezání současně v jediném zdvihu na jedné stanici. Progresivní matrice zpracovávají složité díly s děrováním, ohýbáním a tvarováním při vysokých rychlostech, zatímco složené matrice fungují nejlépe pro jednodušší ploché díly, jako jsou podložky nebo laminace, kde lze všechny prvky řezat v jedné rovině. Progresivní raznice vyhovují středním až velmi vysokým objemům výroby, zatímco složené raznice jsou obvykle ekonomičtější pro menší objemy s méně složitou geometrií.
2. Jak určíte počet stanic potřebných v progresivní kostce?
Počet stanic závisí na složitosti prvku součásti, požadavcích na toleranci a omezení sekvence tvarování. Každá jednotlivá operace-ohybů, tvarů, zářezů a odříznutí-potenciálně vyžaduje vlastní stanici. Uzavírací-otvory, které by oslabily části matrice, musí být mezi stanicemi odděleny. Ohyby sousedící s děrovanými otvory vyžadují postupné oddělování, aby se zabránilo deformaci. Zkušení inženýři také přidávají jednu nebo dvě slepé stanice jako prázdnou rezervu pro budoucí úpravy během testování. Obecným pravidlem je, že složitější geometrie s užšími tolerancemi vyžaduje více stanic pro rozložení tvářecích napětí a zachování rozměrové přesnosti.
3. Jakou vůli matrice bych měl použít pro progresivní lisování nerezové oceli?
U progresivního lisování nerezové oceli se doporučená vůle v matrici pohybuje od 15 % tloušťky materiálu na stranu pro měkké nebo žíhané podmínky až po 20 % nebo více pro pracovně-kalený materiál. Je výrazně širší než měkká ocel (10-12 %), protože vyšší odolnost nerezové oceli ve smyku a chování při mechanickém zpevňování vyžaduje větší vůli pro zvládnutí řezných sil a zpomalení zadření. Užší vůle v nerezu urychlují opotřebení nástroje a zvyšují riziko nánosu lepidla na povrchu razníku. Spárování širší vůle s karbidovými břitovými destičkami nebo potaženými razníky (TiN, AlCrN) dále prodlužuje životnost nástroje v nerezových aplikacích.
4. Jak vypočítáte celkovou tonáž lisu pro progresivní matrici?
Celková tonáž lisu se rovná součtu všech sil vyskytujících se současně při jednom zdvihu lisu plus 20-30% bezpečnostní faktor. Vypočítejte každou stanici nezávisle: řezná síla používá vzorec obvod x tloušťka x pevnost ve smyku, zatímco tvářecí síly používají výpočty založené na pevnosti v tahu-. Sečtěte všechny síly propichování, zaslepování, ohýbání, kreslení, ražení, tlak stahovací pružiny a síly na čep zvedáku. Bezpečnostní rezerva zohledňuje materiálové odchylky mezi šaržemi svitků, postupné otupování razníku a dynamické proskakovací síly během stříhání. Vždy ověřte jak nosnost, tak dostupnou energii setrvačníku při vašich cílových zdvihech za minutu.
5. Co bych měl hledat při výběru dodavatele progresivních matric pro hromadnou výrobu?
Vyhodnoťte dodavatele podle šesti kritických kritérií:-vlastní návrh a schopnost simulace FEA, získávání nástrojové oceli s řízeným tepelným zpracováním, dostupnost vyhrazeného zkušebního lisu, prokázané zkušenosti s vašimi konkrétními typy materiálů a měřidla, certifikace ISO nebo IATF pro dokumentované systémy kvality a pohotová komunikace během iterací návrhu. Dodavatelé jako YICHEN, kteří do svých progresivních lisovacích nástrojů navrhují přístupnost a škálovatelnost údržby již od fáze konceptu, poskytují lepší dlouhodobé-výrobní výsledky. Posuďte také, zda poskytují sady náhradních součástí, zdokumentované postupy údržby a ověřené parametry procesu, které podporují více-letou výrobu bez opakování vývojových cyklů.


