


Co ve skutečnosti zahrnuje vývoj progresivních lisovacích forem
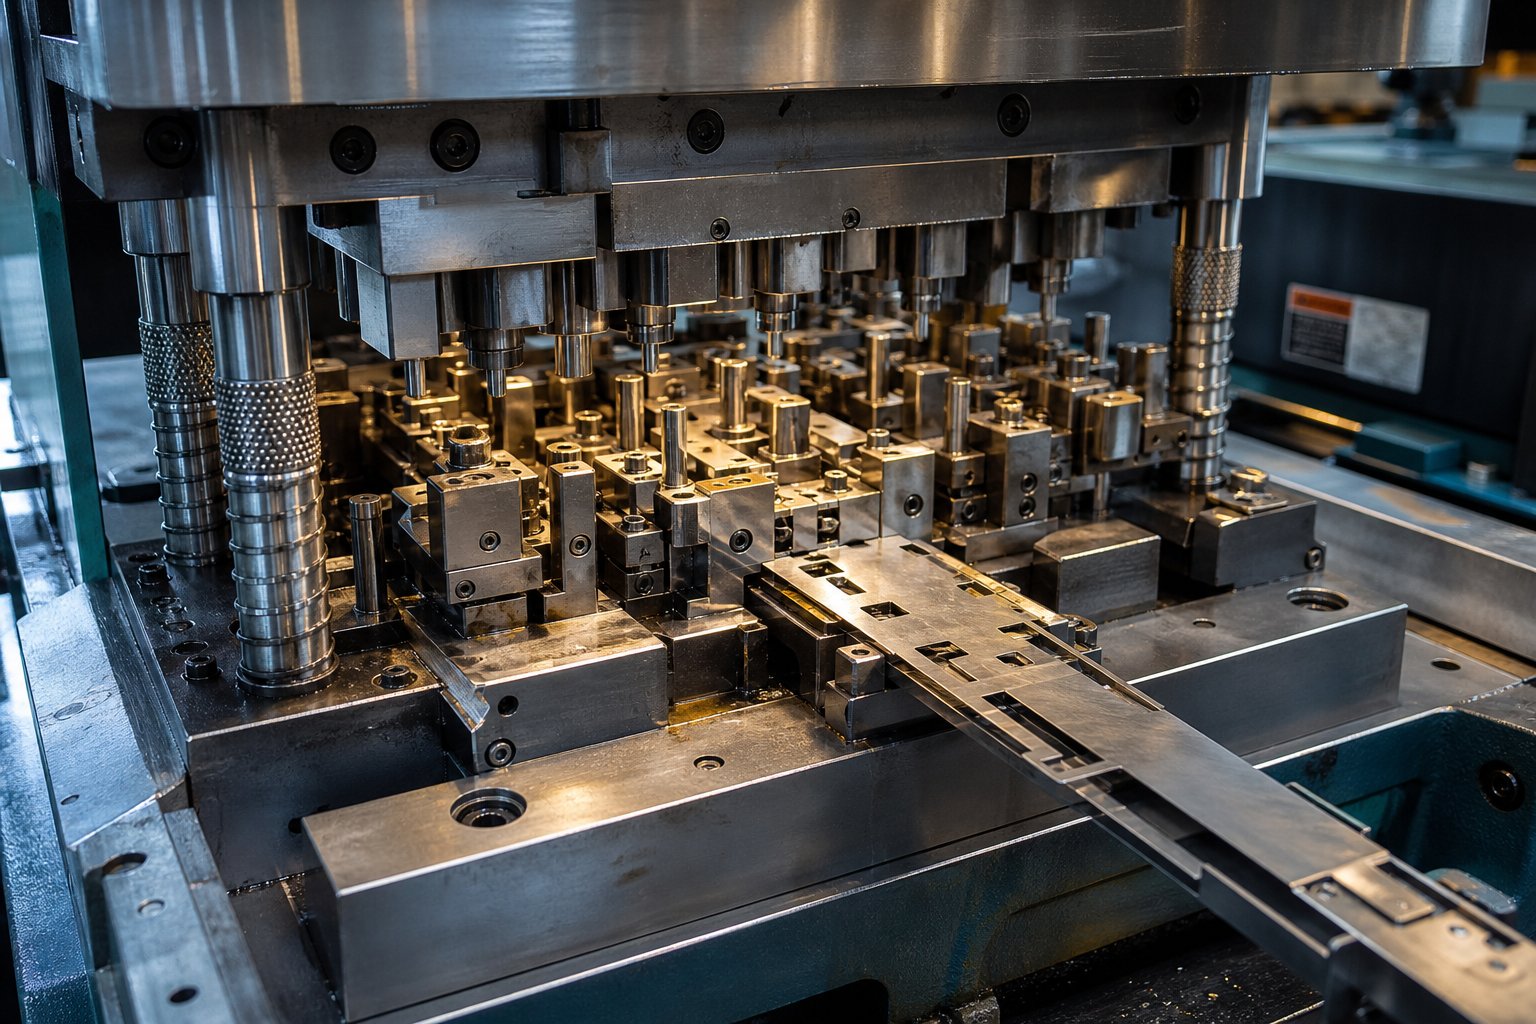
Když se někdo zeptá"co je progresivní kostka,“ typická odpověď popisuje nástroj s více stanicemi, který lisuje díly z kovového pásu. Tento popis je přesný, ale neúplný. Řekne vám, co se děje uvnitř lisu, aniž by se zabýval technickou disciplínou, díky které to všechno spolehlivě funguje rychlostí, zdvih za zdvihem, po miliony cyklů.
Progresivní konstrukce lisovacích nástrojů je praxe navrhování integrovaných nástrojových systémů, kde každý zdvih lisu posouvá souvislý kovový pás přes plánovanou sekvenci děrování, tvarování, lisování a odřezávání. Každá stanice provádí samostatný úkol a hotový díl vypadne na konečné stanici. Koncept dostatečně jednoduchý. Při provádění vyžaduje rozhodnutí, která procházejí každým prvkem kostky.
Definování progresivního lisování lisovacích nástrojů nad rámec základů
Co odlišuje tuto disciplínu od základního procesního přehledu? Rozsah. Progresivní strojní inženýr nevybírá pouze operace -, ale určuje, kolik stanic je potřeba, kam patří nečinné stanice, jak se tvářecí síly rozloží po loži lisu a jak geometrie rozvržení pásu vyvažuje využití materiálu a tuhost nosiče. Určují vůli děrování-k-zápustce na základě chování materiálu, navrhují pilotní systémy, které udržují mikron{5}}úrovňovou registraci, a upravují zápustku tak, aby ji bylo možné udržovat bez vytahování z lisu.
Mezi všemi typy lisovacích nástrojů - složené, přenosové, s jedním -úderem - progresivní lisovací nástroje mají nejvyšší hustotu na metr čtvereční nástrojové oceli. Každé rozhodnutí na jedné stanici ovlivňuje to, co je možné po proudu. Tato propojená logika je to, co dělá progresivní lisování silným a nemilosrdným.
Proč inženýři hledají obsah progresivního designu matrice
Většina online obsahu o progresivním ražení zůstává na úrovni povědomí: animace procesů, obecné popisy, seznamy obsluhovaných odvětví. Inženýři a nástrojáři potřebují něco jiného. Potřebují reference, které se zabývají zdůvodněním sekvenování stanic, materiálovými-rozhodnutími o povolení, mechanikou registrace pásů a plánováním životnosti matrice.
Progresivní konstrukce lisovacích nástrojů je systematický návrh nástrojů pro více stanic, které přeměňují plochý materiál na hotové součásti prostřednictvím sekvenčních operací - integrujících logiku stanice, rozložení síly, chování materiálu a architekturu údržby do jednotného systému.
Tento článek je napsán pro toto publikum: inženýři specifikující progresivní matrice, výrobci nástrojů je vyrábějí a techničtí manažeři hodnotící dodavatele. V centru pozornosti je technická logika -, zdůvodnění návrhových rozhodnutí, která určují, zda progresivní lisovací raznice přežije milion-zásahové výrobní série, nebo selže těsně před ní.
Logika sekvenování stanic, která pohání architekturu
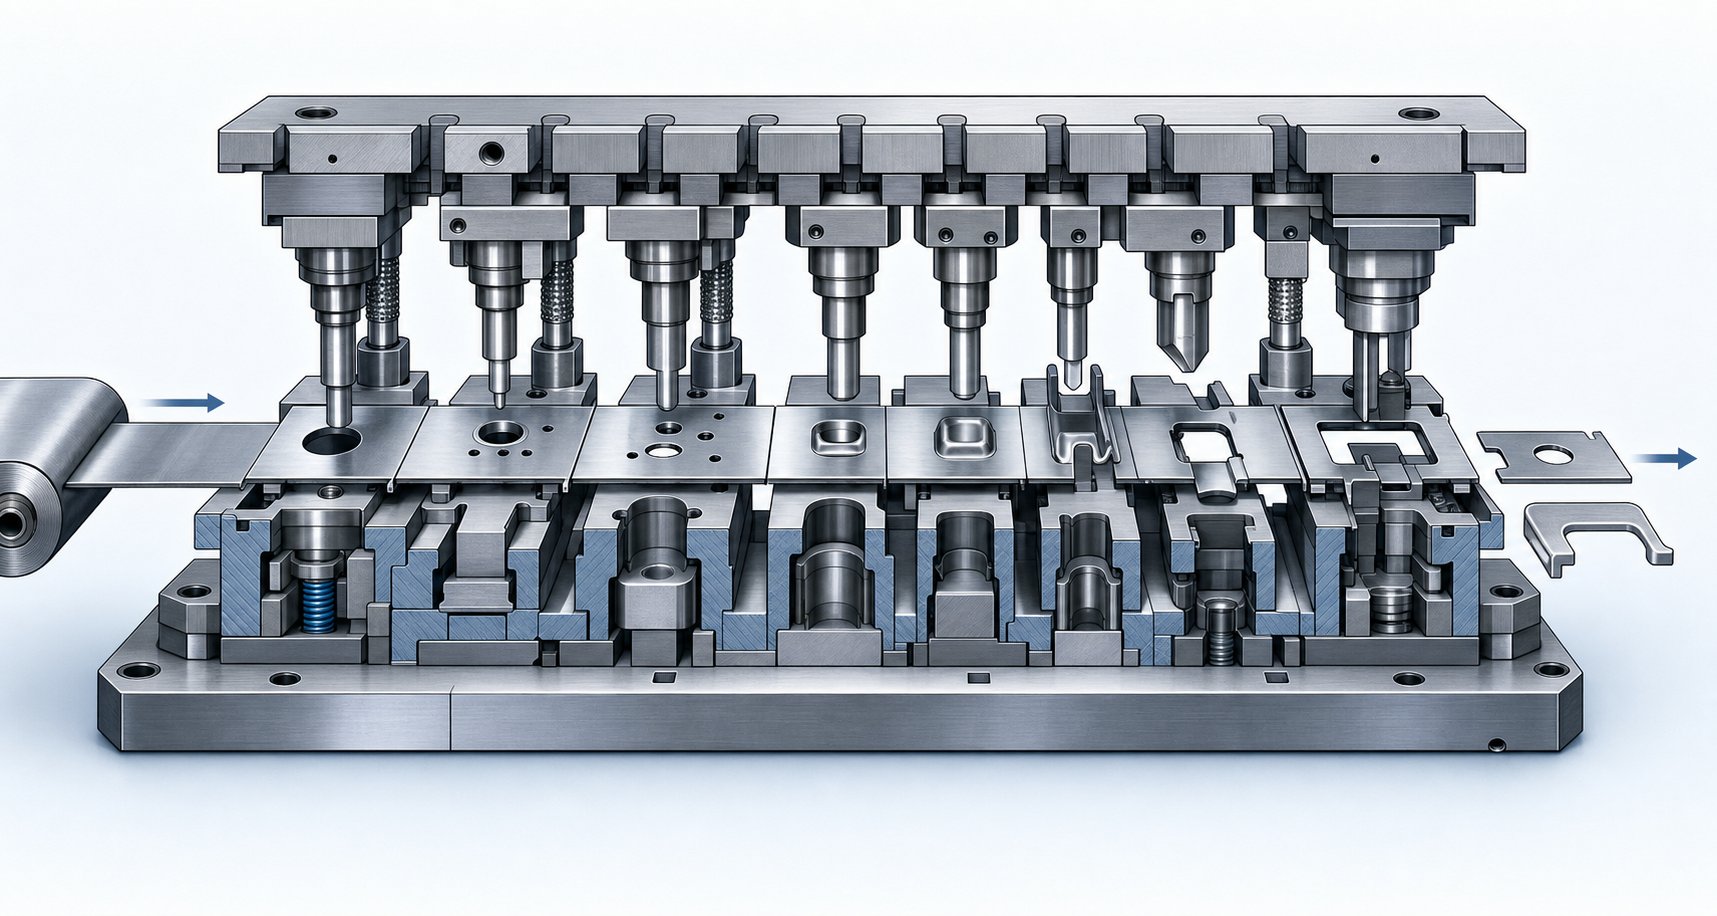
Staniční sekvenování je místo, kde se progresivní design lisovacích raznic stává spíše intelektuálním než mechanickým cvičením. Pořadí, ve kterém se operace odehrávají na stanicích kostky, není libovolné -, řídí se fyzikou materiálu, požadavky na registraci a omezeními rozložení síly. Popletete pořadí a budete bojovat s problémy s kvalitou po dobu životnosti nástroje.
Představte si to takto: každá stanice v aprogresivní proces lisovánízdědí stav proužku ze stanice před ním. Deformujte pás příliš brzy a následné operace ztratí svou referenční geometrii. Soustřeďte řezné síly na jednu stranu matrice a beran lisu se otočí, čímž se urychlí opotřebení nerovnoměrně. Rozhodování o sekvenování se skládají v celém průběhu stripu.
Proč piercing předchází formování u většiny progresivních rozvržení
Téměř v každém rozvržení progresivních lisovacích nástrojů probíhají operace prorážení před tvářecími operacemi. Důvodem je registrace. Pilotní otvory proražené v první nebo druhé stanici se stanou základními prvky, které lokalizují pás v každé následující stanici. Vodicí kolíky zabírají do těchto otvorů před každým zdvihem a korigují toleranci posuvu, prohnutí pásu a tepelný nárůst.
Pokud by tvarování předcházelo propichování, pás by byl již zdeformovaný v době, kdy jste se pokusili vytvořit referenční referenční body. Deformovaný materiál se nepředvídatelně posouvá -, natahuje se, ztenčuje a pruží zpět. Propíchnutí do plochého, nedeformovaného proužku vám poskytne čisté, rozměrově stabilní referenční body, které udrží přesnost registrace během celého procesu progresivního ražení.
Kromě pilotních částí, dalších děrovaných prvků - slotů, polohovacích hran, reliéfních řezů - také těží z toho, že jsou vytvářeny, když je materiál stále ve svém plochém, -tvrzeném- stavu bez práce. Obecným osvědčeným postupem je vytvořit pilotní a základní prvky včas, rozložit velké řezné zatížení a provést trojrozměrné tvarování až poté, co má pás dostatečnou podporu ze zavedených referencí.
Vyvažování sil napříč stanicemi k ochraně lisu a lisu
Představte si progresivní kostku s osmi{0}}stanicemi, kde stanice 1 až 4 provádějí veškeré těžké zatemnění a piercing na levé straně, zatímco stanice 5 až 8 zvládnou tvarování světla na pravé straně. Výsledek? Významný klopný moment na beranu lisu. Těžiště nákladu není zarovnáno se středem beranu a lis se nerovnoměrně vychyluje.
To je skutečný a měřitelný problém. Inženýři vypočítají klopné momenty vynásobením síly každé stanice její vzdáleností od osy beranu lisu.časopis MetalFormingpoznamenává, že konstruktéři matric často tento krok přehlížejí a centrují matrici v lisu místo centrování zátěže - dvě velmi odlišné věci. Mezi -příznaky špatného nakládání- patří odštípnuté razníky, ustřižené knoflíky, nerovnoměrně řezané pásy a zrychlené cykly údržby.
Aby toho dosáhli, inženýři strategicky rozdělují zatížení vysekáváním, děrováním, tvarováním a ořezáváním po celé ploše matrice. Někdy to znamená rozdělení velké operace vysekávání na dvě stanice nebo přemístění operací ořezu, aby se vyrovnaly velké tvářecí síly na opačné straně. Cílem je udržet součet klopných momentů co nejblíže nule.
Úvahy o počtu stanic pro složité geometrie
Kolik stanic potřebuje součástka? Odpověď závisí na složitosti geometrie, požadavcích na toleranci a hloubce tváření. Plochý díl s několika otvory a jedním ohybem může vyžadovat čtyři nebo pět stanic. Složitý konektor s více ohyby, reliéfními prvky a úzkými tolerancemi polohy může vyžadovat 15 až 20 stanic jevištních nástrojů.
Nečinné stanice - stanice, které nevykonávají žádnou práci na pásu -, zde hrají strategickou roli. Poskytují fyzický prostor mezi operacemi, které by se jinak vzájemně rušily. Také zvyšují stabilitu pásu v zónách, kde by tvářecí síly mohly způsobit vyboulení nebo kroucení nosiče. JakVýrobcepoukazuje na to, že nečinné stanice poskytují prostor pro větší, pevnější nástrojové sekce a nezbytné součásti matrice, které by se nevešly, pokud by každá stanice prováděla nějakou operaci.
Více stanic také znamená delší matrici, širší lisovací lože a více materiálu v pásu v každém daném okamžiku. Vždy existuje kompromis- mezi robustností procesu a náklady na nástroje. Inženýři vyhodnotí, zda další stanice skutečně zlepšuje kvalitu, nebo zda jednoduše zvyšuje složitost bez přínosu.
Typický logický tok sekvenování pro progresivní kostku se řídí tímto vzorem:
- Proražením vodicích otvorů vytvořte referenční referenční body
- Propíchněte další otvory, štěrbiny a reliéfní prvky v plochém pásu
- Vytvářejte primární ohyby a tvary pomocí zavedených základů pro registraci
- Vyrazte nebo zkalibrujte kritické rozměry na konečnou toleranci
- Ořízněte přebytečný materiál a proveďte konečné profilování
- Hotový díl odřízněte z nosného pásu
Každý krok v této sekvenci se opírá o krok před ním. Piloti před propíchnutím proužek lokalizují. Děrované reliéfní prvky zabraňují roztržení během tvarování. Tvarování určuje geometrii, kterou ražba zjemňuje. Ořezávání vyčistí to, co tvarování pokřivilo. A k odříznutí dojde jako poslední, protože nosný pás musí držet díl stabilní během každé předchozí operace.
Logika sekvenování odhaluje něco zásadního o progresivním strojírenství: nejde jen o to, jaké operace potřebujete -, jde o to, v jakém stavu musí být pás, když se každá operace uskuteční. Tato podmínka do značné míry závisí na tom, jak se materiál obrobku chová pod napětím, což přináší zcela odlišnou sadu technických proměnných.
Chování materiálu a jeho dopad na rozhodnutí o návrhu lisovnice
Každé rozhodnutí o pořadí, každá specifikace vůle, každý výpočet počtu stanic nakonec vede k jedné otázce: jak se chová materiál obrobku při zatížení? K progresivnímu lisování kovů nedochází abstraktně -, děje se to u konkrétní slitiny, v konkrétní tloušťce, se specifickými mechanickými vlastnostmi, které určují, co matrice může a co nemůže dělat na každé stanici.
Všimnete si, že dvě části s identickou geometrií, ale různými materiály, mohou vyžadovat zcela odlišné architektury matrice. Jeden by mohl běžet v osmi stanicích; druhý by jich mohl potřebovat dvanáct. Důvod spočívá v tom, jak každý materiál reaguje na deformaci, jak funguje-tvrdne a jak moc se pruží při uvolnění tlaku při tváření.
Jak pevnost v tahu a prodloužení tvaru stanice Design
Materiály s vyšší{0}}pevností odolávají deformaci agresivněji. Tento odpor znamená, že nemůžete natlačit tolik tvarování do jedné stanice, aniž byste riskovali roztržení, ztenčení nebo zlomení. Inženýři kompenzují rozložením celkové deformace na více stanic, přičemž každá aplikuje menší přírůstkovou změnu. Díl, který se pohodlně tvoří ve dvou stanicích z nízkouhlíkové-oceli, může potřebovat čtyři nebo pět stanic z nerezové oceli.
Prodloužení - ochota materiálu natáhnout se před roztržením - určuje, jak agresivní může být každá formovací stanice. Materiál se 40% prodloužením umožňuje hlubší tažení na stanici než materiál s prodloužením 12%. Když je prodloužení nízké, inženýři přidají odlehčovací stanice a mezilehlé nečinné stanice, aby se pás mezi tvářecími operacemi stabilizoval.
Zpevňování práce zvyšuje výzvu. Například austenitické nerezové oceli během tváření rychle tvrdnou. Jak poznamenává časopis MetalForming Magazine, tváření nerezových ocelí vyžaduje zhruba dvojnásobek lisovacího výkonu než měkké oceli, a to kvůli jejich vysoké pracovní -rychlosti kalení - a tlaky v držáku polotovaru pro austenitické třídy mohou dosáhnout trojnásobku toho, co vyžaduje nízko-uhlíková ocel. U materiálů pro progresivní lisování s extrémním chováním-zpevňováním musí inženýři vyhodnotit, zda je mezižíhání praktické nebo zda dodatečné odlehčovací stanice dokážou dostatečně rozložit napětí.
Specifikace vůle matrice podle typu materiálu
Povolení děrování-to{1}}není univerzální číslo, které platí pro všechny materiály. Je to funkce tloušťky materiálu, pevnosti v tahu a kvality hrany, kterou potřebujete. Chybně provedená vůle a uvidíte nadměrné otřepy, špatný stav ostří, zrychlené opotřebení razníku nebo tahání slimáků.
U progresivního lisování uhlíkové oceli je tradičním pravidlem zhruba 10 % tloušťky materiálu na stranu. To funguje dobře pro měkkou ocel. Aplikujte však stejných 10 % na nerezovou ocel a získáte nejhorší možnou výšku otřepů -, což je realita, která překvapuje výrobce nástrojů zvyklých na práci s uhlíkovou ocelí. Materiály s nízkým poměrem-k-tahu, včetně mnoha pokročilých-ocel s vysokou pevností, potřebují výrazně větší vůli - Výzkumy jakostí AHSS ukazují, že pro optimální{11}}schopnost protažení hran může být zapotřebí vůle až 21 % na stranu.
Progresivní lisování hliníku představuje jinou výzvu. Zatímco hliník je měkčí, jeho gumovitá povaha způsobuje přilnavost na děrovacích plochách a jeho nižší pevnost ve smyku znamená, že vůle musí být dostatečně těsné, aby se vytvořil čistý smykový pás bez nadměrného převalování. Slitiny mědi a mosazi pro progresivní lisování reagují opět odlišně - jejich tvarovatelnost se dramaticky liší v závislosti na slitině a temperování, což vyžaduje úpravy vůle, které zohledňují spíše specifické jakosti materiálu než široká pravidla kategorií.
Směr zrn a kompenzace odpružení
Každý válcovaný plech má směr zrna - orientaci jeho krystalické struktury vytvořené během procesu válcování. Tento směr přímo ovlivňuje, kde se tvoří trhliny, jakou sílu vyžaduje ohyb a jak moc se materiál po tvarování odpruží.
Ohyb napříč zrnem (čára ohybu kolmá ke směru válcování) vytváří silnější ohyb, který toleruje užší poloměry. Ohýbání se zrnem (čára ohybu rovnoběžná se směrem válcování) vytváří slabší ohyb náchylný k praskání na vnějším poloměru, zejména při malých poloměrech. JakVýrobcevysvětluje, menší-zrnité materiály jsou méně náchylné k oddělování zrn a praskání a udržují si konzistentnější mez kluzu -, díky čemuž je kvalita materiálu legitimní technickou specifikací, nikoli pouze proměnnou při nákupu.
Pro konstruktéry progresivních lisovacích nástrojů musí být směr zrn specifikován ve fázi návrhu, protože určuje orientaci pásu na cívce. Pokud musí kritické ohyby probíhat napříč k vláknu kvůli odolnosti proti prasklinám, musí být pás odříznut z hlavní cívky ve správné orientaci. Toto rozhodnutí se zablokuje předtím, než je jakákoli ocel vyříznuta pro matrici.
Odpružení v progresivních nástrojích není jeden-problém stanice -, je to kumulativní problém. Každá formovací stanice přispívá k úhlové odchylce, která se skládá z následujících stanic.Specialisté na simulace ve společnosti AutoFormzdůrazněte, že odpružení se vyvíjí, jak list postupuje přes řadu formovacích a ořezávacích stanic, a kompenzační strategie musí zohledňovat, jak odpružení každé stanice interaguje s další. Inženýři na formovacích stanicích předpokládají přehyb, aby se předpokládalo elastické zotavení, ale správný úhel přehnutí závisí na vlastnostech materiálu, poloměru ohybu, orientaci zrna a na tom, co se děje po proudu.
| Typ materiálu | Typická vůle (% na stranu) | Multiplikátor formovací stanice | Tendence odpružení |
|---|---|---|---|
| Nízká-uhlíková ocel | 8-10% | 1x (základní) | Nízká až střední |
| Nerezová ocel (austenitická) | 12-16% | 1.5-2x | Vysoký |
| Pokročilá-pevnostní ocel | 15-21% | 1.5-2.5x | Velmi vysoká |
| Hliník (automobilové třídy) | 6-8% | 1.3-1.8x | Střední až vysoká |
| Slitiny mědi / mosazi | 5-8% | 0.8-1.2x | Nízká až střední |
Výše uvedená tabulka ilustruje, proč progresivní inženýři matric nemohou navrhnout architekturu jediné matrice a volně zaměňovat materiály. Každý typ materiálu posouvá celou inženýrskou rovnici - od počtu stanic, které potřebujete, přes zadané vůle až po to, jak agresivně se můžete ohýbat pro kompenzaci odpružení. Tyto vlastnosti také určují, které nástrojové oceli a povrchové úpravy přežijí abrazivní nebo adhezivní opotřebení, které každý materiál způsobí součástem matrice -, což je otázka, která vyžaduje vlastní sadu technických rozhodnutí.
Výběr nástrojové oceli a tepelné zpracování pro progresivní zápustky
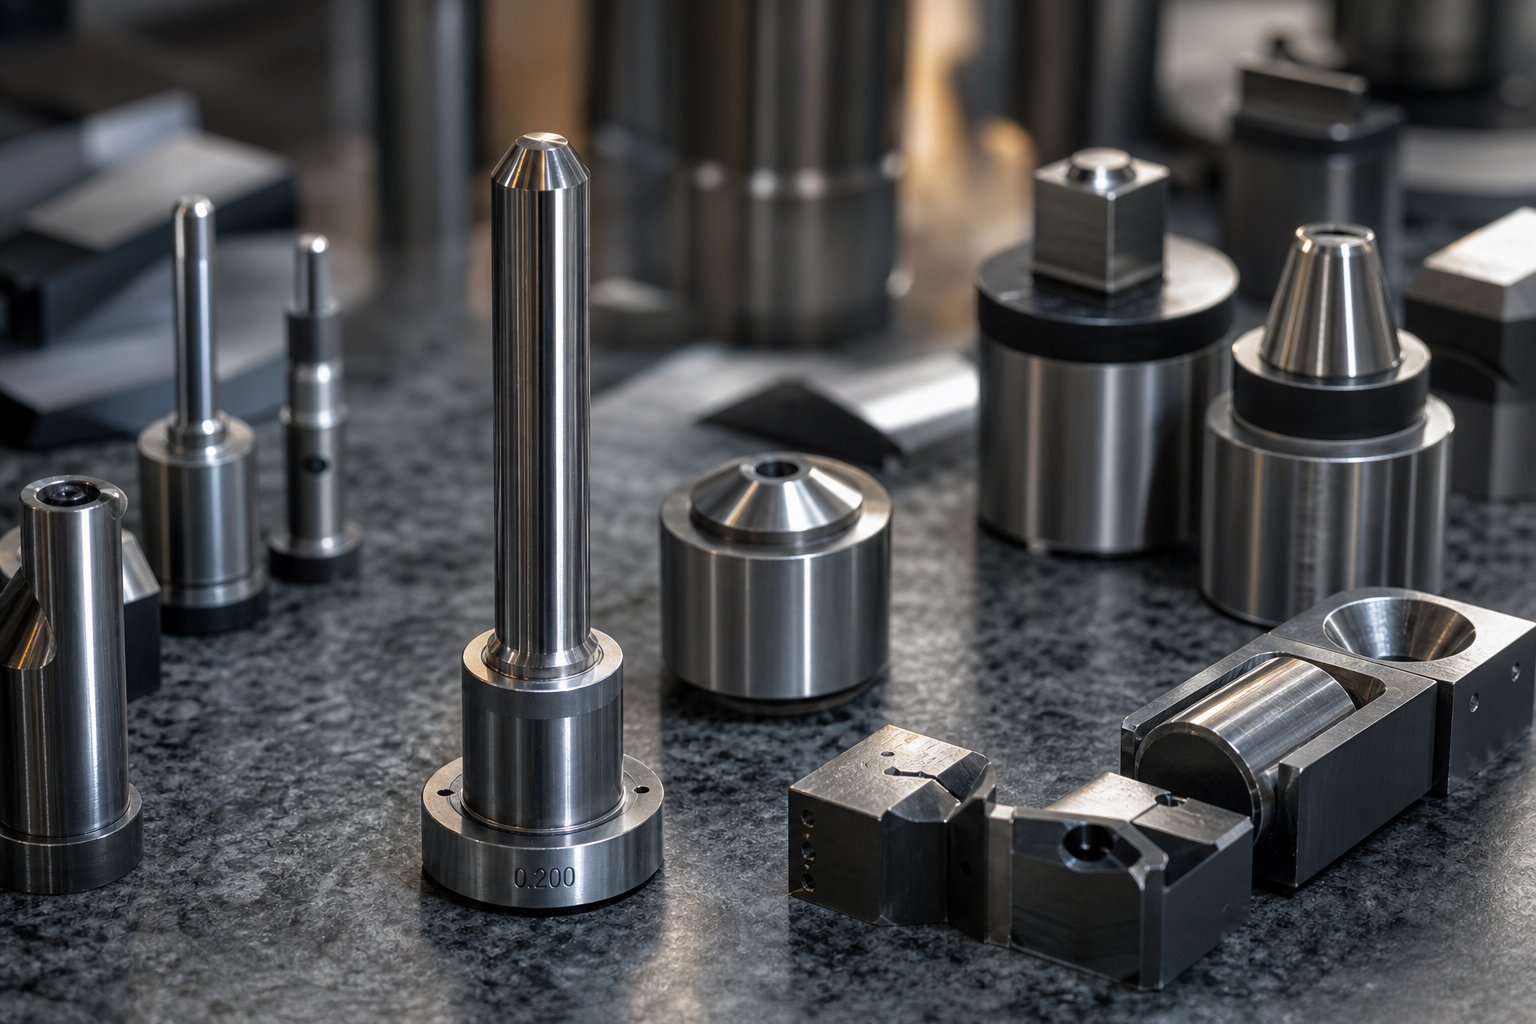
Materiál obrobku určuje síly a vůle. Ale tyto síly působí na něco -, jako jsou razníky, vložky matric a tvarovací části, které se dostanou do kontaktu s pásem milionkrát. Z čeho jsou tyto součásti vyrobeny a jak jsou tepelně-zpracovány, rozhoduje o tom, zda lisovací matrice dodává konzistentní díly pro celou výrobní kampaň, nebo se po zlomku své zamýšlené životnosti nepředvídatelně zhorší.
Zní to jako přímočarý problém přiřazování materiálu-k{1}}materiálu? není. Různé stanice v rámci stejného progresivního nástroje a matrice zažívají zcela odlišné mechanismy selhání. Propichovací děrovač snese abrazivní střih. Tvarovací vložka absorbuje opakované nárazové zatížení. Kreslicí stanice bojuje proti zadírání lepidla. Určení jedné třídy oceli přes celou zápustku -, což je postup, který některé obchody stále standardně používají -, ignoruje tyto rozdíly a zaručuje, že některé stanice jsou přestavěné, zatímco jiné jsou pod-specifikovány.
Třídy nástrojové oceli pro razníky versus zápustkové bloky
Každá stanice v progresivní matrici čelí dominantnímu mechanismu opotřebení a pochopení, která z nich řídí selhání, je prvním krokem při výběru správné třídy.
Na děrovacích a vyřezávacích stanicích dochází k abrazivnímu opotřebení - řezná hrana se při každém tahu brousí o materiál obrobku a postupně ztrácí svůj profil. U těchto kovových děrovacích nástrojů je prioritou odolnost proti opotřebení. Naproti tomu tvářecí stanice viz rázové zatížení a únava - ocel musí absorbovat cyklické rázy bez praskání. Tažné a lisovací stanice se často vypořádávají s adhezivním opotřebením (zadíráním), kdy se materiál obrobku přenáší na povrch nástroje a časem se hromadí.
Tyto různé požadavky se vztahují k různým kategoriím nástrojových ocelí:
Oceli-kalitelné na vzduchu (A2, D2):Univerzální-pracovní koně. A2 nabízí dobrou rovnováhu mezi odolností proti opotřebení a houževnatostí, což z něj činí solidní všestrannou-volbu pro středně náročné výrobní série. D2 výrazně zvyšuje odolnost proti opotřebení, ale snižuje houževnatost -, může se odštípnout ve stanicích vystavených silným nárazům nebo při řezání- vysoce pevných materiálů. Jakčasopis MetalFormingpoznamenává, že D2 je křehčí a může se odštípnout při agresivních tvářecích aplikacích.
Rychlořezné oceli (M2, M4, SKH9):Když musí odolnost proti oděru jít ještě dál, aniž by bylo nutné vkročit do karbidu, mezeru překlenují rychlořezné oceli. Jejich obsah vanadu a karbidu wolframu odolává degradaci hran při vysokých teplotách vznikajících během lisování. Zejména M4 si získal oblibu pro lisování nástrojů v progresivních matricích z nerezové oceli nebo materiálů AHSS -, které rychle ničí běžné hrany nástrojové oceli. U razníků a břitových destiček si vysokorychlostní oceli tepelně zpracované na HRC 60-62 zachovávají integritu břitu během milionů vysokorychlostních výrobních cyklů.
Práškové-kovové (PM) oceli (CPM 10V, CPM 3V):Ty nabízejí nejlepší kombinaci odolnosti proti opotřebení a použitelné houževnatosti pro velkoobjemové lisovací nástroje. CPM 10V poskytuje vynikající retenci hran při děrovacích operacích, zatímco CPM 3V klade důraz na odolnost proti nárazu pro tvářecí stanice. Jemnější a rovnoměrnější rozložení karbidů v PM ocelích znamená, že odolávají vylamování lépe než běžné oceli srovnatelné tvrdosti.
Karbidové destičky:Pro nejnáročnější aplikace - velmi vysoký počet zásahů, extrémně abrazivní materiály obrobků nebo otřepy-kritické vlastnosti - destičky z karbidu wolframu poskytují životnost, které se žádná nástrojová ocel nevyrovná. Kompromis-je křehkost, cena a obtížnost obrábění. Karbid pracuje nejlépe ve stanicích s čistě tlakovým zatížením a minimálními bočními silami.
Trend v progresivním strojírenství se rozhodujícím způsobem posunul směrem ke konstrukci ze smíšených-materiálů. Jak řekl jeden zkušený manažer nástrojárny: "Dny, kdy se jedna nástrojová ocel prováděla po celé matrici, jsou pryč." Moderní raznice používají M4 pro vysekávání razníků, A2 nebo S7 pro bloky matric, S7 pro tvářecí stanice, kde je nejvyšší riziko lomu, a karbid, kde kontrola otřepů převažuje nad náklady.
Tepelné zpracování a povrchové inženýrství pro dlouhou životnost matrice
Výběr správné třídy oceli je jen polovinou rovnice. To, jak je tato ocel tepelně-zpracována, určuje, kam ve spektru tvrdosti-proti-spektru tvrdosti - spadá, a nesprávné vyvážení vytváří předvídatelné poruchy.
Představte si průbojník kalený na HRC 64 pro maximální retenci ostří. Krásně drží ostrou hranu -, dokud nenarazí na slimák, který se nevyčistí čistě, nebo na nesouosost pásu, která vytváří boční zatížení. Děrovač se odštípává, protože postrádá houževnatost, aby absorboval neočekávané napětí. Naopak tvarovací vložka ponechaná na HRC 56 kvůli houževnatosti může přežít rázová zatížení neomezeně dlouho, ale její pracovní plochy se "houby" - plasticky deformují opakovaným stlačováním a vychylují se z tolerance.
Zkušení inženýři zápustek se zaměřují na rozsahy tvrdosti založené na funkci stanice: děrovací razníky obvykle používají HRC 60-62, tvarovací vložky HRC 58-60 a konstrukční nosné desky HRC 58-60 pro tuhost. Toto nejsou libovolná čísla – představují bod, kde je primární režim selhání každé součásti držen pod kontrolou, aniž by byl vyvolán režim sekundární poruchy.
Povrchové úpravy přidávají další konstrukční vrstvu, ale jsou to rozhodnutí spojená se specifickými požadavky na materiál a objem -, nikoli univerzální řešení aplikovaná na všechno:
Nitridacedifunduje dusík do povrchu nástroje a vytváří tvrzené pouzdro. Aplikuje se při relativně nízkých teplotách (800-1000 stupňů F pro plazmovou nitridaci) a výrazně nemění rozměry nástroje.Výrobceoznačuje nitridaci za praktickou volbu pro lisy, které potřebují střední ochranu v aplikacích s menším{0}}objemem bez složitosti pokročilejších procesů.
PVD povlaky(TiN, TiCN, AlTiN, CrN) nanášejte tenké, tvrdé vrstvy při teplotách pod 1000 stupňů F - dostatečně nízkých, aby základní nástrojová ocel během aplikace nezměkla ani nezměnila rozměry. PVD povlaky vynikají při snižování tření a odolnosti proti opotřebení adhezivem, díky čemuž jsou cenné pro tvářecí stanice, které bojují proti zadření. Vzhledem k tomu, že nemění rozměry nástroje, jsou také praktické pro děrovače s malou tolerancí{4}}, kde broušení po-nátěru není možné.
Proces tepelné difúze (TD).vytváří vrstvu karbidu vanadu při teplotě přibližně 1800 stupňů F - extrémně tvrdou a-odolnou proti opotřebení, ale vysoká teplota mění krystalovou strukturu a rozměry nástroje. Inženýři musí navrhnout změny rozměrů po-úpravě, a jak odborníci na nátěry poznamenávají, proces může způsobit praskání v citlivých oblastech s ostrými rysy nebo koncentrací napětí. Povlak TD funguje nejlépe pro nástroje s robustní geometrií pracující ve velmi velkých objemech, kde je rozměrová kompenzace plánována do původního návrhu.
Strom inženýrského rozhodování pro povrchovou úpravu se řídí stejnou logikou jako výběr základního materiálu: jaký mechanismus opotřebení dominuje, jaký objem odůvodňuje náklady a jaká existují rozměrová omezení?
- Očekávaný počet zásahů:Nízký{0}}objem (pod 100 000) jen zřídka ospravedlňuje PM oceli nebo pokročilé povlaky. Velké-kampaně (1 milion a více) po nich vyžadují předvídatelné intervaly údržby.
- Abrazivita materiálu obrobku:Nerezová ocel a AHSS ničí hrany rychleji než měkká ocel - vyžadující tvrdší oceli nebo potažené povrchy, aby byly zachovány přijatelné intervaly ostření.
- Typ provozu stanice:Řezací stanice upřednostňují odolnost proti opotřebení. Tvářecí stanice upřednostňují houževnatost a odolnost proti oděru. Každá vyžaduje jinou kombinaci oceli a úpravy.
- Cílové intervaly údržby:Pokud výrobní program umožňuje tažení matrice každých 50 000 zdvihů pro ostření, stačí mírné oceli. Je-li cílem 200,{4}} zdvihů mezi údržbou, jsou nezbytné PM oceli s PVD povlaky.
- Rozpočtová omezení:PM oceli a karbidové břitové destičky jsou předem dražší, ale náklady na životní cyklus - včetně frekvence ostření, prostojů lisu, zmetkovitosti a náhradních dílů - často upřednostňují materiály vyšší-kvality.
Kalkulace nákladů se vyplatí přerámovat: nejde o to, co ocel stojí při nákupu, ale o to, co dodá v rámci celé výrobní kampaně. Děrovač CPM 10V, který zdvojnásobuje životnost nástroje mezi ostřeními a eliminuje neplánované lisovací zastávky, překoná děrovač D2, který stojí třetinu, ale vyžaduje dvojnásobnou údržbu. Tato perspektiva životního cyklu je přesně to, co odděluje dobře-zpracovanou lisovací matrici od matrice, která se pouze vyrábí -, a je to stejné myšlení, které řídí, jak moderní simulační nástroje ověřují tato rozhodnutí o materiálu dříve, než je objednána jakákoli ocel.
Simulace CAD/CAM a moderní pracovní postupy progresivního návrhu lisovacích nástrojů
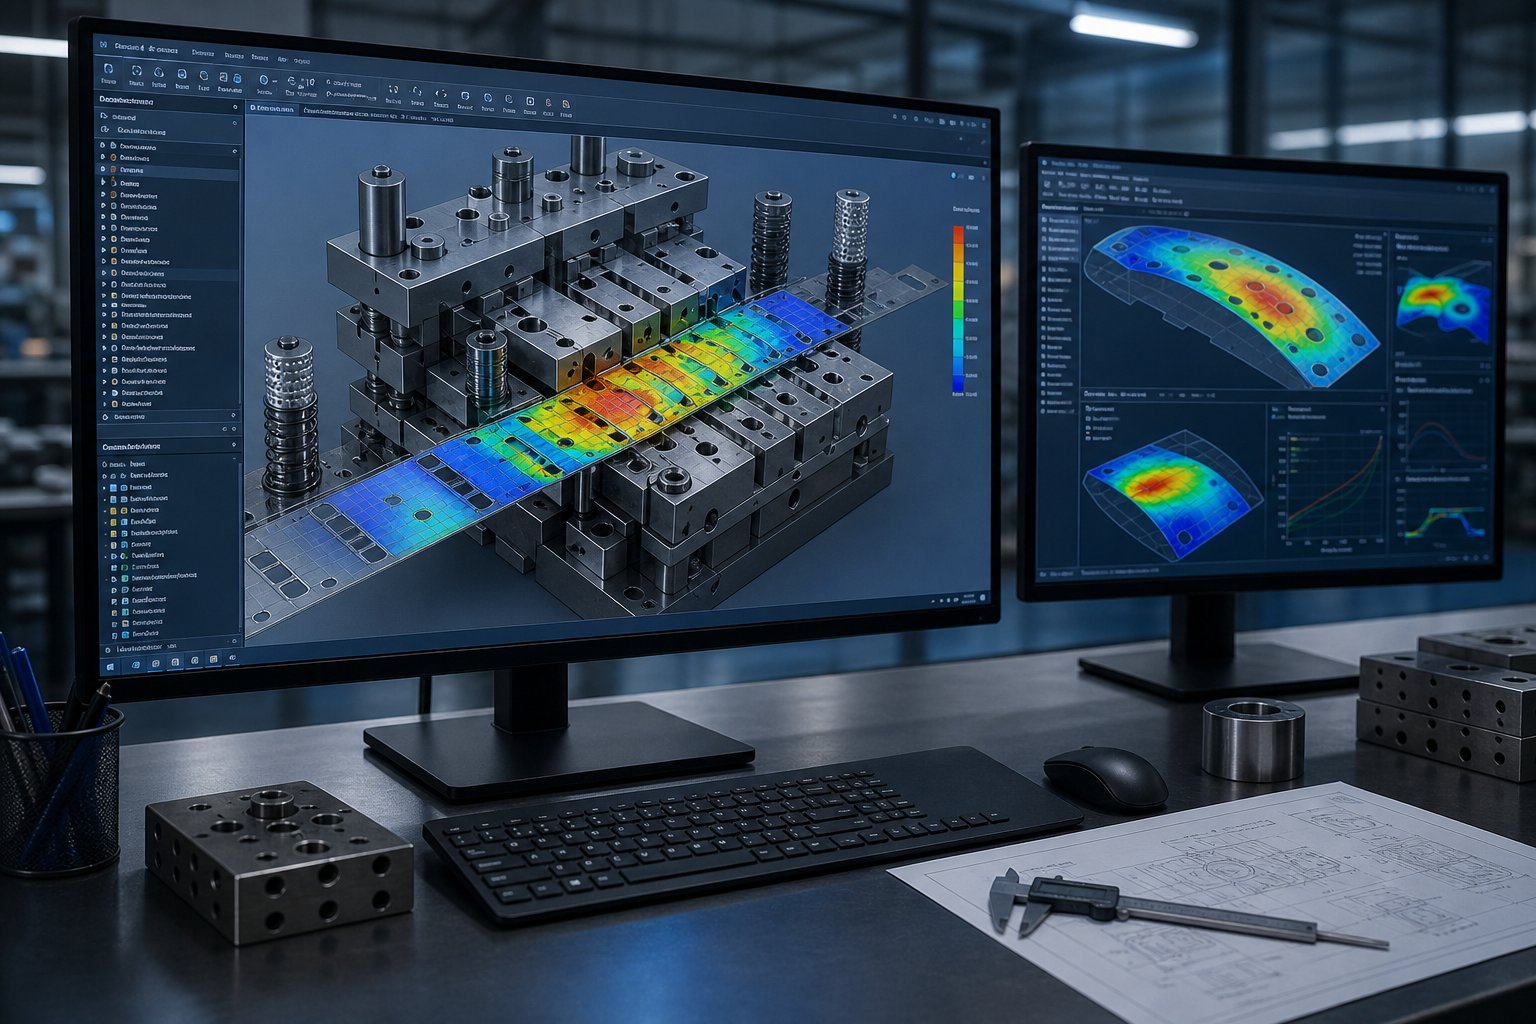
Výběr správných nástrojových ocelí a povlaků je zásadním rozhodnutím -, ale jak ověříte, že tyto volby budou fungovat podle očekávání, než investujete stovky tisíc dolarů na obrobenou ocel? Nestavíš kostku a doufáš. Ty to simuluješ. Moderní progresivní vývoj nástrojů přesunul nejtěžší inženýrskou práci ze zkušebního lisu na obrazovku počítače, kde lze iterativně testovat analýzu tváření, predikci odpružení a logiku postupu pásu za zlomek nákladů a času.
Tato změna není luxusem pouze pro velké výrobce OEM. Progresivní inženýři lisů v obchodech všech velikostí nyní používají simulační-pracovní postupy, které zachycují problémy měsíce předtím, než lisovací stroj vůbec spustí cyklus. Výsledek? Méně zkušebních iterací, méně přepracování a matric, které rychleji zasahují do produkčních cílů.
FEA-Analýza řízené tváření a simulace rozvržení pásu
Analýza konečných prvků umožňuje inženýrům podrobit virtuální pás přesným podmínkám tváření, s nimiž se setká při postupném lisování - po jednotlivých stanicích, tah po tahu. Software diskretizuje plech na tisíce prvků, aplikuje definované vlastnosti materiálu a vypočítá, jak každý prvek reaguje na síly razníku, matrice a podložky na každé stanici.
Co to prozrazuje? Zóny ztenčování materiálu, kde by mohlo dojít k lomu. Vzory zvrásnění, kde tlaková napětí bortí plech. Riziko rozštěpení v úzkých poloměrech nebo v blízkosti proražených prvků. Vše je viditelné před řezáním oceli pro matrici.
Nástroje jako Logopress ProgSim - využívající technologii AutoForm solver - fungují jako virtuální zkušební lisy speciálně přizpůsobené pro progresivní návrháře matric, kteří pracují s malými až středními-výlisky. Software rozpoznává řezné a tvarovací razníky přímo z rozvržení pásu, automaticky upravuje síly přítlačné{4}}podložky, když detekuje zvrásnění, a poskytuje zpětnou vazbu o tvarovací tonáži na každé stanici. Doba nastavení a běhu se pohybuje od minut u menších nástrojů až po několik hodin u větších sestav s více stanicemi-.
Simulace rozvržení pásu slouží paralelní funkci: optimalizuje, jak se díly vkládají do šířky cívky, aby se maximalizovalo využití materiálu. Inženýři mohou otáčet polotovary, upravovat rozteč a vyhodnocovat různé konfigurace nosičů digitálně. JakZprávy Centerline Engineering, použití simulačního softwaru pro odhad velikosti polotovaru a vnoření během fáze nabídky šetří náklady na materiál předem - "získat ten malý kousek materiálu navíc na hřišti je obrovské." U progresivního lisu s miliony dílů znamená i 2-3% zlepšení ve využití materiálu významné úspory během výrobní kampaně.
Predikce a kompenzace odpružení v digitálním prototypování
Odpružení - elastické zotavení, které deformuje tvarovanou součást, jakmile se tlaková síla uvolní -, je jedním z nejtěžších problémů v progresivním strojírenství zápustek. Není to jediná oprava, kterou použijete jednou; Skládá se na více formovacích stanicích a kompenzace požadovaná na stanici 6 závisí na tom, co se stalo na stanicích 3, 4 a 5.
Simulace zde mění hru. Namísto stavby matrice, zjištění, že se příruby otevřou o 4 stupně, zabroušení nadměrného ohybu do nástroje, znovu{2}}spuštění a fyzické opakování, mohou inženýři předvídat odpružení digitálně a kompenzovat je před zahájením obrábění. Pokročilý software, jako je AutoForm, vypočítá tvar odpružení po každé formovací stanici akompenzuje v opačném směru- často o více, než je původní odpružení, protože poměr je zřídkakdy 1:1.
Klíčovým faktorem ovlivňujícím závažnost odpružení je kombinace meze kluzu a pevnosti v tahu materiálu. Když jsou tyto hodnoty blízko u sebe (například YS=420 MPa, TS=480 MPa), velikost odpružení se dramaticky zhorší. Složité 3D díly využívající- vysokopevnostní materiály mohou vykazovat deformace přesahující 4 mm na přírubách, pokud nejsou kompenzovány. Digitální prototypování umožňuje inženýrům opakovat úhly ohybu, tlaky podložky a tvarovat geometrie v desítkách virtuálních zkoušek během hodin, nikoli týdnů fyzického zkoušení.
Pro lisovací lis s AHSS nebo nerezovými komponenty není tato funkce volitelná -, je nezbytná. Fyzické pokusy-a-omyly s vysoce-pevnostními materiály propalují rozpočty na zkoušky a časové osy alarmujícím tempem. Simulace tento cyklus zhroutí.
Od simulace po drátové EDM a CNC obrábění
Ověřené simulace tváření neposkytují pouze informace o rozhodnutích -, ale vkládají se přímo do obráběcích programů. Moderní pracovní postupy CAD/CAM vytvářejí parametrický řetězec od rozvržení pásu přes jednotlivé modely vložek pro razníky a matrice až po dráhy nástrojů CNC a programy EDM drátu, které tyto součásti vyrábějí. Změňte úhel přehybu v simulaci a tato změna se šíří skrz geometrii razníku, profil otvoru zápustky a odpovídající kód obrábění.
Toto parametrické propojení je důležité, protože progresivní vývoj matrice nikdy není jediným průchodem. Simulace odhalí riziko ztenčení, technik upraví poloměr, znovu-spustí analýzu, potvrdí opravu a aktualizuje model matrice. Ve starších pracovních postupech vyžadovala každá z těchto změn ruční aktualizace v desítkách výkresů a obráběcích programů. V parametrickém systému je aktualizace automatická. Jak zjistili designéři raznic Metalstamp, „vrátím se zpět a provedeme změnu 3D modelu, změní se vše - včetně všech 2D nákresů, které byly vytvořeny.“ Výrobci nástrojů a matric vyrábějí matrici přesně tak, jak byla navržena, a funguje -, protože návrh již byl virtuálně ověřen.
Technologie servo lisu přidává další rozměr simulace. Na rozdíl od konvenčních mechanických lisů s pevnými profily zdvihu umožňují servo-progresivní lisy pro ražení programovatelný posuvný pohyb - s proměnnou rychlostí, setrvání v dolní úvrati, zpětné impulsy pro uvolňování materiálu. Inženýři mohou simulovat, jak tyto vlastní profily pohybu ovlivňují výsledky tváření ve fázi návrhu, a optimalizovat tak kinematiku lisu ještě předtím, než matrice vůbec vstoupí do lisu. Výsledkem jsou výhody lepšího toku materiálu, snížené rázové zatížení a prodloužená životnost matrice -, které se projeví pouze tehdy, když je pohyb lisu považován za součást konstrukčního systému matrice, nikoli za pevné omezení.
Ověřování návrhu založené na simulaci-zkracuje dobu zkoušení tím, že digitálně zachytí chyby tváření, odchylky odpružení a problémy s postupem - před obrobením jakékoli nástrojové oceli - a zkomprimuje to, co kdysi vyžadovalo týdny fyzické iterace, na dny virtuální analýzy.
Postup od simulace k výrobě představuje zásadní posun v tom, jak se progresivní raznice dostanou do lisu. Virtuální vyzkoušení nenahrazuje fyzické vyzkoušení zcela -, eliminuje hrubé chyby a zužuje fyzické vyzkoušení na jemné úpravy. Návrháři lisovacích nástrojů, jako jsou ti z Centerline Engineering, nyní používají simulaci „hned od začátku-“, počínaje citací a pokračující finální validací. Zápustka přichází ke zkoušce již s kompenzací zpětného odpružení, již vyvážená pro tvářecí síly a již optimalizovaná pro využití materiálu.
Simulace však ověřuje pouze to, co inženýr do nástroje navrhne. Může potvrdit, že formovací stanice nepopraská materiál, ale nemůže vám říci, zda by tato formovací stanice měla existovat na prvním místě -, nebo zda samotná geometrie součásti potřebuje úpravu, aby byla objemově vyrobitelná. Tato výzva k posouzení patří inženýrovi, který hodnotí vyrobitelnost, a je to rozhovor, který se odehraje dříve, než vůbec začne simulace.
Design pro vyrobitelnost z pohledu strojníka
Když návrh dílu přistane na stole strojníka, první otázka nezní "můžeme to vyrazit?" Je to „můžeme to spolehlivě vyrazit rychlostí 200 úderů za minutu na milion zásahů, aniž by se nástroj sám-zničil?“ Tento rozdíl je srdcem DFM pro přesné lisování. Funkce, které vypadají dobře na obrazovce CAD, se mohou promítnout do úderů, které jsou příliš tenké, aby přežily, vůle příliš těsné na to, aby se daly udržovat, nebo tvářecích operací, které bojují s fyzikou materiálu při každém úderu.
Zpětná vazba DFM od strojníka není odrazem -, je to vrstva překladu mezi funkcí součásti a realitou nástroje. Čím dříve k této konverzaci dojde, tím méně kompromisů se nakonec zapéká do formy.
Minimální vzdálenosti webu a omezení síly děrování
Představte si součást se dvěma kulatými otvory vzdálenými od sebe jen 0,5 mm v oceli o tloušťce 1,0 mm. Razníky plechu potřebné k proražení těchto otvorů by potřebovaly mezi sebou síť z ocelové matrice, která je tenčí než samotný materiál. Pod miliony cyklů tlakového a bočního zatížení tento pás praskne. Údery se odklánějí k sobě. Kvalita hran se zhoršuje a intervaly údržby se zkracují.
To je důvod, proč existují minimální pravidla webu. Obecná směrnice DFM uvádí, že pás materiálu mezi dvěma prvky - nebo mezi prvkem a hranou - by měl být alespoň 1,0 až 2,0 násobek tloušťky materiálu. Pod tímto prahem žádáte nástroj, aby udělal něco, co nemůže udržet při produkční rychlosti.
Průřez děrování-se řídí stejnou logikou. Aby bylo možné spolehlivě děrovat plech, musí mít průbojník dostatečný průřez-, aby odolal vzpěrné síle generované během stříhání. Základní pravidlo: minimální průměr razníku by neměl být menší než tloušťka materiálu u kruhových otvorů v měkké oceli a měl by se zvýšit u materiálů s vyšší-pevností. Sloty a -kruhové prvky jsou omezenější, protože jejich nejužší průřez- určuje pevnost. Když prvky klesnou pod tyto prahové hodnoty, technik vyhodnotí rozdělení operace na více stanic - proražení části prvku na jedné stanici a dokončení na jiné - nebo požádá o úpravu návrhu.
Požadavky na odlehčení ohybu a úhel úkosu
Ohyby u progresivních přesných kovových výlisků neprobíhají izolovaně. Spolupracují se sousedními prvky, hranami a dalšími ohyby. Bez náležitého reliéfu se materiál na konci linie ohybu shlukuje, trhá nebo vytváří nepředvídatelnou výšku příruby. Ohybový reliéf - malý zářez nebo výřez na každém konci čáry ohybu - dává materiálu prostor pro deformaci bez omezení.
Samotné poloměry ohybu musí respektovat materiálové limity. Vnitřní poloměr ohybu by měl být u většiny plechů alespoň 1,0 až 1,5 násobek tloušťky materiálu. Zmenšete a namáháte vnější vlákna za jejich mez lomu -, zejména při ohýbání rovnoběžně se směrem zrna. JakVýrobce vysvětluje, podélné ohýbání (se zrnem) výrazně zvyšuje požadovaný minimální vnitřní poloměr ve srovnání s příčným ohybem. U ocelového plechu o tloušťce 0,5 až 0,8 palce může minimální poloměr vyskočit z 2,5 T pro příčné ohyby na 3,75 T pro podélné ohyby.
Technici vyhodnocují tyto vztahy s ohledem na toleranční popisy součásti. Ohyb zadaný s poloměrem 0,5T u vysoce-ohybu materiálu s ohybem není jen agresivní -, je to-problém životnosti nástroje. Zápustka bude součást přerušovaně praskat, čímž vznikne odpad, který se zvyšuje s opotřebením tvářecí vložky. Odpověď DFM: požádejte o větší poloměr, změňte orientaci dílu vzhledem k vláknu nebo přidejte tvarovací stanici, která předem vytvoří čáru ohybu.
Návrh nosných pruhů a optimalizace využití pruhů
Nosný pás -, materiál spojující jednotlivé postupy dílů, když se pohybují matricí -, je z definice odpad. Ale je to umělý šrot. Jeho šířka, připojení pásu a rozteč progrese vyvažují dva protichůdné cíle: minimalizovat plýtvání materiálem a zachovat dostatečnou tuhost pásu pro spolehlivé podávání při rychlosti.
Pevný nosič funguje pro základní řezání a ohýbání, kde pás zůstává plochý. Ale díly zahrnující hluboké tvarování, tažení nebo ražení potřebují pružný pásový nosič, který umožňuje kovu volně proudit bez deformace rozteče mezi díly. Nosič musí také odolat horizontální síle podávání - zhruba 10 % celkové hmotnosti pásu na postup -, aniž by došlo k vybočení. Příliš úzký a při krmení se složí. Příliš široký a plýtváte materiálem při každém zdvihu v celé výrobní sérii.
U vyseknutých kovových dílů s velkým objemem se dramaticky zlepšila i malá zlepšení ve směsi pro využití pásu. Inženýři optimalizují rozteč (vzdálenost mezi opakováními dílů), vyhodnocují, zda se díly mohou zasouvat nebo otáčet pro těsnější balení, a určují minimální šířku nosiče, která udržuje stabilitu podávání. Každý milimetr zbytečné šířky nosiče vynásobený miliony zdvihů představuje skutečné materiálové náklady.
Běžná zpětná vazba, kterou inženýři DFM poskytují při hodnocení návrhu nového dílu, obvykle zahrnují:
- Úpravy rozestupů - posunutí otvorů nebo výřezů od sebe, aby byly splněny minimální požadavky na web a byla zachována životnost děrování
- Úpravy poloměru - zvyšující poloměry ohybu, aby se zabránilo praskání a omezily tvářecí síly, zejména tam, kde je nepříznivý směr zrna
- Požadavky na uvolnění tolerance - identifikující rozměry, kde přísnější-než-nezbytné popisky vynucují další razicí nebo dimenzovací stanice, které zvyšují náklady na matrice bez funkčních výhod
- Specifikace směru zrn - definující orientaci pásu vzhledem ke kritickým ohybům, aby se zabránilo praskání a snížila se variabilita odpružení
- Doplňky odlehčovacích prvků - určující odlehčení ohybu, poloměry zářezu a -odlehčovací štěrbiny, které zabraňují roztržení během vysokorychlostního tváření-
Každé z těchto doporučení se vrací ke konkrétnímu omezení nástroje: síla razníku, životnost matrice, stabilita pásu nebo opakovatelnost procesu. Přezkum DFM odborníka na lisování je v konečném důsledku posouzením životnosti -, co se musí změnit v návrhu součásti, aby nástroj mohl poskytovat konzistentní progresivní přesné kovové výlisky v celém zamýšleném objemu výroby bez degradace.
I při dokonalém DFM však progresivní matrice produkuje přesné díly pouze tehdy, pokud pás dorazí na každou stanici přesně ve správné poloze. Tato přesnost polohy závisí na tak zásadním mechanickém systému, že je snadné jej podcenit: na pilotních kolících, které znovu-zaregistrují proužek při každém jednotlivém tahu.
Mechanika pilota a přesnost postupu pásu
Progresivní matrice může mít dokonale uspořádané stanice, ideální vůle a optimalizované nástrojové oceli - a přesto produkovat šrot, pokud pás není správně umístěn při každém zdvihu. Pilotní kolíky jsou mechanismem, který uzavírá smyčku přesnosti. Znovu registrují pás na každé stanici, čímž kompenzují vlastní nepřesnost systému podávání lisování, prohnutí pásu, tepelnou roztažnost a kumulativní chybu postupu. V prog matrice běžící rychlostí 300+ úderů za minutu jsou piloti poslední linií poziční obrany před údery do materiálu.
Registrace proužků zní jednoduše: posuv posune proužek o jednu výšku, piloty vstoupí do otvorů a proužek je umístěn. V praxi jsou příslušné tolerance dostatečně těsné na to, aby malé konstrukční chyby v pilotním návrhu nebo načasování vedly k chybám složení v celé matrici.
Pilotní průměr a vůlí inženýrství pro přesnost registrace
Pilotní kolíky jen tak nezapadnou do děr. Aktivně korigují polohu proužku. Systém podávání posune pás přibližně do správné polohy - obvykle v rozmezí několika tisícin palce - a piloti provedou přesné umístění. To znamená, že vůle pilot-k-otvoru určuje, kolik korekcí je k dispozici a jak přesně pás sedí.
Podle časopisu MetalForming Magazine jsou piloty typicky dimenzovány s vůlí od 0,0005 do 0,001 palce v závislosti na typu materiálu a tloušťce. Tato vzdálenost je záměrně těsná - dostatečně volná, aby umožnila pilotovi vstoupit bez násilí na pás, ale dostatečně přiléhavá, aby se pás po usazení nemohl posunout.
Geometrie nosu je důležitá stejně jako průměr. Kužel nosu střely na vodicím kolíku plní dvě funkce: vede pás bočně do správné polohy, když lis klesá, a vstupuje do otvoru dříve, než zapadne celý polohovací průměr. Tento zkosený vstup znamená, že špička pilota se dotkne proužku předtím, než jej zvedače lisovnice zcela uvolní -, čímž vznikne krátký přesah, kde je proužek podepřen současně podávacím systémem i nosem pilota.
Délka pilota je vyvážením. Piloty musí být dostatečně dlouhé, aby vstoupily do pásu před tím, než se zapojí další razidla a než se stírací plocha dotkne spodní matrice. Nadměrná délka však vytváří svůj vlastní problém - příliš dlouhý pilot se může zavázat v otvoru nebo vytáhnout pásek nahoru během otevírání matrice. Inženýři specifikují délku vodicí hlavy vzhledem k požadavkům na časování zápustky: špička vodicí páky musí vstupovat do pásu přesně pod úhlem kliky, kde dochází k uvolnění posuvu, a polohovací průměr musí sedět před zahájením řezání nebo tváření.
Běžná selhání registrace a technická řešení
Nejčastější selhání registrace u progresivních matric nemá nic společného se samotnými piloty - je to posuv-časování zdvihu. Pokud podávací válečky stále drží pás, když vodicí průměr vniká do otvoru, podavač bojuje s vodícími hlavami. Výsledek: jednostranné opotřebení pilota, protáhlé pilotní otvory, slyšitelné praskání při zapojení pilotů a chyby postupu, které se zhoršují při vyšších rychlostech.
Správná časová sekvence vyžaduje podávání, aby se pás posunul, poté špička pilota vstoupila do otvoru, poté se zdvihací válec zvedl (uvolnil pás) a nakonec celý průměr pilota pro usazení a umístění pásu. U lisovacích nástrojů používajících zvedáky lisovacích lisů, které zvedají pás z povrchu lisu, se časové okno dále zužuje - podávací válec musí zůstat otevřený, dokud zvedáky nedosáhnou vrcholu své dráhy se stále zapojenými piloty. Jak vysvětlují specialisté na načasování posuvu-, nesprávné uzavření role může zachytit přebytečný materiál mezi matrici a podavač, posouvat pás dopředu, když se piloty odpojí, a vytvářet příliš dlouhé postupy.
Deformace vodicí díry během tváření je jemnějším problémem. Když operace tažení nebo hlubokého{1}}tvarování vtáhne materiál dovnitř, posune nosný pás - a všechny vodicí otvory umístěné v blízkosti této tvářecí zóny se deformují spolu s ním.Jak vysvětluje The Fabricatorvtahování progresivní matrice bez správně navrženého nosiče strečového pásu způsobuje pohyb vodicích otvorů, když materiál proudí dovnitř. Řešením je konstrukce nosiče, která odděluje umístění vodicích otvorů od tvarovacích zón - pomocí flexibilních webových prvků, které absorbují tok materiálu, aniž by přenášely deformace na registrační prvky.
Slug pulling představuje další skutečnou{0}}výzvu ve světě. Když se děrovací razník zatáhne, vakuum nebo tření může vytáhnout slimák zpět do otvoru matrice. Tento slimák překáží dalšímu postupu proužku, nebo, což je horší, sedí pod proužkem na další stanici - a způsobuje zvýšený dojem, chybné podávání nebo zlomený úder. Inženýři řeší vytahování slimáků správnou vůlí matrice, funkcemi pozitivního vyhazování slimáků a zajištěním, aby vůle při proražení nevytvářela podmínky sání, které zadržují slimáky.
Akumulace odpružení napříč více tvářecími stanicemi také nepřímo ovlivňuje registraci. Každá formovací stanice zavádí úhlovou odchylku, která mírně posune neutrální polohu pásu. Na stanici 10 nebo 12 ve složitém programovacím zařízení může kumulativní posun překročit rozsah korekce pilota, pokud s tím inženýři nepočítali. Konstrukční řešení: umístěte piloty strategicky - po hlavních tvářecích operacích, kde se pás již odpružil -, takže korigují skutečnou polohu pásu, spíše než aby bojovali proti elastickým vratným silám.
Přesnost registrace sloučenin na každé stanici v průběhu celého postupu stripu. Chyba 0,001-palce na stanici 3 se stává polohovou nejistotou, kterou každá následná stanice zdědí, zesiluje nebo musí opravit -, což z pilotního inženýrství dělá disciplínu na systémové{5}}úrovni, která odlišuje progresivní konstrukci matrice od myšlení s jednou stanicí.
Správné pilotní inženýrství je nakonec otázkou trvanlivosti stejně jako otázkou přesnosti. Piloti, kteří bojují s proužkem, se rychleji opotřebovávají. Špatně zaregistrované pásy namáhají děrování nerovnoměrně. Podlouhlé pilotní otvory se progresivně zhoršují, dokud matrice nevytvoří -části- mimo toleranci -, někdy natolik postupně, že drift není zachycen, dokud se nespustí alarm SPC po proudu. Přesnost zabudovaná do pilotní mechaniky ve fázi návrhu přímo určuje, jak dlouho si matrice udrží svou kvalitu v průběhu celé výrobní série - a kolik zásahů údržby během cesty potřebuje.
Technika řízení životnosti matrice a údržby
Přesnost pilota udržuje díly v toleranci. Výběr nástrojové oceli udržuje hrany ostré. Ale nezáleží ani na tom, pokud matrici nelze efektivně udržovat, když se tyto hrany nevyhnutelně otupují, když se břitové destičky opotřebovávají za hranice svých možností, nebo když se v pátek ve 2 hodiny ráno děruje. Progresivní lisovací raznice konstruované pro milion-zásahů sdílejí společnou vlastnost: udržovatelnost byla navržena od prvního dne, nebyla přišroubována po první neplánované zastávce lisu.
Přemýšlejte o tom takto - matrice, která produkuje dokonalé díly, ale vyžaduje osm hodin trhání pro rutinní ostření, není navržena pro výrobu. Je navržen pro showroom. Dlouhodobé progresivní lisování vyžaduje architekturu nástrojů, kde lze získat přístup k opotřebitelným součástem, vyměnit je a obnovit bez vytahování celé matrice z lisu nebo demontážních stanic, které nevyžadují pozornost.
Konstrukce modulárních vložek a rychlé{0}}výměnné součásti
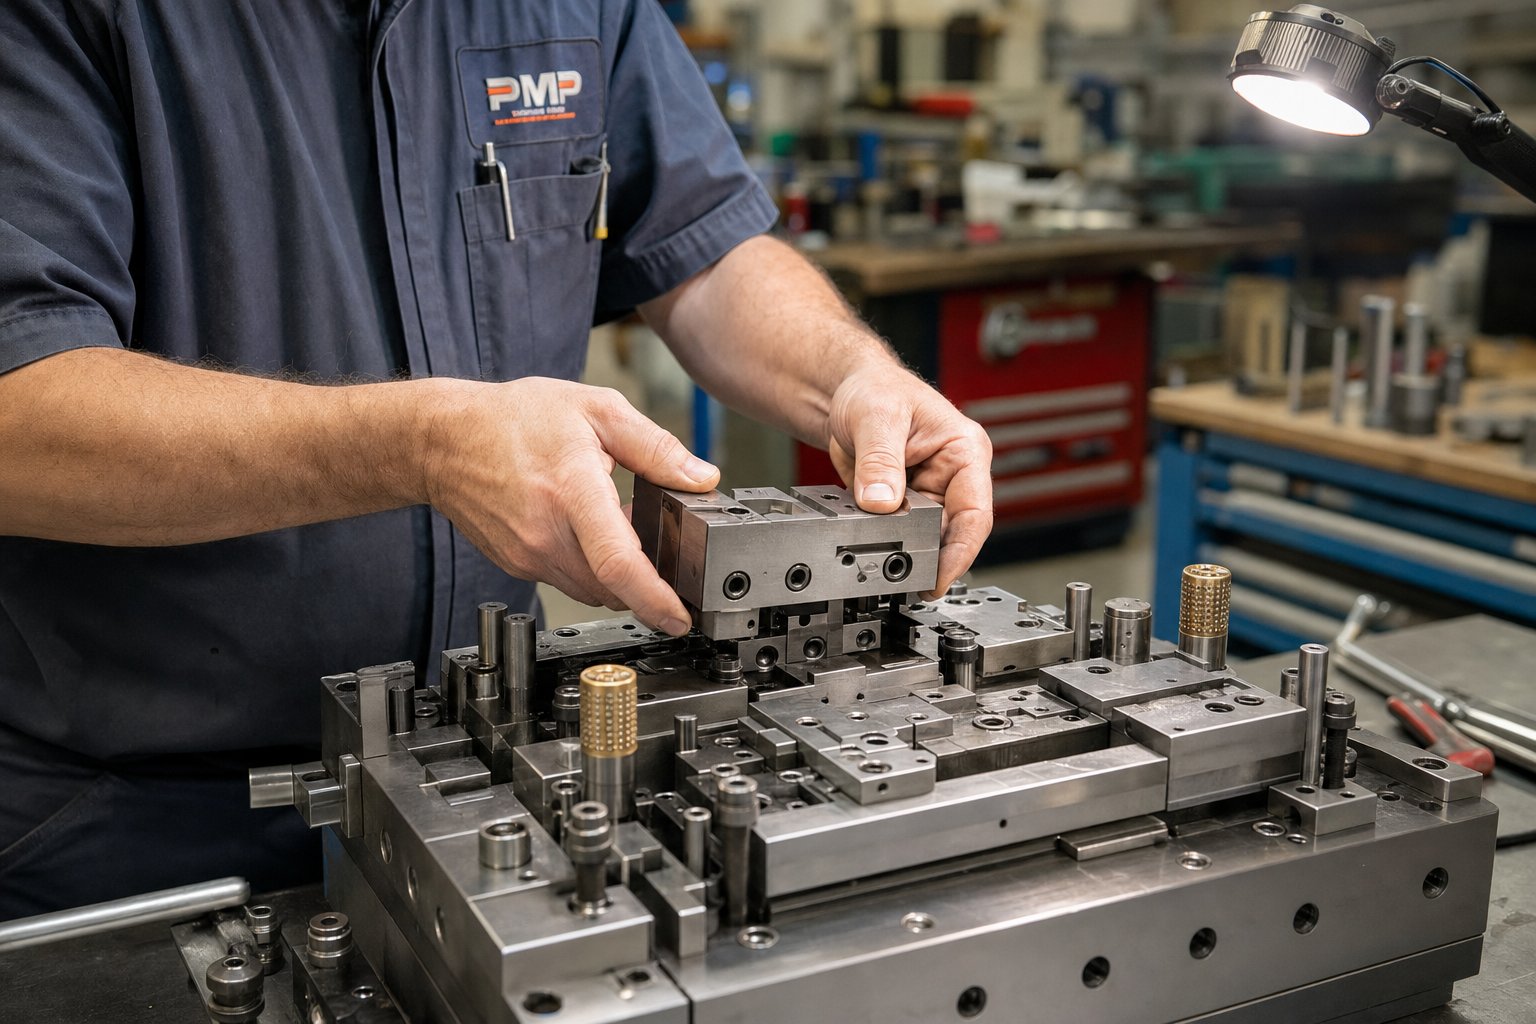
Posun od monolitických bloků zápustek ke konstrukci dělených vložek je jedním z nejpůsobivějších vývojů v progresivním strojírenství zápustek za poslední dvě desetiletí. Namísto obrábění řezných profilů a tvarování geometrií přímo do jednoho masivního bloku matrice používají moderní progresivní lisovací matrice jednotlivé vložky - vyměnitelné sekce matrice, které se šroubem, čepem nebo klínem-zablokují do společné desky držáku.
Proč na tom záleží? Protože opotřebení neprobíhá rovnoměrně napříč progresivní matricí. Stanice 3 může prorazit nerezovou ocel o tloušťce 0,8 mm a vyžaduje ostření každých 80 000 tahů. Stanice 7 může provádět jemné embosování do hliníku a mezi jednotlivými operacemi provést 500 000 zdvihů. U monolitické konstrukce znamená servisní stanice 3 tažení celé matrice. U modulárních vložek technik často odstraní konkrétní vložku, naostří nebo vymění a znovu nainstaluje -, aniž by rušil sousední stanice.
Jakupozorňují výrobci přesných matric, výměnné vložky poskytují rychlejší údržbu, nižší náklady na opravy, lepší lokalizaci opotřebení, snazší rozměrovou korekci a zkrácení prostojů. Lokalizovaná výměna břitových destiček se stává zvláště cennou ve velkoobjemové{1}}výrobě OEM, kde jsou specifické stanice vystaveny koncentrovanému opotřebení, které by si jinak vynutilo úplné vytažení matrice.
Systémy rychlé{0}}výměny razníku rozšiřují tuto filozofii na horní polovinu matrice. Tradiční uchycení děrování závisí na -montáži s přesahem nebo prostřednictvím-uchycení šroubem, které vyžaduje značnou demontáž, aby byl přístup přístupný. Moderní retenční systémy používají drážky s klíčem, bajonetové-zámky nebo klínové mechanismy, které umožňují vytahování a výměnu jednotlivých raznic z horní části matrice, aniž by bylo nutné odstraňovat záložní desky nebo rušit sousední raznice. U vysokorychlostního progresivního lisování s rychlostí 400+ úderů za minutu je rozdíl mezi 30-minutovou výměnou razníku a čtyřhodinovým odtržením rozdílem mezi vytvořením plánu a nedodržením dodací lhůty.
Přídavky na ostření a očekávané plánování životnosti
Každý střižník a vložka raznice v progresivní matrici má omezené množství materiálu, které lze odstranit ostřením, než součást klesne pod svou funkční délku nebo hloubku. To není něco, co inženýři objevili během výroby -, je to navrženo od začátku.
Přídavek na ostření se vztahuje k celkové hloubce broušení přidělené sekci razníku nebo matrice po celou dobu jejich životnosti. Typický děrovač může mít 3-5 mm přídavek na ostření, přičemž každý přebroušení ubírá 0,05–0,15 mm v závislosti na závažnosti opotřebení. To znamená 20 až 100 ostření během životnosti součásti – a očekávaný počet zásahů mezi ostřeními určuje celkovou kapacitu matrice, než bude nutné vyměnit břitové destičky.
Inženýři plánují tyto intervaly na základě materiálu obrobku, průřezu razníku-a životnosti povlaku. U lisování nerezové oceli vysokou rychlostí mohou být intervaly ostření 50 000-80 000 zdvihů pro razníky z nástrojové oceli bez povlaku. U razníků s PVD -potahem nebo s tvrdokovem{10}}hrotem se tento interval může prodloužit na 200000+ zdvihů – ale každé přebroušení odstraní vrstvu povlaku, takže pokud má být dodržen celý interval, je třeba po naostření znovu natřít.
Čekání na viditelné otřepy znamená, že opotřebení nástrojů již postoupilo příliš daleko. Průzkumy trvale ukazují, že plně reaktivní přístup údržby stojí o 25-30 % více než proaktivní preventivní strategie - dodatečné náklady pocházející z příplatků za práci v nouzi, urychleně objednaných náhradních dílů a mnohem větších ztrát ve výrobě z přerušovaných provozů. Precizní výrobci stanovují plány ostření založené na skutečném počtu zdvihů spíše než na samotné vizuální kontrole, přičemž zachovávají stabilní řezné zatížení a delší celkovou životnost matrice.
Mezi běžné režimy poruch, které způsobují neplánovanou údržbu, patří:
Chipping:Malé křehké úlomky se odlomí od řezných hran -, což je obvykle způsobeno nadměrnou tvrdostí, rázovým zatížením přesahujícím houževnatost oceli nebo únavou materiálu při koncentracích napětí. Odštípnuté hrany vytvářejí nepravidelné otřepy a mohou poškodit spodní otvor matrice.
Galling:Materiál obrobku se mikroskopicky svařuje s povrchem nástroje a vytváří se hrubé skvrny, které rýhují následné díly. Tvářecí stanice zpracovávající nerezovou ocel nebo hliník jsou zvláště zranitelné, když je mazání nedostatečné.
Zlomení úderu:Katastrofické selhání způsobené bočním zatížením, vytažením sluku, nesprávnou registrací pásu nebo akumulací únavy za limitem odolnosti oceli. Rozbité razníky mohou poškodit několik sousedních součástí, pokud úlomky projdou matricí.
Časový posun:Postupné opotřebení vodicích systémů, vaček nebo zvedáků posouvá relativní časování mezi horními a spodními součástmi matrice. Zápustka stále běží, ale vůle se posouvají, mění se pásy řezů a hloubka tváření se mění -, čímž vznikají díly, které se pomalu posouvají směrem k limitům tolerance.
Spolupráce se zkušenými výrobci zápustek pro dlouhodobou-produkci
Rozhodnutí o udržitelnosti učiněná ve fázi návrhu zcela závisí na cílech objemu výroby a výrobní filozofii výrobce matrice. Forma určená pro 50 000 dílů má zásadně odlišnou architekturu údržby než matrice zaměřená na 5 milionů dílů. Milion-zasažených matric potřebuje více možností ostření, modulárnější konstrukci, lepší přístup pro kontrolu a součásti dimenzované pro více cyklů přestavby.
Zkušení dodavatelé progresivních výlisků začleňují tyto úvahy do nástrojů od počátku - ne proto, že údržba je okouzlující, ale proto, že neplánované odstávky ve velkém jsou zničující drahé. Jako dodavatelYICHENnavrhuje modulární konstrukci a přídavky na ostření do progresivních lisovacích forem speciálně pro podporu-dlouhodobé výroby s minimem neplánovaných zastávek. Jejich přístup odráží širší průmyslovou pravdu: zkušenost výrobce zápustek s velkoobjemovými-kampaněmi přímo určuje, jak dobře se nástroj udrží po celou zamýšlenou životnost.
Co odděluje matrici postavenou pro údržbu od formy, která pouze funguje? Technická hlediska, která zkušení stavitelé hodnotí, zahrnují:
- Modularita vložení:Jednotlivé vložky stanic dimenzované pro nezávislé vyjmutí, s funkcemi zarovnání, které zaručují přesnost přemístění po opětovné instalaci
- Rozdělení životnosti mletí:Dostatečný ostřící materiál ve všech řezných součástech pro podporu celého objemu výroby, s délkami razníků a hloubkami zápustek navrženými tak, aby vyhovovaly kumulativnímu úběru materiálu
- Kontrolní přístupové body:Volný prostor pro měřicí nástroje a vizuální kontrolu v kritických oblastech opotřebení bez nutnosti demontáže matrice - umožňující v-kontrole stavu lisu během plánovaných přestávek ve výrobě
- Integrace senzoru pro prediktivní údržbu:Ustanovení pro monitorování zátěže, senzory chybné detekce a systémy indikace tonáže, které detekují progresi opotřebení dříve, než způsobí odchylku v kvalitě dílu
- Standardizace náhradních dílů:Společné geometrie břitových destiček, průměry razníků a upevňovací hardware na více stanicích, kde je to možné - snižuje zásoby potřebných náhradních dílů a urychluje výměnu během údržby
Zvláštní pozornost si zaslouží integrace senzorů. Jak se vyvíjí monitorování matric s IoT{1}}, senzory zabudované do progresivních matric sledují během provozu sílu, zarovnání a teplotu. Údaje, které tyto senzory produkují, umožňují prediktivní údržbu -, která identifikuje trendy opotřebení a naplánuje zásahy dříve, než dojde k poruchám, namísto reakce poté, co zlomený razník poškodí matrici nebo rozměrový posun kontaminuje výrobní šarži.
Finanční důvod pro navrhování udržovatelnosti u progresivních lisovacích nástrojů je přímočarý: každá hodina neplánovaných prostojů stojí výrobní výnosy, generuje zmetkovitost, narušuje plány a stahuje technické zdroje do reakce na krizi. Kostka, která je předem o něco dražší, ale běží o 30 % déle mezi údržbovými akcemi a ostří se za poloviční čas, přináší dramaticky lepší celkové náklady na vlastnictví v rámci kampaně s milionem-zásahů.
Technika údržby je místo, kde se design lisovnice setkává s realitou výroby. Ale i ta nejlépe-udržovaná matrice musí pocházet od dodavatele s inženýrskou hloubkou, aby tato rozhodnutí byla na prvním místě správná -, což vyvolává otázku, jak by měli výrobní inženýři a týmy pro zásobování hodnotit progresivní zdroje matric, když spolehlivost v milionech cyklů je nesmlouvavým-požadavkem.
Získávání progresivních lisovacích nástrojů pro škálovatelnou výrobu
Forma navržená tak, aby byla udržitelná, stále potřebuje stavitele s technickou hloubkou, aby tuto konstrukci provedl správně. Když výrobní inženýři a nákupní týmy hodnotí výrobce progresivních lisovacích nástrojů, rozhodnutí není jednoduchým srovnáním dodavatelů -, je to posouzení, zda inženýrský ekosystém dodavatele může poskytovat opakovatelnou kvalitu v průběhu celého životního cyklu výroby. Nejlevnější nabídka jen zřídka produkuje nejnižší celkové náklady.
Co by měli výrobní inženýři hodnotit u dodavatele lisovacích nástrojů
Představte si dvě nabídky pro stejný program progresivního lisování kovů. Jeden přijde o 20 % nižší. Oba dodavatelé tvrdí, že mohou mít toleranci. Jak rozlišujete? Podíváte se za cenovou hranici a do inženýrské infrastruktury za ní.
Prvním ukazatelem je -vlastní simulační kapacita. Progresivní výrobce zápustek, který provozuje analýzu tváření založenou na FEA-a simulaci rozvržení pásů, řeší problémy digitálně - dříve, než se stanou nákladnými fyzickými zkušebními iteracemi. Dodavatelé bez schopnosti simulace spoléhají na pokus-a-omyl v tisku, což znamená, že vaše časová osa absorbuje jejich křivku učení.
Tonáž a přesnost zkušebního lisu jsou stejně důležité. Dodavatel ověřující vaši matrici na opotřebovaném lisu se špatnou opakovatelností BDC nemůže zaručit, že matrice bude fungovat stejně na vašem výrobním zařízení. Jakzdůrazňují specialisté na lisovací zařízení, matrice ověřená na přesném lisu pracuje v zásadně odlišném režimu kvality než ten, který se osvědčil na stárnoucích konvenčních zařízeních.
Schopnost měření a kontroly - Ověření souřadnicového měřicího stroje, optické komparátory, dokumentace SPC - určuje, zda dodavatel může prokázat, že jejich matrice splňuje specifikace, nebo pouze tvrdí, že ano. Pro náročná odvětví, jako je lékařské progresivní ražení, kde jsou regulační požadavky sledovatelnost a rozměrová evidence, není inspekční infrastruktura volitelná.
Průhlednost získávání materiálů uzavírá hodnocení. Společnost progresivního lisování, která ve své dokumentaci specifikuje třídy nástrojových ocelí, parametry tepelného zpracování a procesy povlakování, vám dává přehled o tom, co kupujete. Dodavatelé, kteří s těmito údaji zacházejí jako s proprietárními podrobnostmi, vám nedovolí vyhodnotit nebo zopakovat rozhodnutí o údržbě po dodavatelském řetězci.
Od prototypu po škálovatelnou hromadnou výrobu
Životní cyklus konstrukce matrice nekončí, když je poslední břitová destička vybroušena na míru. Rozšiřuje se prostřednictvím zkušebního ověření, kvalifikace prvního-článku (PPAP nebo ekvivalent), podpory pro rozběh-produkce a trvalého partnerství v oblasti údržby. Dodavatelé, kteří považují dodávku za konečnou, nechávají výrobní inženýry bez technické podpory, když se rychle vynoří skutečné-světové problémy.
Programy progresivního lisování a výroby, které pokrývají automobilový průmysl, elektroniku a odvětví spotřebičů, stále více vyžadují dodavatele schopné podporovat celý oblouk - od počáteční spolupráce DFM prostřednictvím monitorování-velkoobjemové výroby. Progresivní partner pro lisování a lisování zapojený do celého tohoto životního cyklu zachycuje problémy dříve, řeší je rychleji a snižuje celkové náklady na vlastnictví ve srovnání s transakčními vztahy s dodavateli, kde každá fáze zahrnuje jiný tým.
YICHENje příkladem tohoto přístupu životního cyklu a podporuje výrobní inženýry a nákupní týmy od spolupráce na návrhu až po škálovatelnou hromadnou výrobu - se zvláštním zaměřením na těsnou opakovatelnost a filozofii modulární konstrukce, o které jsme se zmínili v předchozích částech. Při hodnocení jakéhokoli výrobce progresivních lisovacích nástrojů hledejte stejnou kontinuitu inženýrského zapojení napříč fázemi.
| Dodavatel | Inženýrské schopnosti | Simulační nástroje | Zkušební kapacita | Podpora sledování výroby | Program údržby |
|---|---|---|---|---|---|
| YICHEN | Kompletní-progresivní konstrukce lisovacích nástrojů pro velkoobjemové-vícenásobné{2}}formování stanic | CAD/CAM s analýzou tváření | Vlastní{0}vyzkoušení a ověření | Podpora výrobní rampy a sledování kvality | Modulární konstrukce břitových destiček s plánováním přídavků na ostření |
| Typický dodavatel střední-úrovně | Standardní design matrice, omezená zpětná vazba DFM | Pouze CAD, bez FEA | Outsourcovaná nebo omezená tonáž tisku | Vztah pouze pro doručení- | Reaktivní údržba, není navržena-v modularitě |
| Nízkonákladový{0} dodavatel | Sestavení-pro-tisk s minimálními technickými vstupy | Žádné nebo základní 2D | Zákazník-dodaný test | Žádný | Žádná plánovaná architektura údržby |
Výše uvedená tabulka nepředstavuje hodnocení -, jde o rámec pro pochopení toho, co vlastně kupujete za různé cenové body. Progresivní hodnocení výrobců lisovacích nástrojů, které ignoruje možnosti simulace, zkušební infrastrukturu a filozofii údržby, je ve skutečnosti pouze srovnáním cen. A srovnání cen progresivních nástrojů je zavádějící, protože počáteční náklady na matrici představují zlomek jejího dopadu na výrobu během životnosti.
Když roční objemy dosáhnou stovek tisíc nebo milionů dílů, inženýrská rozhodnutí, která jsou součástí vašeho progresivního - sekvenování stanice, výběru materiálu, pilotní mechaniky, architektury údržby -, se buď spojí ve váš prospěch, nebo proti vám. Každá kapitola tohoto článku se zabývá jednou částí této složené rovnice. Dodavatelé, se kterými stojí za to spolupracovat, jsou ti, kteří rozumí všem současně a kteří konstruují progresivní lisovací raznice, které nejenže fungují -, ale přežijí.
Často kladené otázky o technologii progresivního lisování
1. Co je to postupová raznice a jak se liší od ostatních razidel?
Progresivní matrice je nástrojový systém s více stanicemi, kde každý zdvih lisu posouvá souvislý kovový pás přes sekvenční operace - propichování, tvarování, ražení a odřezávání -, dokud hotový díl neklesne na konečné stanici. Na rozdíl od složených zápustek, které provádějí více operací v jediném zdvihu na jedné stanici, nebo přenášecích zápustek, které pohybují diskrétními polotovary mezi stanicemi, progresivní zápustky udržují obrobek na nosném pásu během celého procesu. Tento propojený postup proužků vyžaduje inženýrská rozhodnutí o pořadí stanic, rozložení síly a přesnosti registrace, která se skládají napříč každou stanicí.
2. Kolik stanic obvykle potřebuje progresivní kostka?
Počet stanic závisí na složitosti geometrie součásti, požadavcích na toleranci a hloubce tváření. Plochý díl s několika otvory a jedním ohybem může vyžadovat čtyři až pět stanic, zatímco složitý konektor s více ohyby, reliéfními prvky a úzkými tolerancemi polohy může vyžadovat 15 až 20 stanic. Inženýři také začleňují nečinné stanice -, které nevykonávají žádnou práci -, aby poskytly fyzický prostor mezi rušivými operacemi a zvýšily stabilitu pásu tam, kde by tvářecí síly mohly ohnout nosič. Kompromis-je vždy mezi robustností procesu a cenou nástrojů, protože více stanic znamená delší matrici, širší lisovací lože a vyšší počáteční investice.
3. Proč typ materiálu mění celý design progresivního lisu?
Vlastnosti materiálu určují počet stanic, vůle a strategie tváření. Materiály s vyšší-pevností, jako je nerezová ocel, vyžadují více tvářecích stanic s menšími přírůstkovými deformacemi, protože agresivně odolávají deformaci a rychle-tvrdnou. Vůle matrice se dramaticky liší - od 8-10 % na stranu u měkké oceli po 15–21 % u pokročilých vysokopevnostních ocelí. Tendence odpružení také posouvá kompenzaci nadměrného ohybu potřebnou v každé tvářecí stanici. Dokonce i výběr nástrojové oceli a povrchové úpravy musí odpovídat abrazivním a adhezním vlastnostem materiálu obrobku. Dvě identické geometrie součástí v různých materiálech mohou vyžadovat zcela odlišné architektury matrice.
4. Jak technici zajistí přesnost registrace proužků na všech stanicích v progresivní matrici?
Registrace proužku se opírá o pilotní kolíky, které-přemístí proužek na každé stanici předtím, než dojde k zásahu děrovačů. Piloty jsou dimenzovány s vůlí 0,0005 až 0,001 palce od pilotních otvorů proražených v prvních stanicích. Jejich kužel-čela vede pás do správné polohy, když lis klesá, koriguje toleranci posuvu, prohnutí pásu a tepelnou roztažnost. Mezi kritické technické aspekty patří správné načasování zdvihu posuvu-, aby podavač nebojoval s piloty, strategické umístění pilotů mimo tvářecí zóny, aby se zabránilo deformaci otvorů, a design nosného pásu, který odděluje registrační prvky od toku materiálu během tažení.
5. Na co by se měli výrobní inženýři zaměřit při získávání dodavatele progresivních lisovacích nástrojů?
Hodnotit dodavatele na základě inženýrské infrastruktury, nikoli pouze podle ceny. Mezi klíčová kritéria patří -vlastní kapacita simulace FEA pro digitální zachycení problémů tváření, zkušební lisovací tonáž a přesnost, která odpovídá vašemu výrobnímu zařízení, schopnost měření CMM a SPC pro ověřování rozměrů a transparentnost zdrojů materiálu dokumentující jakosti nástrojových ocelí a parametry tepelného zpracování. Dodavatelé po celý-životní cyklus, jako je YICHEN -, kteří podporují spolupráci DFM prostřednictvím náběhu{5}}výroby a plánování údržby -, poskytují nižší celkové náklady na vlastnictví než transakční dodavatelé, kde každá fáze projektu zahrnuje různé týmy. Modulární konstrukce břitových destiček a navržená-přídavky na ostření jsou indikátory dodavatelského inženýrství pro dlouhodobou-spolehlivost.


