


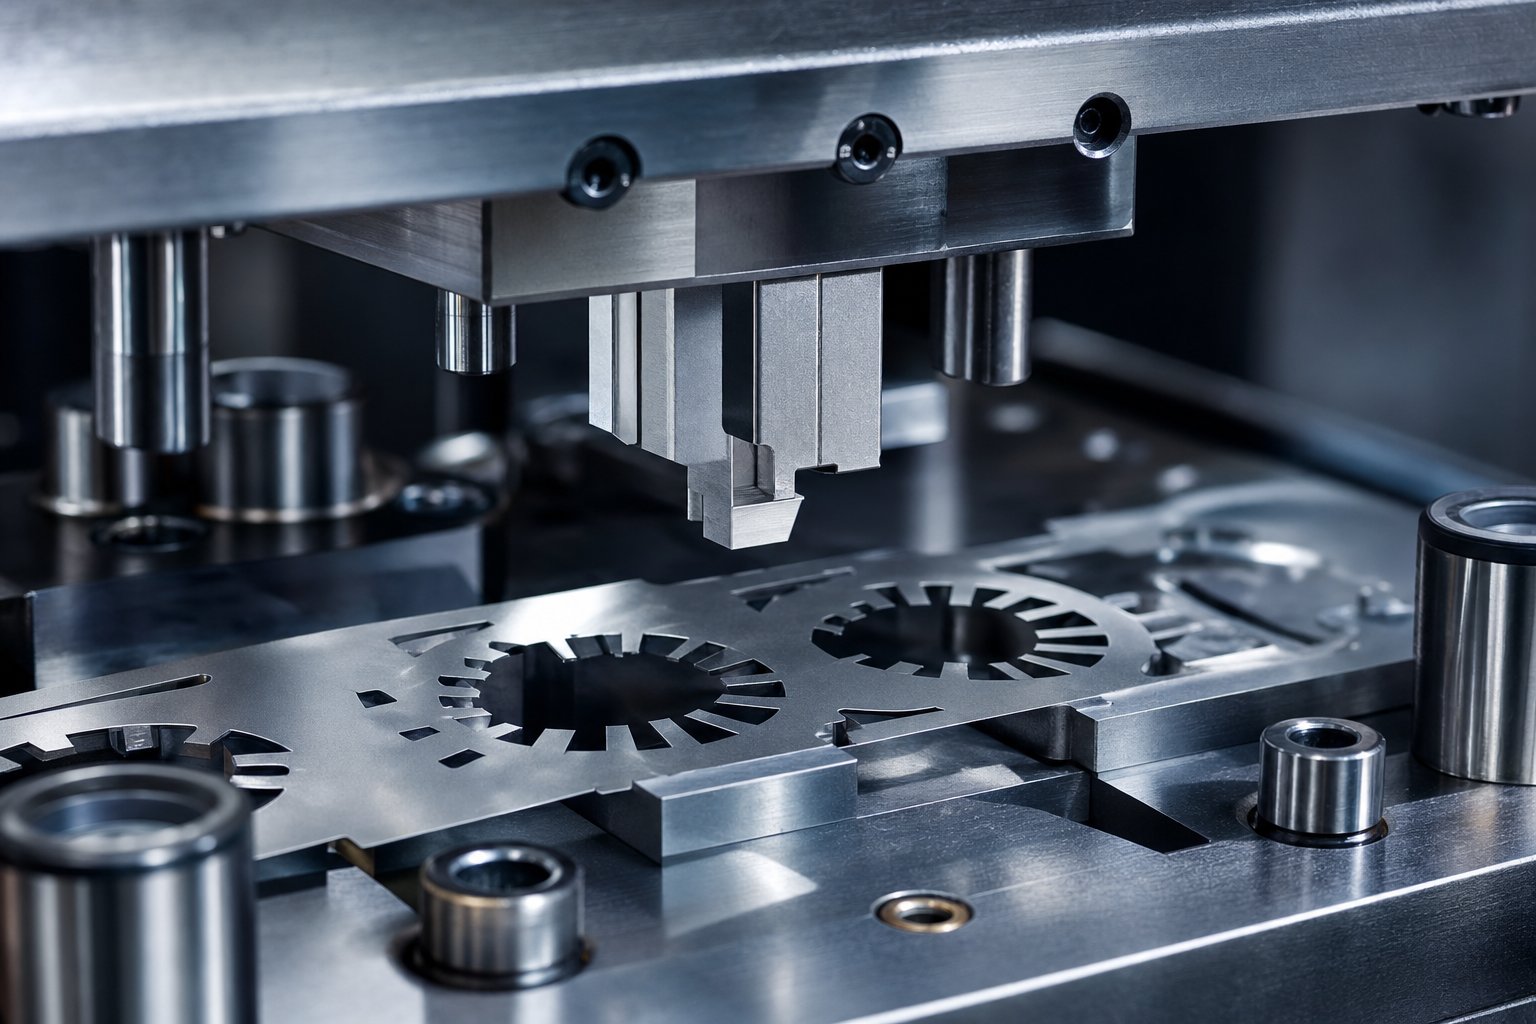
Čím se liší vůle elektrické oceli od standardního lisování
Vůle od razníku k matrici pro lisování elektrotechnické oceli je mezera mezi řeznou hranou razníku a řeznou hranou razníku, specifikovaná na každé straně jako procento tloušťky materiálu. Tato definice zní stejně jako jakákoli jiná operace děrování a lisování plechu. Mechanika je stejná. Vzorec je stejný. Důsledky nesprávného postupu jsou však radikálně odlišné.
Když lisujete měkkou ocel nebo hliník, chyba vůlí se projeví jako kosmetická vada nebo otřepy, které vyžadují sekundární zpracování. Když lisujete elektrotechnickou ocel, chyba vůle tiše snižuje magnetický výkon každé laminace, která opouští lis. Ztráta jádra se zvyšuje. Propustnost klesá. Motor nebo transformátor vytvořený z těchto laminací běží tepleji a méně efektivně a hlavní příčina je neviditelná pro každého, kdo neměří kvalitu hran ve fázi lisování.
Definování vůle od děrování k zápustce v aplikacích s elektrotechnickou ocelí
Základní princip zůstává přímočarý. Vůle zápustky pro děrování oceli je prostor, který umožňuje, aby se roviny lomu ze strany razníku a strany zápustky čistě setkaly a vytvořily řízený smyk skrz materiál. JakTechnická reference MISUMIvysvětluje, správná vůle má za cíl vyrovnat lomové roviny hranic zrn v horní a spodní části obrobku, aby se vytvořilo čisté štěpení na hraně řezu. U obecných materiálů sloužilo tradiční pravidlo 10 % jako výchozí bod po celá desetiletí.
Elektroocel však není obecný materiál. Třídy křemíkové oceli obsahují 2 % až 6,5 % hmotnostních křemíku, díky čemuž je materiál výrazně křehčí než nízkouhlíkové -oceli. Tato křehkost mění, jak se během řezání vyvine střihová zóna, leštěná zóna a lomová zóna. Klasické pravidlo „jedna-třetina smyk, dvě-třetiny porušení“, které MetalForming Magazine popisuje pro nízkou-uhlíkovou ocel, zde neplatí. Elektrická ocel se láme dříve as menší plastickou deformací, což vyžaduje strategii vůle postavenou na jejím jedinečném chování.
Proč generické tabulky propustnosti u křemíkové oceli chybí
Většina vůlí odkazuje na skupiny materiálů podle tvrdosti nebo pevnosti v tahu. Tvrdší materiály získají větší vůli. Měkčí materiály mají méně. Tento rámec funguje pro strukturální slitiny. U elektrotechnické oceli se rozpadá, protože ignoruje jeden faktor, který činí tuto kategorii materiálů jedinečnou: lisovaná hrana přímo ovlivňuje elektromagnetickou funkci.
Lisovaná hrana v elektrooceli není jen geometrická hranice. Jedná se o oblast mechanicky namáhaného materiálu, kde dochází k narušení magnetických domén, kolapsu permeability a nárůstu ztrát jádra. Výzkum ukazuje, že tlak vyvolaný lisováním- může zvýšit ztrátu jádra o 5-8 % ve srovnání s materiálem bez napětí. Zvolená vůle řídí, jak hluboko poškozená zóna zasahuje do laminace, jak vysoký je otřep a jak dobře se hotové laminace skládají dohromady.
Při lisování elektrotechnické oceli ovlivňují rozhodnutí o vůli nejen rozměrovou přesnost, ale i magnetický výkon každé hotové součásti vyrobené z těchto laminací.
Kdo potřebuje materiál-Konkrétní údaje o povolení
Pokud vydesign progresivních matric pro motorové laminace, specifikujte nástroje pro výrobu jádra transformátoru nebo řešte problémy s kvalitou lisování při výrobě elektrických motorů, obecné tabulky vůlí vás nechají hádat. Potřebujete data, která zohledňují obsah křemíku, orientaci zrn, tloušťku laminace a elektromagnetický výkon, který váš zákazník očekává od hotového jádra.
Tento zdroj řeší tuto mezeru. Od lomové mechaniky specifické pro vysoce-slitiny křemíku až po doporučení vůlí podle třídy a měřidla, cílem je praktický návod, který můžete použít při rozhodování o skutečných nástrojích, spíše než jedna-velikost-se hodí-všem procentům vypůjčeným z lisování panelů karoserie automobilů.
Výzva začíná na materiální úrovni. Krystalická struktura křemíkové oceli a chování při křehkém lomu vytvářejí řeznou dynamiku, na kterou se standardní reference jednoduše nezapsaly.
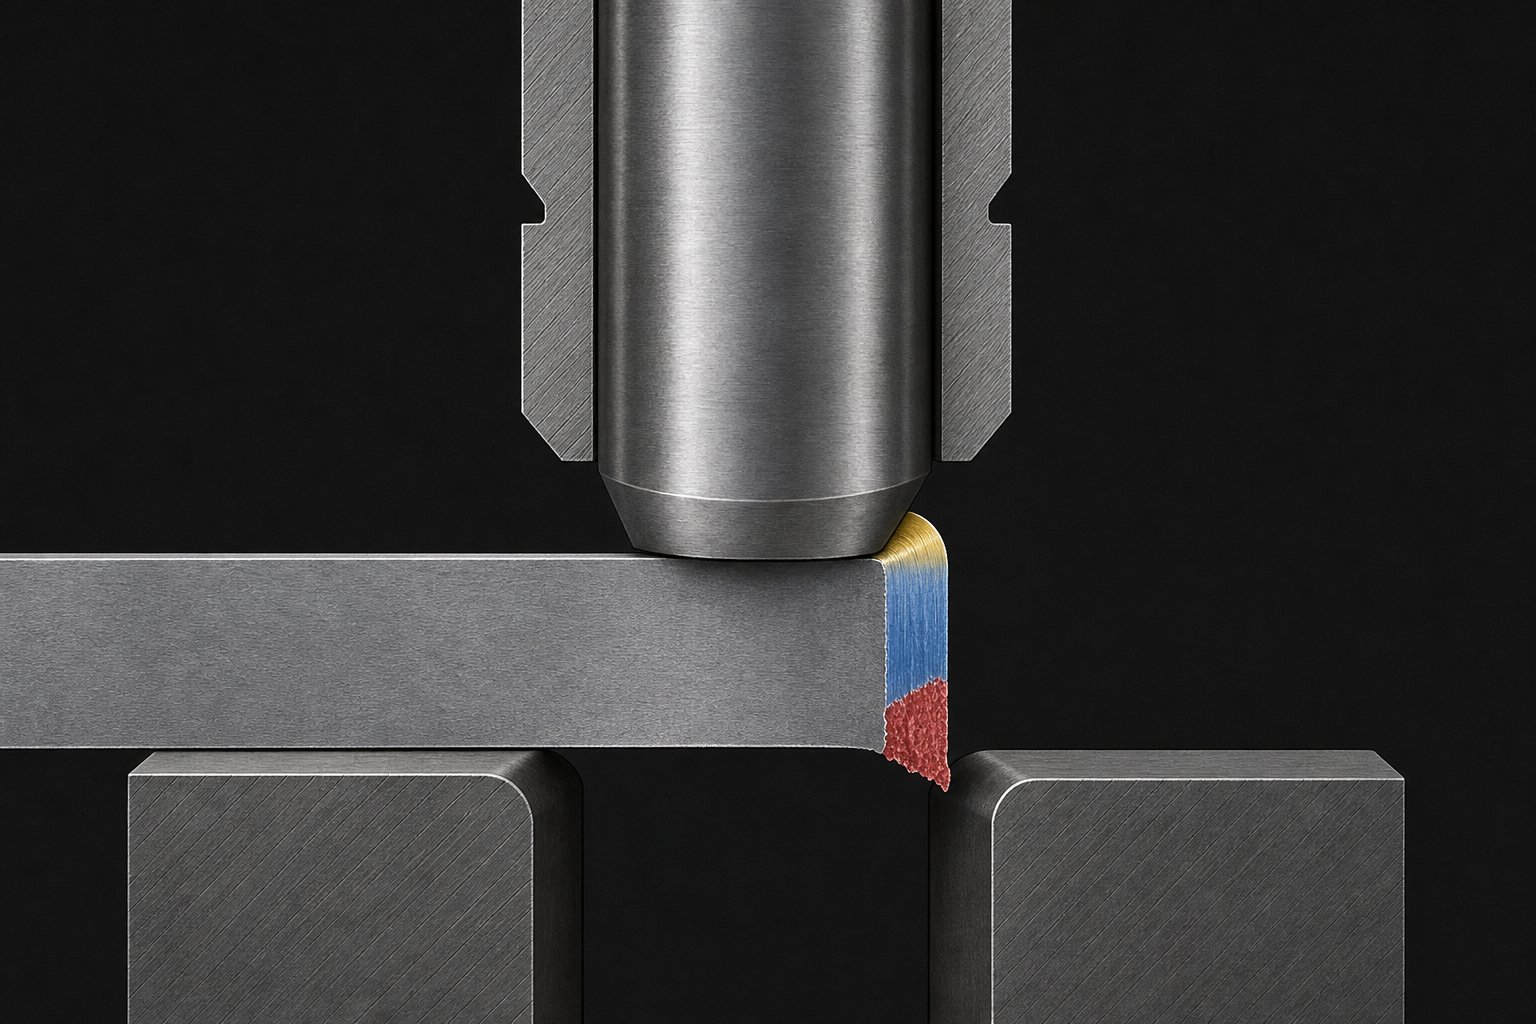
Lomová mechanika elektrooceli při děrovacích operacích
Křemíková ocel se pod matricí a razníkem nechová jako měkká ocel. Tato jediná skutečnost přetváří vše o tom, jak se tvoří řezná hrana. Když razník sestoupí do obrobku, generuje sekvenci deformačních zón, které se většina konstruktérů zápustek učí jako čtyři odlišné vlastnosti: převrácení, leštění, lom a otřepy. U nízkouhlíkových-ocelí mají tyto zóny relativně předvídatelné proporce. Elektrická ocel přepisuje tyto proporce, protože se láme dříve, s menším plastickým tokem a podél drah diktovaných její krystalickou mikrostrukturou.
Chování při křehkém lomu u vysoce-křemíkové oceli
Obsah křemíku mezi 2 % a 6,5 % postupně zvyšuje tvrdost a křehkost materiálu a zároveň snižuje tažnost. Tažnost zrnitě -orientované křemíkové oceli může být pouhých 11 % ve srovnání s 30-40 % u typické nízkouhlíkové lisovací oceli. Co to znamená na okraji děrování? Materiál přechází z elastické deformace do iniciace trhlin daleko rychleji.
Simulační výzkum MKP na křemíkové oceli s orientovanou strukturou-potvrzuje toto chování.Studie publikované v Materials (MDPI)demonstrují, že ekvivalentní plastická deformace se intenzivně koncentruje na řezné hraně a exponenciálně se rozpadá v rozmezí pouhých 10-15 mikrometrů od povrchu řezu. Fáze šíření trhliny začíná dříve v tahu razníku a trhliny mohou vznikat z jedné řezné hrany a šířit se tloušťkou spíše než se setkávat symetricky z obou stran. To se zásadně liší od vyváženého smykového lomu, který popisují standardní Daytonské odkazy na razníky a matrice pro tvárné materiály.
Struktura zrna a rozdíly v šíření trhlin
Představte si dva plechy elektrooceli na vašem lisu. Jeden je CRGO (za studena-válcované zrno-orientovaný) s krystalovou mřížkou zarovnanou ve směru válcování. Druhým je CRNGO (za studena-válcované bez-zrn-orientované) s náhodně rozmístěnými orientacemi zrn. Když kov děrovače a zápustky prorážejí tyto materiály, trhlina sleduje v každém z nich různé cesty.
U oceli CRGO vytváří směrová struktura zrna preferenční lomové roviny. Trhliny mají tendenci se šířit podél hranic zrn zarovnaných se směrem válcování a vytvářejí lomový povrch, který se může jevit nepravidelný, když razník protíná orientaci zrna. Ocel CRNGO se svou izotropní distribucí zrn láme rovnoměrněji ve všech směrech, ale její vyšší třídy křemíku stále vykazují výraznou křehkost, která omezuje rozvoj zóny leštění.
Jak se mění standardní očekávání zóny vypálení
Standardní reference předpokládají zónu leštění o zhruba jedné{0}}třetinové tloušťce materiálu pro správně nastavenou vůli u měkké oceli. Elektroocel trvale vytváří užší zónu leštění a proporcionálně větší zónu lomu. Materiál jednoduše neteče dostatečně dlouho pod smykovým napětím, aby vytvořil rozšířený leštěný povrchový kontakt.
Výzkum ukazuje, že kvalita leštěné plochy v křemíkové oceli silně závisí na vůli a řezné rychlosti. Při malých vůlích (kolem 0,04 mm pro materiál 0,3 mm) se vytvoří rovnoměrnější leštěný profil s menším počtem vniknutí lomu. Zvyšte vůli nad kritický práh a zóna lomu začíná dříve, trajektorie trhliny se stává méně předvídatelnou a v důsledku nadměrné koncentrace tahového napětí se tvoří hluboké povrchové kapsy.
To je důvod, proč se přihlásitgenerické kovové razníky a razidlaúdaje o vůli elektrotechnické oceli způsobují problémy. Vůle, která u měkké oceli poskytuje čistý poměr leštění-k-lomu, může u křemíkové oceli vytvořit zcela lomovou-hranu nebo zatlačit plastickou deformaci hlouběji do laminace, pokud je nasazena příliš těsně. Mechanika křehkého lomu vyžaduje hodnoty vůle kalibrované podle obsahu křemíku a struktury zrna konkrétního typu spíše než samotné tloušťky.
Tyto rozdíly na úrovni materiálu- vedou přímo k praktické otázce: jaké procento vůle ve skutečnosti funguje pro jednotlivé třídy elektrooceli a jak se toto číslo posouvá v rámci řady materiálů CRGO a CRNGO používaných ve skutečné výrobě motorů a transformátorů?
Doporučené vzdálenosti podle třídy a typu elektrotechnické oceli
Odpověď se liší více, než naznačuje většina odkazů na ražení. Oceli CRGO a CRNGO zabírají stejnou rodinu materiálů, ale jejich struktura zrna, úrovně křemíku a požadavky na konečný-výkon použití tlačí výběr vůle v různých směrech. Správný výběr znamená porozumět tomu, jak jednotlivé kategorie reagují na střižné působení a čeho musí dokončená laminace elektricky dosáhnout.
Požadavky na clearance CRGO vs CRNGO
Elektrotechnická ocel orientovaná na zrno{0}}, používaná především v jádrech transformátorů, má obsah křemíku obvykle mezi 3,0 % a 3,5 %. Jeho krystaly jsou zarovnány ve směru válcování pomocí složitého metalurgického procesu, což mu dává výjimečné magnetické vlastnosti podél této osy, ale značnou citlivost vůči mechanickému namáhání kolmému k vyrovnání zrna. Poškození hran při lisování narušuje pečlivě navrženou doménovou strukturu, takže kontrola vůle je kritická pro zachování účinnosti jádra transformátoru.
Typy CRGO jako M6 obecně vyžadují těsnější vůli, typicky v rozsahu 3 % až 5 % tloušťky materiálu na stranu. Užší vůle zajišťuje čistší smyk s menším pohybem trhlin přes hranice zrn, čímž se snižuje hloubka oblasti ovlivněné napětím- na hraně řezu. Kompromisem je zrychlené opotřebení razníku, ale u transformátorových aplikací, kde záleží na každém zlomku wattu na kilogram, je tento kompromis akceptován.
Oceli bez -zrn-, jako jsou M19, M36 a M47, slouží k výrobě laminování motorů, kde magnetické vlastnosti musí být konzistentní ve všech směrech. Jejich izotropní struktura zrna se láme rovnoměrněji aprogresivní M-systém hodnocení číselodráží rostoucí rezervu na ztráty jádra při přechodu z M19 na M47. Tyto třídy CRNGO tolerují širší okno vůle, obecně 5 % až 8 % na stranu, protože jejich náhodná orientace zrn nevytváří stejné preferenční dráhy trhlin, kvůli kterým je CRGO tak citlivý na změny vůle.
Rozsahy vůle podle běžných jakostí elektrotechnické oceli
Následující tabulka uvádí obecné rozsahy vůlí na základě kategorie jakosti, typického obsahu křemíku a primární aplikace. Tato doporučení představují výchozí-bod doporučení, která většina návrhářů lisovacích nástrojů zdokonaluje zkušebními řezy na jejich konkrétním nastavení lisu a nástrojů.
| Kategorie třídy | Reprezentativní stupně | Obsah křemíku | Typická vůle (% na stranu) | Primární aplikace |
|---|---|---|---|---|
| CRGO (orientované-obilí) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Transformátorová jádra, vysoce{0}}účinné tlumivky |
| CRNGO (nízká ztráta) | M19 | 2.8% - 3.2% | 5% - 7% | Prémiové lamináty motoru, generátory |
| CRNGO (střední ztráta) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Standardní motorové lamely, malé transformátory |
| CRNGO (vyšší ztráta) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Motorové aplikace citlivé na náklady- |
Všimněte si vzoru: jak se zvyšuje obsah křemíku, materiál se stává křehčím a doporučený rozsah vůle se zužuje a posouvá těsněji. M19, nejběžnější třída pro produkty pro řízení pohybu, je umístěna uprostřed, kde se láme dostatečně čistě na to, aby fungovala přes okno se střední vůlí, přičemž stále vyžaduje větší přesnost než měkká ocel.
Jak procento obsahu křemíku ovlivňuje výběr vůle
Vzorec vůle pro jakýkoli lisovaný materiál začíná přímočarým vztahem:
Vůle na straně=cxt
Kdecje faktor clearance (vyjádřený jako desetinné číslo) atje tloušťka materiálu. Tato rovnice vůle vypadá jednoduše, ale problém spočívá ve výběru správné hodnotycpro váš konkrétní materiál. Při výpočtu vůle pro elektrotechnickou ocel je obsah křemíku primární proměnnou, která řídí tento výběr.
Vyšší procento křemíku snižuje tažnost a tažnost. 6,5% silikonová ocel (používaná ve specializovaných vysokofrekvenčních aplikacích) nemá téměř žádnou schopnost plastické deformace. Praskne téměř okamžitě při kontaktu s razníkem a chová se blíže ke keramice než ke kovu. Při obsahu 2 % křemíku si materiál zachovává dostatečnou tažnost, takže chování při lomu se jen mírně liší od nízkouhlíkové oceli. Mezi těmito extrémy každé procento křemíku posouvá ideální faktor vůle.
Praktický efekt: výpočet vůle, který poskytuje vynikající výsledky na M47 (nižší křemík, tažnější), pravděpodobně způsobí nadměrné namáhání hrany na M6 (vyšší křemík, extrémně křehký v příčném směru). Nemůžete jednoduše vybrat jediné procento vůlí a aplikovat ho na celý sortiment vaší elektrooceli. Každá řada jakostí potřebuje svůj vlastní ověřený faktor vůle, potvrzený měřením otřepů a kontrolou hran na vzorových dílech.
Tato doporučení pro jednotlivé druhy předpokládají standardní tloušťky laminace 0,35 mm až 0,65 mm. Když požadavky výroby tlačí do tenčích kalibrů pod 0,3 mm, výpočet vůle poskytuje absolutní hodnoty tak malé, že se objevují zcela odlišné problémy týkající se přesnosti nástrojů a výrobní tolerance.
Výpočty a výzvy pro laminaci tenkého-rozchodu
Kalkulačka odbavení vám poskytne číslo. Naneste 5 % na stranu na 0,5 mm materiál a získáte 0,025 mm vůle. To je malé, ale zvládnutelné pomocí kvalitních nástrojů. Naneste stejný 5 % až 0,15 mm materiál pro vysokofrekvenční laminaci transformátoru a získáte 0,0075 mm na stranu. To je 7,5 mikronu. V tomto měřítku je mezera mezi děrovačem a lisovacím tlačítkem menší než u mnoha výrobních tolerancí lisovnice a konvenční pravidla založená na procentech se v praxi začínají rozpadat.
Why Thin{0}}Gauge Laminations Challenge konvenční pravidla clearance
Moderní vysoce{0}}účinné motory a vysoko{1}}frekvenční transformátory stále častěji používají plechy z elektrické oceli o tloušťce 0,1 mm až 0,35 mm (0,004 až 0,014 palce). Tenčí měřidla snižují ztráty vířivými proudy, které se mění s druhou mocninou tloušťky laminace. Fyzikální-pohon směrem k tenčímu materiálu je neúprosný u elektrických trakčních motorů a prémiových konstrukcí transformátorů. Přímo následuje výzva k ražení.
Když spustíte výpočet vůle pro materiál pod-0,3 mm, výsledné hodnoty absolutní vůle klesnou na jednomístné mikronové území. Kalkulačka velikosti matrice založená na procentuálních pravidlech nerozlišuje mezi vůlí 0,025 mm na 0,5 mm materiálu a 0,005 mm na 0,1 mm materiálu. Oba jsou „5 % na stranu“. Ale výrobní realita držení těchto dvou hodnot je zcela odlišná. Tenčí materiál vyžaduje přesnost nástroje, která se blíží limitům konvenčního drátového EDM a schopnosti broušení souřadnic.
Hodnoty absolutní vůle při tloušťce pod 0,3 mm
Zvažte, jak tato čísla ve skutečnosti vypadají ve výrobě. Pro 0,2 mm CRNGO laminaci s 6% vůlí na stranu je cílová mezera 0,012 mm (zhruba půl tisíciny palce). U laminace s orientací zrnitosti 0,1 mm{6}} při 4% vůli pracujete s 0,004 mm na stranu. Při těchto rozměrech představuje chyba vůle pouhé 2-3 mikrony 25-50% odchylku od nominální hodnoty. Tento druh relativní chyby by byl v jakémkoli kontextu přesného inženýrství považován za katastrofický.
Praktický důsledek: u tenkých měřidel se jakákoli odchylka vůle zesílí. 3-mikronová chyba na 0,5 mm materiálu změní vaši efektivní vůli z 5 % na 5,6 %. Stejná 3mikronová chyba na materiálu o tloušťce 0,15 mm vás posune z 5 % na 7 % a potenciálně se zcela přesune mimo přijatelné okno. Výška otřepu reaguje nepřiměřeně. Výzkum přísných tolerancí lisování kovů potvrzuje, že dosažení přesnosti v rozmezí +/- 0.001 palců je již náročné ve standardních aplikacích. Tenkovrstvé elektrické ocelové lamely jdou daleko za tento práh.
Požadavky na přesnost pro moderní vysokofrekvenční-laminovací matrice
Při těchto tloušťkách se výrobní tolerance lisovnice stávají významnou částí samotné vůle. Kalkulátor destiček matrice může poskytnout ideální geometrii, ale to, zda výrobce matrice dokáže udržet tuto geometrii napříč každou řezací stanicí v progresivní matrici, je skutečná otázka. Toleranční sada- od přesnosti drátu EDM, lícování břitové destičky, rovinnosti matrice a vyrovnání sestavy, to vše spotřebuje část vašeho rozpočtu na volné místo.
Obtížnost komplikuje několik faktorů současně:
- Průhyb nástroje- hroty děrovače o malých průměrech se při zatížení ohýbají a dynamicky posouvají efektivní vůli během řezného zdvihu
- Tepelný růst- nahromadění tepla během vysokorychlostního lisování-způsobuje mikronovou-rozšiřování součástí matrice a měnící se vůli s pokračující výrobou
- Stiskněte zarovnání- pěch-k-upevnění rovnoběžnosti a opotřebení lišt přispívají ke kolísání vůle, která je nevýznamná na 0,5 mm, ale dominantní na 0,15 mm
- Konzistence ostření- každé přebroušení odstraní materiál z čela razníku, a pokud nebude drženo dokonale paralelně, vůle se po obvodu profilu stane nerovnoměrnou
Každá z těchto proměnných může jednotlivě přispívat pouze 1-2 mikrony nejistoty. Ale když je váš celkový cíl clearance 7 mikronů, tyto proměnné společně představují většinu vašeho rozpočtu na toleranci. Schopnost výrobce matrice se stává stejně důležitou jako samotná specifikace vůle.
Tato realita si vynucuje posun v myšlení. U tenkých-laminací je zadání vůle na papíře jen polovinou problému. Druhá polovina zajišťuje, že vámi zadaná vůle skutečně existuje na řezné hraně během výroby za skutečných tepelných a mechanických podmínek. A to vyvolává hlubší otázku: i když dosáhnete dokonalé vůle mechanicky, co se stane s magnetickým výkonem materiálu na těchto řezaných hranách?
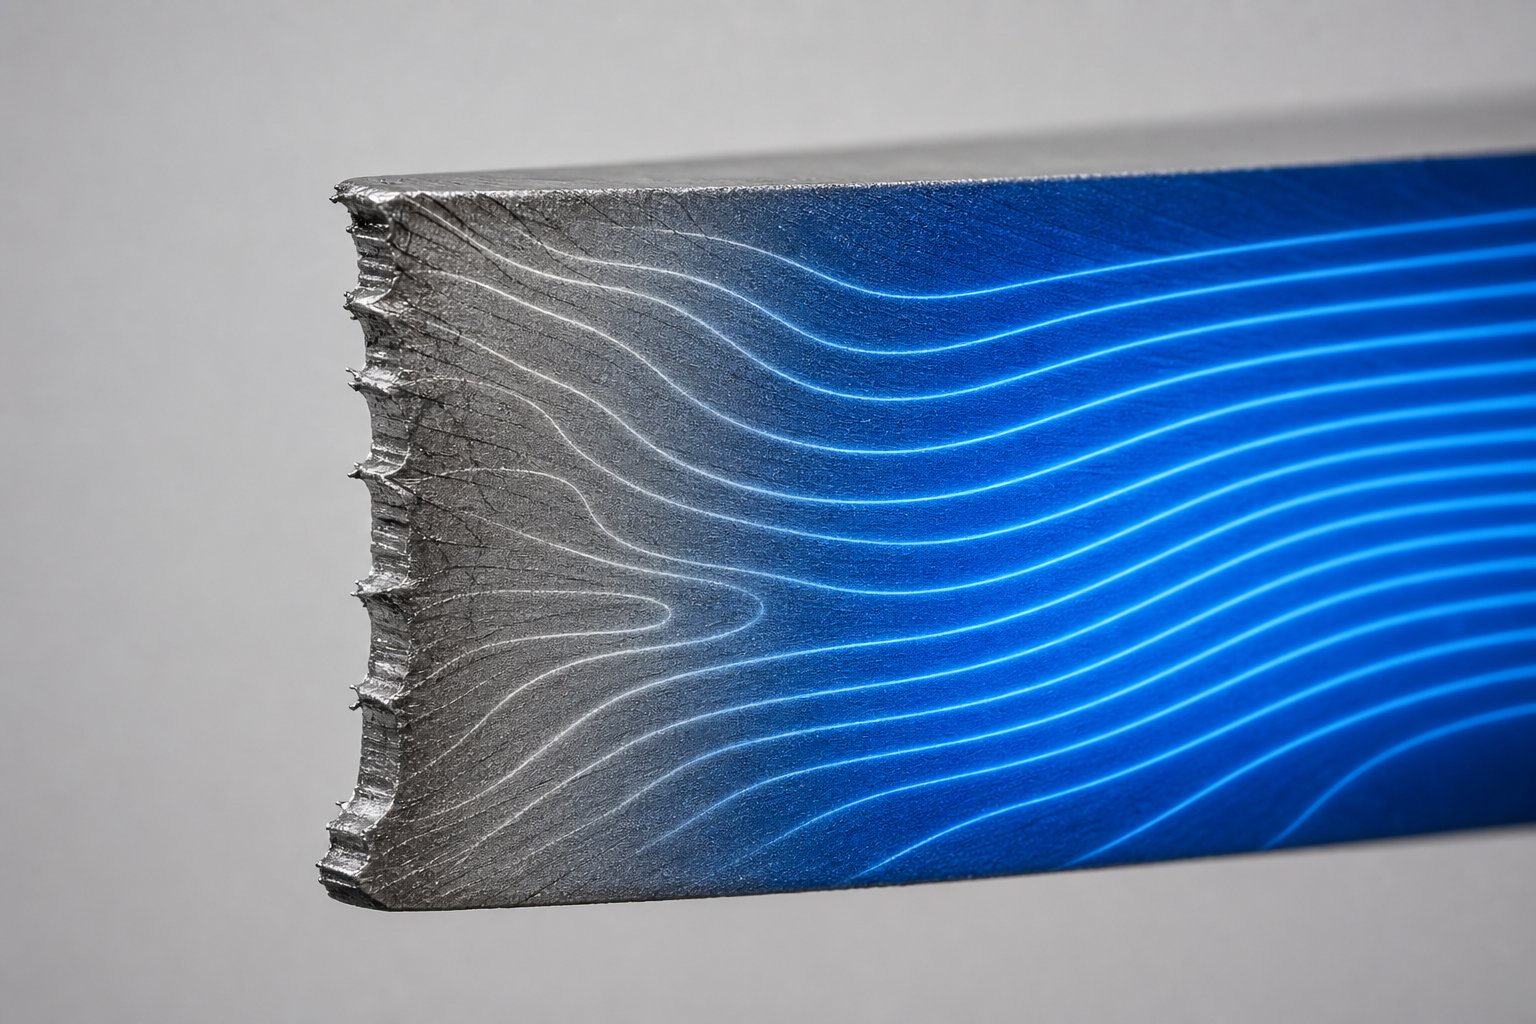
Jak vůle ovlivňuje magnetické vlastnosti a výkon při ztrátě jádra
Zde je otázka, která odděluje lisování elektrooceli od všech ostatních aplikací vysekávacích forem: co dělá řezaná hrana se schopností materiálu přenášet magnetický tok? V obecném ražení na odpovědi nezáleží. Držák, tepelný štít nebo součást podvozku buď splňují rozměrovou toleranci, nebo nesplňují. Řezná hrana nemá kromě geometrie žádné funkční důsledky. Laminace z elektrické oceli jsou různé. Řezná hrana se stává elektromagneticky aktivní zónou, kde je základní funkce materiálu, vedení a tvarování magnetického toku, trvale ohrožena samotným řezáním.
Zde přestává být povolení od úderu k zápustce čistě mechanickým rozhodnutím a stává se rozhodnutím elektromagnetickým. Vůle, kterou zvolíte, určuje nejen výšku otřepu a rozměrovou přesnost, ale také to, jak velká část každé lamely je magneticky narušena, než se vůbec dostane do sestavy motoru nebo transformátoru.
Magnetická mrtvá zóna na Stamped Edges
Když razník prořízne elektroocel, materiál bezprostředně sousedící s řeznou hranou podstoupí silnou plastickou deformaci. Poté, co se razník zatáhne a lisovník uvolní díl, tato deformovaná zóna nevyskočí zpět do původního stavu. Mikrostruktura je trvale změněna. Hustota dislokací se prudce zvyšuje, zbytková tlaková a tahová napětí se zablokují do krystalové mřížky a struktura magnetické domény, která umožňuje účinné vedení toku, je narušena.
Tato poškozená oblast se často nazývá magneticky mrtvá zóna. Není doslova mrtvý pro magnetický tok, ale jeho magnetická permeabilita klesá tak dramaticky, že se chová téměř jako ne-magnetická inkluze v laminaci. Výzkum zUniverzita v Gentuzměřil tuto degradaci přímo na neorientované křemíkové oceli M270-35A. Jejich zjištění jsou zarážející: při úrovních deformace reprezentujících stav materiálu v blízkosti řezných hran se relativní magnetická permeabilita snížila až o 94 % ve srovnání s nenapjatým stavem. Materiál, který začínal s propustností přibližně 6 000, klesl po plastické deformaci a uvolnění zatížení na přibližně 380, což přesně simuluje to, co se děje na lisované hraně.
Mrtvá zóna neexistuje jen jako tenká čára na okraji. Studie využívající elektronovou zpět-difrakci rozptylu (EBSD) a nano{2}}mapování tvrdosti ukazují, že deformace vyvolaná řezáním- může proniknout 0,3 až 0,5 mm do laminace z každého řezaného povrchu. U statorového zubu, který je široký pouze 3-}5 mm, to znamená, že poškozené zóny z protilehlých hran mohou spotřebovat 15–30 % celkové plochy průřezu zubu. Magneticky účinná šířka zubu je menší než fyzická šířka, kterou vidíte na výkresu.
Kompromis vůlí mezi výškou otřepu a namáháním hrany
Zde se technické dilema jedinečné pro elektrotechnickou ocel stává nevyhnutelným. Těsnější a volnější vůle řeší jeden problém a vytvářejí další.
Těsná vůle v rozsahu 3-5 % vytváří čistší smykovou hranu s minimálním otřepy. Nízká výška otřepů přímo prospívá faktoru stohování, procentuálnímu podílu stohu laminace, který je skutečná ocel, oproti vzduchovým mezerám z otřepů a tloušťce povlaku. Zlepšení stohovacího faktoru z 95 % na 97 % může znít triviálně, ale u jádra motoru o délce 200 mm to znamená aktivnější magnetický materiál na jednotku délky, což se promítá do vyšší hustoty točivého momentu nebo zkrácení délky jádra. Každý konstruktér motoru chce maximální stohovací faktor.
Ale těsná vůle koncentruje děrovací sílu do úzkého deformačního pásu. Materiál přiléhající k řezu je stlačován intenzivněji, což vytváří vyšší zbytková napětí bezprostředně na povrchu. Výzkum potvrzuje, že menší řezné vůle vytvářejí vyšší zbytková napětí v blízkosti řezné plochy, i když je snížena celková hloubka průniku. Mrtvá zóna je užší, ale vážněji poškozená.
Volnější vůle, v rozsahu 6-8%, umožňuje lámání materiálu s menší tlakovou deformací na bezprostředním okraji. Zbytkové napětí je menší. Cesta šíření trhliny se však stává méně řízenou, zóna lomu se dále rozšiřuje a výška otřepu se zvyšuje. Vyšší otřepy zhoršují stohovací faktor, vytvářejí potenciální zkraty mezi lamelami a mohou vyžadovat sekundární operace odstraňování otřepů. Mrtvá zóna z volnější vůle je širší, ale méně intenzivní na jednotku hloubky.
Nemůžete optimalizovat obojí současně. Snížení výšky otřepu vyžaduje užší vůli, což zvyšuje intenzitu namáhání hran. Snížení namáhání hran vyžaduje volnější vůli, která zvyšuje výšku otřepů. Každá sada lisovacích nástrojů pro laminování elektrooceli ztělesňuje kompromis mezi těmito konkurenčními požadavky, bez ohledu na to, zda konstruktér lisu uznal kompromis explicitně nebo ne.
Propojení clearance s Core Loss a Stacking Factor
Magnetická mrtvá zóna se přímo promítá do měřitelných výkonnostních metrik. Ztráta jádra, vyjádřená ve W/kg při dané hustotě toku a frekvenci, je primární specifikací pro elektrotechnickou ocel v provozu. Výzkum Gent University prokázal, že plasticky deformovaná křemíková ocel ve stavu odpovídajícím materiálu v blízkosti řezných hran vykazovala celkové ztráty v jádře rostoucí z 19,1 W/kg na 37,9 W/kg při 400 Hz a 1 T vrcholové hustotě toku. To je téměř zdvojnásobení ztrát čistě kvůli poškození-souvisejícím s deformací. Analýza separace ztrát odhalila, že ztráta hystereze, součást nejcitlivější na poškození mikrostruktury, se při vysokých úrovních deformace zvýšila až o 270 %.
Kalkulačka děrovací síly nebo simulace ražení vám mohou říci, jakou sílu potřebuje lis, aby prořízl materiál. Nemůže vám říci, jak se tyto síly redistribuují jako zbytkové napětí v hraně laminace. Tento elektromagnetický důsledek je neviditelný pouze pro mechanickou analýzu.
Spojení mezi vůlí a ztrátou jádra funguje prostřednictvím dvou paralelních cest. Za prvé, přímá degradace propustnosti v mrtvé zóně nutí zbývající nepoškozený materiál nést více toku při vyšším nasycení, což zvyšuje hysterezní ztráty v průběhu laminace. Za druhé, výška otřepů v důsledku nadměrné vůle snižuje stohovací faktor. Studie o ne-orientovaných elektrotechnických ocelích zjistila, že přibližně6 % magnetických ztrát lze obnovit optimalizací zaslepovací vůle. Když uvážíte, že toto zlepšení přichází s nulovými náklady na materiál, žádnou změnou designu a žádným dalším krokem zpracování, představuje jedno z nejdostupnějších zvýšení účinnosti, které mají výrobci motorů k dispozici.
Praktické měřítko dopadu s geometrií. Úzké zuby statoru a tenké rotorové můstky jsou nejzranitelnější, protože mrtvá zóna zabírá větší zlomek jejich celkové šířky. 10 mm široký statorový třmen s 0,4 mm mrtvými zónami na každé straně ztrácí asi 8 % svého efektivního magnetického průřezu. Stejné 0,4 mm mrtvé zóny na 3 mm široké špičce zubu eliminují více než 25 % magneticky aktivního materiálu. To je důvod, proč konstruktéři motorů pracující na-výkonných aplikacích, zejména v EV trakci a servopohonech, intenzivně dbají na optimalizaci vůle ve fázi lisování. Kalkulátor děrovací síly může být vyvážený, rozměrová tolerance může být dokonalá a výška otřepu může být v rámci specifikace, ale pokud mrtvá zóna spotřebuje čtvrtinu šířky vašeho zubu, výkon motoru zaostává za předpovědí FEA, která předpokládala jednotné vlastnosti materiálu.
Při lisování elektrotechnické oceli optimální vůle vyvažuje kvalitu mechanické hrany proti elektromagnetickému výkonu. Užší vůle zlepšuje stohovací faktor, ale prohlubuje namáhání hran. Volnější vůle snižuje intenzitu napětí, ale zvyšuje výšku otřepů. Tento kompromis v obecném lisování chybí a je důvodem, proč elektrotechnická ocel vyžaduje svou vlastní vůli.
Dosažení správné rovnováhy znamená nejen porozumět tomu, na jakou hodnotu vůle se zaměřit, ale také to, jak tato hodnota odlišně ovlivňuje různé geometrie laminace. Laminace rotoru a statoru čelí zřetelným omezením a strategie vůle, která funguje pro široký zub rotoru, může při aplikaci na úzkou geometrii drážky statoru zcela selhat.
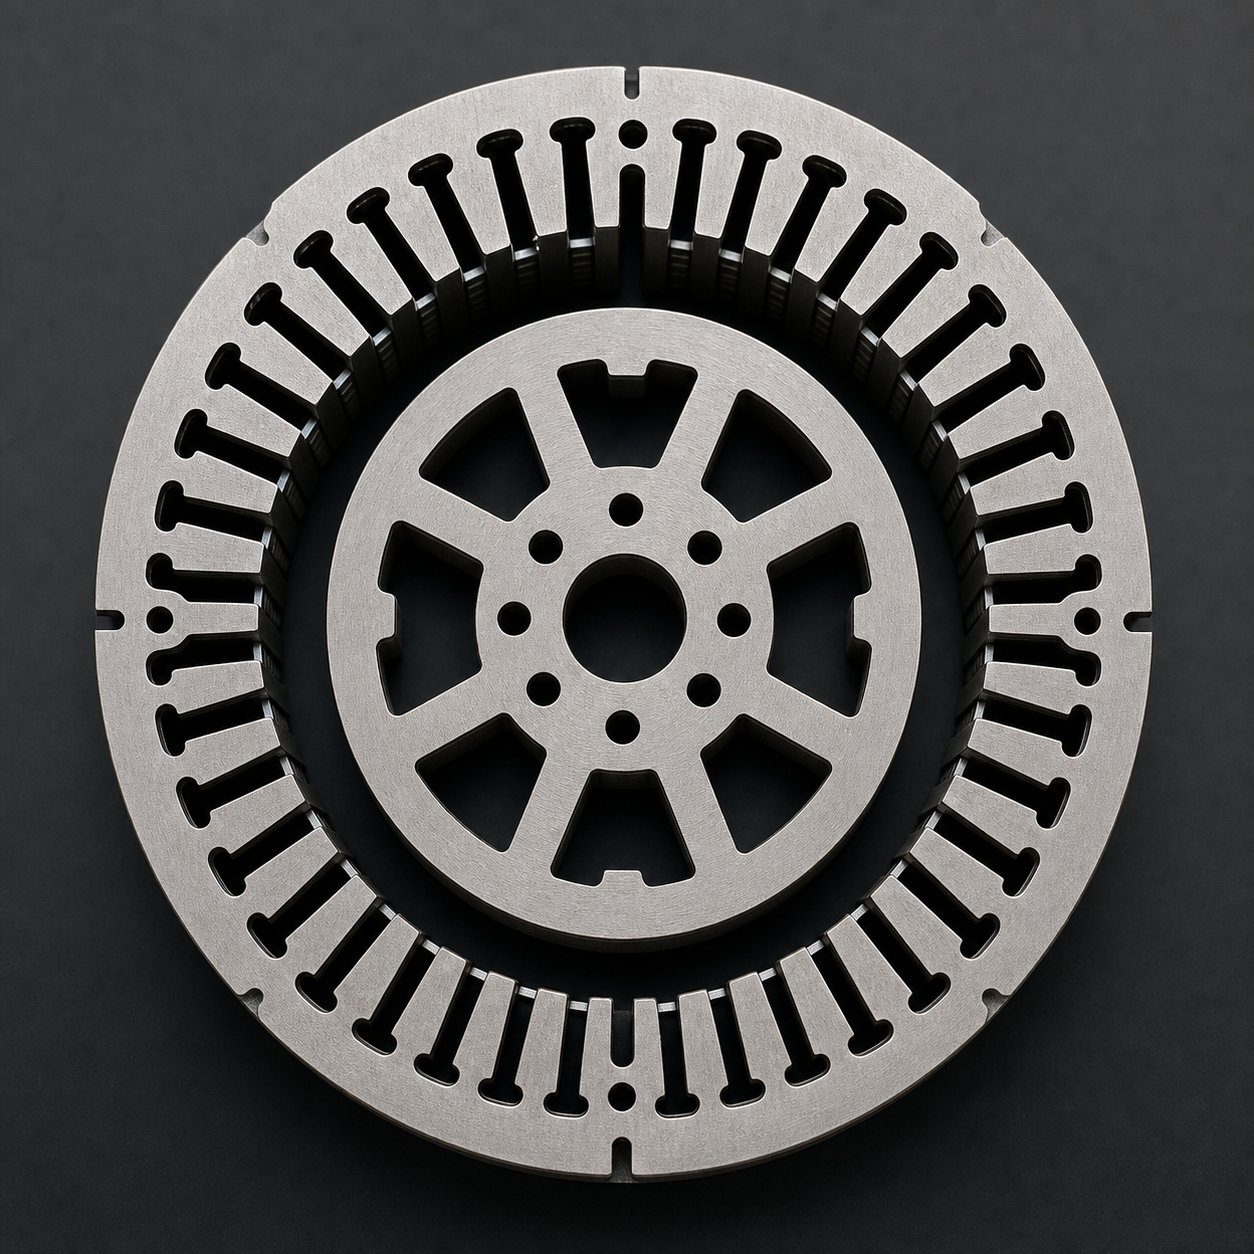
Strategie laminace rotoru vs statoru
Jedno jádro motoru obsahuje dva zásadně odlišné výlisky vyrobené ve stejné progresivní matrici, často ze stejného pásu elektrotechnické oceli. Statorové a rotorové lamely však čelí zcela odlišným prioritám vůle. Stejné zacházení s nimi je běžná zkratka, která obětuje výkon na obou částech. Výrobci přesných forem mají rádiYICHENspecifické vůle pro inženýrské stanice-v jejich progresivních lisovacích nástrojích právě proto, že geometrie rotoru a statoru vyžadují různé optimalizační cíle pro celou sadu lisovacích nástrojů.
Geometrie statorové drážky a požadavky na přísnou toleranci
Statorové lamely jsou místem, kde se tolerance vůle trestá. Představte si stator se 48 drážkami, z nichž každá je v nejužším místě oddělena zubem širokým pouze 3-}4 mm. Tyto zuby definují hranici vzduchové mezery. Jakákoli rozměrová odchylka v šířce zubu nebo poloze drážky se přímo promítá do nerovnoměrnosti vzduchové mezery v sestaveném motoru. Jak potvrzuje výzkum tolerancí indukčního motoru, typická tolerance vrtání statoru spadá do +/-0,02 až 0,1 mm v závislosti na velikosti motoru a nesoulad štěrbin vytváří asymetrický magnetický tok, který zvyšuje ztráty v jádru a zahřívání.
Tato rozměrová citlivost tlačí děrování štěrbiny statoru směrem k těsnější vůli, typicky 3-5 % na stranu pro geometrii štěrbiny a zubu. Výše diskutovaná penalizace okrajového napětí je přijata, protože alternativní rozměrový drift, který otevírá variace vzduchové mezery, stojí více na výkonu motoru než lokalizovaná ztráta propustnosti na hraně řezu. Špičky zubů statoru pracující při vysokých hustotách toku si prostě nemohou dovolit geometrickou nepřesnost, kterou vytváří volnější vůle v důsledku zvýšené nepravidelnosti lomové zóny.
Flexibilita a omezení vůle laminace rotoru
Rotorové lamely nabízejí více prostoru pro manévrování. U indukčních motorů s-klecí nakrátko budou štěrbiny rotoru po lisování vyplněny-hliníkem. Poněkud vyšší otřepy na hraně štěrbiny zde záleží méně, protože proces odlévání se přizpůsobuje menším nedokonalostem hrany. Důležitý je vnější průměr rotoru, který vymezuje vzduchovou mezeru motoru ze strany rotoru. Tato tolerance vnějšího průměru musí být těsná, typicky v rozmezí +/-0,01 až 0,05 mm podle stejných průmyslových tolerančních norem.
To znamená, že zaslepení rotoru, konečný řez vnějšího průměru, stále vyžaduje přesnou vůli. Ale funkce vnitřního slotu mohou běžet s mírně volnější vůlí (5-8 %), aby se snížilo namáhání hran a prodloužila životnost razníku, aniž by došlo ke snížení funkčního výkonu. Malé zvýšení otřepu ve štěrbině efektivně vyměníte za delší životnost nástroje a snížení magnetického poškození zubů rotoru, což je důležité pro motory pracující při vysokých otáčkách, kde jsou ztráty jádra rotoru značné.
| Priorita odbavení | Laminování statoru | Laminování rotoru |
|---|---|---|
| Rozměrová tolerance | Kritické (regulace vzduchové mezery) | Kritické na OD, střední na sloty |
| Tolerance výšky otřepů | Těsné (faktor stohování, integrita izolace) | Střední (-odlitá výplň pojme určité otřepy) |
| Citlivost na okrajové napětí | Vysoká (úzké zuby, vysoká hustota toku) | Střední až vysoké (ztráty-závislé na rychlosti) |
| Typický rozsah vůle | 3 % - 5 % na stranu | 5 % - 8 % na stranu (sloty), 4 % - 6 % (prázdný vnější průměr) |
| Primární režim selhání | Nerovnoměrnost vzduchové mezery-, rozměrový posun štěrbiny | Ztráta soustřednosti vnějšího průměru, nadměrné ztráty rotoru při otáčkách |
Progresivní lisovací stanice-podle-strategie vyklízení stanic
V progresivní matrici s více stanicemi pro laminování motoru je koncept jediné „výběru matrice“ zavádějící. Každá stanice provádí jinou operaci s různými geometrickými omezeními a vůle na každé stanici by měla odrážet její specifickou funkci. Kalkulačka tonáže vám může poskytnout souhrnné požadavky na sílu, ale technika odbavení probíhá stanici po stanici.
Zvažte typickou sekvenci stanic. Pilotní otvory se děrují jako první s mírnou vůlí (6-8 %), protože jejich funkcí je umístění pásu spíše než geometrie konečné součásti. Na řadu přicházejí stanice s rotorovými sloty, které často používají 5-7% vůli, aby vyvážily kvalitu hran oproti skutečnosti, že tyto prvky dostávají výplň tlakově litou. Stanice s drážkami statoru vyžadují těsnější vůli (3-5 %), protože každý mikron geometrie zubu je důležitý pro výkon vzduchové mezery. Konečné zaslepovací stanice pro vnější průměr rotoru i vnější průměr statoru pracují s přesnou vůlí (4-6 %), protože tyto povrchy definují kritické rozměry magnetického obvodu motoru.
Progresivní konstrukce lisu pro laminování motoru také zahrnuje negativní a pozitivní obtokové zářezy v lisovacích lisech plechu pro řízení postupu pásu a toku materiálu mezi stanicemi. Tyto vlastnosti vyžadují vlastní úvahy o vůli, oddělené od funkční geometrie laminace, protože ovlivňují přesnost podávání pásu a konzistenci registrace v celém cyklu děrování a vyjímání každého zdvihu lisu.
Přístup stanice-po{1}}stanici znamená, že jedna progresivní kostka může po celé své délce obsahovat čtyři nebo pět různých specifikací vůle. Výroba tohoto druhu přesnosti vyžaduje výrobce lisovacích nástrojů s prokázanou schopností v aplikacích elektrotechnické oceli, kdePřesné lisovací formy pro stator a rotor motoru YICHENpředstavují potřebnou technickou disciplínu: každá stanice je uzemněna a přizpůsobena svému specifickému cíli propustnosti, s kumulativním tolerančním zásobníkem- spravovaným napříč celou sadou lisovacích nástrojů, aby byla zachována konzistentní kvalita laminace během milionů lisovacích cyklů.
Tato více{0}}architektura clearance funguje ve výrobě pouze tak dlouho, dokud si každá stanice zachová své cílové hodnoty v průběhu času. V okamžiku, kdy abrazivní charakter křemíkové oceli začne opotřebovávat řezné hrany, pečlivě navržená mapa vůle se začne unášet a vědět, jak tento posun postupuje, je zásadní pro udržení výkonu, který jste do matrice navrhli.
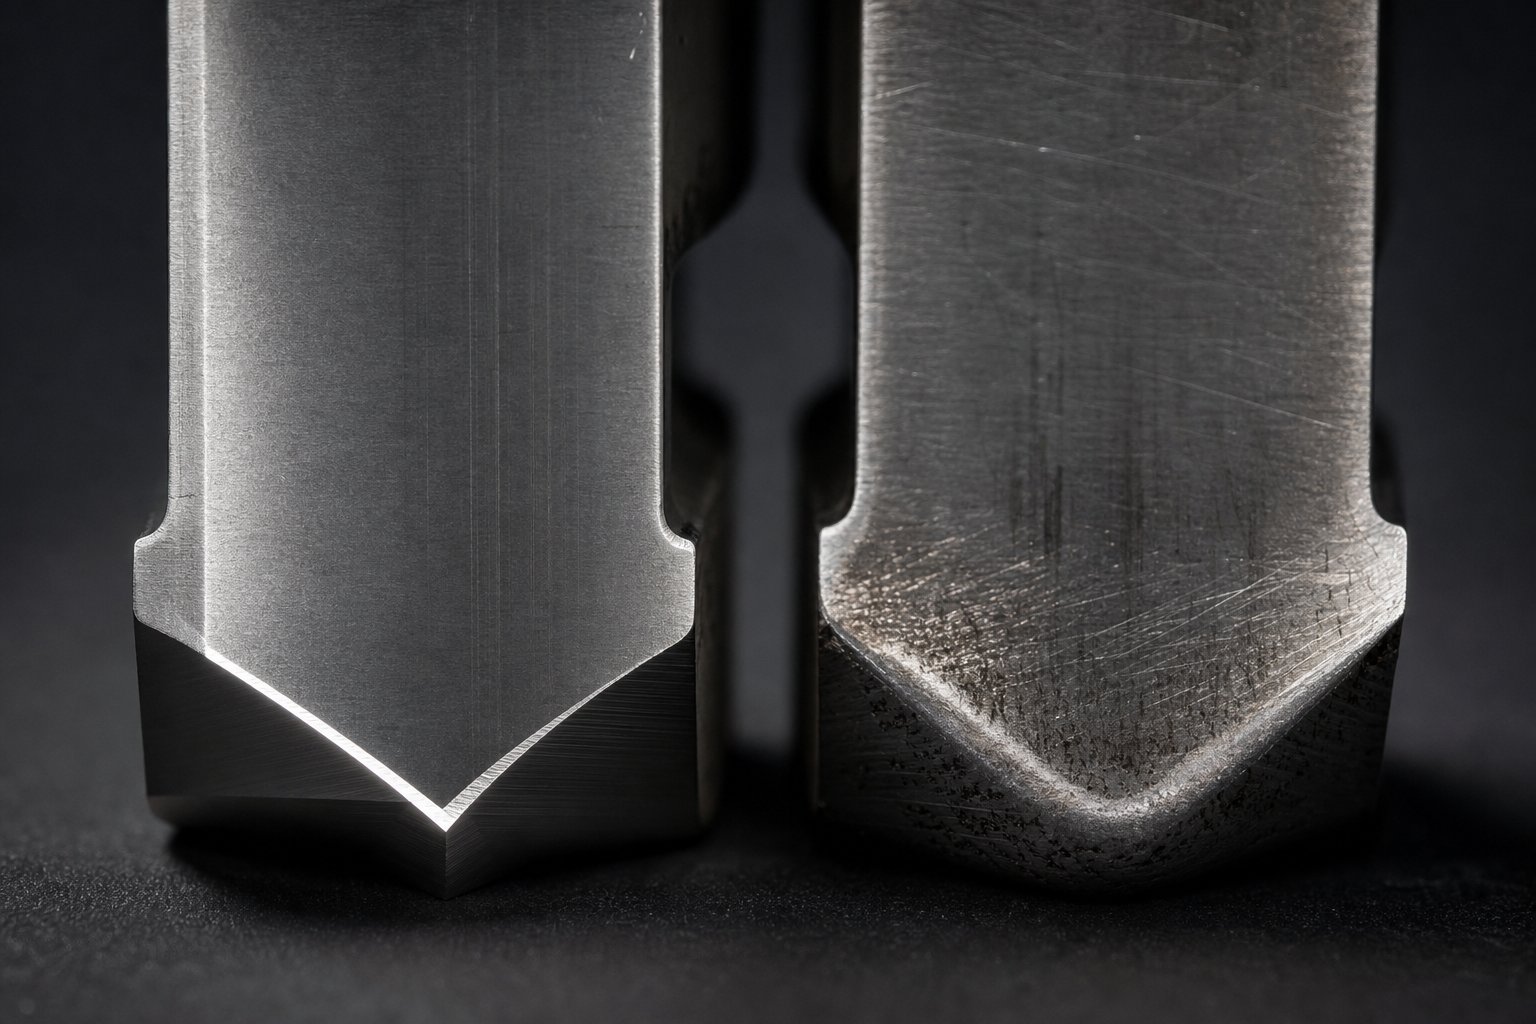
Vzory opotřebení nástroje a životnost lisování v silikonové oceli
Křemíková ocel se pod razníkem neláme jen jinak. Také rychleji ničí úder. Stejný křemík, který činí elektroocel křehkou a magneticky účinnou, ji také činí abrazivní. Křemík tvoří tvrdé oxidové inkluze a zpevňuje železnou matrici, čímž vytváří materiál, který při každém tahu obrousí řezné hrany. Razníky v elektrooceli se opotřebovávají dvakrát až pětkrát rychleji než identické nástroje běžící v nízkouhlíkové -oceli, v závislosti na obsahu křemíku a rychlosti výroby. Toto zrychlené opotřebení má přímý a trvalý vliv na vaše pečlivě specifikované hodnoty vůle.
Proč silikonová ocel urychluje opotřebení děrováním a lisováním
Přemýšlejte o tom takto. Pokaždé, když razník vstoupí do pásu, řezné hrany se škrábou o materiál, který je v podstatě protkán mikroscitovými abrazivními částicemi. Obsah křemíku nad 2 % zvyšuje tvrdost ocelové matrice podle Vickerse a podporuje tvorbu tvrdých silikátových vměstků rozmístěných po celé struktuře zrna. Tyto inkluze působí jako vložený brusný papír proti boku razníku a řezné hraně matrice během každého cyklu zdvihu.
Mechanismus opotřebení je převážně abrazivní spíše než adhezivní. JakAnalýza nástrojů časopisu MetalForming Magazinevysvětluje, že k abrazivnímu opotřebení dochází, když se materiál nástroje opotřebovává třením, a materiály s vyšší-pevností s fázemi tvrdých částic tento proces dramaticky urychlují. Elektrická ocel s 3 % nebo více křemíku přímo spadá do této kategorie. Stahovací síly jsou také zvýšené, protože chování při křehkém lomu vytváří úlomky ostrých hran, které se během zatahování tahají proti povrchu razníku.
Vyšší třídy křemíku tento problém ještě zhoršují. Třída M19 se zhruba 3 % křemíku opotřebovává nástroje znatelně rychleji než M47 s 1,8 % křemíku. Přejděte na 6,5% křemíkovou ocel používanou pro specializovaná vysokofrekvenční jádra- a máte co do činění s materiálem tak abrazivním, že běžné nástrojové oceli selžou za zlomek svého běžného servisního intervalu. Kalkulátor síly děrování vám může říci, že lis má dostatečnou tonáž, ale samotná tonáž nepředpovídá, jak rychle se řezné hrany zaoblí a posunou vaši efektivní vůli mimo specifikaci.
Jak se opotřebení mění v průběhu času
Zde je kritické spojení, které většina programů údržby matrice postrádá. Opotřebení jen neotupí okraj. Mění geometrii rozhraní řezu a změna geometrie znamená změnu vůle. Jak se ostří razníku zaobluje v důsledku abrazivního kontaktu, efektivní střižný bod se pohybuje směrem dovnitř z původního ostrého rohu. Současně se hrana tlačítka matrice vzdaluje směrem ven. Čistým výsledkem je progresivní nárůst funkční vůle, která se hromadí s každých tisíc úderů.
Představte si, že nastavíte svou matrici na 5% vůli na stranu na 0,35 mm materiálu M19. To je 0,0175 mm na stranu. Po 500 000 nárazech abrazivní opotřebení zakulatilo každý řezný břit asi o 0,005 až 0,010 mm. Vaše efektivní vůle se posunula z 5% na 6,5-8%, aniž by se kdokoli dotkl kostky. Díl stále vypadá na první pohled přijatelně, ale výška otřepu vzrostla z 0,02 mm na 0,04 mm, rozměrová přesnost se posunula a magnetická mrtvá zóna na každé hraně řezu se rozšířila, protože lomová mechanika při 8% vůli se zásadně liší od 5%.
Tato degradace je postupná a nepřetržitá. Neexistuje žádná jediná událost selhání, která by spustila alarm. Místo toho se kvalita laminace postupně snižuje, dokud buď měření otřepů nepoznačí posun, nebo zákaznický motorový test odhalí zvýšené ztráty v jádře. V té době již mohou být do hotových jader naskládány tisíce laminací se suboptimální kvalitou hran.
Nástrojové materiály a povlaky pro prodlouženou životnost lisovacích nástrojů
Zvládání tohoto vzoru opotřebení vyžaduje nástrojovou strategii přizpůsobenou požadavkům křemíkové oceli na brusivo. Standardní nástrojová ocel D2, výchozí volba pro obecné lisování, se při výrobě elektrooceli opotřebovává příliš rychle, aby byla zachována stabilita vůle mezi přiměřenými intervaly ostření. Jak potvrzuje průmyslová analýza, D2 může vykazovat předčasné vylamování a opotřebení při použití s vyšší-pevností a tvrdšími materiály, takže rovnováha tvrdosti a houževnatosti nástrojů je prvořadým problémem.
Několik eskalujících strategií prodlužuje životnost matrice a stabilitu vůle v aplikacích pro elektrotechnickou ocel:
Povrchové nátěryaplikované na konvenční nástrojové oceli poskytují první linii obrany. TiN (nitrid titanu) přidává tvrdou povrchovou vrstvu s nízkým-třením, která snižuje míru opotřebení abrazivem o 30-50 % ve srovnání s nástroji bez povlaku. TiCN (karbonitrid titanu) nabízí vyšší tvrdost a lepší výkon v aplikacích se zvýšeným vývinem tepla z vysokorychlostního lisování. AlCrN (nitrid hliníku a chromu) poskytuje vynikající odolnost proti oxidaci a tepelnou stabilitu pro nejvyšší výrobní rychlosti, přičemž si zachovává své ochranné vlastnosti při teplotách, kdy TiN začíná degradovat.
Nástrojové oceli práškové metalurgie (PM).nabídnout vylepšený substrát. Jejich mikrostruktura se vyznačuje malými, rovnoměrně rozptýlenými karbidovými částicemi, které odolávají abrazivnímu opotřebení důsledněji než běžné nástrojové oceli s většími, nepravidelně rozdělenými karbidy. PM oceli také slouží jako lepší substráty pro povrchové povlaky, vytvářejí systém složeného opotřebení, kde povlak zvládá počáteční otěr a substrát odolává degradaci, pokud je povlak lokálně porušen.
Monolitní karbidové razníky a zápustkové vložkypředstavují prémiové řešení pro-velkoobjemovou výrobu elektrické oceli. Nástroje z karbidu wolframu nabízejí tvrdost nad 90 HRA, čímž dramaticky překonávají i povlakované nástrojové oceli v odolnosti proti oděru. Kompromisem je křehkost. Karbidové razníky vyžadují přesné vyrovnání a nemohou tolerovat boční zatížení, které ocelové nástroje absorbují, aniž by praskly. U vysokorychlostních progresivních zápustek s miliony cyklů na křemíkové oceli se investice do karbidu obvykle vyplácí díky prodlouženým intervalům mezi broušením a snížením zmetkovitosti způsobené úletem vůle.
Výběr se řídí prioritní posloupností vázanou na objem výroby a závažnost jakosti:
- Optimalizujte počáteční vůli- začněte se správným povolením pro vaši konkrétní třídu. Razník v kalkulačce může modelovat požadavky na sílu, ale přesnost vůle při nastavení určuje, jak velký posun může matrice tolerovat, než se kvalita zhorší za hranice.
- Vyberte vhodný nátěr- přizpůsobte tvrdost povlaku a tepelnou stabilitu vaší rychlosti výroby a obsahu křemíku. TiN pro středně-objemovou produkci M47. TiCN nebo AlCrN pro velkoobjemové lisování M19 nebo CRGO při zvýšených rychlostech-.
- Stanovte plán ostření na základě sledování otřepů- měří výšku otřepů v definovaných intervalech (každých 50 000-100 000 tahů u jakostí s vysokým obsahem křemíku). Když otřepy překročí váš práh, ostřete okamžitě a nečekejte na viditelnou degradaci nebo rozměrové odmítnutí.
- Vyhodnoťte kritéria pro upgrade karbidu- pokud intervaly ostření klesnou pod 200 000 úhozů nebo životnost povlaku nepřeklenuje praktická okna údržby, přejděte na tvrdokovové nástroje na stanicích, kde je opotřebení pro kvalitu laminace nejdůležitější.
Měření otřepů zde slouží dvojí funkci. Ověřuje kvalitu dílu pro okamžité přijetí do výroby a poskytuje nepřímé měřítko stavu nástroje a efektivní vůli. Graf trendů výšky otřepů vynesený proti počtu úderů odhaluje křivku opotřebení vaší konkrétní kombinace-materiálů. Když se sklon zesílí, což naznačuje zrychlující se růst otřepů, víte, že se řezná hrana opotřebila za bod, kde je povlak neporušený a základní materiál se opotřebovává přímo o křemíkovou ocel. Tento inflexní bod vám říká, kdy je třeba ostřit pro maximální životnost matrice, než čekat, až se hrana natolik znehodnotí, že přebroušení odstraní přebytečný materiál.
Souhra mezi opotřebením nástroje, efektivním posunem vůle a kvalitou laminace vytváří dynamický systém, který nelze řídit pouze statickými specifikacemi. Potřebujete hodnotu vůle, která funguje na začátku servisního intervalu matrice, a monitorovací systém, který vám sdělí, kdy opotřebení posunulo efektivní vůli za přijatelnou hranici. Definování těchto limitů, jejich zdokumentování na technických výkresech a jejich ověření ve výrobě propojuje technické znalosti projekční techniky s praktickou realitou nákupu a provozu přesných laminovacích nástrojů.
Zadání povolení pro výrobu a výběr správného partnera matrice
Znát správnou vůli razníku pro lisování elektrotechnické oceli je jedna věc. Zabudovat tuto vůli do matrice, ověřit ji během zkoušení a udržovat během výroby je něco úplně jiného. Propast mezi technickými znalostmi a realitou výroby často žije v tom, jak jsou požadavky na vůli sdělovány, měřeny a vynucovány v celém dodavatelském řetězci mezi výrobcem laminací, návrhářem lisovacích nástrojů a výrobcem lisovacích nástrojů.
Mnoho problémů s vůlí při lisování elektrotechnické oceli nepochází z lisu, ale z objednávky. Výkres, který specifikuje "průchod podle standardu" nebo odkazuje na obecný výstup kalkulátoru tonáže děrování, neposkytuje výrobci lisovnice žádné praktické vodítko pro materiál, který vyžaduje technické-provedení specifické pro stanici-. Praktickou výzvou je převést vše, co bylo diskutováno v předchozích částech, do dokumentace, kterou může precizní lisovna konzistentně provádět.
Sdělování povolení k technickým výkresům a objednávkám lisovacích nástrojů
Když zadáte objednávku na laminovací matrici motoru, vaše specifikace vůle musí být dostatečně jasná, aby dva různí výrobci matric vytvořili stejný funkční výsledek. To znamená jít nad rámec jednoho procenta plošného obsahu a definovat vůli na úrovni jednotlivých stanic a typů prvků.
Efektivní dokumentace povolení obsahuje několik prvků, které většina obecných objednávek matric přehlíží:
Stupeň a stav materiálu.Uveďte přesnou třídu elektrotechnické oceli (M19, M6 atd.), dodavatele, tloušťku s tolerancí a typ povlaku. Různé povlaky přidávají mikrony k efektivní tloušťce pásu, což ovlivňuje výpočty vůle. Kalkulátor vzdálenosti a dotvarování určený pro elektrické aplikace řeší rozestupy v jiném kontextu, ale princip je podobný: každá rozměrová proměnná potřebuje spíše explicitní definici než předpoklad.
Cíle uvolnění stanice-po{1}}stanici.Spíše než jednu hodnotu vůle pro celou matrici zadejte cílové procento a absolutní hodnotu pro každou kategorii stanice: pilotní otvory, drážky rotoru, drážky statoru, vnější vnější průměr zaslepení a jakékoli sekundární prvky. U každého uveďte přijatelné toleranční pásmo. Specifikace „vůle statorové drážky: 4 % na stranu +/-0,003 mm“ dává výrobci matrice měřitelný cíl spíše než nejednoznačné vodítko.
Referenční hrany a základní struktura.Definujte, které povrchy jsou referenční vzdáleností. U vysekávací stanice se vůle měří od otvoru matrice k razníku. Ale který rozměr je držen jako nominální: děrovač nebo raznice? Pro část-na-návrhu děrování versus část{4}}na-návrhu zápustek se odpověď liší. Určete, která součást nese rozměr součásti a která nese odsazení vzdálenosti.
Kritéria přijetí.Definujte, co znamenají standardní tolerance vysekávání pro vaši konkrétní aplikaci. Uveďte maximální povolenou výšku otřepů (typicky 0,02-0,04 mm u elektrotechnických ocelových laminací), minimální procento obroušení a jakékoli požadavky na kvalitu hran vázané na vaše specifikace ztráty jádra. Tyto měřitelné výsledky dávají oběma stranám společnou definici úspěchu.
Metody ověřování povolení a kontroly kvality
Specifikace vůle na papíře nemá smysl bez ověřovacích metod, které potvrzují, že matrice skutečně poskytuje tyto hodnoty v praxi. Tři primární verifikační přístupy slouží různým fázím životního cyklu formy.
Optické měření součástí matrice.Dříve, než matrice vůbec zasáhne výrobní zásah, lze změřit fyzickou vůli mezi razidlem a vložkami matrice pomocí optických komparátorů, souřadnicových měřicích strojů (CMM) nebo kamerových systémů. Toto ověření rozměrů potvrzuje, že výrobce matrice zasáhl cílovou geometrii. JakDokumentace Lamstacks o lisování laminací motorupoznamenává, že inspekce CMM je standardní praxí pro ověřování rozměrů, rovinnosti a svislosti lisovaných součástí a stejná technologie platí pro ověřování samotných součástí matrice před montáží.
Zkušební řezy s měřením otřepů.Nejspolehlivější ověření vůle je funkční: orazítkujte vzorky dílů a změřte výsledky. Výška otřepů měřená optickým profilometrem nebo dokonce kalibrovaným úchylkoměrem vám řekne, zda efektivní vůle vytváří přijatelnou kvalitu hran. JakTechnická reference KEYENCE pro měření otřepůvysvětluje, že 3D optické profilovače dokážou zachytit topografii celého povrchu vyražené hrany za pouhou jednu sekundu a identifikovat nejvyšší otřepy a jejich umístění bez chyb určování polohy, které sužují konvenční trasování profilu. Díky tomu je měření otřepů praktické spíše jako nástroj pro ověřování výroby než jen jako laboratorní cvičení.
Průřezová metalografická analýza.U kritických aplikací se proříznutím vyražené laminace přes hranu a vyleštěním příčného řezu-odhalí úplný profil smyku: hloubka převrácení, délka leštění, úhel lomu a tvorba otřepů. Tato metoda vám ukáže skutečnou lomovou mechaniku při práci a potvrdí, zda vaše vůle vytváří očekávanou rovnováhu leštění a lomových zón. Je pomalý a destruktivní, díky čemuž je spíše zkušebním a ověřovacím nástrojem než metodou kontroly výroby. Poskytuje však nejúplnější obrázek o výkonu vůle a přímo odhaluje hloubku plastické deformace, která pohání magnetickou mrtvou zónu.
Praktická ověřovací sekvence pro nový nástroj pro elektrotechnickou ocel následuje logický postup: optické měření při výrobě k potvrzení geometrie, zkušební řezy během zkoušek k ověření funkčního výkonu a pravidelné měření otřepů během výroby ke sledování odchylky vůle-způsobené opotřebením. Každá metoda zachycuje různé způsoby selhání v různých fázích životního cyklu.
Spolupráce s výrobci přesných zápustek pro elektrotechnické ocelové aplikace
Vyvážení dlouhé životnosti matrice, nízkého otřepu, minimálního napětí na hraně a vysoké rozměrové přesnosti do jediné specifikace vůle je technická optimalizace. Spolehlivé provedení této specifikace v milionech výrobních zdvihů však vyžaduje schopnost výrobce matric, která přesahuje obecnou kompetenci v oblasti lisování.
Razidla pro laminování elektrické oceli vyžadují schopnosti, které mnoho obchodů s matricemi pro všeobecné účely postrádá: sub-přesnost broušení na úrovni mikrobů pro vůli-kritických břitových destiček, pochopení toho, jak obsah křemíku ovlivňuje vzorce opotřebení a intervaly údržby, zkušenosti s architekturou progresivních matric s více -vůlemi, kterou výroba laminace motoru vyžaduje, a systémy kvality, které ověřují vůli na úrovni součástí.
Výběr partnera matrice pro elektroocelářské práce závisí na prokázané schopnosti v konkrétní oblasti použití. Zde je to, co hodnotit:
- Zkušenosti s přesnými lisovacími formami pro výrobu statoru motoru a rotoru - YICHENilustruje toto kritérium, obsluhuje výrobce motorů, elektro{0}}oceli a nových-energetických komponent s přesnými lisovacími formami navrženými speciálně pro úzké tolerance, které silikonová ocel vyžaduje. Jejich zaměření na progresivní matrice statoru a rotoru znamená, že architektura specifická pro různé -volnosti a stanice- je zabudována do jejich základní výrobní disciplíny, nikoli jako zvláštní požadavek.
- Ověřitelná schopnost tolerance- požádejte o zdokumentovaný důkaz, že obchod může mít hodnoty odbavení v rozmezí +/-0,003 mm na všech stanicích v progresivní matrici. Vyžádejte si vzorky kontrolních zpráv ze srovnatelných projektů elektroocelových zápustek.
- Znalost nástrojů pro konkrétní-materiál- výrobce matrice by měl doporučit děrovací materiály, nátěry a intervaly přebrušování na základě vaší konkrétní třídy elektrotechnické oceli, spíše než používat obecné pokyny. Obchod zkušený s křemíkovou ocelí ví, že M19 se 3 % křemíku se opotřebovává jinak než M47 s 1,8 %.
- Integrovaná možnost testování a ověřování- stavitelé lisovacích nástrojů, kteří provádějí zkušební řezy na stejné třídě a kalibru, jaké budete používat ve výrobě, poté změří výšku otřepů a rozměrovou přesnost podle vaší specifikace a dodají lisovací nástroje, které fungují při první instalaci a nevyžadují týdny-nastavování na lisu.
- Dokumentace údržby a podpora- partner pro přesné lisování poskytuje specifikace ostření, postupy obnovy vůle a doporučené intervaly kontrol přizpůsobené objemu vaší výroby a abrazivitě materiálu.
Rozdíl v nákladech mezi obecným lisovacím nástrojem a nástrojem navrženým speciálně pro požadavky na vůli elektrotechnické oceli je při nákupu značný. Ale kalkulace celkových nákladů zahrnuje odpad z nesprávné kvality ostří, penalizace ztráty jádra v důsledku nadměrných mrtvých zón, zkrácenou životnost matrice z nesprávného výběru materiálu nástroje a dobu inženýrství strávenou odstraňováním problémů, kterým by správně specifikovaná matrice zabránila. Když zohledníte elektromagnetický výkon, o který jde, zejména u vysoce-hodnotných EV trakčních motorů a prvotřídních transformátorových jader, investice do přesné matrice se vrátí prostřednictvím laminací, které ve skutečnosti poskytují magnetický výkon, který váš motor nebo transformátor předpokládá.
Správné proražení elektrotechnické oceli není jediným rozhodnutím na kalkulačce. Jedná se o řetězec vzájemně propojených konstrukčních možností: znalost materiálu pro výběr vůle, hodnoty vůle převedené do spustitelných specifikací, specifikace ověřené funkčním měřením a kvalita výroby udržovaná prostřednictvím monitorování opotřebení a včasné údržby. Každý článek v tomto řetězci závisí na předchozím a celý systém v konečném důsledku závisí na partnerství s výrobcem matric, který chápe, že lisování elektrooceli je zásadně odlišná disciplína než lisování konstrukčních kovů.
Často kladené otázky o vůli děrování pro elektrotechnickou ocel
1. Jaká je doporučená vůle lisovníku k zápustce pro elektrotechnickou ocel M19?
Elektrotechnická ocel M19, jedna z nejrozšířenějších tříd CRNGO pro laminování motorů, obvykle funguje nejlépe s vůlí 5 % až 7 % na každou stranu tloušťky materiálu. Tato řada představuje přibližně 3% obsah křemíku, díky čemuž je křehčí než měkká ocel, ale méně křehký než vyšší-křemík CRGO. Přesná hodnota v tomto rozsahu závisí na tloušťce laminace, geometrii prvku a na tom, zda upřednostňujete minimální výšku otřepů nebo snížené namáhání okraje. U funkcí statorové drážky, kde je kritická rozměrová přesnost, zamiřte na spodní konec. U funkcí drážky rotoru, které budou přijímány tlakově litým hliníkem, poskytuje horní konec nástroje delší životnost s přijatelnou kvalitou ostří.
2. Jak ovlivní vůle od razníku k matrici ztrátu jádra motoru u plechů z elektrotechnické oceli?
Clearance přímo ovlivňuje ztrátu jádra prostřednictvím dvou mechanismů. Za prvé, plastická deformace na každé hraně řezu vytváří magneticky poškozenou zónu, kde může permeabilita klesnout až o 94 %, což nutí okolní materiál nést větší tok při vyšší saturaci a zvyšuje hysterezní ztráty. Výzkum ukazuje, že tento efekt může téměř zdvojnásobit ztráty jádra v postižené zóně. Za druhé, nadměrná vůle zvyšuje výšku otřepů, což snižuje stohovací faktor a snižuje množství aktivního magnetického materiálu na jednotku délky jádra. Studie naznačují, že samotná optimalizace zaslepovací vůle může obnovit přibližně 6 % magnetických ztrát, což z ní činí jedno z nákladově-nejefektivnějších zlepšení účinnosti dostupných beze změny materiálů nebo konstrukce motoru.
3. Proč tenká-elektrotechnická ocel vyžaduje jiné úvahy o vůli než standardní tloušťka?
Když tloušťka laminace klesne pod 0,3 mm, standardní procentuální-vzorec založený na vůli vytváří absolutní hodnoty v oblasti jednoho-mikronu. Například 5% vůle na materiálu 0,15 mm se rovná pouze 7,5 mikronu na stranu. V tomto měřítku přispívají běžné výrobní proměnné, jako je průhyb nástroje, tepelná roztažnost, vyrovnání lisu a konzistence přebroušení, každá 1-2 mikrony nejistoty, což společně spotřebuje většinu rozpočtu na toleranci. 3mikronová chyba na 0,15 mm materiálu posouvá efektivní vůli z 5 % na 7 %, což potenciálně zcela překračuje přijatelné okno. To vyžaduje výjimečnou přesnost výroby matrice a schopnost výrobce matrice je stejně důležitá jako samotná specifikace vůle.
4. Jaký je rozdíl mezi požadavky na povolení CRGO a CRNGO?
Oceli CRGO (zrnově -orientované) používané v jádrech transformátorů vyžadují těsnější vůli, obvykle 3 % až 5 % na stranu, protože jejich zarovnaná krystalová struktura je extrémně citlivá na napětí hran, které narušuje pečlivě vytvořené vzory magnetických domén. Trhliny v CRGO mají tendenci sledovat preferenční roviny podél hranic zrn, takže chování lomu je méně předvídatelné v širších vůlích. Oceli CRNGO (neorientované -zrn-) používané v motorových laminacích tolerují širší okno 5 % až 8 % na stranu, protože jejich náhodné rozložení zrn se láme rovnoměrněji ve všech směrech. Izotropní struktura znamená, že směr řezu vzhledem k vyrovnání zrn není problémem, což dává konstruktérům matrice větší flexibilitu při výběru vůle.
5. Jak monitorujete posun vůle od razníku k zápustce během výroby elektrické oceli?
Měření výšky otřepů je nejpraktičtější nepřímá metoda pro sledování posunu vůle způsobeného opotřebením nástroje. Jak se hrany razníku a matrice opotřebovávají abrazivní povahou silikonové oceli, účinná vůle se postupně zvyšuje, což způsobuje, že výška otřepů úměrně roste. Vytvoření grafu trendů otřepů vyneseného proti počtu zdvihů odhalí vaši konkrétní křivku opotřebení. Když se svah zesílí, signalizuje to, že se ochranné nátěry opotřebovaly a základní materiál přímo degraduje. U vysokých-jakostí křemíku, jako je M19, měření každých 50 000 až 100 000 úhozů zachytí posun, než to ohrozí kvalitu laminace. Metalografická{11}analýza průřezu během zkoušky stanoví základní profil lomu, zatímco optické profilovače umožňují rychlé ověření výrobní{12}}podlahy.


