


Porozumění cenám lisovacích forem od základu
Představte si, že dostanete dvě nabídky na to, co vypadá jako stejný lisovací nástroj, a uvidíte desetinásobný rozdíl v ceně. Jeden dodavatel říká 15 000 USD, druhý 150 000 USD. Ani jedno není špatně. Pravděpodobně interpretují vaše požadavky odlišně, stavějí podle jiných standardů nebo uvádějí zcela odlišné typy matric pro stejnou geometrii součásti. Tento spread není známkou chaosu na trhu. Odráží naprostý počet proměnných, které určují cenu lisovacího razníku, a zastihne kupující nepřipravené, když tyto proměnné nezmapovali, než sáhli po kotacích.
Co je to raznice a proč se cena tolik liší
Raznice je přesný nástrojnamontované v lisu, který pomocí operací řezání, ohýbání, kreslení a tváření přeměňuje plochý plech na hotové nebo téměř hotové díly. Každá kovová raznice je na zakázku-zkonstruována tak, aby vyráběla konkrétní součást, což znamená, že ceny nejsou nikdy --od stolu. Konečné náklady jsou utvářeny pěti vzájemně propojenými faktory: typem matrice a počtem stanic, složitostí a tolerancemi součásti, jakost nástrojové oceli, očekávaným objemem výroby a geografickou polohou výrobce nástrojů.
Jednoduché razítko s jednou stanicí{0}} používané k zaslepování plochých držáků může vyžadovat pouze základní konstrukční a standardní ocel. Více-staniční progresivní matrice vyrábějící automobilové konektory s úzkými tolerancemi a lisovacími operacemi vyžaduje týdny designérské práce, prvotřídní materiály a rozsáhlé zkušební doby. Každá další stanice v progresivní matrici může zvýšit náklady na nástroje8 až 12 procenta složitost se neškáluje lineárně. To je důvod, proč kovové lisovací nástroje pokrývají tak široký rozsah nákladů, od několika tisíc dolarů až po hodně přes milion za nástroje pro přenos velkých-panelů používané při výrobě karoserií automobilů.
Ceny lisovacích nástrojů se mohou pohybovat od 3 000 USD za jednoduchou vysekávací matrici až po více než 1 000 000 USD za složitou automobilovou transferovou linku. Pochopení nákladů, které stojí za tímto rozptylem, je to, co odděluje realistické rozpočtování od odhadů.
Stojí za zmínku, že pojem „razítko“ se objevuje ve dvou různých kontextech. Průmyslové lisovací nástroje na kov, na které se zaměřuje tento článek, jsou výrobní nástroje určené k výrobě kovových dílů v měřítku. Razicí raznice a razicí nástroje na kov se naproti tomu používají k dekorativnímu značení, vytváření vtlačených vzorů na kůži, papíru nebo měkkých kovech. I když oba sdílejí prostor klíčových slov, tato příručka je postavena výhradně na výrobních nástrojích pro plechové díly a zahrnuje nákladové faktory, cenové struktury a strategie nákupu, které jsou důležité pro výrobní inženýry a odborníky na získávání zdrojů.
Pro koho je tento cenový průvodce určen
Ať už jste manažer nákupu, který porovnává offshore a tuzemské nabídky, produktový inženýr, který se snaží vytvořit rozpočet na nástroje pro nový program, nebo zakladatel startupu, který se poprvé setkává s lisováním kovů, tento průvodce bude pro vás užitečný. Cíl je přímočarý: poskytnout vám jasný rámec pro pochopení toho, co ovlivňuje náklady, abyste mohli klást lepší otázky, nastavit realistická očekávání a hodnotit nabídky dodavatelů za stejných podmínek.
V následujících částech najdete podrobné rozpisy podle typu matrice, výběru nástrojové oceli, vlivu materiálu obrobku, ekonomiky objemu výroby, regionálních cenových rozdílů, celkových nákladů na vlastnictví a praktických strategií pro snížení nákladů na nástroje bez obětování kvality. Každá část se zabývá mezerou, která běžně zůstává otevřená v obecných cenových průvodcích, kde jsou uvedeny rozsahy, ale chybí zdůvodnění. Rozdíl mezi cenovou nabídkou 25 000 USD a cenou 75 000 USD za stejnou součást často spočívá v jasnosti specifikace a technických možnostech, nikoli v chamtivosti dodavatele. Tato příručka vám pomůže přesně zjistit, kde tyto nákladové páky sedí.
Cenové rozpětí podle typu raznice
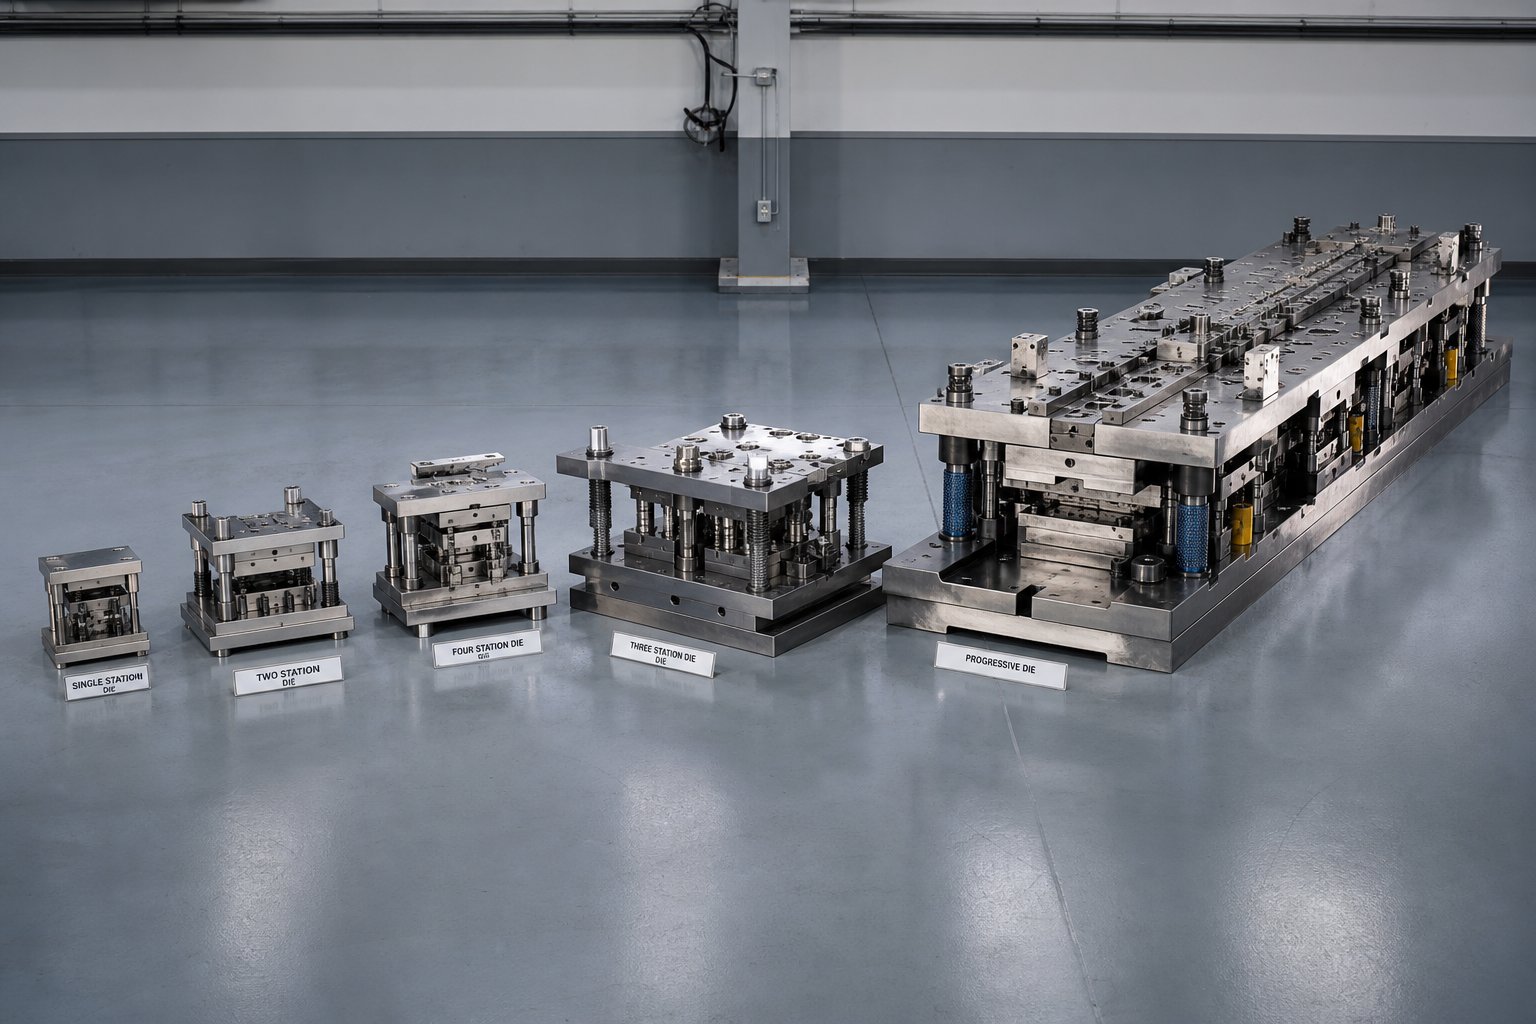
Jediná největší řádková položka ze všechrazítkování citaceje typ vyráběné formy. Standardní matrice pro zaslepování plochých podložek a progresivní matrice s 20 stanicemi pro automobilové konektory žijí ve zcela odlišných nákladových vesmírech, i když jsou hotové díly zhruba stejné velikosti. Vědět, kam každý typ matrice spadá do cenového spektra, vám pomůže vyhodnotit, zda je nabídka přiměřená, než se pustíte do jemnějších detailů.
| Typ matrice | Typická složitost | Obecné cenové rozpětí | Primární případy použití |
|---|---|---|---|
| Jedna-stanice (prázdné/pronikavé) | Nízký | $3,000 - $15,000 | Ploché držáky, podložky, jednoduché klipy |
| Compound Die | Nízká až střední | $8,000 - $25,000 | Ploché díly vyžadující více řezů jedním tahem |
| Progresivní zemřít | Střední až vysoká | $15,000 - $60,000+ | Velkoobjemové konektory, držáky, konstrukční díly |
| Přenosová matrice | Vysoký | $100,000 - $1,000,000+ | Velké panely karoserie, hluboce{0}}tažená pouzdra, složité 3D díly |
| Razítko za horka | Vysoký | $80,000 - $300,000+ | Automobilové bezpečnostní komponenty z ultra{0}}vysoké{1}}pevnosti |
Progresivní cenové faktory matrice
Progresivní zápustky jsou tahouny pro malé{0}}až{1}}střední díly vyráběné ve velkém objemu. Kovový pás prochází několika stanicemi uvnitř jedné lisovací sady, přičemž každá stanice provádí jinou operaci - řezání, ohýbání, ražení nebo tvarování -, dokud na konci nevypadne hotový díl. Průmyslová data od výrobců uvádí průměrnou progresivní matrici kolem 30 000 USD, i když jednodušší geometrie mohou klesnout až na 15 000 USD a složité nástroje pro více stanic přesahují 60 000 USD.
Proč to široké rozšíření? Každá stanice přidaná do rozvržení pásu znamená více času na inženýring, další CNC obrábění, užší tolerance vyrovnání mezi stanicemi a více materiálu pro samotný blok matrice. Razítko s 5-stanicemi pro ploché závorky je jiné zvíře než 15{5}}staniční nástroj s klepáním a ražením. Samotné obráběcí hodiny se mohou zdvojnásobit nebo ztrojnásobit, což je hlavní důvod, proč progresivní matrice stojí výrazně více než vysekávací nástroj s jedním úderem provádějící jednu operaci.
Rozsahy nákladů na převod a směs
Přenášecí matrice manipulují s díly příliš velkými nebo příliš geometricky složitými pro postupné podávání pásu. Místo toho, aby procházely matricí na nosném pásu, jsou jednotlivé polotovary odebírány a přesouvány mezi nezávislými stanicemi pomocí mechanických uchopovačů. To eliminuje spojovací pás mezi součástmi, což šetří materiál na kus, ale samotné nástroje zahrnují několik sad matric, přenosové mechanismy a rozsáhlé zkušební práce. Jedna tažná matrice pro automobilový blatník může běžet250 000 až 500 000 USDa kompletní řada tažných, ořezových, přírubových a děrovacích raznic pro jeden panel často přesahuje 500 000 USD.
Sloučeniny jsou umístěny na druhém konci spektra. Provádějí více řezných operací v jediném zdvihu lisu, což je činí účinnými pro ploché díly vyžadující vysokou přesnost v jedné rovině. Protože sada kovových matric je jednodušší - žádné progresivní stanice, žádné přenášecí systémy - design a náklady na obrábění zůstávají mírné, obvykle 8 000 až 25 000 USD v závislosti na velikosti součásti a požadavcích na toleranci.
Jednotná{0}}stanice a ceny speciálních matric
Jedna matrice s jednou stanicí provede jednu operaci na tah: polotovar, proražení nebo jednoduchý ohyb. Jedná se o nejlevnější produkční nástroje v oblasti lisování kovů a hodí se pro malé-až{3}}střední objemy, kde je doba cyklu na díl méně kritická než rozpočet na nástroje. Vzpomeňte si na prototypové držáky, podložky nebo jednoduché klipy, kde investice 3 000 až 15 000 USD dává smysl oproti očekávanému množství dílů.
Formy pro lisování za tepla zaujímají speciální místo, především v automobilových bezpečnostních konstrukcích, jako jsou B-sloupky a dveřní nosníky. Vytvářejí plech při teplotách nad 900 stupňů Celsia a poté část uvnitř formy kalí, aby se dosáhlo ultra-vysoké pevnosti v tahu. Zápustka musí odolat extrémním teplotním cyklům, což vyžaduje specializované nástrojové oceli, integrované chladicí kanály a robustní konstrukci -, to vše posouvá náklady do rozmezí 80 000 až 300 000 USD za jeden nástroj.
Vzor je jasný: měřítka nákladů s počtem operací prováděných uvnitř matrice, požadovanou přesností mezi těmito operacemi a ekologickými požadavky kladenými na nástroj během výroby. Méně zřejmé je, jak třída oceli zvolená pro samotnou matrici posouvá ceny v rámci každé kategorie -, což je faktor, který si zaslouží vlastní bližší pohled.
Jak výběr materiálu matrice ovlivňuje váš rozpočet
Dvě progresivní matrice s identickým počtem stanic a geometrií součástí mohou mít velmi odlišné cenovky podle toho, z čeho jsou vyrobeny. Třída nástrojové oceli vybraná pro razníky, zápustkové bloky a opotřebitelné součásti tvoří významnou část celkové ceny raznice a přímo určuje, jak dlouho nástroj vydrží, než bude potřeba naostřit nebo vyměnit. Výběr nesprávné třídy znamená buď přehnané výdaje předem na materiál, který nepotřebujete, nebo nedostatečné výdaje a pozdější placení více za údržbu a prostoje.
Přemýšlejte o tom takto: ocel není jen položka nákladů na suroviny. Ovlivňuje dobu obrábění, složitost tepelného zpracování, obtížnost broušení a v konečném důsledku počet dílů, které můžete vyrobit před prvním přebroušením. Každý z těchto následných efektů se odráží v nákladech.
Běžné jakosti nástrojových ocelí a jejich cenové důsledky
Většina lisovacích nástrojů na ocel je vyrobena z několika dobře{0}}srozumitelných jakostí nástrojových ocelí, z nichž každá nabízí jinou rovnováhu mezi tvrdostí, houževnatostí, odolností proti opotřebení a obrobitelností. Zde je srovnání nejběžnějších možností:
| Třída oceli | Relativní materiálové náklady | Typická tvrdost (HRC) | Nejlepší{0}}vhodné aplikace | Očekávaný rozsah životnosti zemřít |
|---|---|---|---|---|
| A2 | Nízká až střední | 57 - 62 | Středně{0}}objemové vysekávání, děrování, tvarování | 200,000 - 500,000 přístupů |
| D2 | Střední až Vysoká | 58 - 64 | Velko{0}}objemové vysekávání, ražení abrazivních materiálů | 500,000 - 1,000,000+ přístupů |
| S7 | Mírný | 54 - 58 | Nárazové-těžké operace, ohýbání, tvarování za studena | 300,000 - 700,000 přístupů |
| M2 (vysokorychlostní-ocel) | Střední až Vysoká | 60 - 65 | Vysokorychlostní-progresivní raznice, děrování z tenkého-materiálu | 500,000 - 1,000,000 přístupů |
| Karbid wolframu | Vysoká (3-5x ocel) | 70+ HRC (88–92 HRA) | Ultra{0}}vysoký-objem, přísná-tolerance, abrazivní materiály | 2 000, 000 - 10 000,000+ přístupů |
Ocel A2 je střední-slitina, na vzduchu-kalitelná třída, která nabízí dobrou houževnatost a snadnější obrábění ve srovnání s možnostmi s vyšším-uhlíkem. U nástroje pro lisování kovů používaného v mírných objemech výroby umožňuje A2 zvládnout náklady na materiál i dobu obrábění. Je to často výchozí doporučení, když požadavky na životnost matrice klesnou pod 500 000 cyklů.
D2 je krok nahoru. Jedná se o vysoce-uhlíkovou,-chromovou ocel s vynikající odolností proti opotřebení, díky čemuž je oblíbenou volbou pro lisování oceli ve velkoobjemových-objemových aplikacích. Obchod-? D2 je hůře obrobitelný, obtížnější pro EDM a vyžaduje pečlivé tepelné zpracování, aby nedošlo k prasknutí. Tyto dodatečné kroky zpracování zvyšují náklady na hotové lisovací nástroje, ale prodloužená životnost často ospravedlňuje prémii, když vyrábíte stovky tisíc dílů.
S7 zaujímá jedinečnou pozici. Je ceněn pro svou výjimečnou odolnost proti nárazům a houževnatost, díky čemuž je vhodný-do třídy pro operace zahrnující silné rázy, jako je hluboké ohýbání, ražení nebo tváření tlustého materiálu. Tam, kde by se D2 při opakovaném vysokém{5}}namáhání nárazem mohla odštípnout, S7 náraz pohltí. Jeho tvrdost je nižší, takže se rychleji opotřebovává v abrazivních podmínkách, ale v aplikacích s převahou nárazu- vydrží tvrdší a křehčí jakosti.
Vzor je konzistentní u všech nástrojů pro lisování oceli: tvrdší třídy stojí více surovin a vyžadují více hodin obrábění, ale poskytují delší životnost matrice. Měkčí druhy jsou levnější a rychlejší na výrobu, ale dříve se opotřebovávají. Při rozhodování by se měl řídit objem výroby a materiál obrobku, nikoli pouze počáteční cena.
Když karbidové destičky ospravedlní prémii
Karbid wolframu je úplně v jiné lize. S odolností proti opotřebení až 30krát vyšší než u nástrojové oceli si tvrdokovová břitová destička udržuje těsné rozměrové tolerance v milionech cyklů, kde i D2 by vyžadovalo vícenásobné přebroušení. Počáteční náklady na součást karbidové matrice mohou být třikrát až pětkrát vyšší než její ekvivalent oceli, ale výpočet se dramaticky mění při velkých objemech.
Představte si průbojný úder v progresivní matrici, která produkuje 3 miliony dílů ročně. Razník D2 může vyžadovat přebroušení každých 400 000 zásahů, což znamená sedm nebo osm přerušení provozu ročně. Karbidový razník se stejnou aplikací může vydržet 3 miliony zásahů před svou první údržbou. Méně zastávek, méně náhradních součástí a konzistentnější kvalita dílů po celou dobu provozu.
Většina výrobců zápustek nekonstruuje celé zápustky z karbidu. Materiál je křehký, obtížně se upravuje a vyžaduje speciální diamantové broušení nebo EDM pro jakékoli přepracování. Místo toho je průmyslovým standardem hybridní přístup: tvrdokovové břitové destičky v kritických-bodech opotřebení, jako jsou děrovací razníky a řezné hrany, usazené v tvrdším těle nástroje z nástrojové oceli. To udržuje celkové náklady na lisovací ocel zvládnutelné a zároveň umístí prémiový materiál přesně tam, kde přináší největší hodnotu.
Karbid má ekonomický smysl, když provozujete velkoobjemovou{0}}výrobu s abrazivními materiály pro obrobky, kdy je odchylka tolerance mezi intervaly ostření nepřijatelná nebo když náklady na prostoje lisu na údržbu lisovacích nástrojů převyšují vstupní prémii za komponenty s delší{1}}životností.
Povrchové úpravy, které prodlužují životnost a zvyšují náklady
Kromě výběru základního materiálu nabízejí povrchové povlaky další páku pro zlepšení výkonu matrice. Nitrid titanu (TiN) a karbo-nitrid titanu (TiCN) jsou nejběžnější PVD povlaky aplikované na součásti lisovacích nástrojů. Přidávají mikroskopicky tenkou vrstvu, typicky 2 až 5 mikrometrů, která výrazně zvyšuje tvrdost povrchu a snižuje tření mezi matricí a obrobkem.
Čísla jsou přesvědčivá. Prokázaly se tvářecí nástroje potažené TiN-zlepšení životnosti ze 100 000 cyklů na více než 600 000 cyklův aplikacích pro lisování kovů. TiCN jde v některých scénářích ještě dále a nabízí lepší výkon při lisování hliníku nebo jiných materiálů náchylných k zadření díky nižšímu koeficientu tření.
Náklady na potahování se liší v závislosti na velikosti dílu a množství šarže, ale obvykle představují malý zlomek celkových nákladů na lisování a poskytují násobek dodatečné životnosti. Háček je v tom, že nátěry je nutné znovu nanést po každém cyklu přebroušení, protože ostření odstraňuje ošetřenou povrchovou vrstvu. To zvyšuje opakující se náklady, ale u lisovacích nástrojů pro lisování abrazivních materiálů, jako je nerezová ocel nebo -slitiny s vysokou pevností, se investice do lisovacích lisů z oceli s povlakem vrátí již během prvního výrobního cyklu.
Správná kombinace základní oceli, selektivních karbidových břitových destiček a povrchových povlaků vytváří matrici optimalizovanou pro počáteční náklady a dlouhodobou-ekonomickou stránku. Ale výběr materiálu neprobíhá ve vzduchoprázdnu. Materiál obrobku, který je lisován, klade na matrici své vlastní požadavky, které ovlivňují, jaké třídy a úpravy jsou nezbytné pro dosažení přijatelné životnosti nástroje.
Jak vylisovaný materiál pohání zemnící náklady
Kostka neexistuje izolovaně. Existuje ve vztahu k plechu, který razí. Pokud přejdete na nerezovou ocel, aniž byste upgradovali nástroje, zápustka postavená na obrábění měkké oceli po celý den selže během týdnů. Materiál obrobku určuje vůli děrování-k-zápustce, požadovanou tonáž lisu, výběr nástrojové oceli a celkovou strukturální robustnost zápustky. Každý z těchto parametrů se přímo promítá do nákladů.
Zde je uvedeno, jak jsou běžné materiály obrobků hodnoceny podle jejich relativního vlivu na cenu lisovnice, od nejnižších po nejvyšší:
- Měkká ocel (SPCC, DC01, 1008/1010):Nízký dopad. Měkké, předvídatelné, snadno tvarovatelné. Umožňuje standardní nástrojové oceli a širší vůle.
- Hliník (5052, 6061):Nízký až střední dopad. Nízká tvářecí síla, ale náchylná k zadření a usazování na površích matrice, vyžadující leštěné nástroje nebo povlaky.
- Měď a mosaz:Mírný dopad. Měkké, ale lepkavé. Povrchy matric vyžadují speciální povrchovou úpravu, aby se zabránilo přilnavosti a přenosu materiálu.
- Nerezová ocel (304, 316):Vysoký dopad. Práce-tvrdne rychle, což vyžaduje prvotřídní nástrojové oceli, jako jsou D2 nebo karbidové břitové destičky, užší vůle a vyšší lisovací tonáž.
- Pokročilá-pevnostní ocel (AHSS, DP590, DP980):Velmi vysoký dopad. Extrémní tvářecí síly, agresivní opotřebení povrchů zápustek a odpružení vyžadující simulaci-řízené inženýrství.
Lisování měkké oceli vs. vysokopevnostní-ocel
Měkká ocel je nejšetrnějším materiálem pro lisování plechů. Stříhá čistě, tvaruje se předvídatelně a klade relativně malé zatížení na nástroje. Sada razníků a lisovnic na plech vyrobená pro měkkou ocel může používat nástrojové oceli střední{2}}třídy, standardní vůle přibližně 5 až 10 procent tloušťky materiálu na stranu a přímočarou geometrii matrice. To udržuje čas na inženýrství a náklady na obrábění pod kontrolou.
Vysokopevnostní oceli zcela mění rovnici. Když vyrábíte automobilové díly pro lisování kovů z dvou-fázových nebo martenzitických ocelí, tvářecí síly mohou býtdvakrát až třikrát vyššínež měkká ocel o stejné tloušťce. Toto zvýšení síly vyžaduje těžší čelisti, tlustší opěrné desky a robustnější vodicí systémy, aby se zabránilo vychýlení při zatížení. Samotné součásti matrice musí být vyrobeny z tvrdších ocelí nebo karbidu, aby odolávaly abrazivnímu opotřebení, které AHSS vytváří na řezných hranách.
Automatické kovové lisování konstrukčních součástí, jako jsou B-sloupky a výztuhy dveří, často zahrnuje za tepla-lisovanou borovou ocel (22MnB5) nebo za studena-lisovanou DP980. V těchto aplikacích výrobci nástrojů obvykle specifikují řezné sekce D2 nebo karbidové řezy, přidávají dusíkové plynové pružiny pro řízený tvarovací tlak a integrují simulací -validovanou kompenzaci zpětného odpružení do profilů zápustek. Každý z těchto požadavků přidává technické hodiny a náklady na materiál ke konečné investici do nástrojů.
Hliník a neželezné{0}}materiály jako proměnné nákladů
Zdá se, že hliník by se měl snadno opracovávat. Je měkká, vyžaduje malou tvarovací sílu a nevytvrzuje-tak agresivně jako nerezová ocel. Realita je jemnější. Tendence hliníku odírat se nebo se mikroskopicky přivařovat k povrchům zápustek nutí výrobce nástrojů leštit tvářecí plochy do zrcadlového lesku, nanášet povlaky TiCN nebo DLC nebo používat speciální materiály zápustek, které odolávají adhezi.
Tyto kroky přípravy povrchu zvyšují náklady, které neexistují při lisování měkké oceli. Měď a mosaz se chovají podobně a vytvářejí nánosy materiálu na čelech razníků, které snižují kvalitu dílu, pokud matrice není navržena tak, aby to zvládala. U lisovacích forem pro plechy, které pracují s neželeznými-materiály, není rozhodujícím faktorem hrubá síla, ale povrchové inženýrství a frekvence údržby.
Kromě tvrdosti materiálu, tolerance a požadavků na povrchovou úpravu fungují jako nezávislé multiplikátory nákladů. Přísnější rozměrové tolerance, bez ohledu na materiál obrobku, vyžadují přesné broušení, drátové EDM a prodlouženou dobu kontroly při konstrukci formy. Součást s kritickými vlastnostmi udržovanými na plus minus 0,05 mm vyžaduje součásti matrice vyrobené podle ještě přísnějších norem. Podobně, pokud lisovaná součást potřebuje specifickou povrchovou úpravu z kosmetických nebo funkčních důvodů, musí být tvářecí povrchy matrice odpovídajícím způsobem vyleštěny nebo texturovány, čímž se přidají pracovní hodiny, které se spojí v každé tvářecí stanici v nástroji.
Vztah mezi materiálem obrobku a cenou lisovnice není vždy lineární, ale vždy existuje. Zápustka s cenou 25 000 USD za měkkou ocel může vyskočit na 40 000 USD nebo více za stejnou geometrii součásti z nerezové oceli, jednoduše proto, že každá součást nástroje musí být modernizována, aby přežila tvrdší materiál. Jasné a včasné sdělení specifikace materiálu je jedním z nejjednodušších způsobů, jak zajistit, aby vaše nabídky odrážely spíše realitu než předpoklady, a přímo souvisí s tím, jak objem výroby utváří širší investiční strategii pro jakýkoli nástrojový program.
Objem výroby a náklady-na-ekonomika dílu
Zde je scénář, který se odehrává na schůzkách nákupu nástrojů každý týden: kupující vidí dvě nabídky na stejnou součást. Jeden kovový razník a raznice přijde na 18 000 $. Další je 45 000 dolarů. Instinkt je zřejmý - zvolit levnější variantu a jít dál. Ale tento instinkt ignoruje jedinou nejsilnější proměnnou v ekonomii lisování: kolik dílů plánujete spustit.
Raznice není spotřební materiál. Jedná se o kapitálovou investici, jejíž náklady jsou rozděleny mezi každou část, kterou vyrábí. Ve chvíli, kdy tuto kupní cenu vydělíte celkovým očekávaným výstupem, přestanete porovnávat ceny matric a začnete srovnávat náklady-na-díl -, což je číslo, které skutečně dosáhne vaší ziskové marže.
Amortizace nákladů na matrici napříč výrobními běhy
Matematika je jednoduchá, ale důsledky jsou značné. Když rozložíte náklady na nástroje na objem výroby, i drahé nástroje se stanou pozoruhodně úspornými v měřítku. Vezměme si progresivní matrici s cenou 25 000 USD a používanou k výrobě kovových razníků a matric pro program elektrických konektorů. Při 10 000 dílech nástroj přidá 2,50 $ za každý kus. Při 100 000 dílech klesne na 0,25 $. Při 1 000 000 součástech přispívá nástroj pouze 0,025 USD za kus -, což v podstatě zaniká do celkových nákladů na součást.
Údaje od Talan Products to jasně ilustrují: progresivní raznice vyrábějící díly v hodnotě 25 000 USD při 4 000 kusech za hodinu poskytuje-náklady na kus 25,06 USD při 1 000 součástech, ale klesne na 1,06 USD při 25 000 součástech. Jakmile budou nástroje splaceny, další výrobní série stojí zhruba 0,056 $ za kus -, což je o 99 % nižší-cena. Samotná matrice vydrží miliony cyklů, což znamená, že každá část vyrobená po amortizaci je téměř čistá marže.
Tato amortizační křivka je důvodem, proč objemové předpoklady zásadně mění investiční strategii nástrojů. Matrice, která se na první pohled zdá drahá, může být tou nejekonomičtější volbou, když se podíváme na více-letý výrobní program. Klíčovou otázkou nikdy není „co stojí kostka?“ Je to "kolik stojí matrice na součást po dobu životnosti mého programu?"
Když dražší kostka skutečně šetří peníze
Představte si dvě možnosti pro aplikaci kovových razníků pro výrobu automobilových držáků:
- Možnost A:Zápustka v hodnotě 20 000 USD vyrobená z nástrojové oceli A2, určená na 200 000 zásahů, než bude vyžadovat větší renovaci nebo výměnu.
- Možnost B:Zápustka za 45 000 USD vyrobená z oceli D2 a karbidových břitových destiček v kritických bodech opotřebení, dimenzovaná na 1 000 000 zásahů pouze s pravidelným přebrušováním.
Pokud váš program vyžaduje 800 000 dílů během čtyř let, možnost A potřebuje čtyři sestavení matrice nebo tři velké renovace k dokončení práce. I při konzervativních 12 000 USD na renovaci dosahují celkové výdaje na nástroje 56 000 USD nebo více - bez započtení prostojů ve výrobě, logistiky a ověřování kvality, které každá servisní událost vyžaduje. Možnost B spouští celý program na jediném nástroji s plánovanou údržbou, což přináší nižší celkové náklady a mnohem méně výpadků.
Vzor drží konzistentně napříč komponentami lisovacích nástrojů a celých sestav lisovacích nástrojů.Průmyslová analýzapotvrzuje, že nákup kostky nižší{0}}třídy pro velkoobjemový{1}}program je „podobný hazardu odsouzenému k zániku -, jehož výsledkem jsou nekonečné prostoje kvůli opravám a katastrofální selhání kvality.“ Nejlevnější matrice na papíře se v praxi stává nejdražší matricí, když nemůže přežít zamýšlený objem výroby.
Nejlevnější matrice není vždy nejekonomičtější. Celkové náklady na vlastnictví závisí na očekávaném objemu výroby a vyšší počáteční investice často přináší nejnižší náklady-na-díl během životnosti programu.
Tento princip platí stejně, bez ohledu na to, zda získáváte jednoduchý nástroj pro vysekávání jedné stanice{0}} nebo složitou progresivní matrici s desítkami kovových razníků a matric pracujících za sebou. Jmenovitá životnost matrice musí odpovídat nebo překračovat vaši projekci objemu, jinak zaplatíte rozdíl v údržbě, výměně a ztraceném výrobním čase.
Komunikace objemových projekcí vašemu nástrojáři
Výrobci nástrojů navrhují nástroje na určitou úroveň životnosti. Pokud jim řeknete, že potřebujete 50 000 dílů, navrhnou odpovídajícím způsobem - lehčí konstrukci, standardní oceli, prvky s minimálním opotřebením. Pokud se program později zvětší na 500 000 dílů, tato matrice nebyla nikdy postavena, aby to zvládla. Buď jej zcela vyměníte, nebo přijmete rostoucí náklady na údržbu a klesající kvalitu dílů.
Chcete-li získat správnou matrici zkonstruovanou pro vaše skutečné potřeby, uveďte tato specifika ve své žádosti o nástroje:
- Roční objem:Kolik dílů za rok v ustáleném stavu.
- Život-objemu{1}}programu:Celková očekávaná produkce ve všech výrobních letech.
- Náběhový-profil:Zda objemy začínají nízké a zvyšují se, což ovlivňuje, kdy začínají podmínky špičkového opotřebení.
- Velikost dávky a frekvence:Provoz 10 000 dílů jednou za měsíc se liší od provozu 500 dílů denně z hlediska tepelného cyklování a plánování údržby.
Profesionální dodavatelé lisovacích nástrojů používají tyto vstupy k výběru vhodného ekvivalentu třídy formy SPI, k výběru jakostí oceli, které poskytují adekvátní životnost bez nadměrného -konstruování, a k navrhování komponent lisovacích lisů pro usnadnění přístupu během údržby, kterou váš objem nevyhnutelně vyžaduje. Kostka vyrobená pro 100 000 zásahů používá jiné materiály, vůle a konstrukční techniky než kostka vyrobená pro 2 000 000 zásahů - a její cena tento rozdíl z dobrého důvodu odráží.
Objemové projekce také ovlivňují, zda ekonomický smysl dává jedno{0}}dutinové přiblížení nebo více{1}}výřez. Spuštění dvou dílů na zdvih z o něco dražšího nástroje efektivně sníží vaše amortizace na-kus na polovinu a zdvojnásobí výkon bez zdvojnásobení nákladů. Obecným pravidlem je, že multi-dutinová matrice stojí zhruba 2,5násobek ekvivalentu jedné-dutiny, přičemž produkuje dvojnásobný nebo čtyřnásobný výkon na cyklus - přesvědčivou návratnost investic, když to objemy ospravedlňují.
Sečteno a podtrženo: cena lisovnice nemá smysl bez kontextu objemu. Zápustka v hodnotě 50 000 USD produkující 2 miliony dílů za cenu nástroje 0,025 USD za kus je objektivně levnější než zápustka za 15 000 USD, kterou je třeba vyměnit dvakrát, aby bylo dosaženo stejného výstupu. Odběratelé, kteří vedou s objemovými daty, dávají výrobcům nástrojů informace potřebné k optimalizaci investice a vyhýbají se drahé lekci z toho, že jejich „rozpočtová“ matrice nebyla nikdy navržena pro práci, o kterou byli požádáni.
Objem utváří investici. Ale stejná kostka, kotovaná na stejnou objemovou specifikaci, může nést dramaticky odlišnou cenu v závislosti na tom, kde na světě byla postavena - geografická proměnná, která přidává další vrstvu do nákladové rovnice.
Proč se ceny lisovacích raznic liší podle regionu
Požadujete nabídky od čtyř dodavatelů ve čtyřech zemích na stejnou progresivní matrici. Vracejí se čísla: 22 000 USD z Číny, 28 000 USD z jihovýchodní Asie, 48 000 USD z USA a 55 000 USD z Německa. Všichni tvrdí, že splňují vaše specifikace. Co tedy vysvětluje rozdíl -, a co je důležitější, co vlastně získáváte v jednotlivých cenových bodech?
Zeměpisná poloha není jen řádková položka. Ovlivňuje pracnost, režii obrábění, získávání materiálu, dynamiku komunikace a celkovou časovou osu od objednávky po schválení prvního artiklu. Kupující, kteří hledají kovové lisovací raznice na prodej po celém světě, musí tyto nabídky hodnotit v celém kontextu, nikoli pouze podle čísel spodního-řádku.
Vysvětlení regionálních cenových rozdílů
Primárním faktorem nákladů za regionálními rozdíly je práce. Práce v tisku v Číně stojí přibližně 5 až 8 USD za hodinu, ve srovnání s 18 až 25 USD za hodinu ve Spojených státech a zhruba 15 až 25 EUR za hodinu v Evropě. Vzhledem k tomu, že konstrukce zápustek je -intenzivní - obrábění, vyžadující stovky hodin CNC, EDM a broušení -, namáhají různé směsi v průběhu celého výrobního cyklu. Složitá progresivní matrice vyžadující 600 obráběcích hodin s sebou nese velmi odlišnou pracovní zátěž při 6 USD za hodinu oproti 22 USD za hodinu.
Kromě práce se podstatně liší i režijní náklady, jako jsou náklady na zařízení, dodržování ekologických předpisů, pojištění a regulační certifikace. Západní výrobci mají vyšší základní náklady na všechny z nich, což se promítá do každé nabídky. Certifikovaná zařízení v Asii, která splňují požadavky ISO 9001 nebo IATF 16949o 20 až 40 procent vícenež -certifikované obchody, aby pokryly jejich systémy auditu a dokumentace -, ale stále jsou výrazně nižší než ekvivalentní západní ceny.
| Kraj | Úroveň relativních nákladů | Typická dodací lhůta | Komunikační aspekty | Logistické faktory |
|---|---|---|---|---|
| Čína | Nízká (30–50 % pod USA) | 6 - 12 týdnů | Odstup časového pásma 12-13 hodin; jazykové bariéry v technických detailech; Běžné 2-3 revizní cykly | Námořní přeprava 4-6 týdnů; dovozní cla 15-25%; náklady na přepravu a přepravní hmotnost |
| Jihovýchodní Asie (Vietnam, Thajsko) | Nízká až střední (20–40 % pod USA) | 8 - 14 týdnů | Podobné výzvy v časovém pásmu jako Čína; rostoucí znalost angličtiny; menší dodavatelský soubor pro komplexní nástroje | Podobné dodací lhůty do Číny; méně zavedených nákladních tras pro nářadí |
| Spojené státy | vysoká (základní hodnota) | 8 - 16 týdnů | Stejné časové pásmo nebo blízko; přímá inženýrská spolupráce; řešení problémů-v reálném čase | Vnitrostátní pozemní přeprava 1-5 dní; žádné povinnosti; snadné vytažení nástroje pro údržbu |
| Evropa (Německo, Portugalsko, Itálie) | Vysoká až velmi vysoká (0–20 % nad USA) | 10 - 16 týdnů | Střední mezera v časovém pásmu; silná inženýrská kultura; dokumentační-náročný proces | Letecká nebo námořní přeprava 2-5 týdnů do Severní Ameriky; Úvahy o DPH |
Offshore vs. Domácí obchod s nástroji-Offshore
Cena nálepky od offshore dodavatele může vypadat přesvědčivě. Několik faktorů však tuto mezeru tiše zmenší, jakmile započítáte celý cyklus nákupu.
Doprava a cla.Progresivní matrice o hmotnosti 800 kg dodávaná z Číny na středozápad Spojených států zvyšuje náklady na námořní dopravu, manipulaci v přístavech, vnitrozemskou kamionovou dopravu a přepravu do beden. Od roku 2026 se průměrné efektivní celní sazby na klíčové průmyslové vstupy vyšplhaly na 15 až 25 procent, což znamená, že kostka za 25 000 USD může nést pouze clo 3 750 až 6 250 USD, než bude proclena. Přidejte 2 000 až 4 000 USD za přepravu a vaše náklady na přistání již značně zužují původní úspory.
Komunikační režie a revizní cykly.Technický design matrice vyžaduje přesné zpětnovazební smyčky. Když váš technický tým pracuje s 12-hodinovým časovým posunem od výrobce nástrojů, řešení každé otázky trvá den, nikoli hodinu. Vágní jazyk RFQ, který by domácí obchod objasnil při telefonickém hovoru, může v zámoří vést k nesprávné interpretaci, což vede k revizím návrhu, které prodlouží týdny. Řešení jednoduchých problémů může trvat dny kvůli asynchronní komunikaci a nedorozumění v toleranci nemusí vyplout na povrch, dokud nedorazí zkušební vzorky – na rychlou opravu je příliš pozdě.
Ověření kvality.S domácím dodavatelem lisování kovů můžete navštívit dílnu, být svědky zkušebních jízd a osobně schvalovat vzorky. Offshore nástroje často vyžadují buď-kontrolní služby třetí strany, cestu techniků nebo spoléhání se na hlášení-dodavatele. Každá možnost zvyšuje náklady nebo riziko. Vyšší-čínská zařízení poskytující služby výrobcům OEM pro automobilový průmysl poskytují kvalitu srovnatelnou se západními obchody, ale ověření této schopnosti před provedením vyžaduje náležitou péči, která sama o sobě spotřebovává čas a rozpočet.
Neustálá podpora a blízkost údržby.Matrice vyžadují údržbu po celou dobu své životnosti. Když jsou vaše kovové raznice vyrobeny v zámoří a váš produkční lis sedí v Ohiu, každá akce údržby znamená buď poslat raznici do zahraničí, nebo najít místní nástrojárnu ochotnou pracovat na návrhu někoho jiného. Domácí výrobci nástrojů obvykle nabízejí nepřetržitou podporu, nouzové opravy a výrobu náhradních dílů s dobou obratu spíše než týdny. Tato výhoda blízkosti se stává kritickou, když neplánované selhání matrice hrozí zastavením výrobní linky.
Má ještě offshore sourcing smysl? Rozhodně - za správných okolností. Když je návrh vašeho dílu dokončen, váš objem je velký, vaše časová osa flexibilní a máte zavedeny robustní procesy ověřování kvality, může být 15 až 30 procent čisté úspory na nástrojích smysluplné. Společnosti vyrábějící vyspělé, stabilní návrhy s předvídatelnou poptávkou aflexibilní dodací lhůtyjsou nejlepšími kandidáty na zakázku offshore matric.
Špatný scénář pro offshore nástroje? Programy v rané fázi{0}}s vyvíjejícími se návrhy, krátkými termíny uvedení na trh nebo díly vyžadující opakovanou zkušební spolupráci. V těchto případech vám možnost vstoupit do dílny vašeho výrobce nástrojů, zkontrolovat zkušební vzorky a schválit změny v reálném čase přináší hodnotu, kterou žádná úspora nákladů nemůže nahradit.
Ať už nakupujete odkudkoli, počáteční kupní cena je pouze začátek. Skutečný finanční obrázek zahrnuje každý dolar vynaložený na udržování matrice v provozu po celou dobu její výroby - celkové náklady na vlastnictví, které mnoho kupujících podceňuje, dokud nezačnou přicházet faktury.
Celkové náklady na vlastnictví Nad rámec kupní ceny
Cena raznice na nákupní objednávce vám řekne, kolik stojí výroba nástroje. Neřekne vám, kolik stojí vlastnictví nástroje. Rozdíl může být podstatný. Údržba, ostření, výměna součástí, neplánované odstávky a případná renovace nebo vyřazení tvoří druhou cenu, kterou mnoho kupujících nikdy nepočítá na -, dokud nepřijde jako série neplánovaných faktur za měsíce a roky výroby.
Zkušenosti v oboru neustále ukazují, že největší průběžné náklady lisu, po surovinách, jsoupráce potřebná k obsluze a údržbě matrice. Ignorování této skutečnosti během nákupu znamená, že váš počáteční rozpočet pokryje pouze zlomek skutečných výdajů na nástroje. Skutečná otázka nezní "co tato kostka stojí?" ale "co mě bude tato kostka stát za celou její životnost?"
Every stamping die, regardless of how well it is built, wears. Metal punches and die components lose their edge geometry through repeated contact with sheet metal. Cutting clearances open up. Forming surfaces develop micro-scratches that transfer to parts. These are not failures - they are the predictable consequences of doing exactly what the tool was designed to do, millions of times.
The key is anticipating when each maintenance activity becomes necessary. Here are the most common service events and the triggers that signal they are due:
- Ostření/přebroušení razníku:Spouští se výškou otřepů přesahující specifikaci (obvykle 10 % tloušťky materiálu), viditelným zaoblením hran nebo prahovými hodnotami počtu zásahů nastavenými během počátečního zkoušení - běžně každých 50 000 až 150 000 zásahů v závislosti na tvrdosti materiálu a jakosti nástrojové oceli.
- Přeostření knoflíku:Stejné spouště jako ostření úderů. Obvykle se servisuje ve stejných intervalech, aby byly zachovány náležité vztahy-k{2}}prořezu.
- Výměna pružinového a dusíkového válce:Spouští se ztrátou odizolovací síly, nekonzistentním vyhazováním součásti nebo naměřeným poklesem tlaku. Typický interval je 500 000 až 1 000 000 cyklů pro kvalitní dusíkové pružiny.
- Výměna vodícího a vodícího čepu:Spuštěno chybnou registrací posuvu, progresivním pohybem pásu nebo opotřebením naměřeného průměru přesahujícím 0,01 mm. Obvykle se kontroluje při každé větší servisní akci.
- Opakovaná aplikace povrchové úpravy:Vyžaduje se po každém cyklu přebroušení, protože ostření odstraňuje vrstvu TiN nebo TiCN. Přidá 200 až 800 USD za dávku komponentů v závislosti na množství a typu povlaku.
- Kontrola a měření:Spouští se rozměrovým posunem lisovaných dílů, viditelnými indikátory opotřebení na nástrojích nebo kalendářními -audity kvality - obvykle čtvrtletně pro velkoobjemové lisovací nástroje.
Každá akce přebroušení stojí mezi 500 a 3 000 USD v závislosti na počtu použitých raznic, jejich velikosti a na tom, zda práce zůstává u-doma nebo jde do externí brusírny. Progresivní matrice s 15 až 20 aktivními řezacími stanicemi, která se přeostřuje každých 80 000 zásahů, nashromáždí značné výdaje na údržbu přes milion-dílčího programu. Pokud provozujete 250 000 dílů ročně, díváte se na tři nebo více servisních akcí ročně -, z nichž každá vytahuje matrici z výroby a spotřebovává práci v nástrojárně.
Skrytý multiplikátor? Neplánovaná údržba stojí zhruba čtyřikrát více než plánovaná údržba. Když matrice uprostřed běhu- prorazí kov, absorbujete nejen samotnou opravu, ale také neplánované odstávky lisu, dobu nečinnosti operátora, nastavovací práci pro vytažení a resetování nástroje, čas v laboratoři kvality na revalidaci dílů, náklady na šrot a režijní náklady na správu. Jeden rozbitý razník v ceně 25 USD na výměnu může vygenerovat více než 500 USD v celkových nákladech na přerušení, jakmile započítáte plný provozní dopad.
Předpokládaná délka života a plán výměny
Každá matrice má omezenou životnost. Otázkou je, zda se k tomuto koncovému bodu dostanete postupně prostřednictvím plánovaného zastarávání, nebo náhle prostřednictvím katastrofického selhání. Plánovaná výměna sleduje předvídatelnou ekonomickou křivku: jak matrice stárne, frekvence údržby se zvyšuje, kvalita dílů je obtížnější udržet a každá servisní událost přináší klesající výnosy. V určitém okamžiku náklady na další renovaci převyšují hodnotu, kterou vytváří.
Kdy má renovace ekonomický smysl oproti zprovoznění nové matrice? Zvažte tyto faktory rozhodování:
- Rekonstrukce je životaschopnákdyž je poškození lokalizováno (opotřebené razníky, poškozené vložky), tělo matrice a patka zůstávají rozměrově stabilní a matrice nepřekročila zhruba polovinu své projektované životnosti. Menší opotřebení povrchu, degradace vyměnitelných součástí a běžná{1}}okrajová recese, to vše dobře reagují na renovaci.
- Výměna se stává nutnostíkdyž patka matrice vykazuje měřitelné prohnutí nebo praskliny, když se kritické údaje posunuly za obnovitelné tolerance, když opakované opravy neobnoví kvalitu dílu nebo když se náklady na renovaci blíží 50 až 60 procentům ceny nové matrice.
Užitečné pravidlo: pokud zjistíte, že vyměňujete stejné součásti více než dvakrát v krátkém intervalu, hlavní příčina je pravděpodobně hlubší než opotřebení. Může indikovat poddimenzované součásti, nevhodný výběr oceli pro danou aplikaci nebo design, který nebyl nikdy vyroben tak, aby přežil vaše skutečné výrobní požadavky. Pokračování v opravách v tomto scénáři vrhá peníze na symptomy spíše než na řešení základního problému.
Rozhodnutí také souvisí se zbývajícím objemem programu. Pokud ve vaší výrobní sérii zbývá 200 000 dílů a renovace v ceně 8 000 USD dotáhne kostku do konce, je to jasná výhra. Pokud vám zbývá 2 000 000 dílů a matrice již vykazuje systémovou únavu, investice 8 000 $ do náplasti,{11}}která oddálí nevyhnutelné o šest měsíců, je méně smysluplná než zprovoznění náhrady navržené pro celý zbývající objem.
Jak počáteční rozhodnutí o návrhu utvářejí dlouhodobé-náklady na údržbu
Zde je to, co většina kupujících postrádá: profil nákladů na údržbu matrice je z velké části určen během počátečního návrhu, nikoli během výroby. Rozhodnutí učiněná ve fázi návrhu - před obrobením jediného bloku oceli - určují, jak snadná, rychlá a drahá bude každá budoucí servisní akce.
Zvažte rozdíl mezi matricí postavenou s modulárními vložkami a pevnou konstrukcí. Modulární matrice používá vyměnitelné vložkové bloky pro řezací a tvářecí stanice. Když se kovový razník opotřebuje nebo ostří potřebuje servis, technik vyjme a vymění jednu břitovou destičku, aniž by narušil zbytek nástroje. Pevná konstrukce integruje řeznou geometrii přímo do bloku matrice, což znamená, že jakákoliv služba vyžaduje odstranění celé sestavy a broušení nebo přepracování{3}}na místě. Modulární přístup stojí předem více -, možná o 10 až 20 procent -, ale zkracuje dobu údržby a náklady po dobu životnosti nástroje.
Mezi další rozhodnutí o návrhu s dlouhodobými{0}}náklady patří:
- Přístupnost pro ostření:Razníky navržené s adekvátní délkou zálohy umožňují vícenásobné přebroušení před výměnou. Děrovač s přídavkem 3 mm přebroušení lze nabrousit 20 nebo vícekrát rychlostí 0,1 mm na akci, čímž se dramaticky prodlouží jeho životnost.
- Standardní rozměry součástí:Používání katalogových-standardních rozměrů děrovače a lisovacího tlačítka znamená, že náhradní díly jsou dostupné již z regálu, čímž se vyhnete dodacím lhůtám a nákladům na zakázkové obrábění.
- Funkce rychlé{0}}změny:Držáky kuličkového{0}}zámku, vložky s klíčem a přístupná umístění upevňovacích prvků zkracují dobu údržby matrice z hodin na minuty, čímž udržují lis produktivní.
- Zdokumentované sady podložek a načasování:Jasné záznamy o postupu pásu, výšce uzavření a načasování umožňují servisním technikům obnovit matrici do osvědčeného nastavení bez pokusů-a{1}}omyl, čímž se sníží zmetkovitost po-údržbě.
Dobře{0}}navržená matrice může stát při nákupu o 15 procent více, ale ušetří 40 procent nebo více nákladů na údržbu za celou dobu životnosti. Když hodnotíte cenu lisovacího nástroje, zeptejte se svého dodavatele konkrétně, jaká opatření pro údržbu jsou zabudována do návrhu. Vyžádejte si dokumentaci přídavků na přebroušení, seznamy náhradních dílů a doporučené servisní intervaly. Dodavatelé, kteří poskytují tyto informace předem, jsou inženýry pro celkové náklady na vlastnictví, nikoli pouze pro konkurenční počáteční nabídku.
Provozní pravda je jasná: každý dolar, který vyčleníte na údržbu, prodlouží produktivní životnost vaší investice do nástrojů a ochrání kvalitu dílů. Každý dolar, který se vám nepodaří v rozpočtu, se stane neplánovaným výdajem, který přijde v tu nejhorší možnou dobu. Chytřejší cestou je vědět, co očekávat, než se kostka vůbec dostane do tisku -, a to začíná tím, jak strukturujete svůj počáteční požadavek na cenovou nabídku.
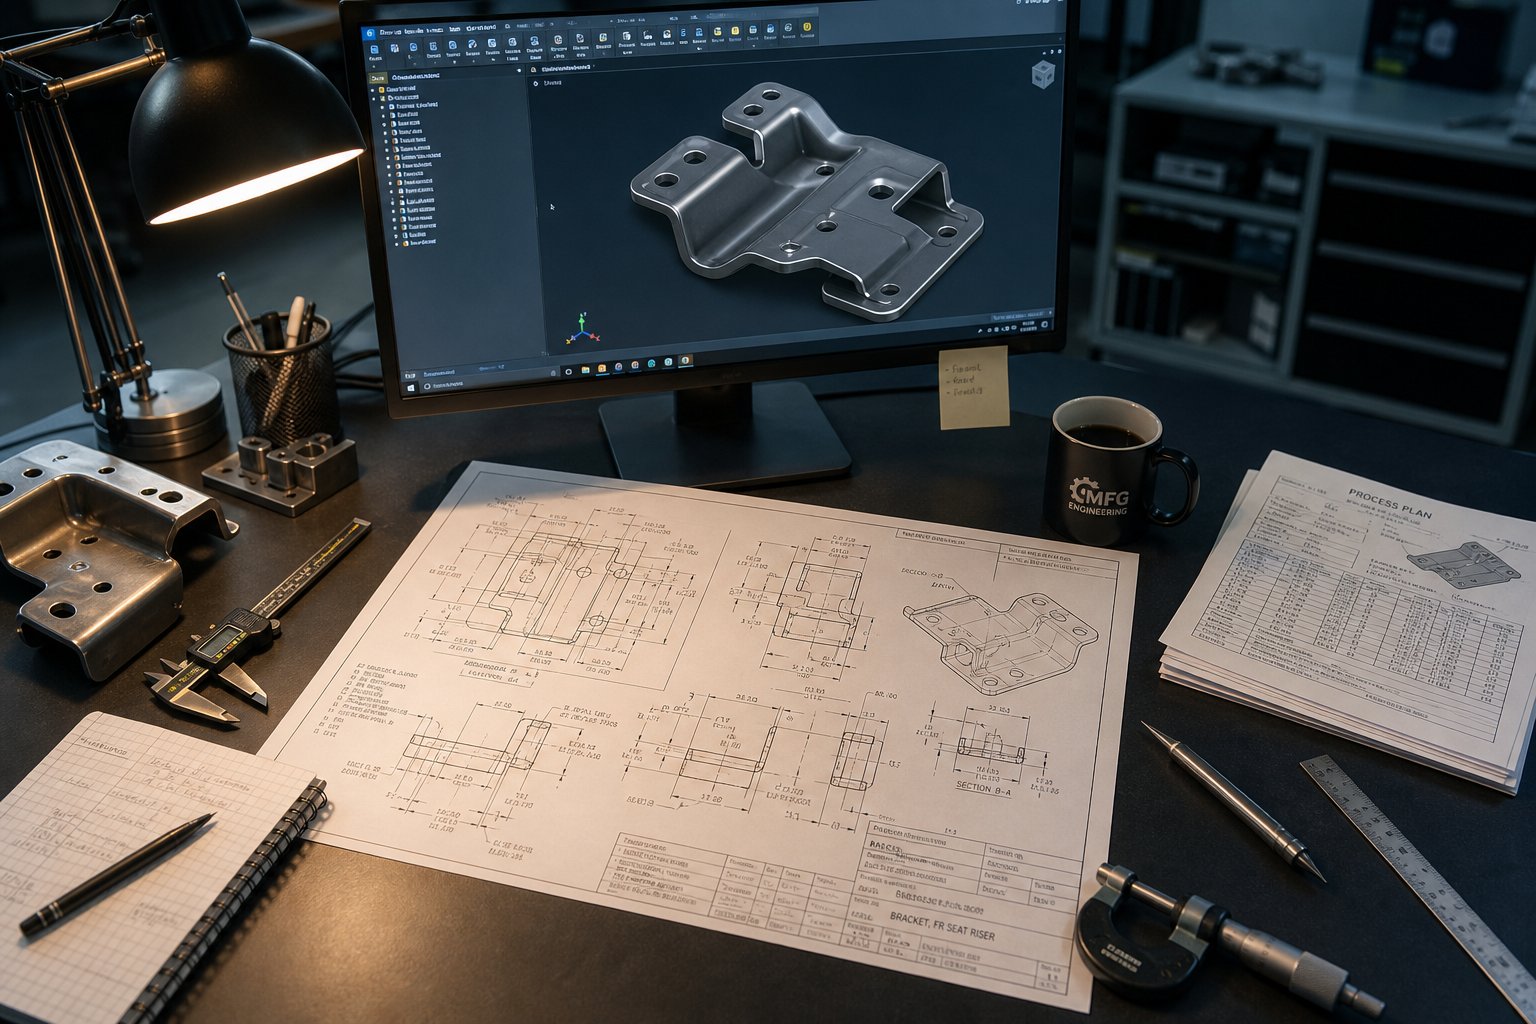
Příprava RFQ, která zajistí přesné stanovení ceny matrice
Kvalita vaší nabídky zcela závisí na kvalitě vašeho požadavku. Pošlete vágní RFQ s hrubým náčrtem a větou o množství a obdržíte vyplněné číslo plné nepředvídaných událostí. Pošlete kompletní, dobře{2}}strukturovaný balíček a dáte výrobci nástrojů vše potřebné k nacenění zakázky s přesností, nikoli s odhady. Rozdíl mezi těmito dvěma výsledky je často 20 až 30 procent na konečném čísle - ne proto, že se kostka změnila, ale proto, že se změnilo vnímání rizika dodavatelem.
Každá nedefinovaná proměnná v požadavku na vlastní lisovací raznice nutí kalkulujícího inženýra učinit předpoklady. Každý předpoklad nese riziko a riziko je oceněno. Nespecifikovaný materiál? Odhadce předpokládá něco těžšího. Žádný popis povrchové úpravy? Citují pro těsnější povrch, než byste možná potřebovali. Chybí údaje o objemu? Zajišťují se směrem ke kratší životnosti kostek a podle toho citují. Výsledkem je cena lisovnice navýšená nejistotou, nikoli skutečnou složitostí.
Jaké informace potřebujete, než požádáte o cenovou nabídku
Profesionální balíček RFQ eliminuje nejednoznačnost a poskytuje každému dodavateli stejný základ pro cenovou nabídku. Zde jsou základní prvky, které potřebuje nástroj pro lisování kovů a lisovna k vytvoření přesného odhadu:
- Výkresy dílů s úplným GD&T:Poskytněte kompletní 2D výkres se všemi rozměry, tolerancemi, geometrickými popisy a řezy. Doplňte 3D CAD modelem ve formátu STEP nebo IGES. Ujistěte se, že 2D a 3D soubory jsou zarovnány a obsahují data revize, aby nedošlo k záměně, která geometrie je aktuální.
- Specifikace materiálu:Uveďte přesnou jakost a použitelnou normu (ASTM, JIS, DIN). Zahrňte tloušťku a toleranční pásmo. Pokud jsou náhražky přijatelné, výslovně je poznamenejte -, dodavatelům to umožňuje navrhovat cenově-efektivní alternativy bez dohadů.
- Roční objem a životnost-množství{1}}programu:Tato dvě čísla řídí každé hlavní technické rozhodnutí. Roční objem určuje rychlost výroby a využití lisu. Životnost--objemu programu určuje, jakou třídu nástrojové oceli a třídu zápustek výrobce nástrojů vybere. Bez obojího žádáte někoho, aby vyrobil nástroj, aniž byste mu řekli, jak dlouho musí vydržet.
- Požadavky na povrchovou úpravu:Zadejte jakékoli kosmetické standardy, hodnoty Ra nebo požadavky na texturu vyraženého dílu. Označte, které povrchy jsou na výkrese kosmetické a které -neviditelné. Pokud necháte -kritické povrchy zůstat jako- vyražené, můžete výrazně snížit náklady na leštění.
- Sekundární operace:Uveďte postupně všechny následné-procesy lisování - tepelné zpracování, pokovování, svařování, závitování, odstraňování otřepů -. Ty ovlivňují způsob, jakým je lisovnice navržena, zejména pokud jde o směr otřepů, orientaci polotovaru a základní prvky potřebné pro upnutí po proudu.
- Kritické tolerance a požadavky na kontrolu:Zjistěte, které dimenze jsou kritické-pro-funkci oproti obecným. Určete, zda jsou vyžadovány PPAP, FAI nebo specifické metody měření. To říká výrobci nástrojů, kam investovat přesnost a kde stačí standardní postupy.
- Časová osa a omezení doručení:Uveďte, zda je vaše schůzka pevná nebo flexibilní. Vlastní lisovací nástroj v 6týdenní časové ose stojí více než stejná raznice při standardním 12týdenním plánu výroby, protože přesčasy a stanovení priorit zvyšují přímé mzdové náklady.
- Transparentnost rozpočtu (volitelné, ale doporučené):Sdílení cílového rozpočtového rozsahu vyzve dodavatele, aby navrhl design, materiál nebo alternativy procesu, které splňují funkční potřeby ve vaší cenové hladině. Tento přístup založený na spolupráci často nabízí příležitosti ke snížení nákladů, které by žádná ze stran nenašla nezávisle.
Osvědčené průmyslové postupy od specialistů na nákup to potvrzujístrukturovaný RFQ je výhodný pro obě strany: kupující obdrží srovnatelné nabídky rychleji, zatímco dodavatelé efektivně alokují zdroje a nabízejí konkurenceschopnější ceny. Stejně tak platí opak - neuspořádaná nebo neúplná dokumentace zpožďuje časové osy a navyšuje odhady, protože dodavatelé musí vyřešit nejednoznačnost, než vůbec mohou začít s nabídkou.
Jeden detail, který zaujme mnoho kupujících: vždy zahrňte jedno{0}}stránkový souhrnný list se seznamem všech odeslaných souborů, úrovní revizí a klíčových parametrů projektu. Tento jediný dokument slouží jako kontrolní seznam, který zabraňuje tomu, aby se důležité informace zahrabaly do souboru zip s výkresy a specifikacemi.
Jak porovnat ceny za stejných podmínek
Odeslali jste důkladnou RFQ třem nebo čtyřem kvalifikovaným dodavatelům. Přicházejí uvozovky a čísla se liší. Než budete vybírat pouze na základě ceny, musíte si ověřit, že porovnáváte ekvivalentní rozsahy -, nikoli pouze spodní řádky.
Nejčastějším důvodem, proč se citace liší, jsou odlišné technické předpoklady. Jeden dodavatel uvádí zápustku třídy A s karbidovými břitovými destičkami s hodnocením 1 000 000 zásahů. Jiný uvádí nástroj třídy B z oceli D2 s hodnocením 300 000 zásahů. Oba legitimně reagují na vaši poptávku, ale nabízejí zásadně odlišné produkty. Pokud nepožádáte o standardizované rozdělení, tento rozdíl se skryje za jediný dolar.
Při hodnocení kovových razítek a cenových nabídek požádejte každého dodavatele, aby rozepsal:
- Klasifikace matrice a očekávaná životnost
- Třídy nástrojové oceli určené pro hlavní součásti
- Počet stanic (pro progresivní matrice) nebo operací
- Včetně hodin designu a inženýrství
- Včetně zkušebních běhů a poskytnutých množství vzorků
- Aplikované povrchové úpravy nebo nátěry
- Náhradní díly v původní ceně
- Platební podmínky a struktura postupných plateb
Tato položka rychle odhalí nákladové faktory. Dodavatel uvádějící 35 000 USD se dvěma zkušebními iteracemi, 50 vzorovými díly a kompletní sadou náhradních děrovačů v ceně poskytuje vyšší hodnotu než cena 30 000 USD, která pokrývá pouze základní konstrukci bez přidělení na zkoušku. Základním principem informovaného porovnávání cenových nabídek je ponořit se do předpokladů, položit správné otázky a zajistit, aby vaše srovnání odrážela skutečnou technickou paritu, nikoli jen nálepku.
Věnujte zvláštní pozornost tomu, co každý dodavatel zahrnuje do svého vývojového procesu. Kvalifikovaný dodavatel zápustek nejenom obrábí ocel a neodesílá ji. Procházejí definovanou sekvencí: posouzení proveditelnosti, simulace procesu, podrobný návrh, obrábění, montáž, zkoušení, ověřování rozměrů a korekční smyčky, dokud matrice nevytvoří shodné díly. Dodavatelé mají rádiYICHEN, například strukturovat svůj proces od počáteční kontroly proveditelnosti a simulace CAE přes přesné obrábění, zkušební provozy a závěrečnou kontrolu -, aby kupující měli přehled o každé fázi a o tom, co přispívá k uvedené ceně. Když dodavatel zahrne tyto kroky výslovně do svého rozpisu cenových nabídek, můžete vidět, kam jdou vaše peníze, a vyhodnotit, zda je každá fáze dostatečně financována.
Dodavatelé, kteří vynechají simulaci, komprimují zkoušku nebo vynechají kontrolu ze svého uváděného rozsahu, nemusí být nutně levnější. Odkládají náklady do pozdějších fází, kde se změny prodraží. Kostka, která dorazí bez dostatečného vyzkoušení, často vyžaduje-opravy na místě ve vašem zařízení, což vám spotřebovává čas na tisk a náklady na práci v nástrojárně -, které se nikdy neobjevily v původní cenové nabídce, ale vycházejí přímo z vašeho rozpočtu.
Praktické řešení: zacházejte s procesem cenové nabídky jako s technickou konverzací, nikoli s nákupní transakcí. Dodavatelé, kteří kladou nejvíce otázek ohledně vaší poptávky, jsou obvykle ti, kteří poskytují nejpřesnější ceny -, protože spíše vylučují domněnky, než aby je doplňovali. Přesnost ve fázi cenové nabídky šetří peníze v každé následující fázi a vytváří základ pro strategie optimalizace nákladů, které mohou dále snížit vaše investice do nástrojů, aniž by došlo ke snížení kvality.
Strategie pro optimalizaci nákladů na lisování bez obětování kvality
Získání přesné nabídky je polovina úspěchu. Druhá polovina se stará o to, aby součást, kterou citujete, byla navržena tak, aby byla na prvním místě účinně vyražena. Jedinou nejúčinnější pákou pro snížení ceny lisovnice není tvrdší vyjednávání nebo přechod k levnějšímu dodavateli -, ale přepracování součásti tak, aby se lisovadlo snáze sestavovalo. Každý odstraněný prvek, každá tolerance uvolněná tam, kde na tom nezáleží, a každé zjednodušení geometrie se přímo promítá do menšího počtu hodin obrábění, méně složitých rozvržení pásů a nižších nákladů na nástroje.
To není o řezání rohů. Jde o inženýrskou inteligenci použitou předtím, než je kostka vůbec citována.
Změny designu, které snižují složitost lisovacích nástrojů a náklady
Design for Manufacturability, neboli DFM, je způsob tvarování součásti tak, aby mohla být vyráběna ekonomicky bez obětování funkce. Při lisování rozhodnutí DFM přímo určují, kolik stanic progresivní matrice potřebuje, jakou třídu oceli výrobce nástroje vybere a kolik zkušebních iterací nástroj vyžaduje, než vyrobí shodné díly. Malé změny geometrie ve fázi návrhu mohou eliminovat celé lisovací stanice nebo odstranit potřebu sekundárních operací po proudu.
Zde jsou principy DFM, které poskytují nejměřitelnější dopad na zakázkovou nabídku lisování kovů:
- Zjednodušte geometrii součásti:Odstraňte dekorativní prvky, složité obrysy nebo ostré vnitřní rohy, které vyžadují EDM nebo specializované obrábění. Každý prvek, který musí matrice vytvořit, zvyšuje náklady na nástroje. Tvar, který vypadá elegantně v CAD, může přidat 5 000 $ nebo více na konstrukci formy, pokud vyžaduje další tvářecí stanici.
- Uvolněte -kritické tolerance:Pevné tolerance každého rozměru nutí výrobce nástrojů k přesnému broušení-povrchů, které by jinak mohly zůstat-obrobené. Určete, které funkce jsou kritické-pro-fungování, a dodržujte pouze ty, které splňují přísné specifikace. Zaslepený otvor, který slouží jako průchod drátu,-nepotřebuje stejnou toleranci jako otvor ložiska.
- Standardizujte velikosti otvorů a geometrii razníku:Použití katalogových-standardních rozměrů razníku namísto vlastních velikostí znamená levnější součásti nástrojů, rychlejší výměnu a nižší náklady na údržbu po dobu životnosti matrice. Kulatý otvor 6,35 mm používá děrovač. Otvor 6,27 mm vyžaduje vlastní-broušený nástroj.
- Vyhněte se zbytečným drobnostem:Drobné štěrbiny, úzké můstky a těsně rozmístěné otvory vytvářejí křehké geometrie razníků, které se často lámou a vyžadují prvotřídní nástrojové oceli. Pohyblivé prvky od sebe dokonce o 1 mm mohou umožnit standardní konstrukci spíše než specializované vyztužení.
- Provedení pro běžné šířky pásů:Plechový díl razítka, jehož polotovar úhledně zapadá do standardní šířky svitku, snižuje plýtvání materiálem a eliminuje náklady na zakázkový-řezaný materiál. Před dokončením rozměrů polotovaru se zeptejte svého dodavatele, jaké šířky jsou snadno dostupné.
- Minimalizujte hloubku tažení a ostré ohyby:Hluboké tažení a ostré úhly ohybu vyžadují více fází tváření, vyšší lisovací tonáž a pevnější konstrukci matrice. Mělčí tvary a velkorysé poloměry zjednodušují kovovou raznici a snižují jak náklady na stavbu, tak trvalé opotřebení.
Vzorec všech těchto principů je konzistentní: složitost stojí peníze na zpracování do formy. Zapojení do DFM na počátku procesu návrhu je jedním z nejúčinnějších způsobů kontroly nákladů, protože řeší hlavní příčinu nákladů spíše než vyjednávání o jejich symptomech. Díl přepracovaný pro lisovatelnost může snížit náklady na nástroje o 15 až 30 procent bez jakékoli změny funkčního výkonu.
Strategie nákupu pro lepší hodnotu nástrojů
Kromě návrhu součásti ovlivňuje to, jak strukturujete samotné zadávání zakázek, co platíte a co dostanete. Inteligentní rozhodování o sourcingu se snoubí s úsporami DFM, aby bylo dosaženo významného snížení celkových výdajů na nástroje.
Zapojte svého nástrojáře během návrhu, ne po něm.Nejdražší věta při zadávání zakázek na razítkování je „design je již zmrazený“. Když inženýři zkontrolují součást brzy, zjistí problémy s vyrobitelností, které by jinak vyžadovaly nákladná řešení v nástroji. Dodavatelé nabízející posouzení proveditelnosti a simulaci CAE na předním konci vývoje -YICHENJedním z příkladů je spouštění simulací tváření před zahájením výroby zápustek - pomáhá výrobcům identifikovat příležitosti ke snížení nákladů-, zatímco změny jsou stále bezplatné. Simulací-řízený vývoj může
snížit počet opakování zkoušení nástroje o 30 až 50 procent, což zkracuje dobu přípravy i rozpočet na přepracování, který nafukuje mnoho programů lisování.
Pokud je to možné, sbalte programy.Uvedení více forem v jednom balení dává výrobci nástrojů flexibilitu plánování a objem kupní síly oceli a součástí. Mnoho obchodů nabízí 5 až 15procentní slevy na programy s více nástroji-ve srovnání s jednotlivými objednávkami nástrojů, protože náklady na nastavení, inženýring a řízení projektu se rozkládají na větší základnu.
Určete třídu kostky, aby odpovídala skutečné potřebě.Přes{0}}zadání matrice vyrobené pro 2 000 000 zásahů, když váš program vyžaduje 300 000 dílů, plýtvá rozpočtem na zbytečné prémiové materiály a konstrukci. A naopak, pod-zadáním možnosti ušetřit peníze předem vznikají náklady na výměnu později. Přizpůsobte nástroj úkolu - nic víc, nic méně.
Zvažte modulární a zaměnitelné návrhy.Pokud vyrábíte řadu podobných dílů, investice do základní matrice s vyměnitelnými břitovými destičkami může být ekonomičtější než uvádění do provozu samostatných nástrojů pro každou variantu. Tento koncept je paralelní s tím, jak může výrobce razicích matric používat společný rám s vyměnitelnými deskami s podrobnostmi pro různé návrhy - stejný princip modularity platí v průmyslovém měřítku, kde jedno tělo matrice obsahuje různé sady razníků a dutin pro varianty dílů sdílejících společnou geometrii.
Naplánujte si náhradní díly při nákupu.Objednání kritických opotřebitelných dílů - razníků, knoflíků, tvarovacích vložek - vedle počátečního sestavení matrice stojí zlomek toho, když je objednáváte jednotlivě později. Nástrojař má nastavený program, zakoupenou ocel a čerstvá měření. Přidání náhradní sady vysekávacích lisů k objednávce matrice v hodnotě 35 000 USD může přidat 1 500 USD v době výroby, ale 4 000 USD, pokud bude objednáno samostatně o rok později.
Základní strategie spojuje každou část této příručky dohromady: cena raznice není pevné číslo, které objevíte ve fázi nabídky. Je to proměnná, kterou ovlivňujete prostřednictvím rozhodnutí o návrhu, výběru materiálu, plánování objemu, dodavatelských vztahů a předvídání údržby. Kupující, kteří považují nástroje za investici do inženýrství spíše než za nákupní transakci, trvale dosahují nižších nákladů-na-díl, delší životnosti matrice a menšího počtu přerušení výroby. Nejlevnější cestou k dobrému lisovanému dílu je nenalezení nejlevnější matrice -, ale stavba správné matrice pro správnou práci, na základě úplného obrazu o nákladech od prvního konceptu až po finální výrobní hit.
Často kladené otázky o ceně raznice
1. Kolik průměrně stojí raznice?
Ceny lisovacích nástrojů se značně liší v závislosti na typu a složitosti. Jednoduché jedno{1}}staniční zaslepovací raznice začínají kolem 3 000 až 15 000 USD, složené raznice se pohybují od 8 000 do 25 000 USD a progresivní raznice se obvykle pohybují mezi 15 000 a 60 000 USD nebo více. Velké přenosové matrice pro automobilové panely karoserie mohou přesáhnout 500 000 až 1 000 000 USD. Průměrná progresivní matrice stojí přibližně 30 000 USD, i když konečná cena závisí na počtu stanic, jakosti nástrojové oceli, tolerancích součástí a očekávaném objemu výroby.
2. Jaké faktory nejvíce ovlivňují cenu raznice?
Cenu lisovacího nástroje ovlivňuje pět vzájemně propojených faktorů: typ nástroje a počet stanic, složitost dílu a tolerance, jakost nástrojové oceli zvolená pro konstrukci, očekávaný objem výroby a požadavky na životnost nástroje a geografická poloha výrobce nástrojů. Mezi nimi má typ matrice největší jednotlivý dopad, protože určuje celkový rozsah inženýrských, obráběcích a montážních prací. Progresivní matrice s 15 stanicemi stojí mnohem více než jeden -nástroj na vysekávání stanice, protože každá stanice přidává čas na návrh, hodiny CNC obrábění a přísnější požadavky na ustavení.
3. Je levnější koupit razidla z Číny nebo doma?
Čínští dodavatelé lisovacích nástrojů obvykle uvádějí o 30 až 50 procent nižší ceny než v USA kvůli nižším mzdovým sazbám (5–8 USD/hod. oproti 18–25 USD/hod.). Rozdíl v nákladech na vylodění se však zmenší, jakmile přidáte námořní dopravu (2 000–4 000 USD), dovozní cla (15–25 %), komunikační režii z rozdílů v časových pásmech a potenciální cykly revizí z nesprávné interpretace. Offshore sourcing funguje nejlépe pro dokončené návrhy s velkým objemem a flexibilními časovými osami. U vyvíjejících se programů vyžadujících iterativní spolupráci domácí výrobci nástrojů často poskytují lepší celkovou hodnotu navzdory vyšším cenám nálepek.
4. Jak mohu snížit náklady na lisování bez obětování kvality dílu?
Nejúčinnějším přístupem je Design for Manufacturability (DFM) aplikovaný před zahájením nabídky. Zjednodušte geometrii součásti, abyste odstranili nepotřebné lisovací stanice, uvolněte-nekritické tolerance, standardizujte velikosti otvorů pro použití katalogových razníků a navrhněte polotovary pro běžné šířky svitků. Včasné zapojení dodavatele matrice, jako je YICHEN, pro posouzení proveditelnosti a simulaci CAE pomáhá identifikovat příležitosti ke snížení-nákladů, zatímco změny návrhu jsou stále bezplatné. Kromě toho, sdružování více programů matrice, určení správné třídy matrice pro váš objem a objednávání náhradních opotřebitelných součástí s počáteční sestavou, to vše snižuje celkové náklady na nástroje.
5. Jaké jsou celkové náklady na vlastnictví lisovacího nástroje nad rámec kupní ceny?
Počáteční kupní cena zachycuje pouze část skutečných nákladů na nástroje. Průběžné náklady zahrnují přebroušení razníku každých 50 000 až 150 000 zásahů (500 – 3 000 USD na akci), výměnu pružiny a dusíkové láhve při 500 000 až 1 000 000 cyklech, opětovné nanesení povrchové úpravy po každém broušení a případnou větší renovaci nebo výměnu. Náklady na neplánovanou údržbu jsou zhruba čtyřikrát vyšší než u plánovaného servisu kvůli prostojům lisu, zmetkovitosti a revalidaci. Rozpočet na celkové náklady na vlastnictví znamená výběr návrhů matric s modulárními břitovými destičkami, adekvátním přídavkem na přebroušení a standardizovanými součástmi, které minimalizují náklady na údržbu po dobu životnosti.


