


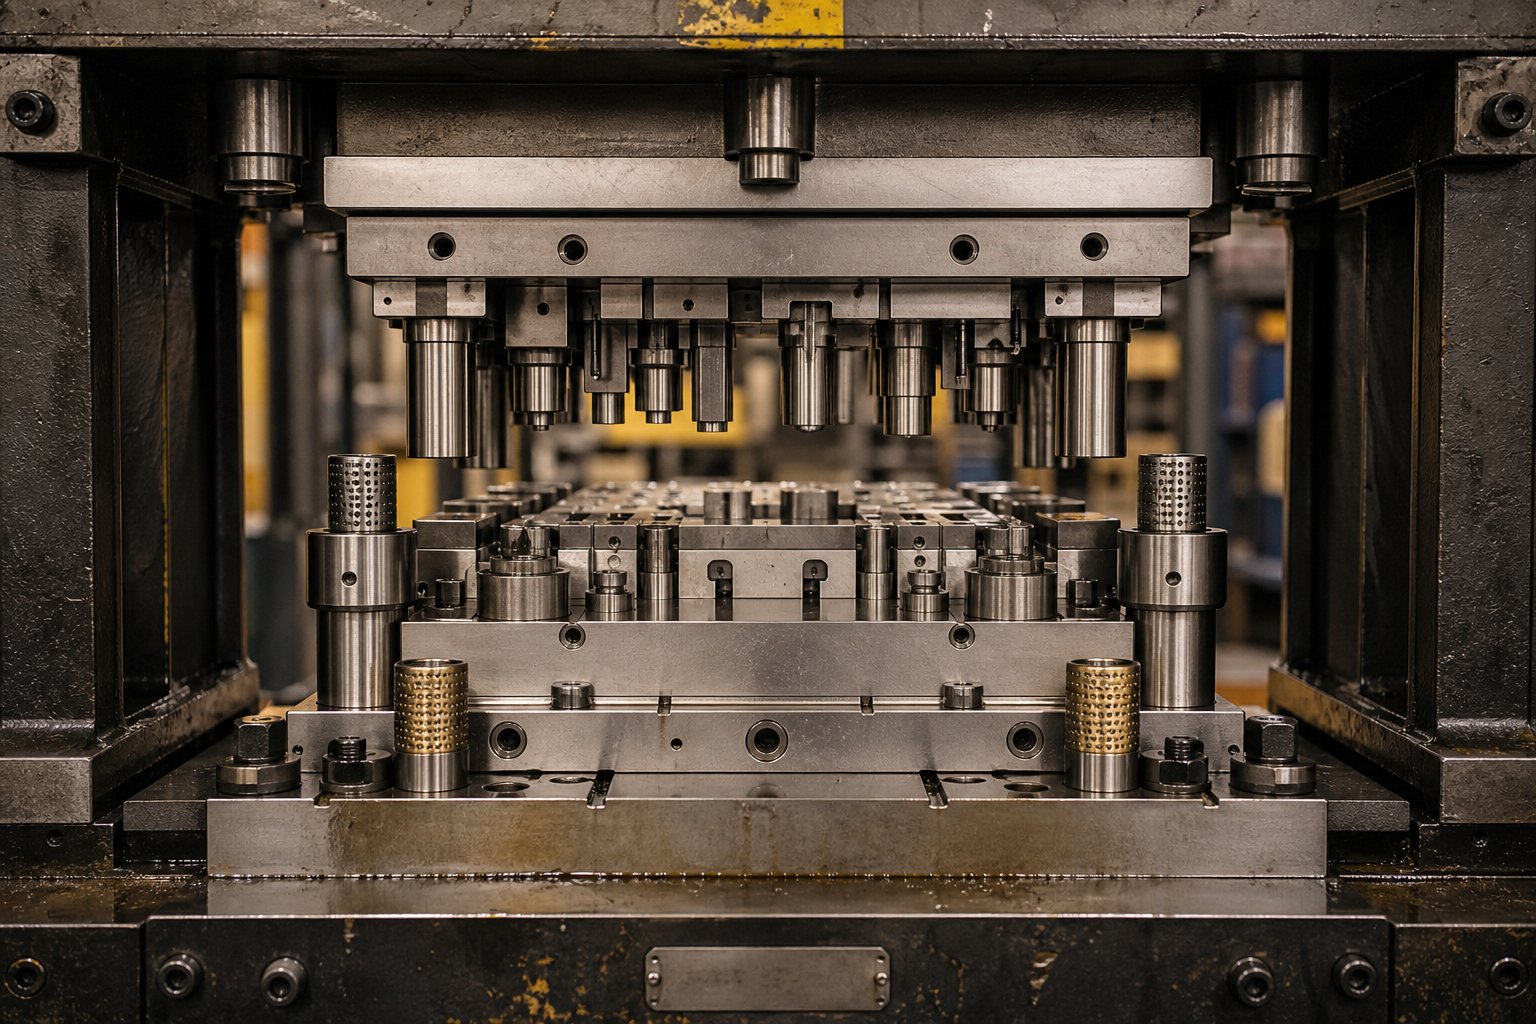
Co dělají lisovací raznice do plechu a proč na designu raznice záleží
Představte si plochý ocelový plech vstupující do lisu a vynořující se o několik sekund později jako přesně tvarovaný automobilový držák, elektrický konektor nebo plášť nádobí. Tato transformace se odehrává uvnitř raznice a inteligence, která stojí za každým úspěšným dílem, žije ve dvou disciplínách: návrh matrice a praxe výroby matric.
Co je to plechové razítko
Lisovací raznice je speciální, -jediný{1}}druh{2}} přesný nástroj, který řeže a tvaruje plech do požadovaného tvaru nebo profilu, když je materiál lisován mezi dvě protilehlé součásti namontované v lisovacím lisu.
Jednodušeji řečeno,kovové raznicejsou zkonstruované nástroje, které převádějí ploché svitky nebo polotovary na hotové díly prostřednictvím řízených operací řezání, ohýbání, tažení a tváření. Horní a spodní polovina lisovnice spolupracují pod tlakem lisu, aby stříhaly hrany, děrovaly otvory a tvarovaly geometrii v opakovatelném cyklu. Každá součást, kterou vidíte na panelu dveří auta, krytu spotřebiče nebo krytu elektroniky, pravděpodobně začala žít v jednom z těchto nástrojů.
Návrh zápustek je inženýrská disciplína, která definuje, jak tyto poloviny nástroje interagují: jaké vůle řídí kvalitu břitu, kde materiál proudí během tváření a jak jednotlivé stanice sledují operace. Výroba zápustek je umění převést tento design do reality z tvrzené oceli prostřednictvím přesného obrábění, lícování a seřizování.
Kdo potřebuje znalosti o designu a výrobě matric
Tento článek slouží třem skupinám, jejichž práce závisí na pochopení základů plechových matric:
- Návrháři zemřítvytváření nových nástrojů z výtisků dílů, které zodpovídají za výpočty vůlí, rozvržení pásů a specifikaci součástí.
- Učni lisařizískávat praktické-dovednosti v oblasti obrábění, montáže a montáže a zároveň se učit zdůvodňovat každé rozhodnutí o návrhu.
- Technici údržbyudržování výrobních matric v chodu, diagnostikování vzorců opotřebení a provádění ostření nebo výměny součástí mezi plánovanými generálními opravami.
Každá role interaguje se stejným nástrojem z jiného úhlu. Návrhář musí předvídat, jak se bude materiál chovat při zatížení. Učedník musí před broušením pochopit, proč byla specifikována konkrétní vůle. Technik údržby musí rozpoznat, kdy rozměrový posun signalizuje základní příčinu, která přesahuje pouhé ostření.
Teorie přemostění a praxe{0}}podlahy
Učebnice dostatečně dobře pokrývají vzorce a klasifikace. Obchodní veteráni v sobě nosí desetiletí intuice o tom, jak se ocel ve skutečnosti pohybuje. Propast mezi těmito dvěma zdroji znalostí je místem, kde žijí drahé chyby: matrice, které na obrazovce vypadají správně, ale vyžadují týdny zkoušení, nebo postupy údržby, které léčí symptomy a ignorují příčinu-na úrovni návrhu.
Praxe designu a výroby forem jako kombinovaná disciplína vyžaduje analytickou přísnost i praktický úsudek. Tato příručka propojuje tyto dva typy lisováním, principy návrhu, výběr komponent, výrobní pracovní postupy a strategie údržby v pořadí, v jakém následuje skutečný projekt, od konceptu po trvalou výrobu.
Logickým výchozím bodem je pochopení, který typ matrice se hodí pro danou aplikaci, protože toto jediné rozhodnutí utváří každou následnou volbu ohledně složitosti, nákladů a schopností.
Typy raznic a jak vybrat tu správnou
Každý projekt lisování začíná základní otázkou: který typ matrice odpovídá dílu, objemu a rozpočtu? Nechápejte to špatně a budete buď utrácet za složitost nástrojů, které nepotřebujete, nebo podhodnotit kostku a bojovat s problémy s kvalitou po dobu životnosti programu. Zde je návod, jakhlavní typy lisovacích nástrojůvysvětlené v praktických pojmech postavit proti sobě.
Porovnání jednoduchých a složených matric
Jednoduchá matrice provede jednu operaci na zdvih lisu. Může vyprázdnit tvar, prorazit díru nebo ohnout přírubu, ale dělá pouze jednu z těchto věcí najednou. Operátor naloží materiál, lis provede cykly a díl nebo zmetek se odstraní. Jednoduché raznice jsou levné na sestavení a snadno se udržují, což z nich činí rozumnou volbu pro práci s malým-objemem nebo sekundární operace na součástech, které již byly částečně tvarovány jinde.
Složená kostka zvyšuje sázky. Provádí více řezných operací současně v jedné stanici během jednoho zdvihu lisu. Běžným příkladem je zaslepení vnějšího profilu a současné proražení vnitřních otvorů. Protože jsou všechny prvky vytvořeny jedním zásahem, přesnost polohy mezi otvory a vnější hranou je vynikající a všechny otřepy směřují stejným směrem, což zjednodušuje montáž po proudu.
Při vážení progresivní matrice vs. kombinovaná matrice zvažte toto: Složené nástroje stojí méně a staví se rychleji a vyrábí plošší díly, protože vše probíhá jedním tahem. Složené zápustky však koncentrují celé řezné zatížení do malé oblasti, což omezuje, jak složitá může být geometrie součásti, než se části zápustky stanou příliš tenkými a křehkými.
- Použijte jednoduchou kostkukdyž je objem výroby nízký, geometrie součásti vyžaduje pouze jednu operaci, nebo rozpočtová omezení vylučují složité nástroje.
- Použijte složenou kostkukdyž je díl relativně plochý, vyžaduje těsný otvor-k-přesnosti okraje a běží při středních až vysokých objemech, kde záleží na rychlosti cyklu.
Progresivní design raznice pro velkoobjemovou-výrobu
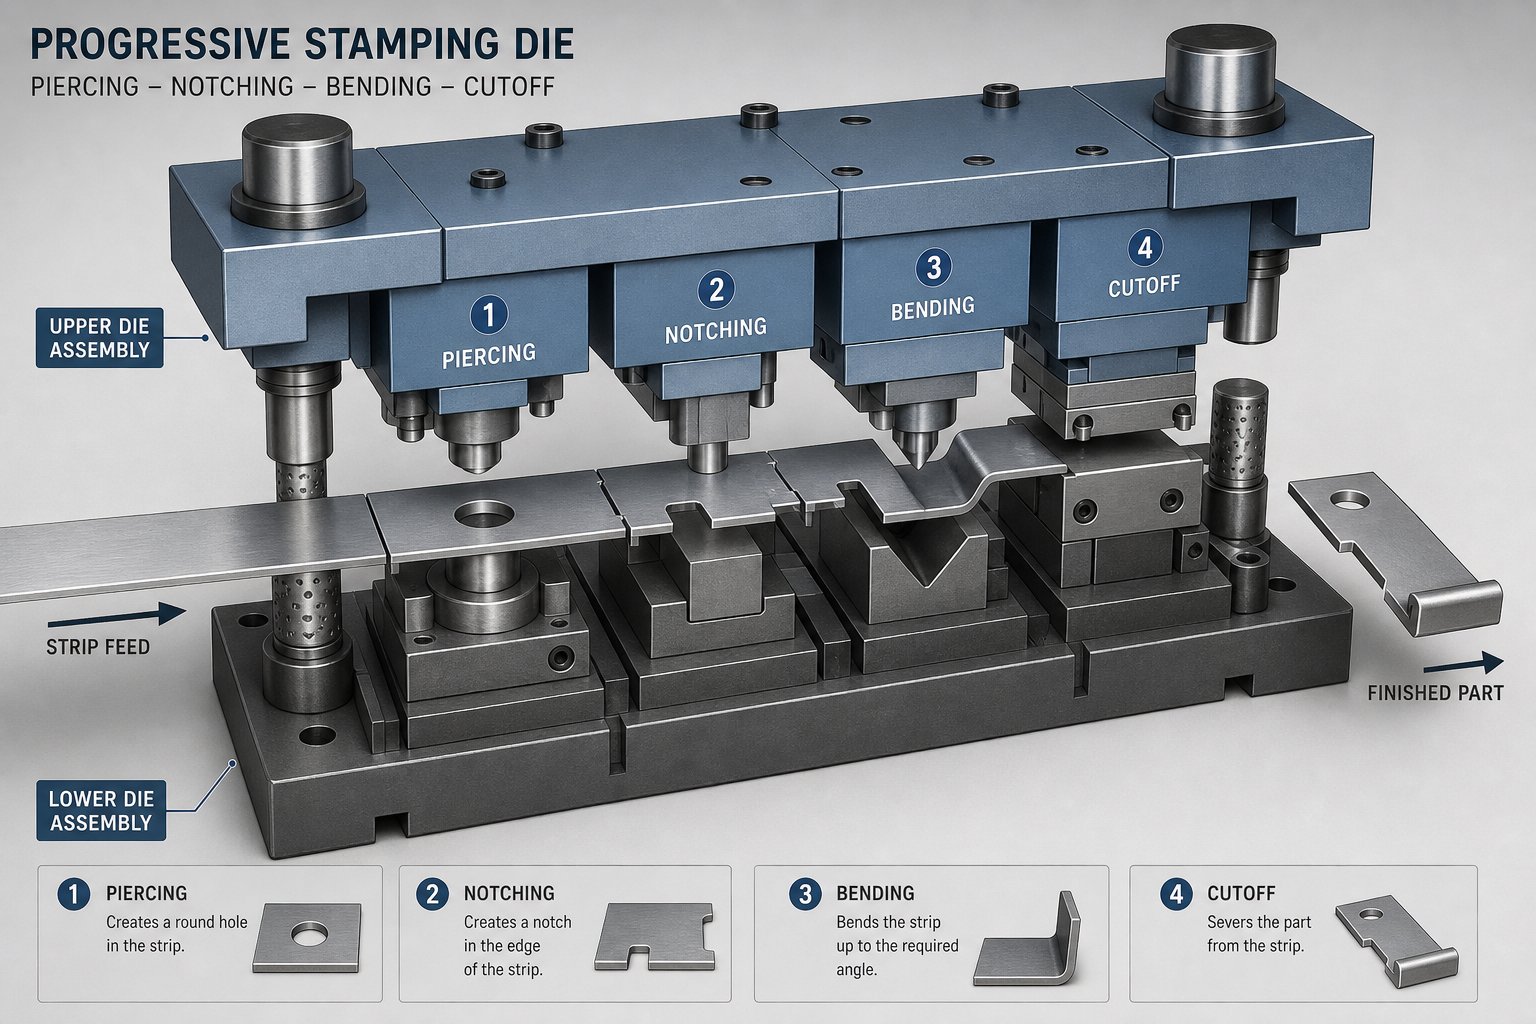
Progresivní raznice jsou tahouny za velkoobjemové lisování-. Představte si cívku kovu procházející matricí s několika stanicemi uspořádanými za sebou. Na každé stanici je přidán jiný prvek: zde vyražený otvor, tam vyříznutý zářez, ohyb vytvořený na další zastávce a konečné odříznutí na poslední stanici, které odděluje hotový díl od nosného pásu.
Pás se posune o jedno stoupání na zdvih lisu, takže každý cyklus současně pracuje na více dílech v různých fázích dokončení. Tato překrývající se výroba je to, co dělá progresivní razidla tak rychlými. Jsou standardní volbou pro automobilový lisovací program nebo jakoukoli aplikaci, kde statisíce (nebo miliony) dílů musí při rychlosti dodržovat úzké tolerance.
Mezi klíčové výhody patří minimální zmetkovitost při optimalizaci rozvržení pásu, nízké mzdové náklady, protože podávání svitků je automatizované, a možnost kombinovat řezání, tvarování a ohýbání v jednom kontinuálním procesu. Kompromisem jsou vyšší počáteční náklady na nástroje a delší dodací lhůty pro návrh a konstrukci. Progresivní matrice také nejsou příliš vhodné pro operace hlubokého tažení, protože součást zůstává během procesu připevněna k pásu.
Přenosová kostka toto omezení řeší. Při přetlačovacím lisování se polotovar odděluje od pásu na první stanici a poté se mechanicky transportuje přes další tvářecí stupně pomocí prstů nebo kolejnic. Tento přístup je ideální pro větší díly nebo hluboce{2}}tažené geometrie, jako jsou misky, skořepiny a pouzdra, kde materiál musí volně proudit bez omezení nosným pásem. Myslete na skříně motorů, velké konstrukční panely nebo válcové skříně. Přenášecí matrice pro velké díly nabízí flexibilitu progresivního obrábění s více stanicemi bez geometrických omezení.
Výběr správného typu matrice pro vaši aplikaci
Výběr mezi těmito možnostmi spočívá ve čtyřech proměnných: geometrie součásti, objem výroby, typ materiálu a požadované tolerance. Níže uvedená tabulka poskytuje na první pohled rámec rozhodování.
| Typ matrice | Objem výroby | Část Složitost | Typická tolerance | Relativní náklady na nástroje | Dodací lhůta |
|---|---|---|---|---|---|
| Simple Die | Nízká až střední | Jedna-funkce, základní geometrie | Standardní (typicky ±0,1 mm) | Nízký | Krátký |
| Compound Die | Střední až vysoká | Ploché díly, více otvorů/ořezů | Těsné (otvor ±0,05 mm-k-okraji) | Mírný | Mírný |
| Progresivní zemřít | Vysoká až velmi vysoká | Více{0}}funkcí, kombinovaný střih/ohyb/tvar | Těsné (dosažitelné ±0,05 mm) | Vysoký | Dlouho |
| Přenosová matrice | Střední až vysoká | Velké nebo hluboké-3D tvary | Střední až těsné | Vysoký | Dlouho |
Plochá podložka se dvěma otvory? Složená kostka to zvládne ekonomicky. Malá koncovka konektoru běžící rychlostí 600 zdvihů za minutu? Progresivní nástroje jsou jasnou odpovědí. Hluboce-tažený automobilový štít, který se nevejde na nosný pás? To je přenosové území.
Druh materiálu také ovlivňuje rozhodnutí. Tlusté,-oceli s vysokou pevností generují vyšší řezné síly, které mohou namáhat tenké složené části zápustek, což posouvá volbu směrem k progresivnímu uspořádání, kde je zatížení rozloženo mezi stanicemi. Naopak tenké měděné nebo hliníkové slitiny s dobrou tvarovatelností otevírají více možností napříč všemi typy zápustek.
Výběr správného typu zápustky zablokuje strukturu nákladů projektu a strop kvality. Skutečná inženýrská výzva však začíná, jakmile je tato volba učiněna: stanovení vůlí, sil a materiálových-specifických parametrů, které určují, zda matrice produkuje dobré díly nebo generuje odpad.
Zásady návrhu matrice, které řídí kvalitu dílů
Typ matrice určuje architekturu. Parametry návrhu uvnitř této architektury určují, zda díly vyjdou čisté nebo skončí v odpadkovém koši. Vůle, síla a chování materiálu jsou tři pilíře, které drží každou úspěšnou lisovací operaci, a to, že se kterýkoli z nich dostane do nesprávné kaskády, do selhání kvality, které žádné následné seřízení nemůže plně opravit.
Vyražení-k-vyčišťování matrice a kontrola otřepů
Výpočet vůle od razníku k zápustce je jediným nejdůležitějším rozhodnutím v jakékoli operaci řezání. Vůle je mezera mezi řeznou hranou razníku a řeznou hranou lisovacího tlačítka, vyjádřená jako procento tloušťky materiálu na stranu. Na detailu „na každou stranu“ záleží: pokud zadáte 10% vůli na 1,0 mm materiálu, potřebujete 0,1 mm prostoru na každé straně razníku, nikoli 0,1 mm celkem.
Správná vůle vyrovná lomové roviny v horní a spodní části obrobku tak, aby se čistě stýkaly a vytvořily střiženou hranu s minimálními otřepy a maximální životností matrice.
Když je vůle příliš těsná, lomové zóny se navzájem míjejí a tvoří se sekundární smykový pás, který vytváří drsné hrany, nadměrné teplo a zrychluje opotřebení razníku. Příliš volné a materiál se před roztržením sroluje do mezery, zanechá silné otřepy a profil válcované hrany, který nesplňuje rozměrové specifikace. Oba extrémy zkracují životnost matrice a zvyšují-náklady na součást.
Thestandardní doporučená vůleje zhruba 10 % tloušťky materiálu na stranu jako obecný výchozí bod. Moderní praxe však naznačuje, že vůle v rozsahu 11-20 % mohou značně snížit namáhání nástrojů při děrování a prodloužit provozní životnost. Tvrdší,-materiály s vyšší pevností v tahu vyžadují větší vůli, zatímco měkčí materiály a přesné aplikace vyžadují užší mezery.
Zde je postup-za{1}}krokem k určení vašeho povolení:
- Identifikujte materiál obrobku a vyhledejte jeho pevnost v tahu nebo kategorii materiálu ve standardní tabulce referenčních vzdáleností.
- Změřte nebo potvrďte tloušťku materiálu řezaného materiálu.
- Určete doporučené procento vůle na stranu na základě typu materiálu (viz tabulka dodavatele nástrojů nebo příslušná technická příručka).
- Vynásobte tloušťku polotovaru procentem vůle, abyste získali hodnotu vůle na-straně v jednotkách délky.
- Tuto vůli použijte na obě strany při dimenzování otvoru matrice vzhledem k razníku. Pro operace vysekávání se otvor matrice shoduje s požadovanou velikostí polotovaru a razník je poddimenzován o dvojnásobek vůle. Pro děrování otvorů odpovídá razník požadované velikosti otvoru a otvor matrice je předimenzován o dvojnásobek vůle.
- Ověřte stav nástrojů, protože akumulované opotřebení stávajícího zařízení může vyžadovat úpravu vypočítané hodnoty.
Jedna kritická nuance: užší vůle znamená přísnější požadavky na vyrovnání. Pokud váš lis nebo sada lisovacích nástrojů nemůže udržet polohu v pásmu vůle, uvidíte nerovnoměrné otřepy, předčasné odlamování hran a nekonzistentní kvalitu řezu napříč plechem.
Porozumění blanking force a ohybu
Každá operace řezání vyžaduje dostatečnou tonáž lisu pro čisté střihání materiálu. Vzorec řezné síly pro plech má přímý vztah: síla se rovná obvodu řezu vynásobenému tloušťkou materiálu vynásobenou pevností materiálu ve smyku. Specifická hodnota pevnosti ve smyku se liší podle slitiny a temperace, proto se vždy raději řiďte technickými datovými listy nebo technickými tabulkami, než abyste předpokládali univerzální číslo.
U složitých prázdných profilů nebo více{0}}děrových vzorů sečtěte celkový obvod řezu všech současně zapojených prvků. Tento výpočet celkové síly určuje váš minimální požadavek na tonáž lisu s přidaným bezpečnostním faktorem, který zohledňuje variabilitu materiálu, otupení nástrojů a účinky dynamického zatížení.
Přídavek na ohyb v konstrukci matrice řeší zcela jinou výzvu. Při ohýbání plechu se vnější povrch natahuje a vnitřní se stlačuje. Někde mezi nimi leží neutrální osa, teoretická rovina, která se ani nenatahuje, ani nestlačuje. Přídavek na ohyb je délka oblouku této neutrální osy a určuje, kolik plochého materiálu je spotřebováno každým ohybem.
Poloha neutrální osy se posouvá v závislosti na poměru vnitřního poloměru ohybu k tloušťce materiálu, který je zachycen k-faktorem. K-faktor 0,5 umístí neutrální osu do geometrického středu materiálu; v praxi se osa posouvá dovnitř pro těsnější ohyby. Tyto hodnoty jsou odvozeny empiricky a měly by být získány z ověřených tabulek ohybů nebo z vlastních testovacích dat vaší dílny, nikoli z předpokládaných.
Jaké vlastnosti materiálu se rozhodují o designu tvarových zápustek
Steel se nechová jako učebnicová abstrakce. Skutečný plech má směr vláken, proměnlivou tažnost a obtěžující tendenci po tváření pružit. Každá z těchto vlastností se přímo promítá do výběru návrhu formy.
Směr zrn určuje, kde se pravděpodobně během ohýbání vytvoří trhliny. Ohýbání se zrnem, kde linie ohybu probíhá rovnoběžně se směrem válcování, vytváří slabší ohyb, který je náchylný k praskání na vnějším poloměru. Ohýbání přes zrno vytváří silnější ohyb odolnější vůči prasklinám. JakPoznamenává Fabricator, menší vnitřní poloměry toto riziko výrazně zesilují při ohýbání rovnoběžně s obilím. Materiály, kde směr zrn ovlivňuje chování ohybu, se nazývají anizotropní, zatímco ty, které nejsou ovlivněny (jako měď), jsou izotropní. Konstruktéři zápustek musí počítat s orientací polotovaru vzhledem ke směru válcování svitku, zejména pokud jde o úzké poloměry.
Kompenzace odpružení u lisovacího nástroje je stejně důležitá. Každý ohyb se chce po zasunutí razníku mírně otevřít, protože elastická složka materiálu se obnoví. Materiály s vyšší-pevností se více odrážejí. Návrháři zápustek kompenzují přílišným ohýbáním, navrhují úhel zápustky mírně za cíl, aby se díl uvolnil do spec. Přesný úhel kompenzace závisí na typu materiálu, tloušťce, poloměru ohybu a metodě tváření, a proto zůstává zásadní empirické testování při zkoušení formy.
Limity tvařitelnosti definují, jak daleko se může materiál natáhnout, než se ztenčí do porušení. Při operacích tažení popisuje limitní poměr tažení (LDR) maximální průměr polotovaru, který lze natáhnout do misky daného průměru bez roztržení. Tažnější materiály umožňují vyšší poměry dloužení. Překročení LDR pro danou slitinu znamená, že návrh matrice musí zahrnovat více stupňů tažení s mezižíháním, nebo je třeba upravit geometrii součásti. Svou roli zde hraje i velikost zrna: jemnější-zrnité materiály lépe odolávají praskání a vykazují konzistentnější mez kluzu v celém plechu.
Tyto materiální skutečnosti nejsou volitelná hlediska. Utvářejí hodnoty vůle, diktují pořadí stanic a určují, zda matrice produkuje dobré díly při prvním zásahu, nebo zda vyžaduje měsíce frustrujícího seřizování. Další vrstva složitosti zahrnuje výběr fyzických součástí a nástrojových ocelí, které musí přežít tyto síly po miliony cyklů.
Součásti zápustek a výběr materiálu pro nástrojové inženýry
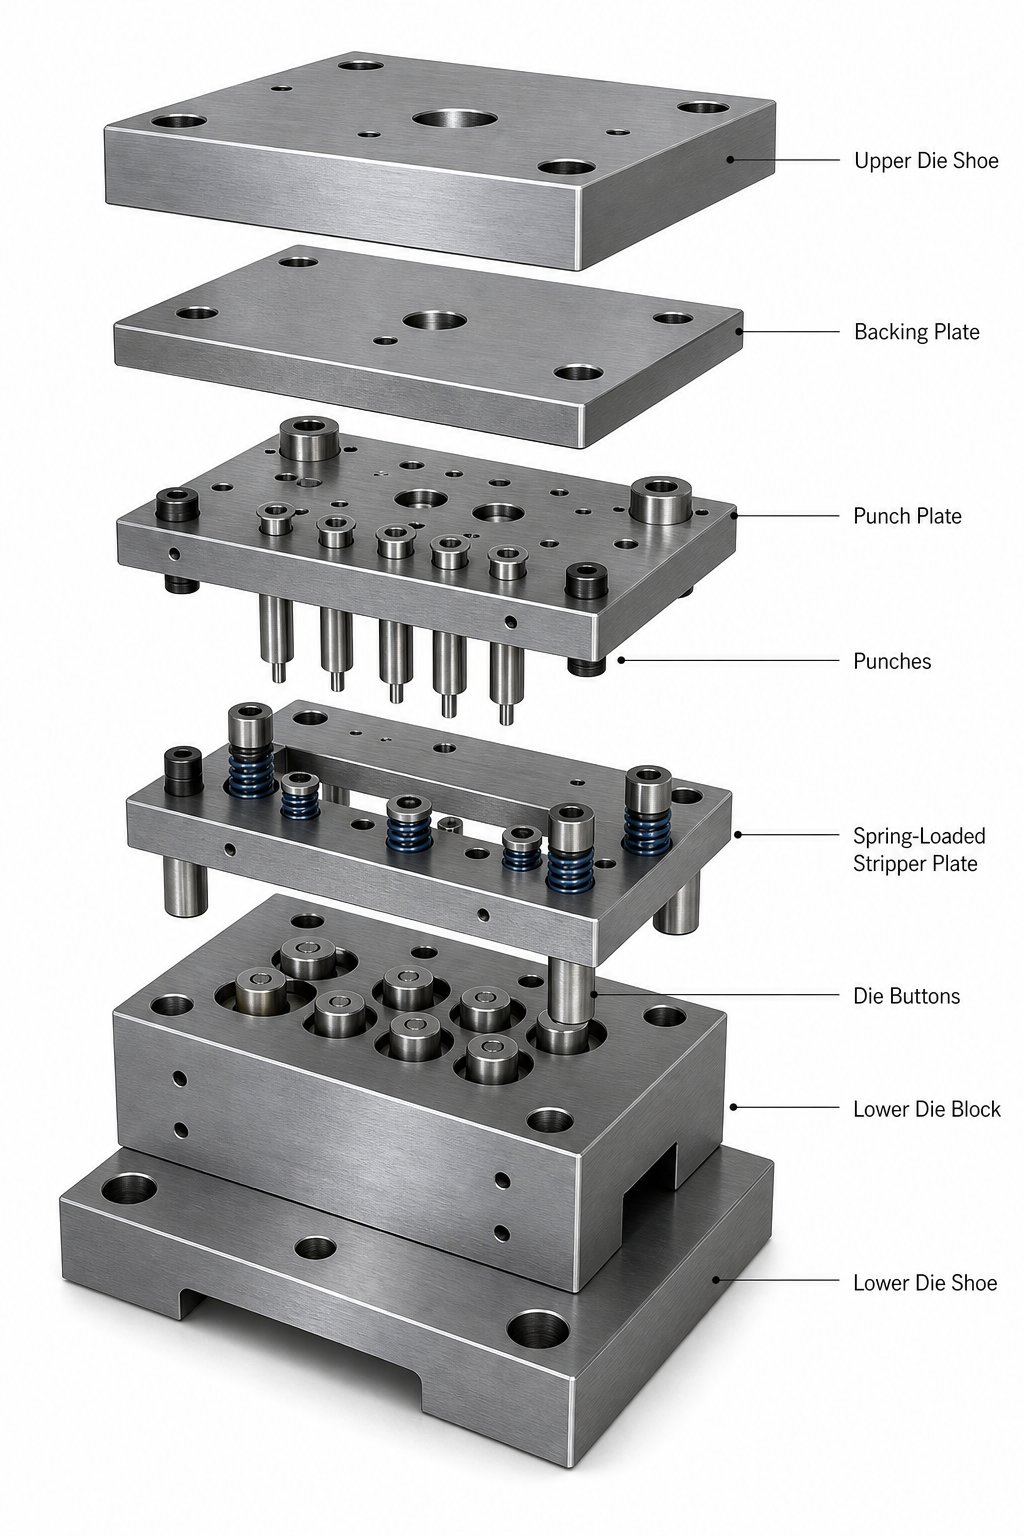
Vůle a síly definují, co musí kostka splnit. Komponenty a materiály definují, zda přežije dostatečně dlouho, aby to bylo možné dosáhnout se ziskem. Forma není monolitický blok oceli. Je to sestava specializovaných dílů, z nichž každý je vybrán pro konkrétní mechanickou roli, každý podléhá odlišným vzorcům opotřebení a každý vyžaduje záměrné rozhodnutí o výběru materiálu. Zde je vysvětleno, jak se komponenty a funkce matrice v praxi připojují k výše uvedeným parametrům kvality.
Kritické součásti raznice a jejich funkce
Představte si, že raznice má tři funkční vrstvy: strukturu, vedení a pracovní prvky. Konstrukční vrstva přenáší zatížení. Naváděcí vrstva udržuje zarovnání. Pracovní vrstva se dotýká plechu a provádí vlastní řezání nebo tváření.
Zde použitá terminologie se řídí konvencemi stanovenými v normách ANSI a ISO pro lisovací nástroje, což zajišťuje soulad s průmyslovou dokumentací a katalogy dodavatelů.
- Boty (horní a spodní):Těžké základní desky, které ukotvují vše ostatní. Spodní patka se přišroubuje k loži lisu, horní patka se připevní k beranu. Musí odolat průhybu při plné tonáži bez rozměrového posunu. Materiály jsou obvykle středně uhlíková ocel (například 1045 nebo 4140) nebo vysoce kvalitní litina pro větší sady, kde záleží na tlumení vibrací.
- Opěrné desky:Tvrzené destičky umístěné za razníky a lisovacími knoflíky, aby se zabránilo vtlačení pod vysokým tlakem- do měkčího materiálu obuvi. Rozkládají koncentrované bodové zatížení do širší oblasti.
- Vodicí čepy a pouzdra:Ty udržují přesné vyrovnání mezi horní a spodní polovinou matrice během zdvihu lisu. Sestavy vedení s kuličkovými-ložisky se staly průmyslovým standardem pro progresivní matrice díky nižšímu tření a snadnějšímu oddělení matrice, zatímco běžné třecí čepy zůstávají běžné u jednodušších nástrojů.
- Údery:Samčí řezné nebo tvářecí nástroje. Jejich geometrie, styl hlavy a třída materiálu jsou specifické pro aplikaci-. Zadní zúžení za řeznou hranou snižuje tření při zatahování.
- Tlačítka matrice:Samičí protějšek ke každému razníku, poskytující protilehlý břit. Vůle mezi děrovačem a knoflíkem je kritickým parametrem diskutovaným v předchozí části.
- Pilotní kolíky:Polohovací kolíky s kulovými{0}}čumami, které zapadnou do dříve proražených otvorů a přesně zaregistrují proužek na každé stanici progresivní matrice. Bez nich by kumulativní chyba posuvu zničila přesnost dílu na více stanicích.
- Zvedáky:Pružiny-zatížené kolejnicemi nebo kolíky, které mezi tahy zvednou pás ze spodního povrchu matrice, což umožňuje plynulé podávání bez přetahování nebo zadrhávání detailů matrice.
Každá součást musí být dimenzována, umístěna a materiálně specifikována jako součást integrovaného systému. Tvrzená raznice nic neznamená, pokud je opěrná deska za ní příliš měkká, a nejlepší výpočet vůle selže, pokud vodicí kolíky umožňují posunutí polovin během zdvihu.
Výběr nástrojové oceli pro životnost zápustky
Výběr nástrojové oceli pro lisovací raznice je místem, kde si inženýrský úsudek zasluhuje své uplatnění. Porovnáváte tvrdost s houževnatostí, odolnost proti opotřebení s cenou a obrobitelnost s životností. Žádná třída nezvítězí na každé ose, a proto různé součásti ve stejné matrici často používají různé oceli.
Aplikace lisovacích nástrojů dominují tři široké kategorie:
| Kategorie nástrojové oceli | Rozsah tvrdosti (HRC) | Houževnatost | Odolnost proti opotřebení | Typické aplikace matric |
|---|---|---|---|---|
| Oceli-kalitelné na vzduchu (např. A2) | 57-62 | Dobrý | Střední až vysoká | Tvářecí razníky, zápustkové sekce s rázovým zatížením, aplikace vyžadující odolnost proti vylamování |
| Vysokouhlíkové -chromové oceli (např. D2) | 58-62 | Mírný | Velmi vysoká | Vysekávací a propichovací děrovačky, raznice,-dlouhodobé řezací aplikace |
| Rychlořezné oceli (např. M2) | 60-66 | Dobrý | Vysoký | Vysokorychlostní děrovací stanice, kde dochází k hromadění tepla, operace přesahující 500 stupňů na ostří |
Třídy tvrzené na vzduchu, jako je A2, nabízejí lepší houževnatost než D2, takže jsou bezpečnější tam, kde rázové rázy nebo tenké průřezy-vytvářejí riziko odštípnutí.D2, vysoce-uhlíkový a vysoce{2}}chromový dříč, poskytuje vynikající odolnost proti oděru a rozměrovou stabilitu po tepelném zpracování, a proto dominuje velkoobjemovým operacím vysekávání a děrování. M2 a další-rychlořezné oceli si zachovávají tvrdost i při zvýšených teplotách, což je výhoda v rychlých-cyklovacích progresivních zápustkách, kde by teplo z tření změkčilo konvenční oceli pro tváření za studena-.
Varianty těchto jakostí pro práškovou metalurgii (PM) nabízejí rafinované, jednotné karbidové struktury, které současně zlepšují jak houževnatost, tak odolnost proti opotřebení. Jsou dražší, ale často ospravedlňují prémii v náročných aplikacích.
Pro stanice, které lisují abrazivní materiály, jako je nerezová ocel nebo laminace z křemíkové oceli, se karbidové vložky pro opotřebení matrice stávají jedinou praktickou volbou. Karbid wolframu poskytuje extrémní tvrdost a životnost měřenou v milionech dalších zásahů, ale jeho nižší houževnatost znamená, že vyžaduje pečlivou podporu. Karbidové břitové destičky jsou obvykle pájeny natvrdo nebo mechanicky uchyceny v ocelových držácích, které absorbují náraz a zabraňují lámání křehkého karbidu při dynamickém zatížení.
Prvky struktury matrice, které řídí tok materiálu
Kromě jednotlivých součástí určují konstrukční rozhodnutí konstruktéra o tom, jak tyto součásti interagují, zda materiál proudí hladce nebo se zasekává, zda se součásti spolehlivě vysouvají nebo se lepí a zda matrice běží bez dozoru nebo vyžaduje neustálý zásah operátora.
Zvažte rozhodnutí o stírací desce vs. Pevná stírací deska je pevně přišroubována k matrici s volnými otvory pro průchod razníku. Poskytuje konstantní mezeru pro podávání materiálu a funguje dobře v jednoduchých aplikacích. Pružinou-zatížená stahovačka se naopak pohybuje s horní matricí, přitlačuje materiál naplocho během řezání a aktivně jej stahuje z razníku během zatahování. Pro díly vyžadující rovinnost nebo materiály náchylné k deformaci je nezbytný řízený tlak stahovače pružin. Kompromisem je přidaná složitost, údržba pružin a potřeba vyvážit stahovací sílu proti deformaci materiálu.
Zvedací mechanismy hrají klamně důležitou roli. V progresivních lisovnicích se pás musí zvedat čistě nad tvarované prvky v předchozích stanicích, aby mohl postupovat bez rušení. Pružiny-zatížené zvedáky zvednou pás do konzistentní výšky, ale pokud je tato výška nedostatečná nebo pružiny zeslábnou, pás se zachytí o prořezávací prvky, což způsobí chybné podávání, zborcení materiálu a postupné poškození povrchů matrice.
Návrh obtokového zářezu řeší specifickou výzvu u progresivních matric, kde je třeba přeskočit určité stanice během počátečního řezání závitů nebo při provádění dílčích pásů. Obtokový zářez poskytuje reliéfní geometrii, která zabraňuje interferenci, když materiál prochází stanicí, aniž by byl opracován. Je to jemný designový detail, který odděluje matrice, které potřebují deset minut na závit, od těch, které potřebují hodinu.
Tyto konstrukční volby, od konfigurace striperu přes výšku zdvihače až po geometrii bypassu, společně určují, zda nástroj běží plnou výrobní rychlostí s minimálními zásahy, nebo se stane chronickým zdrojem prostojů. Pro nástrojové inženýry, kteří čelí složitým výzvám při návrhu matrice, jako je optimalizace toku materiálu, sekvenční řazení zdviháků nebo koordinace více{1}}obtoků stanic, může spolupráce s poskytovatelem, který se specializuje na tyto návrh-těžké problémy, výrazně zkrátit časové osy vývoje.Zakázková řešení lisováníod zkušených partnerů, jako je YICHEN, nabízí hluboké odborné znalosti v oblasti struktury matrice, designu součástí a praktického inženýrství, které zajišťuje spolehlivé podávání progresivních matric.
Správné nastavení součástí a materiálů určuje potenciál kostky. Uvědomění si tohoto potenciálu vyžaduje převedení návrhu do optimalizovaného rozvržení pásů, kde vnoření, návrh nosiče a umístění pilotů přeměňují teoretické schopnosti na skutečnou materiálovou efektivitu.
Optimalizace rozvržení pásů a využití materiálu
Náklady na suroviny dominují ekonomice lisování. Výzkum neustále ukazuje, že materiál může tvořit až 75 % celkových provozních nákladů v lisovně. Toto jediné číslo vysvětluje, proč není návrh rozvržení pásů pro progresivní lisování pouze inženýrským cvičením, ale primární pákou pro řízení nákladů na součást. Několik procentních bodů zlepšení využití, které se spojí s miliony zásahů, se promítá do významných úspor po dobu životnosti nástroje.
Základy rozvržení pásů a strategie vnoření
Rozvržení pásu je navržený plán, který určuje, jak jsou díly uspořádány, orientovány a sekvenovány na souvislé cívce při průchodu matricí. Definuje provoz každé stanice, materiál ponechaný mezi částmi a nosnou strukturu držící vše pohromadě. Správně to znamená, že kostka běží rychle a štíhlá. Pokud to uděláte špatně, znamená to, že platíte za šrot při každém úderu.
Vývoj rozvržení pásu z geometrie prázdného místa se řídí logickou posloupností:
- Extrahujte profil plochého polotovaru z geometrie hotové součásti, přičemž zohledněte přídavky na ohyb a rozvinuté délky.
- Určete optimální orientaci polotovaru vzhledem ke směru podávání pásu s ohledem na požadavky na směr zrna pro jakékoli následné operace ohýbání.
- Vypočítejte minimální tloušťku můstku (odpadového můstku) mezi sousedními polotovary a mezi polotovary a okraji pásu. Používá se široce přijímané pravidloB=1.25t až 1,5t, kde t je tloušťka materiálu.
- Určete šířku pásu (W=částečná šířka + 2B pro okraje okrajů) a rozteč progrese (C=délka části + B pro mezi-můstek).
- Uspořádejte sekvenci stanic tak, aby operace řezání, tvarování a ohýbání probíhaly v logickém pořadí bez interference mezi prvky na sousedních stanicích.
- Ověřte, že sekce nosiče zůstávají dostatečně pevné, aby protlačily pás všemi stanicemi bez vybočení nebo deformace.
- Vypočítejte procento využití materiálu (prázdná plocha dělená plochou proužku spotřebovanou na díl) a iterujte orientaci nebo vnoření, pokud je pod cílem.
Strategie hnízdění je místo, kde se geometrie setkává s kreativitou. Pro jednoduché obdélníkové polotovary dobře funguje rovné jednořádkové-rozvržení. Nepravidelně tvarované díly však těží z úhlového vkládání, kdy je polotovar nakloněn, aby se spojil se svými sousedy a spotřeboval menší šířku pásu. Některé tvary dokonce umožňují rozvržení dvou{4}}průchodů: proužek jednou projde matricí, převrátí se a znovu se posune, aby se vylisovaly díly ze zbývajícího materiálu. Každý přístup vyměňuje úspory materiálu za složitost matrice.
- Geometrie dílu:Nepravidelné nebo asymetrické tvary se často vkládají efektivněji pod úhly, než aby byly zarovnány se směrem posuvu.
- Orientace zrn:Pokud dojde k ohybu přes kritickou osu, orientace polotovaru na pásu je omezena směrem válcování svitku.
- Požadavky na ražení výpočtu šrotu mostu:Tenčí můstky šetří materiál, ale riskují kroucení nebo zaseknutí; minimální můstek musí nést polotovar spolehlivě bez deformace.
- Dostupnost šířky pásu:Komerční šířky svitků omezují to, co je možné, takže rozvržení se musí shodovat s rozměry zásob, které lze zakoupit.
- Rozteč lisovacích stanic:Každá operace potřebuje fyzický prostor pro razníky, pružiny a zvedáky, což nastavuje praktické minimální stoupání bez ohledu na velikost polotovaru.
Design nosiče a umístění pilotů
Nosný pás je skeletová konstrukce, která přepravuje obrobek ze stanice na stanici. Musí být dostatečně tuhá, aby odolala vybočení při podávacích silách, a zároveň dostatečně flexibilní, aby vyhovovala tvářecím operacím, kde se materiál odtahuje vertikálně od roviny pásu.
Dva typy nosičů zvládají různé situace. Pevný nosič funguje pro ploché díly, kde pás zůstává po celou dobu procesu vyrovnaný. Pružný pásový nosič obsahuje strategicky umístěné řezy nebo smyčky, které umožňují nosiči ohnout se, když stanice táhne materiál směrem dolů během tažení nebo tvarování. Bez této technické flexibility se nosič trhá nebo se rozteč pásů deformuje, což ničí registraci na všech stanicích po proudu.
Umístění pilotního otvoru v progresivní matrici je to, co udržuje vše zarovnané. Na první stanici jsou vyraženy pilotní otvory a na každé následující stanici se do těchto otvorů zapojí vodicí kolíky-, aby se opravila jakákoli drobná nepřesnost posuvu před uzavřením lisu. Na umístění záleží: piloty by měly sedět v nosném pásu tam, kde je materiál stabilní a plochý, mimo tvarované prvky, které by mohly deformovat geometrii otvoru. Jejich konzistentní rozestupy v každém rozteči zajišťují, že kumulativní chyba nikdy nepřekročí toleranci.
Maximalizace využití materiálu při navrhování lisovacích nástrojů
Využití materiálu při lisování se měří jako poměr využitelné plochy polotovaru k celkové ploše pásu spotřebované na cyklus. Odvětvové benchmarky cílí nad 75 %, alestudie o progresivním lisováníodhalují, že konvenční uspořádání často produkují míru zmetkovitosti v rozmezí od 16 % do 60 %, s průměrným potenciálem úspor mezi 28 % a 41 % dosažitelnými díky přepracovanému uspořádání součástí.
Malé změny v orientaci polotovaru mohou vést k nadměrným ziskům z využití. Výzkum vnořovacích algoritmů založených na Minkowského součtu{1}} ukazuje, že i dílčí úhlové úpravy polohy dílu na pásu mohou posunout využití o několik procentních bodů. U velkoobjemových-programů lisujících miliony dílů ročně toto geometrické zdokonalení přímo snižuje nákupy svitků a náklady na manipulaci se šrotem.
Moderní CAD nástroje s moduly pro parametrické rozvržení pásů umožňují návrhářům rychle otestovat desítky orientací a konfigurací vnoření a porovnávat procenta využití, než se začnou konstruovat zápustkou. Tato virtuální iterace nahrazuje ruční pokus-a{2}}omyl z minulých desetiletí, kdy jediným dostupným optimalizačním nástrojem byly zkušenosti návrháře.
Rozvržení pásu zajišťuje náklady na materiál na díl. Ale také definuje něco, co je stejně důležité: fyzickou sekvenci operací, které musí matrice provést, což zase určuje vše o výrobním procesu, který převádí tuto matrici z modelu CAD na kalenou ocel na lisovacím loži.
Cvičení na výrobu matrice od návrhu až po vyzkoušení
Rozložení pásu na obrazovce a kalená matrice v lisu jsou odděleny týdny přesné výroby, přičemž každý krok navazuje na poslední s tolerancemi, které nedávají prostor pro dohady. Proces výroby zápustek krok za krokem transformuje CAD geometrii na fyzickou ocel pomocí sekvence, kde na objednávce záleží stejně jako na kvalitě provedení. Přeskočte krok, spěchejte s tepelným zpracováním nebo brouste, než se zbavíte stresu-, a hotový nástroj za to zaplatí rozměrovou nestabilitou při každém cyklu lisu.
Od modelu CAD po hotové součásti raznice
Představte si progresivní matrici s dvaceti údery, osmi tlačítky, dvěma stripovacími destičkami a desítkami podpůrných komponent. Každý z nich sleduje výrobní cestu danou jeho geometrií, materiálem a funkcí. Zde je typický pracovní postup od surového materiálu po sestavenou matrici:
- Nákup materiálu a hrubé obrábění:Bloky z nástrojové oceli jsou řezány na nadměrné rozměry. CNC frézování odstraňuje sypký materiál do téměř čistého tvaru, takže na všech kritických površích zůstává brusný a dokončovací materiál (obvykle 0,25–0,50 mm na stranu).
- Hrubé-obrobené polotovary procházejí uvolněním napětí, aby se stabilizovalo vnitřní napětí vznikající během frézování. Tím se zabrání deformaci při následném tepelném zpracování.
- Tepelné zpracování:Součásti jsou kaleny a popouštěny na cílovou tvrdost. Sekvencování je důležité: tepelné zpracování probíhá před konečným konečným obráběním, protože proces přináší rozměrové změny. Dvojité nebo trojité temperování tažení pomáhá stabilizovat mikrostrukturu a redukuje zadržený austenit.
- Dokončení broušení:Plošné brusky dodávají plochým povrchům konečné rozměry a rovnoběžnost. Válcové broušení zpracovává kulaté součásti, jako jsou vodicí kolíky a pouzdra. Všechny kritické montážní povrchy dosahují rovinnosti v rámci mikronů.
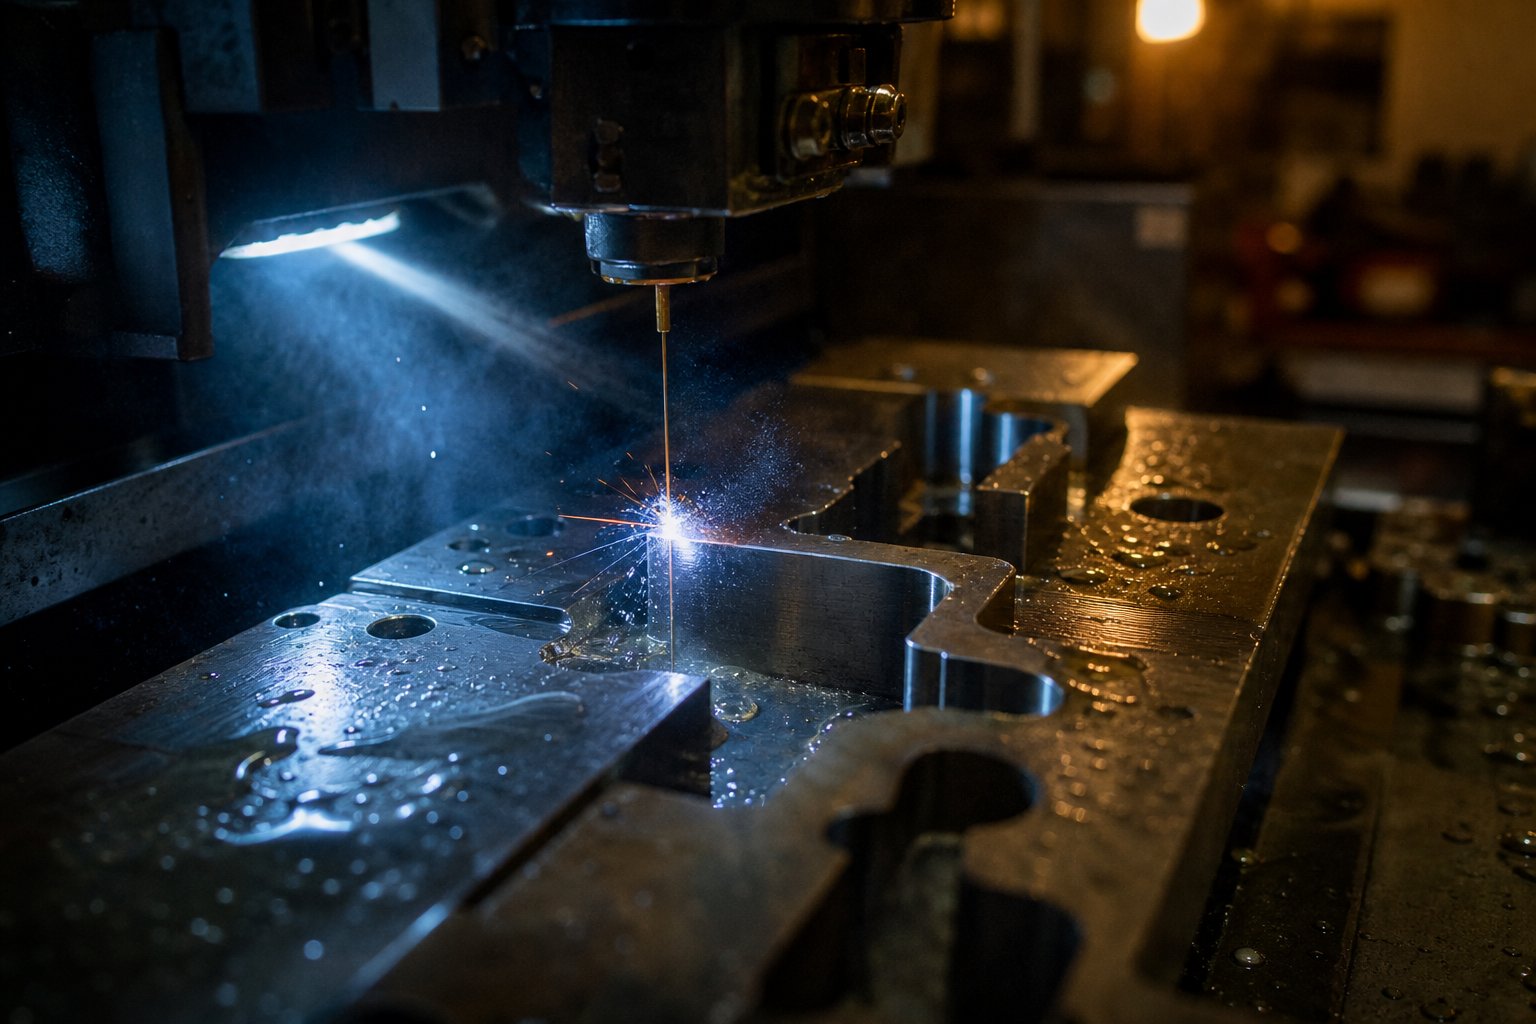
- Wire EDM pro přesné profily:Složité otvory v matrici, profily razníků a nepravidelné geometrie jsou řezány pomocí drátového elektrického výbojového obrábění. Drát prohoří kalenou ocel bez mechanické síly a vytváří profily s přesností 0,0002 palce (5 mikronů) celkem bez deformace tepelně-ovlivněné zóny.
- Dokončovací operace:Leštění, lapování nebo honování kritických tvářecích povrchů a poloměrů tažení. Povrchová úprava přímo ovlivňuje tok materiálu během tvářecích operací.
- Montáž a montáž:Komponenty jsou sestaveny do lisovacích botek. Otvory pro kolíky jsou vystruženy, razníky jsou namontovány na držáky a všechny vůle jsou ověřeny podle konstrukčních specifikací.
- Die spotting:Sestavená matrice se umístí do nanášecího lisu, aby se ověřily kontaktní vzory a uzavírací výšky před přesunem do produkčního lisu.
Zvláštní důraz si zaslouží drát EDM pro lisování součástí raznice. JakTechnický návod KMM GroupTato technologie umožňuje konstruktérům vyrábět kompaktnější raznice s menším počtem stanic a menšími lisy využitím vysoké pevnosti prstence u jednodílných-dílů raznice. Technika „punch from die“, kdy se ze sluku z otvoru raznice stává samotný razník, zajišťuje dokonalé vyrovnání mezi protilehlými součástmi. Protože k řezání drátu dochází po tepelném zpracování, nedochází k žádné metalurgické změně na erodovaném povrchu, což eliminuje zkreslení, které by ohrozilo vůle, které jste tak pracně vypočítali.
Navrhování speciálně pro drátové EDM vyžaduje pozornost na umístění počátečních otvorů, minimální poloměry rohů (dosažitelné až do 0,002 palce/50,8 mikronů s jemným drátem) a úhly kužele. Obecná tolerance plus nebo minus 0,0005 palce (12,7 mikronů) je standardní, s užšími hodnotami dosažitelnými pomocí odřezků za příplatek. Díky těmto schopnostem je drát EDM nepostradatelný pro lisování kovů, kde přesnost profilu přímo řídí kvalitu dílu.
Specifikace lisu, které omezují design matrice
Zde je něco, co se učni designéři naučí tvrdě: lis není generický zdroj síly. Jeho fyzické rozměry a mechanické vlastnosti kladou tvrdé hranice pro každé rozhodnutí o návrhu formy a tato omezení musí být řešena od prvního dne, nejsou objevena během instalace.
Čtyři specifikace lisu tvarují design matrice nejpříměji:
- Tonážní kapacita:Celková řezná a tvářecí síla vypočítaná během návrhu musí klesnout pod jmenovitou kapacitu lisu, typicky s 20-30% bezpečnostní rezervou. Překročení kapacity riskuje poškození rámu lisu, prasknutí matrice a nebezpečné stavy přetížení.
- Rozměr postele:Stopa matrice (rozměry botky) se musí fyzicky vejít do kolébky lisu. U přenosových matric musí lože pojmout všechny stanice plus prostor pro přenosové prsty a odstranění šrotu.
- Délka tahu:Celkový vertikální zdvih berana musí překročit požadavek na otevřenou výšku nástroje. To znamená dostatek volného prostoru pro podávání materiálu, zvedání tvarovaných dílů a zatahování všech razníků bez překážek. Krátké zdvihy omezují hloubku tváření a výšku zdvihu pásu.
- Výška uzávěru:Vzdálenost od povrchu kolébky k čelu beranu v dolní úvrati. Uzavřená výška sestavené matrice musí odpovídat rozsahu výšky uzavření lisu (nastavitelné v rámci limitů). Forma navržená příliš vysoká nebo příliš krátká pro dostupný lis jednoduše neběží.
Konstrukce přenosové matrice přináší další omezení. Jak je uvedeno vPokrytí transferových operací zpracovatelemmusí konstruktéři zohlednit délku rozteče přenosového systému (minimální a maximální), délku svorky, výšku zdvihu a zpětnou dráhu přenosových prstů během zdvihu lisu. Pokud počet požadovaných stanic vynásobený délkou rozteče překročí kapacitu lisovacího lože, projekt potřebuje větší lis nebo zásadně odlišný výrobní přístup.
Zkušení konstruktéři matric si před nakreslením jedné čáry vyžádají kompletní specifikace lisu. Tonáž, velikost lože, zdvih, výška zavření, zdvihy za minutu, místa otevření šrotu, rozměry okénka pro podávání svitku: to vše se do návrhu vkládá spíše jako pevné parametry než jako dodatečné úvahy.
Zkouška a umění praktické úpravy
Vyzkoušení je místo, kde se teoretický design setkává se skutečným chováním materiálu a na první pokus se tyto dva jen zřídka dokonale shodují. Dokonce i se softwarem pro simulaci tváření vytvářejí proměnné jako tření, průhyb lisu, nárůst tepla a skutečné vlastnosti materiálu (oproti nominálním specifikacím) mezery mezi předpokládanými a pozorovanými výsledky.
Postup zkoušení a seřizování formy se obvykle řídí tímto vzorem: sestavená matrice jde do zkušebního lisu, počáteční zásahy se provádějí při snížené tonáži a rychlosti a výsledné díly se měří podle specifikací. Odchylky od cíle spouštějí diagnostický proces, který funguje zpětně od příznaku k příčině.
V této fázi jsou základními technikami{0}}odhalování kostek a modré přiřazování. Razník nanese tenkou vrstvu inženýrského modření (pruská modř) na tvářecí povrchy, uzavře matrici na materiálu a prozkoumá výsledný kontaktní vzor. Oblasti s výrazným modrým přenosem označují vysoké body nesoucí nadměrný tlak. Oblasti bez přenosu odhalují nízká místa, kde se matrice nedotýká materiálu. Lisovač pak ručně-upraví tyto povrchy, uvolní vyvýšená místa a vytvoří nízké oblasti, dokud není kontaktní vzor stejnoměrný ve všech formovacích oblastech.
Kompenzace odpružení je často největší zkušební výzvou pro ohýbací a tvářecí stanice. Art Hedrick, zkušený vědec, zdůrazňuje, že konstruktéři by se měli zaměřit spíše na prevenci odpružení než na nápravu a že významné změny v závažnosti namáhání způsobují kroucení a překlápění dílů. Pokud se během zkoušení přírubový díl otevře nad toleranci, může korekce zahrnovat zvětšení úhlu přehnutí, přidání dorazové stanice nebo úpravu geometrie tažné housenky, aby se napětí přerozdělilo rovnoměrněji.
Úpravy materiálového toku představují další běžné zkušební řešení. Pro operace tažení lisovník porovnává skutečné tažení-v měřeních po obvodu polotovaru se simulačními předpověďmi. Pokud zpráva o tvařitelnosti ukazuje 35 mm toku dovnitř v dané oblasti, ale zápustka produkuje pouze 30 mm, nástroj potřebuje úpravu, aby se dosáhlo dalších 5 mm toku, ať už změnami poloměru, změnou tažené housenky nebo úpravou tlaku držáku polotovaru.
Tři praktické strategie výrazně zkracují dobu trvání zkoušky:
- Pro zkoušku použijte skutečný materiál:Nechte zkušební zásobu otestovat v tahu-, abyste potvrdili, že její mechanické vlastnosti odpovídají simulačním vstupům. Nesrovnalosti mezi nominálními a skutečnými vlastnostmi vysvětlují většinu překvapení prvního{2}}zásahu.
- Vytvořte zprávu o tvarovatelnosti:Zdokumentujte parametry simulace včetně koeficientů tření, přídržných tlaků, rozměrů polotovaru a předpokládaných měření tažení-, aby měl zkušební technik konkrétní cíle, kterým musí odpovídat.
- Ovládejte tok kovu pomocí geometrie, nikoli síly:Tažné perly a poloměry poskytují konzistentní, opakovatelné řízení toku. Spoléhání se pouze na tlak držáku polotovaru pro omezení materiálu vytváří citlivost na změny materiálu a nestabilitu procesu.
Forma, která opustí zkušební provoz a produkuje dobré díly, je připravena k ověření výroby. Ale „připraveno k výrobě“ neznamená „běží věčně bez pozornosti“. Síly, teploty a opakující se cykly, které produkují díly, také způsobují opotřebení, a řízení tohoto opotřebení je to, co odděluje matrici, která běží roky se ziskem, od formy, která se během měsíců stane chronickou bolestí hlavy z údržby.
Údržba matrice a odstraňování problémů s výrobou
Forma, která opouští zkušební provoz s čistými díly, prokázala svůj design. Zda to po 500 000 nárazech stále běží čistě, závisí čistě na disciplíně údržby. Špatně udržované nástroje neprodukují jen špatné díly; poškozuje lisy, zraňuje operátory a šestimístnou investici do nástrojů promění v opakující se nákladové středisko. Rozdíl mezi plánem údržby lisovnice, který funguje, a plánem, který existuje pouze na papíře, se měří v míře zmetkovitosti, neplánovaných prostojích a-nákladech na díl.
Zde je nepříjemná pravda: většina obchodů označených jako "údržba matric" skutečně provozuje programy na opravu matric. Jako odborník na lisovací nástrojeArt Hedrick poukazujePokud mezi vaše každodenní činnosti patří opravování rozbitých podložek, svařování poškozených částí po vypadnutí hmoždinek nebo vykopávání havarovaných dílů z raznic, jedná se o opravu, ne o údržbu. Skutečná preventivní údržba se zaměřuje na položky, které vyžadují pravidelnou péči bez ohledu na to, jak dobře byla matrice zkonstruována.
Plány preventivní údržby pro výrobní raznice
Program funkční údržby běží v definovaných intervalech vázaných na počty zdvihů spíše než na kalendářní data. Forma běžící 200 údery za minutu akumuluje opotřebení mnohem rychleji než jedno cyklování rychlostí 40 SPM, takže časové-plány zcela míjejí smysl. Sledujte zásahy a vytvářejte své milníky kontroly a servisu podle skutečného objemu výroby.
Každá matrice vracející se z výroby by měla projít těmito kontrolními body, než se vrátí zpět do regálu:
- Zkontrolujte dotažení všech upevňovacích prvků; hledejte uvolněné nebo chybějící kolíky, které by mohly umožnit posun sekce.
- Zkontrolujte řezné hrany, zda nejsou odštípnuté, otupené nebo prasklé. Změřte výšku otřepů na posledních vyrobených dílech, abyste posoudili naléhavost ostření.
- Zkontrolujte pružiny, zda nevykazují únavové trhliny nebo ztuhlé (trvalé stlačení). Vyměňte všechny pružiny, které se blíží ke konci své jmenovité životnosti.
- Zkontrolujte otěrové desky, povrchy vaček a tvarovací poloměry, zda nedošlo k zadření nebo zachycení materiálu. Podle potřeby přebruste a upravte.
- Vyčistěte všechny nečistoty včetně slimáků, úlomků a nahromaděného maziva z každé dutiny a volného otvoru.
- Namažte všechny protilehlé povrchy matrice, vodicí kolíky a vačkové mechanismy.
- Zkontrolujte, zda jsou všechny bezpečnostní kryty na svém místě a funkční.
- Formu důkladně osušte, abyste zabránili tvorbě rzi během skladování.
- Ujistěte se, že všechny střižné razníky jsou zajištěny ve svých úchytech bez rotační vůle.
Intervaly ostření se liší podle materiálu a výrobních požadavků, ale praktickým vodítkem je ostřit dříve, než otřepy překročí maximální přípustnou specifikaci součásti. Čekání na stížnosti operátorů znamená, že matrice již nějakou dobu vyrábí okrajové nebo vyřazené díly. Proaktivní ostření, spouštěné cílovým počtem zdvihů ověřeným na základě historických dat měření otřepů, udržuje díly konzistentně ve specifikaci.
Při ostření záleží na výběru brusného kotouče více, než si většina obchodů uvědomuje. Nástrojové oceli jako D2 a práškové kovy obsahují kaly z tvrdého karbidu, které odolávají běžným kotoučům. Kolo, které se zatěžuje, místo aby se porouchalo, generuje nadměrné teplo, které může změknout, zahřát-zkontrolovat nebo popraskat právě tu část, kterou se snažíte obnovit. Použijte zaplavovací chladicí kapalinu, poraďte se se svým dodavatelem brusiva ohledně kotoučů-shodných s materiálem a brouste úhly smyku, které vyvažují řezné síly v celé části matrice, abyste udrželi zarovnání-k-tlačítku.
Odstraňování problémů s otřepy a rozměrovým posunem
Když součásti začnou selhávat při kontrole, příznak ukazuje na příčinu, pokud víte, jak to číst. Odstraňování problémů s tvorbou otřepů při lisování, například, téměř vždy vede zpět k degradaci vůle. Děrovačky a knoflíky se progresivně opotřebovávají, čímž se zvětšuje efektivní mezera mezi nimi. Tato zvětšující se mezera znamená, že se materiál před lámáním odvaluje dále do zóny čištění a při každém následném úderu vytváří těžší otřepy.
Rozměrový drift vypráví jiný příběh. Když se umístění otvorů nebo rozměry profilu během výroby postupně mění, hlavní příčinou je obvykle nesouosost-způsobená opotřebením: uvolnění vodicích kolíků, posunutí částí matrice na opotřebovaných hmoždinkách nebo ztráta přilnavosti držáků razníku. Náhlé rozměrové posuny naopak naznačují mechanickou poruchu, jako je zlomená hmoždinka, prasklá část matrice nebo posunutý svazek podložek.
Příčiny a řešení vytahování slimáků si zasluhují zvláštní pozornost, protože jediný vytažený slimák procházející progresivní matricí může poškodit každou následnou stanici jedním tahem. Slimáky ulpívají na čelních plochách průbojníku díky vakuovým kapsám vytvořeným zakřivením zářezů, velkým řezným vůlím, které eliminují efekt zadržování lisovaného-líčení, magnetizovaným průbojníkům z povrchového broušení nebo unaveným pružinovým vyhazovačům, které již nevytlačují špalek. Mezi účinná protiopatření patří odvzdušnění malých vzduchových otvorů přes středy děrovačů, aby se prolomilo podtlak, použití reverzních-tlačítek kuželové matrice, která drží náboje ve stlačení, instalace pružinových- vyhazovačů, demagnetizace všech součástí po broušení a snížení viskozity maziva v problémových oblastech.
Následující tabulka mapuje nejčastější produkční příznaky s jejich pravděpodobnými základními příčinami a nápravnými opatřeními:
| Příznak | Pravděpodobná hlavní příčina | Nápravné opatření |
|---|---|---|
| Nadměrné nebo rostoucí otřepy | Opotřebení razníku/tlačítka zvyšuje efektivní vůli | Ostří řezné hrany; ověřte vůli a resetujte, pokud je mimo toleranci |
| Otřepy pouze na jedné straně | Proražení-k-výpadku vyrovnání (opotřebení vodítek, uvolněné části) | Zkontrolujte opotřebení vodicích kolíků/pouzder; zkontrolujte hmoždinky a dotáhněte části matrice |
| Postupný rozměrový drift | Opotřebení vodicích součástí, vodicích kolíků nebo polohovacích prvků | Vyměňte opotřebené piloty; Rebush vodítka; ověřit přesnost registrace proužku |
| Náhlý rozměrový posun | Zlomená hmoždinka, prasklá sekce nebo posunutá součást | Demontujte a zkontrolujte; vyměnit vadné součásti; ověřte výšku uzavření |
| Slimák tahání na proužek | Vakuum, nadměrná vůle, magnetismus nebo slabé ejektory | Odvzdušňovače; instalovat retenční tlačítka; demagnetizovat; vyměňte vyhazovací pružiny |
| Předčasné zlomení razníku | Nadměrné smykové zatížení, nesouosost, nedostatečná podložka nebo nesprávná třída oceli | Ověřte zarovnání; zkontrolujte tvrdost opěrné desky; vyhodnotit výběr oceli; přidat úhel střihu |
| Odstraňte zaseknutí nebo sponu | Slabé nebo zlomené pružiny zvedáku; úlomky v přívodní dráze; nesprávné načasování uvolnění posuvu | Vyměňte pružiny zvedáku; čistá matrice; upravit časování podávání lisu a úhel uvolnění |
Diagnostický přístup je přímočarý: pozorujte symptom, zjistěte, zda se objevil postupně nebo náhle, zjistěte, kde na dílu nebo proužku došlo k defektu, a sledujte zpětně od tohoto místa k odpovědné součásti matrice. Postupný nástup znamená opotřebení. Náhlý nástup znamená selhání. Umístění na součásti ukazuje přímo na příslušnou stanici nebo komponentu.
Prodloužení životnosti matrice díky designu a povrchové úpravě
Reaktivní údržba udržuje matrici v chodu. Proaktivní strategie prodlužují intervaly mezi jednotlivými službami a zlepšují způsob, jak prodloužit životnost lisovacích nástrojů daleko nad rámec výchozích očekávání. Tři přístupy poskytují měřitelné výsledky:
Povrchové úpravy a nátěrypřidat bariéru-odolnou proti opotřebení bez změny geometrie součásti.Povlaky PVD (Physical Vapour Deposition).nanášejte ultra-tenké filmy (obvykle 1-5 mikronů) materiálů jako TiN, TiCN nebo AlTiN na tvrzené součásti matrice. Tyto povlaky zlepšují tvrdost povrchu na 3000+ HV, snižují tření a zadření a odolávají tepelné degradaci. Protože jsou filmy konformní a extrémně tenké, neovlivňují rozměrové tolerance ani mezery -k-děrování. Povlaky na bázi AlTiN- jsou zvláště účinné pro progresivní razníky zpracovávající vysokopevnostní ocel, zatímco TiCN snižuje opotřebení adheziva a nabírání materiálu ve tvářecích stanicích. Mnoho obchodů přelakuje razníky a knoflíky po každém cyklu přebroušení, aby se obnovila odolnost proti opotřebení s minimálními náklady.
Designové úpravykteré snižují koncentraci napětí a prodlužují životnost součásti u zdroje. Přidání větších poloměrů k osazením razníků, začlenění správných úhlů smyku pro snížení maximální řezné síly a určení adekvátní tloušťky průřezu pro tenké raznice, to vše zabrání podmínkám, které způsobují předčasné selhání. Někdy-nejdéle trvajícím řešením chronického problému lámání není lepší ocel nebo častější ostření. Je to přepracování součásti, aby se odstranilo napětí, které ji stále způsobuje.
Upgrady materiálupro stanice s chronickým opotřebením posunout ekonomiku. Výměna razníku D2, který vyžaduje ostření každých 50 000 záběrů, za verzi s tvrdokovem-vložkou s 500 000 záběry stojí předem více, ale eliminuje devět cyklů ostření a související prostoje. Rozhodnutí závisí na objemu výroby: velkoobjemové programy ospravedlňují prémiové materiály, protože náklady na údržbu jednotlivých dílů klesají, i když investice do nástrojů rostou.
Disciplína údržby, dovednosti při odstraňování problémů a strategie prodlužování-životnosti společně určují, zda lisovací matrice zajistí požadovanou návratnost investic nebo vyčerpá zdroje po celou dobu své výrobní životnosti. Tyto schopnosti také odhalují mnoho o organizacích, které vytvářejí a podporují lisovací nástroje, což je přesně to, na čem záleží při hodnocení partnera pro návrh lisovacích nástrojů pro komplexní-objemové programy.
Výběr partnera pro návrh formy pro komplexní projekty lisování
Udržování matrice ve výrobě je jedna výzva. Na prvním místě je navrhnout a sestavit správně a u složitých programů s úzkými tolerancemi, progresivním uspořádáním více stanic nebo náročnými požadavky na tok materiálu tato výzva často převyšuje to, co dokáže jediný inženýrský tým zvládnout sám. Vědět, jak si vybrat partnera pro návrh formy, se stává stejně důležitým jako znalost samotného designu formy.
Hodnocení partnera pro návrh lisovacích nástrojů pro komplexní projekty
Kompetentní lisovna může obrábět součásti pro tisk. Výjimečný zpochybňuje tisk před řezáním oceli. Rozdíl se projevuje v nástrojích, které běží rychlostí bez chronického seřizování, oproti nástrojům, které fungují na papíře, ale ve výrobě s vámi bojují. Co je odděluje?
Hledejte partnery, kteří prokazují skutečnou hloubku v těchto oblastech:
- Odbornost v oblasti konstrukce matrice:Mohou vysvětlit, proč pro vaši aplikaci zvolili specifickou konfiguraci stahováku, výšku zdvihu nebo geometrii obtokového zářezu? Partneři, kteří standardně používají stejnou architekturu matrice bez ohledu na složitost součásti, jsou varováni.
- Zvládnutí vůlí a otřepů:Optimalizují děrování-k-průřezu na základě vašich skutečných požadavků na materiál, tloušťku a kvalitu hran, nebo používají obecné procento plošně?
- Řešení problému toku materiálu-:Mohou u tvářecích a kreslících stanic prokázat zkušenosti se správou vtahování-, s kontrolou sklonu k vráskám a kompenzací odpružení pomocí geometrie spíše než hrubou silou?
- Vlastní{0}}schopnost výroby nástrojů:Dodavatelé s-vlastním inženýrstvím a výrobou nástrojů mohou rychleji iterovat, udržovat užší komunikaci mezi záměrem návrhu a{1}}provedením dílny a řešit problémy se zkoušením bez prodlev mezi jednotlivými organizacemi.
- Iterace kolaborativního návrhu:Nejlepší partneři se k vašemu technickému týmu chovají jako ke spolupracovníkům, nikoli k příjemcům{0}}objednávek. Zasazují se o funkce, které způsobí problémy s výrobou, navrhují alternativy, které snižují náklady, a sdílejí výsledky simulací, než se začnou věnovat oceli.
- Osvědčené průmyslové zkušenosti:Zeptejte se na konkrétní příklady matric, které vyrobili pro podobné geometrie součástí, materiály a objemy. Zkušenosti s vaším typem aplikace, ať už jde o automobilovou konstrukci, elektrické konektory nebo pouzdro spotřebiče, zkracují křivku učení, která se jinak odehrává během vašeho zkoušení.
Klíčové schopnosti, které je třeba hledat v řešeních zakázkových lisovacích nástrojů
Komplexní inženýrské služby pro lisování jdou nad rámec toho, co si sami určíte. Skutečná hodnota se objeví, když partner identifikuje problémy, které jste ještě neviděli: rozložení pásů, které plýtvá materiálem, sekvence stanic, která vytváří zbytečné namáhání nosných pásů, nebo tvarovací poloměr, který způsobí rozštěpení produkčního materiálu, který je těžší než nominální specifikace.
Při hodnocení vlastních řešení lisovacích nástrojů upřednostňujte dodavatele, kteří nabízejí komplexní{0}}podporu{1}}od konceptu až po ověření výroby.YICHENilustruje tento model a spojuje nástrojové inženýry s návrhem-obsáhlých odborných znalostí zahrnujících strukturu matrice, specifikaci součástí, konstrukci razníku a zdvihu, geometrii obtokového vrubu, optimalizaci kontroly otřepů a inženýrství toku materiálu. Jejich zaměření na inženýrské-intenzivní aspekty vývoje lisovacích nástrojů je činí vhodnými pro programy, kde standardní katalogové nástroje nedostačují a vlastní řešení problémů-pohání výsledek.
Kromě jakéhokoli jednotlivého dodavatele použijte tato kritéria hodnocení dodavatele matrice jako praktický kontrolní seznam, než se zavážete k partnerství:
- Vyžádejte si reference od projektů se srovnatelnou složitostí, materiálovými a objemovými požadavky.
- Zeptejte se na jejich zkušební proces: Vyrábějí před odesláním díly nejprve- na vlastních lisech, nebo se zkušební platformou stane váš produkční lis?
- Potvrďte kvalitní vybavení a zařízení včetně drátěného EDM, CNC obráběcích center, povrchového broušení a -vlastního tepelného zpracování nebo kvalifikovaných partnerů pro tepelné zpracování.
- Vyhodnoťte schopnost reagovat během fáze nabídky. Partner pomalu reaguje dříve, než má vaše peníze, jen zřídka zrychlí poté.
- Ověřte, zda nabízejí trvalou podporu údržby matrice nebo smlouvy o celoživotním servisu, které chrání vaši investici do nástrojů po spuštění výroby.
Disciplíny obsažené v této příručce, od výpočtů vůlí a optimalizace rozvržení pásů až po zkušební seřízení a preventivní údržbu, představují znalostní základnu, kterou by měl váš partner v matrici plynule prokázat. Dodavatel, který hluboce rozumí těmto principům, vyrobí nástroje, které budou mezi servisními intervaly fungovat déle, budou vyrábět čistší díly od prvního zásahu a lépe se přizpůsobí, když se požadavky na materiál nebo objem přesunou v polovině-programu. To je návratnost výběru partnera spíše než pouhého prodejce.
Často kladené otázky týkající se lisování plechových raznic Návrh raznic a praxe při výrobě raznic
1. Jaký je rozdíl mezi progresivní kostkou a složenou kostkou?
Složená matrice provádí několik řezných operací současně v jediné stanici během jednoho lisovacího zdvihu a vytváří ploché díly s vynikající přesností od děr-k{1}}okraji. Progresivní matrice používá několik stanic uspořádaných za sebou, přičemž pás se posunuje o jednu rozteč na zdvih, takže každý cyklus pracuje na několika částech v různých fázích dokončení. Progresivní matrice zvládají větší složitost součástí včetně kombinovaného řezání, ohýbání a tvarování, zatímco složené matrice nabízejí nižší náklady na nástroje a lepší rovinnost součásti pro jednodušší geometrie. Vyberte si složené nástroje pro střední-objemové ploché díly vyžadující přísné polohové tolerance a progresivní nástroje pro velkoobjemové-díly s více funkcemi vyžadující automatické podávání cívky.
2. Jak vypočítáte vůli děrování-k-výrazu pro lisování plechu?
Vůle od děrování-k-zápustce se vypočítá jako procento tloušťky materiálu na stranu. Standardní výchozí bod je zhruba 10 % na stranu, i když moderní praxe často používá 11-20 % ke snížení namáhání nástrojů a prodloužení životnosti matrice. Postup zahrnuje identifikaci materiálu obrobku, potvrzení tloušťky polotovaru, vyhledání doporučeného procenta vůle z technických referenčních tabulek na základě typu materiálu a pevnosti v tahu, poté vynásobení tloušťky tímto procentem, aby se získala vůle na každé straně. Při vysekávání se otvor matrice shoduje s požadovanou velikostí polotovaru, zatímco razník je poddimenzován o dvojnásobek vůle. Pro děrování se děrovač shoduje s požadovanou velikostí otvoru, zatímco otvor matrice je předimenzován o dvojnásobek vůle. Tvrdší materiály vyžadují větší vůli, zatímco měkčí materiály a precizní práce vyžadují užší mezery.
3. Co způsobuje tvorbu otřepů v lisovacích nástrojích a jak to řešíte?
Tvorba otřepů je primárně způsobena zhoršenou vůlí průbojníku-k{1}}zápustce způsobené postupným opotřebením hran. Jak se razníky a knoflíky opotřebovávají, efektivní mezera mezi nimi se zvětšuje, což umožňuje, aby se materiál kutálel dále do volné zóny před prasknutím, což vytváří těžší otřepy s každým dalším úderem. Jedno-stranné otřepy indikují nesouosost-k-děrníku v důsledku opotřebených vodicích kolíků nebo uvolněných částí matrice. Nápravná opatření zahrnují ostření řezných hran dříve, než otřepy překročí povolenou specifikaci dílu, ověření a resetování vůle, pokud se vychýlila za hranici tolerance, kontrolu opotřebení vodicích kolíků a pouzder a kontrolu hmoždinek, aby se zajistilo, že sekce zápustky zůstanou správně umístěny. Proaktivní ostření spouštěné cíli pro počet zdvihů spíše než vizuální kontrolou zabraňuje delším cyklům okrajových dílů.
4. Jaká nástrojová ocel je nejlepší pro lisování razníků a knoflíků?
Nejlepší nástrojová ocel závisí na konkrétní aplikaci. D2 (vysoko{2}}uhlíkový vysoký-chrom) dominuje velkoobjemovému vysekávání a propichování, protože nabízí vynikající odolnost proti oděru a rozměrovou stabilitu po tepelném zpracování. A2 (vzduchové-kalení) poskytuje lepší houževnatost než D2, takže je vhodnější tam, kde rázové rázy nebo tenké průřezy-vytvářejí riziko odštípnutí, jako je například vytváření proražení při dynamickém zatížení. M2 (rychlořezná ocel) si zachovává tvrdost i při zvýšených teplotách, což je výhoda u rychlých{13}}cyklických progresivních zápustek, kde by teplo z tření změkčilo konvenční oceli pro tváření za studena-. Pro stanice lisující abrazivní materiály, jako jsou laminace z nerezové oceli nebo křemíkové oceli, poskytují vložky z karbidu wolframu extrémní životnost měřenou v milionech dalších zásahů. Varianty práškové metalurgie těchto jakostí nabízejí současně zlepšenou houževnatost a odolnost proti opotřebení díky rafinovaným karbidovým strukturám.
5. Jak si vyberete spolehlivého partnera pro návrh lisovacích nástrojů pro složité lisovací projekty?
Vyhodnoťte potenciální partnery z hlediska odborných znalostí v oblasti struktury zápustek, zvládnutí vůlí a kontroly otřepů, schopnosti-řešení problémů s tokem materiálu a{1}}vlastní kapacity výroby nástrojů. Silný partner zpochybňuje váš návrh před řezáním oceli, optimalizuje vůli na základě skutečných požadavků na kvalitu materiálu a břitu spíše než na obecných procentech a prokazuje zkušenosti s řízením vtahování-a odpružení prostřednictvím geometrie. Poskytovatelé, jako je YICHEN, se specializují na návrh-těžkých výzev pro lisování, které zahrnují strukturu matrice, specifikace součástí, návrh zdvihu, geometrii obtokového vrubu a inženýrství toku materiálu. Mezi klíčová hodnotící kritéria patří požadování referencí ze srovnatelných projektů, potvrzení, zda vyrábějí první-díly na vlastních lisech, ověření kvalitního vybavení, jako je drátové EDM a CNC obrábění, a posouzení schopnosti reagovat během fáze nabídky.


