


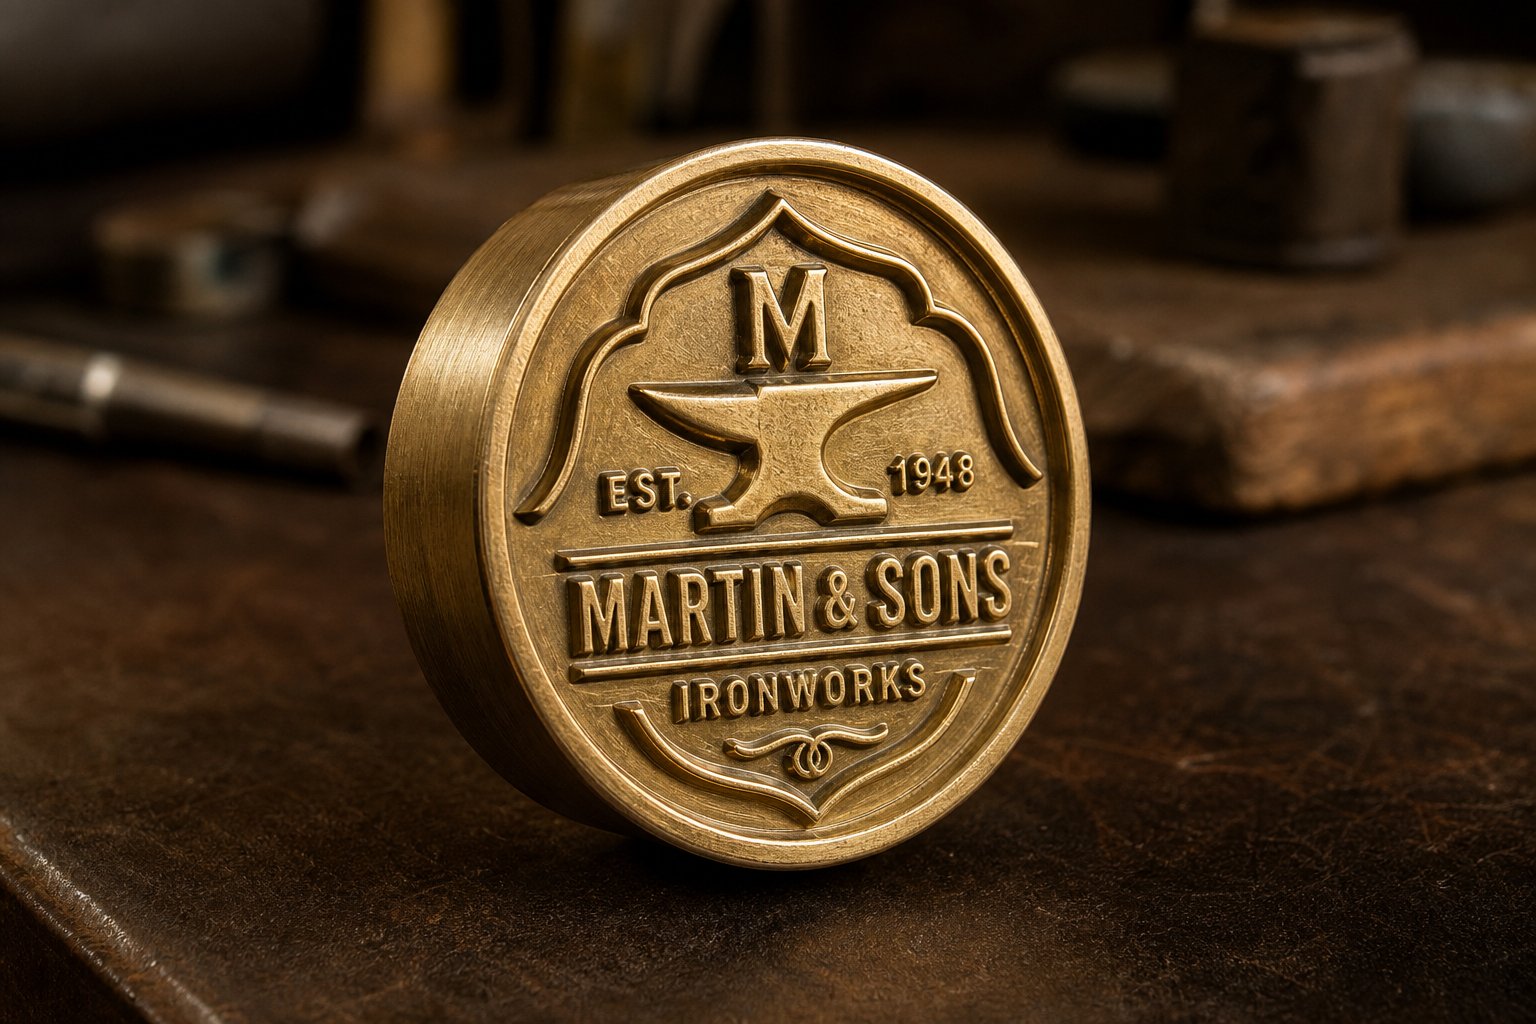
Co jsou mosazné lisovací raznice a proč na nich záleží
Představte si, že vtlačíte zahřátý kovový blok do kůže a zvednete jej, abyste pod ním odhalili dokonale ostré logo. To je přesně takco dělá mosazná raznice. Ať už personalizujete peněženky v malé dílně nebo značíte tisíce produktových balíčků v továrně, tento jediný nástroj je srdcem celého procesu.
Co je mosazná raznice
Mosazná raznice je obrobený nebo rytý blok mosazi, který přenáší design na substrát pomocí tepla, tlaku nebo kombinace obou. Design - logo, monogram, text nebo dekorativní vzor - je vyříznut v obráceném reliéfu do líce matrice. Když se vyhřívaná matrice přitlačí k povrchu, zanechá během několika sekund trvalý, zrcadlově{4}}správný dojem.
Mosazná raznice je CNC-rytý nebo chemicky leptaný mosazný blok, který se používá k vtisknutí log, textu a vzorů na materiály, jako je kůže, dřevo, papír a plasty pomocí řízeného tepla a tlaku.
Proč používat k lisování mosaz místo jakéhokoli jiného kovu? Mosaz je slitina mědi-zinku s jedinečnou kombinací fyzikálních vlastností, díky kterým je ideální pro zápustkové práce. Vede teplo rovnoměrně po celé ploše matrice, čímž zabraňuje vzniku horkých míst, která spálí substráty nebo studených zón, které zanechávají slabé stopy. Obrábí čistě a umožňuje rytcům držet ostré hrany a jemné detaily prostřednictvím tisíců otisků. A odolává oxidaci a tvorbě kotelního kamene, které degradují měkčí materiály matrice během opakovaných tepelných cyklů.
Kdo používá mosazné raznice a proč
Uživatelské spektrum je široké. Výrobci drobného koženého-zboží a knihaři spoléhají na mosazné raznice pro horké ražby vlastních monogramů a hřbetních titulů. Balírny je používají k nanášení značky metalické fólie na krabice a etikety. Průmyslové provozy razí identifikační značky výrobků na plasty, dřevo a textil ve výrobním měřítku.
Mosaz zaujímá praktické sladké místo v hierarchii materiálů matric. Hořčíkové raznice stojí méně, ale rychle se opotřebovávají - jejich rytina se po několika stovkách otisků rozpadne. Ocelové raznice vydrží déle, ale stojí více a jejich výroba trvá déle. Mosazná raznice pro ražení za tepla poskytuje srovnatelnou kvalitu značek jako ocel za nižší cenu a běžně produkuje desítky tisíc otisků bez znatelné degradace. Pro každého, kdo provozuje více než prototypovou šarži, ale méně než masivní produkční kampaň, je mosaz téměř vždy to pravé.
Skutečnou otázkou není, zda dechovka funguje -, ale jak z ní vytěžit maximum. To začíná pochopením toho, jak se tyto formy vlastně vyrábějí.
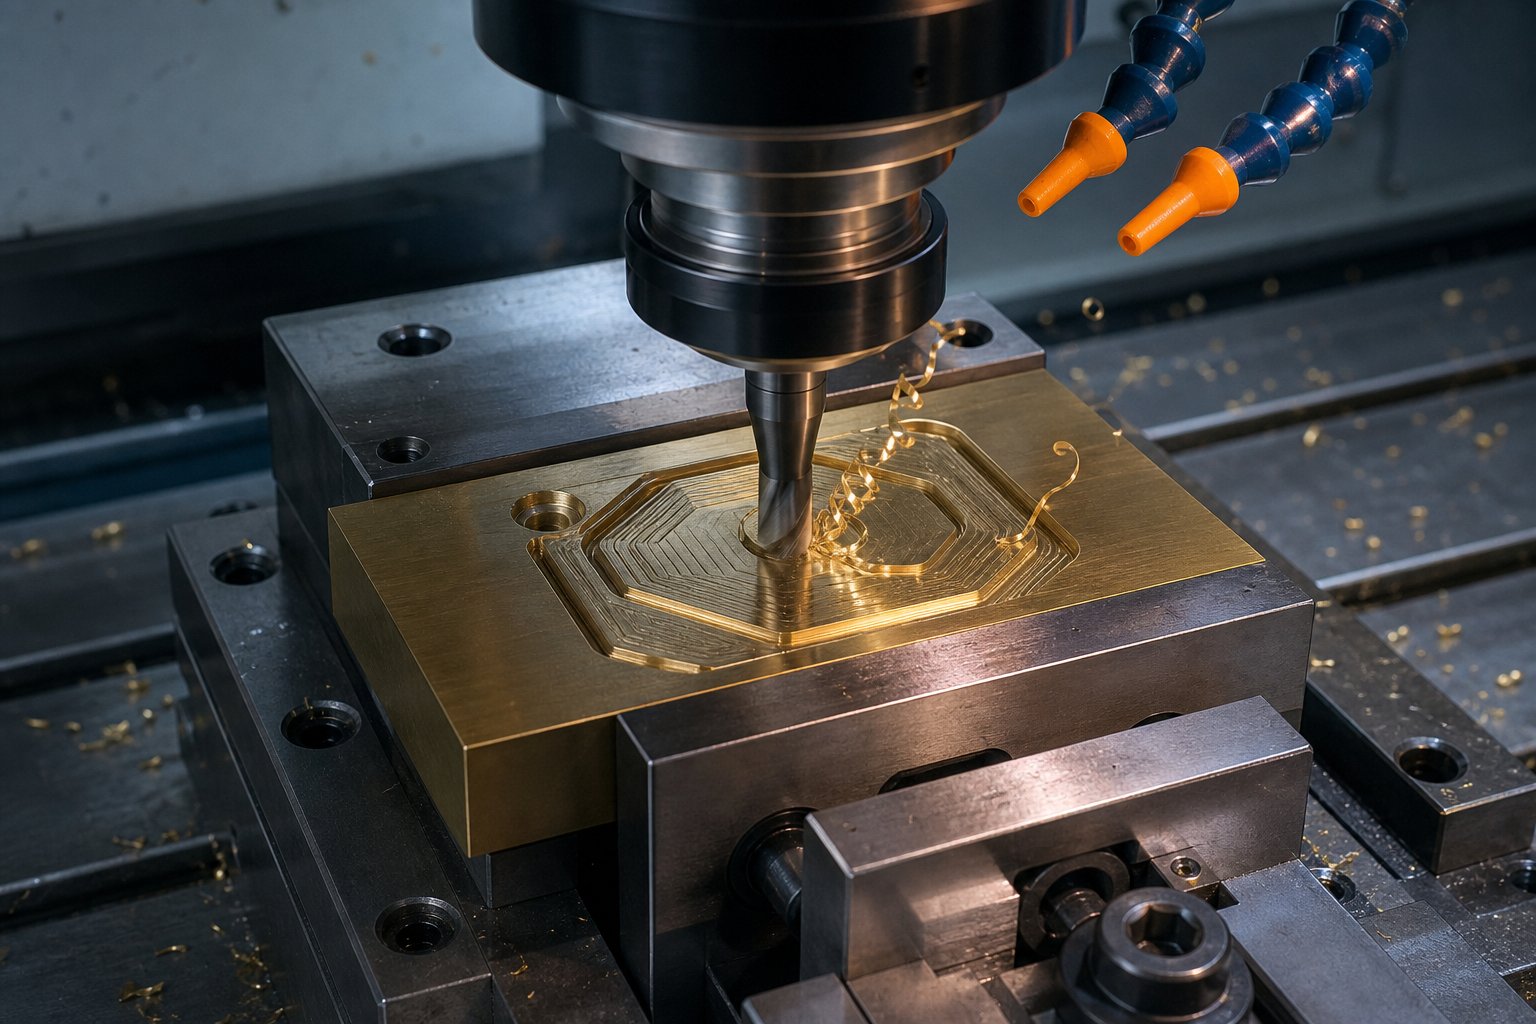
Jak se vyrábí mosazné lisovací raznice
Leštěný mosazný blok nezačíná život připravený na značkování kůže nebo embosování papíru. Prochází přesným sledem kroků - od digitálního souboru na obrazovce až po nástroj připravený k ohřevu- namontovaný v lisu. Porozumění tomu, jak se vyrábí mosazné raznice, vám pomůže komunikovat s výrobci razidel, nastavit realistická očekávání ohledně doby obratu a ocenit, proč jsou některé designové volby dražší než jiné.
Od vektorového souboru po CNC gravírování
Každá mosazná kostka začíná jako umělecké dílo. Budete potřebovat vektorový soubor - obvykle ve formátu AI, EPS, SVG nebo DXF -, protože vektorová grafika definuje tvary spíše matematickými cestami než pixely. To je důležité, když CNC stroj potřebuje vysledovat přesné dráhy nástroje v hloubkách měřených v tisícinách palce. Rastrové obrázky (JPEG, PNG) tuto přesnost postrádají a je třeba je před zahájením výroby převést.
Zde je kritický krok, který mnoho lidí postrádá: design musí být zrcadlen. Mosazná raznice funguje jako razítko. Pokud přeskočíte zrcadlo, váš dojemný obraz se objeví obráceně. Každý renomovaný výrobce matric to řeší automaticky, ale vyplatí se to ověřit ve fázi důkazu.
Po dokončení uměleckého díla se výroba řídí jednou ze dvou hlavních metod: CNC frézováním nebo chemickým leptáním.
CNC frézovánípoužívá počítačem{0}}řízené rotační řezací nástroje k fyzickému vyřezání negativního prostoru kolem vašeho návrhu, takže umělecké dílo zůstane pyšné jako vyvýšená plocha. Proces typicky zahrnuje více průchodů s postupně jemnějšími bity. Typický proces CNC gravírované mosazi začíná hrubým broušením pomocí 1/8" stopkové frézy, následuje jemný detail s 1/16" bitem a končí rytím V-bitem pro zachycení ostrých rohů a úzkých poloměrů. Rychlost posuvu zůstává konzervativní - kolem 20 palců za minutu s nastavením mělké hloubky-na-průchod 0,015" -, protože mosaz je hustá a potírá agresivní řezy úlomky a drsnými povrchy.
Chemické leptánímá úplně jiný přístup. Namísto mechanického odřezávání mosazi používá k rozpuštění nechráněných oblastí fotorezistní masku a roztok kyseliny. Výsledkem je povrch bez otřepů-bez pnutí-, který nevyžaduje žádné mechanické odstraňování otřepů.Chemické leptání poskytuje vyšší přesnostna jemných funkcích a snadno se přizpůsobí změnám návrhu bez nákladů na přestavbu.
Kdy si vyberete jedno před druhým? Přemýšlejte o tom takto:
| Faktor | CNC frézování | Chemické leptání |
|---|---|---|
| Nejlepší pro | Hlubší reliéf (0,5 mm+), větší raznice | Jemné detaily, malá hloubka (pod 0,5 mm) |
| Minimální velikost funkce | Omezeno průměrem bitu | Dokáže vyřešit jemnější čáry a mezery |
| Povrchová úprava | Může vyžadovat odstranění otřepů a leštění | Bez otřepů-při výrobě |
| Změny designu | Vyžadovat nové dráhy nástroje | Vyžaduje pouze novou fotomasku |
| Cena při nízké hlasitosti | Vyšší (doba zpracování) | Spodní (bez mechanického nářadí) |
| Schopnost hloubky | Možné hluboké řezy | Omezeno na mělčí profily |
U většiny zakázkových mosazných razidel používaných při ražení za tepla a značkování zůstává CNC frézování dominantní metodou, protože tyto aplikace vyžadují hlubší reliéf pro čisté otisky na kůži, dřevě a kartonu.
Dokončení, kontrola kvality a montáž
Obrábění je jen část příběhu. Čerstvě vyřezaná raznice má drsné hrany, stopy po nástroji a možná otřepy, které by se přenesly na každý otisk, pokud by zůstal bez úpravy. Kroky po-obrábění jej přemění ze surového polotovaru na nástroj připravený k výrobě-.
Zde jsou kroky výroby mosazných matric v jejich typickém pořadí:
- Příprava uměleckého díla- Dokončete vektorový soubor, zrcadlový design, potvrďte rozměry s klientem.
- Povrchová úprava materiálu- Vyrovnejte mosazný polotovar, abyste zajistili dokonalou rovnoběžnost s ložem stroje. I nepatrná povrchová odchylka vytváří nerovnoměrné otisky.
- Hrubá mýtina- Odstraňte sypký materiál kolem konstrukce pomocí větší frézy.
- Vyčištění detailů- Přepněte na jemnější nástavec, abyste dosáhli stísněných vnitřních prostorů, kam by větší nástroj neměl přístup.
- Gravírovací průkaz- Pomocí řezačky V-bit nebo kulový-čumák definujte ostré rohy a složité prvky.
- Odstraňování otřepů a leštění- Ručně-dokončete nebo otočte kostku, abyste odstranili ostré hrany. Vyvýšené reliéfní plochy vyleštěte tak, aby rovnoměrně přenášely teplo a čistě se uvolňovaly z podkladů.
- Hloubkové ověření- Změřte hloubku gravírování ve více bodech pomocí hloubkoměru nebo optického komparátoru. O jednotné hloubce nelze-vyjednávat pro konzistentní zobrazení.
- Montáž- Připevněte matrici k určenému lisovacímu hardwaru.
Možnosti montáže se liší v závislosti na zařízení, se kterým pracujete. Mezi běžné možnosti patří hliníkové opěrné desky (lehké, snadno se připevňují k tepelným deskám), sloupky se závitem (závitové tyče pro vřetenové lisy a pákové stroje) a hák{1}}uchycení pro pneumatické lisy. Některé raznice mají na zadní straně závitový otvor, takže je lze našroubovat přímo na rukojeť nebo šroub do stroje -, což je praktický přístup pro ruční značkovací žehličky.
Správný montážní materiál zajišťuje, že matrice sedí perfektně rovně proti topnému prvku a rozděluje tlak rovnoměrně po celé ploše. Špatně zarovnaná montáž vede k hlubším otiskům na jedné straně a slabým stopám na druhé, bez ohledu na to, jak dobře byla opracována samotná matrice.
S hotovou matricí v ruce je dalším rozhodnutím, jak ji skutečně použijete - a zvolená technika ražení změní vše o hloubce, teplotě a konečném vzhledu vašeho otisku.
Lisovací techniky, které používají mosazné raznice
Jediná mosazná matrice může přinést dramaticky odlišné výsledky v závislosti na tom, jak ji použijete. Horká ražba, slepé ražení, fóliové ražení, embosování - tyto termíny se zaměňují, ale každý z nich popisuje odlišný proces s vlastními parametry pro teplotu, hloubku a vizuální výsledek. Jejich záměna vede k nesprávným specifikacím matrice, plýtvání materiály a neuspokojivým dojmům. Zde je jasné rozdělení každé techniky a jak vybrat tu správnou pro váš projekt.
Horká ražba vs slepá razba vs ražba fólie
Horká ražbaje nejširší kategorie. Používá vyhřívanou mosaznou matrici přitlačenou k substrátu s řízeným tlakem a dobou prodlevy. Výsledkem je trvalý otisk - buď změna barvy vlivem samotného tepla (běžné u kůže a dřeva), nebo přenos fólie. Když lidé říkají „horká ražba“, mají někdy na mysli pouze teplo a tlak bez jakékoli fólie a jindy mají na mysli aplikaci fólie. Na kontextu záleží, proto si vždy ujasněte se svým dodavatelem.
Slepé raženíje nejjednodušší varianta. Vyhřívaná matrice se tlačí do povrchu materiálu bez použití fólie nebo pigmentu. Získáte zapuštěný dojem, který se pro viditelnost zcela spoléhá na stín a texturu. Představte si logo vtisknuté hluboko do koženého obalu deníku - žádná barva, jen hloubka. Vzhledem k tomu, že se nemusíte bát žádné fólie, vyžaduje se slepá razbahlubší dojmy než horké fóliea matrice s mírně strmějšími úhly zkosení pro vytvoření ostrých stěn, které účinně zachycují světlo.
Lisování fóliepoužívá stejný princip vyhřívané matrice, ale přidává tenký fóliový film mezi matrici a substrát. Teplo aktivuje vrstvu lepidla na fólii a přilepí ji k povrchu materiálu všude tam, kde se matrice dostane do kontaktu. Razidlo nemusí tlačit tak hluboko jako slepé ražení -, potřebuje pouze dostatečný kontakt k čistému přenesení fólie. Možnosti fólií sahají od metalického zlata a stříbra po matné pigmenty, holografické vzory a perleťové povrchy. Teplota matrice obvykle klesá mezi 95 a 150 stupni Celsia v závislosti na sérii fólií a substrátu.
Ražbafunguje odlišně od všech tří výše uvedených metod. Místo vtlačení do povrchu zvedá design nad rovinu substrátu. To vyžaduje sladěný samčí -pár samičích matric -, které mosazná matrice tlačí z jedné strany, zatímco protilehlá matrice (často vyrobená z kompozitního materiálu nebo lité pryskyřice) podpírá papír z druhé strany. Výsledkem je trojrozměrný -vytvarovaný vzhled. JakBillerudovy dokončovací průvodcovské poznámky, mosazné raznice pro ražení mohou vytvořit více než jeden milion otisků, což z nich činí standard pro velkoobjemové a vysoce{1}}kvalitní razicí práce.
Každá technika klade jiné požadavky na samotnou matrici:
- Hloubka matrice:Slepý reliéf vyžaduje nejhlubší reliéf (0,5 mm až 1,5 mm), aby se vytvořil viditelný stín. Lisování fólií vyžaduje minimální hloubku -, která je dostatečná pro zajištění rovnoměrného kontaktu. Hloubka ražení se pohybuje od jemných 0,1 mm až po dramatických 0,6 mm v závislosti na hmotnosti materiálu.
- Úhel zkosení:Strmější úkosy (kolem 45 stupňů) napomáhají čistému uvolnění vyražených otisků z tlustých substrátů. Mělké úkosy (30 stupňů nebo méně) fungují lépe pro ražení fólií, kde je cílem ploché, rovnoměrné pokrytí fólií spíše než hluboké rozměrové řezy.
- Povrchová úprava:Lisování fólie vyžaduje leštěný povrch matrice, takže fólie přilne rovnoměrně bez důlků nebo mezer. Slepé ražení je shovívavější ke struktuře povrchu, protože nedochází k přenosu materiálu.
Výběr správné techniky pro váš projekt
Výběr mezi těmito čtyřmi přístupy vede k několika praktickým otázkám. Jaký vizuální efekt chcete - barvu, texturu nebo rozměr? S jakým substrátem pracujete? Kolik kusů je potřeba vyrobit? A jaký je váš rozpočet na tvorbu zápustek i na výrobu{2}}kusů?
Výrobce koženého zboží vyrážející logo na rostlinně-vyčiněné kůže se může přiklonit k slepému ražení, aby získal jemný,-v-tónovém vzhledu - žádný spotřební materiál kromě samotné matrice. Kosmetická značka, která tiskne luxusní obaly na potažený karton, by pravděpodobně zvolila lisování do fólie s mosaznými raznicemi pro kovový lesk, který přitahuje pozornost na maloobchodních regálech. Vydavatel vyrábějící přebaly knih v pevné vazbě může kombinovat embosování s fólií v procesu, který průmysl nazývá „razítkem a naražením“ - nejprve se nanese fólie a poté se při druhém průchodu embosuje pro barvu i rozměr.
Následující tabulka porovnává všechny čtyři techniky napříč parametry, které jsou nejdůležitější při specifikaci vaší kostky:
| Parametr | Horká ražba (pouze za tepla) | Slepé ražení | Lisování fólie | Ražba |
|---|---|---|---|---|
| Potřebná hloubka matrice | 0.3 - 0.8 mm | 0.5 - 1.5 mm | 0.2 - 0.5 mm | 0.1 - 0.6 mm |
| Teplotní rozsah | 120 - 200 C | 100 - 180 C | 95 - 150 C | Liší se (nemusí používat žádné teplo) |
| Kompatibilní s fólií | Volitelný | Žádný | Ano (vyžadováno) | Volitelné (kombinovaná práce) |
| Nejlepší substrát odpovídá | Kůže, dřevo, syntetika | Kůže, těžký papír, karton | Natíraný papír, karton, plastová fólie | Silný krycí papír, karton, matný-potahovaný papír |
| Vizuální výsledek | Ztmavená/leštěná značka | Zapuštěné zobrazení-pouze stín | Metalická nebo barevná foliová grafika | Vyvýšený trojrozměrný-reliéf |
| Potřebné umírající páry | Jediná kostka | Jediná kostka | Jediná kostka | Hrací kostka muž + žena |
| Náklady na-kus spotřebního materiálu | Žádný | Žádný | Materiál fólie | Žádné (pokud není v kombinaci s fólií) |
Všimněte si, že rozdíl mezi lisováním za tepla a lisováním fólie nespočívá v samotné matrici -, ale v tom, zda fólie sedí mezi matricí a substrátem během lisovacího cyklu. Jedna dobře-mosazná matrice může sloužit dvojímu účelu jak pro značení-pouze za tepla, tak pro nanášení fólií, pokud hloubka a zkosení vyhovují oběma procesům. Tato všestrannost je dalším důvodem, proč je mosaz stále preferovaným-materiálem pro zápustkové práce v tak široké škále aplikací.
Ať už zvolíte jakoukoli techniku, kvalita vašich výsledků do značné míry závisí na předloze, kterou odešlete. Tloušťka čáry, výběr písma a mezery mezi prvky návrhu mají při práci zahřátého kovového bloku tvrdé limity - a tyto limity se mění v závislosti na zvolené technice.
Pokyny k designu pro umělecká díla z mosazi
Krásně navržené logo na obrazovce se ne vždy promítá do čistého dojmu na kůži nebo papíru. CNC gravírování do mosazi má fyzikální limity - řezné nástroje mají skutečné průměry, teplo se šíří tenkými prvky nerovnoměrně a tlak může během lisování rozdrtit jemné prvky. Pochopení těchto omezení před odesláním kresby ušetří poplatky za revizi, zpoždění zpracování a neuspokojivé výsledky. Zde jsou požadavky na designový soubor pro mosazné lisovací raznice, které oddělují bezchybný dojem od zabláceného.
Pravidla pro minimální tloušťku čáry a velikost písma
Každý prvek na vaší kostce - písmen, okrajových čar, grafických prvků - musí přežít vyřezání do kovu a následné zahřátí opakovaně lisované do substrátu. Minimální tloušťka čáry mosazné matrice, kterou většina výrobců matric prosazuje, je 0,5 mm (zhruba 0,020 palce) pro pozitivní prvky (vyvýšené čáry, které razí) i pro záporné mezery (mezery mezi prvky). Pokles pod tuto hranici a riskujete, že se čáry pod tlakem naplní nebo se po opakovaných tepelných cyklech úplně přeruší.
Výběr písma je důležitější, než většina lidí očekává. Bezpatková písma jako Helvetica, Futura a Arial obstojí i v menších velikostech, protože jejich jednotné šířky tahu zůstávají trvale nad minimálními prahy. Patková písma - si myslí, že Times New Roman nebo Garamond - zavádějí tenké tahy a jemné závorky, které mohou v malých měřítcích zmizet. JakPokyny pro tvorbu plakety Geminivšimněte si, že bezpatková písma{0}} lze spolehlivě vyrábět ve velikostech pouhých 0,2 palce (přibližně 21 bodů), zatímco patková písma obvykle vyžadují minimální výšku 0,25 palce (27 bodů), aby byla zachována čitelnost.
Jak je to s velikostí písma pro mosazné raznice používané při práci s horkou fólií nebo ražením? Pravidla se dále zpřísňují, protože faktorem se stává tepelné krvácení. Když dva znaky sedí příliš blízko u sebe, tepelná energie z jednoho prvku migruje do sousedního prostoru, což způsobí, že se fólie přenese tam, kam by neměla, nebo se substrát mezi písmeny spálí.Průmyslové specifikace od United Siliconedoporučujeme zveličovat rozestupy mezi tahy nad rámec toho, co vypadá normálně na obrazovce, s vědomím, že vertikální tlak a tepelná expanze tyto mezery během procesu lisování zmenší. Bezpečná minimální mezera mezi sousedními prvky je 0,022 palce - stejná jako minimální šířka tahu.
Úvahy o hloubce, úkosu a reliéfu
Hloubka gravírování není jedna-velikost-odpovídající-všem specifikacím. Pokyny pro hloubku rytí do mosazi, které dodržujete, by měly odpovídat zvolené technice a podkladu. Mělký reliéf (0,2 až 0,4 mm) funguje pro ražení fólií na křídovém papíru, kde potřebujete pouze rovnoměrný kontakt, nikoli hluboký fyzický dojem. Hlubší reliéf (0,5 až 1,5 mm) vyhovuje slepému ražení na kůži nebo těžkém kartonu, kde stín a textura vytvářejí viditelnost.
Úhel úkosu - sklon mezi zvýšeným povrchem matrice a jejím zapuštěným pozadím - určuje, jak čistě se matrice po otisku uvolní z podkladu. Strmější zkosení (kolem 45 stupňů) brání matrici ve vytahování materiálu nahoru při uvolnění, což je kritické pro hluboké protlačení měkkých materiálů, jako je rostlinná-vyčiněná kůže. Mělčí úkosy (30 stupňů) vyhovují fóliovým pracím, kde minimální hloubka znamená menší mechanickou přilnavost k podkladu.
Složité konstrukce s izolovanými tenkými prvky představují specifické riziko. Dlouhá, úzká patka nebo tenký ozdobný vír obklopený hlubokým negativním prostorem působí jako ploutev -, zahřívá se rychleji než okolní čelo matrice, při kontaktu rychleji ztrácí teplo a může se pod opakovanými tlakovými cykly fyzicky lámat. Inženýrské vedení United Silicone používá vhodnou analogii: představte si vysokého člověka stojícího s nohama u sebe oproti menšímu člověku zapřenému širokým postojem. Širší, nižší-profilové prvky odolávají lisovacím silám mnohem lépe než vysoké, úzké. Jemné znaky se obvykle nejlépe zobrazují s reliéfem 0,035 palce, zatímco větší grafické prvky zvládnou 0,065 palce nebo více.
Než odešlete umělecká díla svému výrobci matric, projděte si tento kontrolní seznam:
- Formát souboru:Dodejte vektorovou kresbu v AI, EPS, SVG nebo DXF. Převeďte všechna písma na obrysy nebo křivky, aby je software výrobce matric vykreslil přesně tak, jak bylo zamýšleno.
- Minimální šířka tahu:Ověřte, že každý řádek, tah písmena a mezera měří alespoň 0,5 mm (0,020 palce). Zkontrolujte kladné i záporné prostory.
- Výběr písma:Preferujte tučné bezpatkové písmo{0}} malých velikostí. Pokud používáte patková písma, zvyšte výšku alespoň na 27 bodů a ujistěte se, že tenké tahy splňují minimální šířku.
- Rozteč prvků:Mezi sousedními znaky, čarami nebo prvky návrhu ponechte alespoň 0,022 palce, abyste zabránili úniku tepla a nadměrnému-vyražení.
- Vyhněte se zhuštěným nebo zdeformovaným písmům:Horizontální komprese ztenčuje vertikální tahy pod bezpečné limity. Místo toho použijte standardní varianty hmotnosti.
- Zadejte hloubku gravírování:Sdělte svou zamýšlenou techniku (pouze fólie, deboss, teplo-), aby výrobce matrice vybral vhodnou hloubku reliéfu a úhel zkosení.
- Zjednodušte izolované tenké prvky:Zahustěte jemné spirály, vlasové serify nebo obrysy jednotlivých{0}}pixelů. Pokud prvek na obrazovce vypadá křehce, bude křehký v mosazi.
- Velké pevné plochy:Vzory se širokými vyplněnými oblastmi mohou během lisování zachytit vzduch. Zvažte nastínění velkých pevných látek nebo prodiskutujte možnosti prosévání se svým výrobcem matric, abyste usnadnili únik vzduchu.
- Uveďte skutečnou velikost:Zahrňte rozměry plaku a přesnou polohu vzoru v čele matrice. Návrh, který pracuje se šířkou 3 palce, může při zmenšení na 1 palec porušovat pravidla minimální čáry.
Získání těchto detailů přímo ve fázi uměleckého díla znamená, že vaše mosazná kostka dorazí připravená k provedení od prvního dojmu. Výše uvedená pravidla návrhu platí univerzálně, ale optimální teplota, tlak a doba setrvání se výrazně posouvají v závislosti na tom, jaký materiál se nachází pod matricí -, což je rozdíl, díky kterému je vedení specifické pro substrát-zásadní pro konzistentní výsledky.
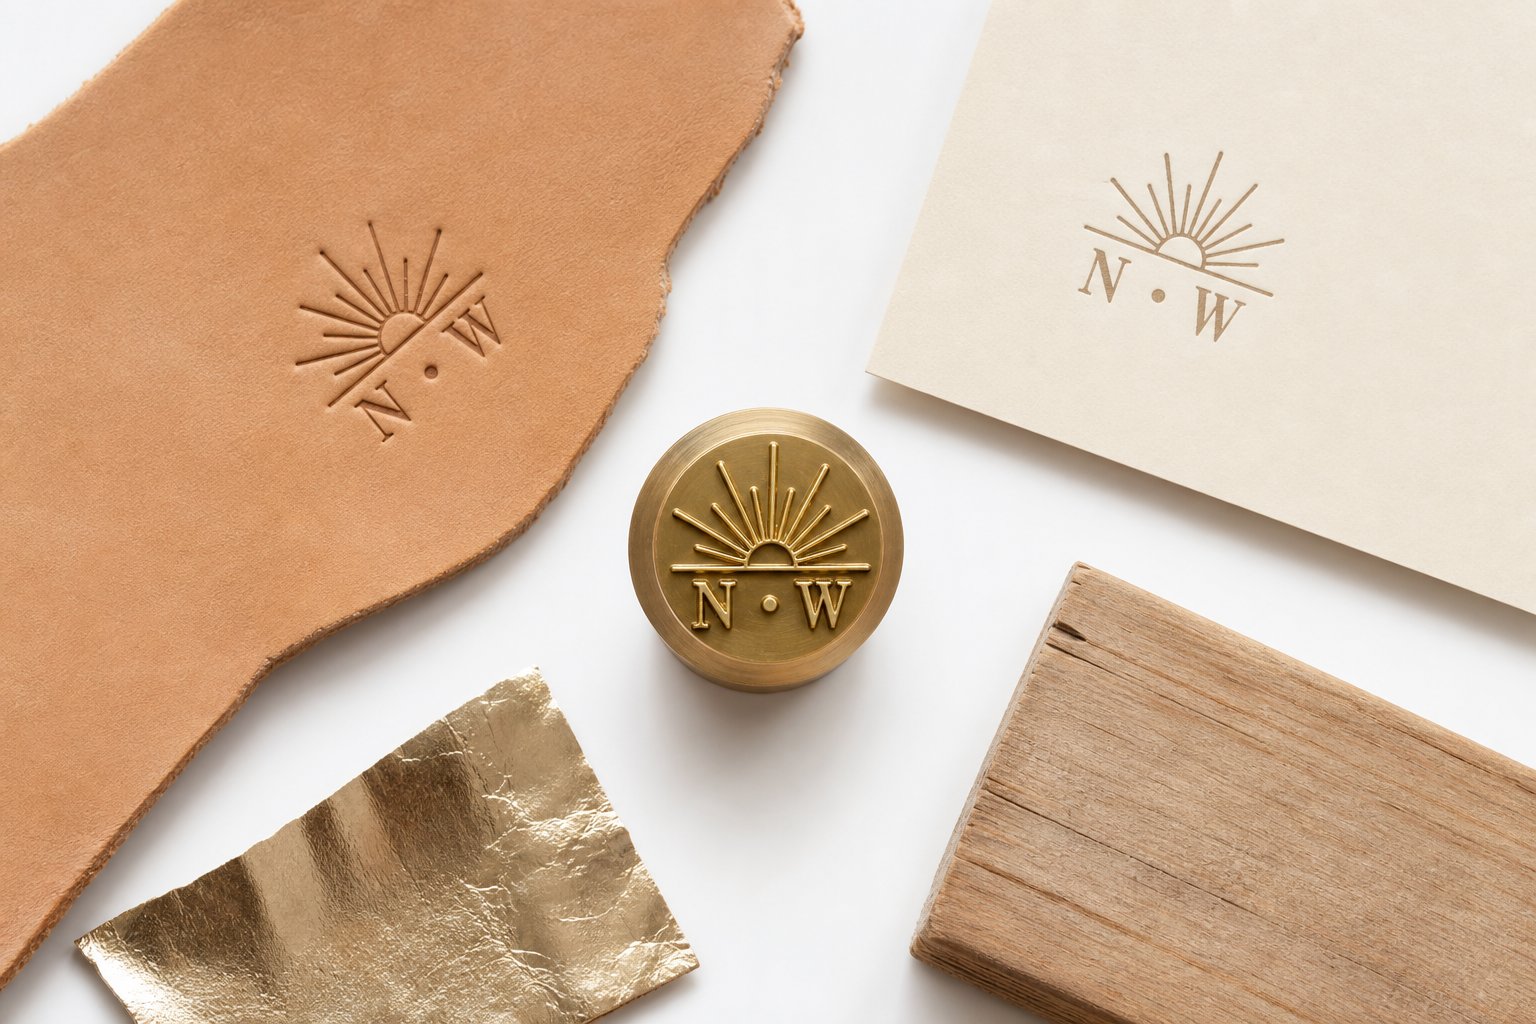
Substrate-by-Průvodce aplikací substrátu
Stejná mosazná raznice se na kůži vyčiněné rostlinami- chová úplně jinak než na potahovaném kartonu nebo na policích z borovice. Teplota, tlak a doba prodlevy nejsou univerzální konstanty - mění se s každou změnou substrátu. Vytočte špatnou kombinaci a získáte cokoli od sotva viditelného dojmu až po přepálenou katastrofu. V této části jsou uvedeny konkrétní výchozí parametry pro nejběžnější materiály, takže se můžete rychleji dostat k čisté značce s menším počtem pokusů a omylů.
Kožené a dřevěné substráty
Kůže je nejoblíbenějším substrátem pro práci s mosaznými zápustkami, a to z dobrého důvodu. Přírodní kůže krásně přijímá tepelné otisky a vytváří stopy, které jsou trvalé, hmatové a vizuálně bohaté. Ale "kůže" není jeden materiál - je to skupina materiálů a teplota mosazné matrice pro lisování kůže se mění v závislosti na typu vyčinění a tloušťce.
Kůže vyčiněná rostlinami-je zlatý standard pro horkou ražbu. Jeho hustá, pevná struktura vláken zachovává ostrý dojem a snáší vyšší teploty, aniž by se spálila stejně snadno jako alternativy opálené chromem -. Začněte testovat v rozsahu 150 až 175 stupňů Celsia (zhruba 300 až 350 stupňů Fahrenheita) s mírným tlakem a 2 až 4 sekundami prodlevy. Kožaři na komunitních fórech hlásí, že zlatá fólie se čistě přenáší na 1 mm veg-opálení při teplotě kolem 120 stupňů Celsia, přičemž pokrytí se zlepšuje, když se blíží 130 stupňů Celsia -, ačkoli okraje začínají měknout v horní části tohoto rozsahu. U slepého ražení bez fólie můžete zatlačit o něco tepleji (až 200 stupňů Celsia), protože chcete spíše viditelné ztmavnutí kožených vláken než ostré přilnutí fólie.
Chromovaná-kůžeje měkčí, pružnější a citlivější-na teplo. Vyznačuje se při nižších teplotách - obvykle 120 až 150 stupňů Celsia - a potřebuje mírnější tlak, aby nedošlo k nadměrnému-slisování materiálu. Doba prodlevy zůstává krátká, přibližně 1 až 3 sekundy. PU (polyuretanová) kůže a lepená kožená syntetika vyžadují ještě větší opatrnost; jeden praktik zjistil, že PU kůže se začíná tavit při 170 stupních Celsia, takže pobyt v okně 100 až 140 stupňů Celsia je zásadní.
Několik poznámek k přípravě kůže, které stojí za zapamatování: před ražením povrch otřete od oleje, prachu a kondicionéru. Jakékoli zbytky působí jako bariéra mezi matricí a kůží, což způsobuje nerovnoměrný přenos fólie nebo nerovnoměrné ztmavnutí. Pokud lisujete kůži vyčiněnou rostlinami-, která byla skladována v suchém prostředí, můžete lehkým zamlžením povrchu vodou (poté ji nechat minutu vsáknout) zlepšit hloubku otisku změkčením vláken natolik, aby bylo možné matrici přijmout.
Dřevovyžaduje zásadně odlišný přístup. Mosazná raznice pro lisování za tepla na dřevo obvykle používá konfiguraci značkovacího železa spíše než lis na fólie a teploty jsou výrazně vyšší. Měkká dřeva jako borovice a cedr při 340 až 400 stupních Celsia (650 až 750 stupňů Fahrenheita), zatímco tvrdá dřeva jako javor, ořech a třešeň potřebují 400 až 455 stupňů Celsia (750 až 850 stupňů Fahrenheita).
Doba setrvání na dřevě je delší než u kůže -, často 5 až 10 sekund u měkkého dřeva a až 15 sekund u hustého tvrdého dřeva. Do zrna doslova vypalujete kontrolovaný vzor, takže cílem je tmavá, rovnoměrná karbonizace bez zuhelnatění okolí. Obsah vlhkosti výrazně ovlivňuje výsledky. Vzduchem-sušené dřevo s 8 až 12 procenty vlhkosti značky rovnoměrněji než v sušárně{10}}sušeném materiálu, což může vytvořit světlejší a méně konzistentní stopu. Mírné předběžné{12}}zahřátí obrobku pomáhá snížit teplotní šok a zlepšuje rovnoměrnost značek na tlustém materiálu.
Složitost designu je u dřeva důležitější než u většiny ostatních substrátů. Zrnitost dřeva může narušovat jemné detaily, proto se nejlépe přenáší čistá, jednoduchá linie. Vysoce složitá umělecká díla mají tendenci se ztrácet v přirozené struktuře, zejména u otevřených- druhů zrn, jako je dub nebo jasan.
Papírové, kartonové a plastové substráty
Papírové výrobky patří mezi substráty, které se nejsnáze razí mosaznou raznicí. Nastavení mosazných matric pro papír a lepenku leží na spodním konci teplotního spektra - typicky 90 až 130 stupňů Celsia - s mírným tlakem a velmi krátkými dobami prodlevy 1 až 2 sekundy. Cílem na papíře je čistá přilnavost fólie nebo jemný reliéfní otisk, nikoli otisk.
Natíraný papír a karton krásně přijímají fóliový přenos, protože jejich hladký, utěsněný povrch poskytuje konzistentní kontakt s čelem matrice. Pažby bez povlaku jsou poréznější, což může způsobit mikro-mezery v pokrytí fólií. Pokud lisujete fólií na nenatíraný papír, mírně vyšší teplota (přidejte 10 až 15 stupňů Celsia) a o zlomek delší doba setrvání kompenzuje zvýšenou povrchovou absorpci.
Těžší kartony a pevné kartony -, které se používají pro luxusní obaly, obálky knih a prezentační složky -, zvládnou hlubší ražení bez roztržení, protože jejich třmen podporuje mechanické posunutí. Papír lehčí než 200 g/m2 riskuje propíchnutí při agresivním nastavení hloubky nebo tlaku.
Plastyrozdělit do dvou odlišných kategorií. Měkčí termoplasty jako polyethylen, polypropylen a PVC dobře reagují na mosazné raznice při teplotách mezi 165 až 200 stupni Celsia (325 až 400 stupňů Fahrenheita). Tyto materiály předvídatelně měknou působením tepla, snadno přenášejí fólii a vytvářejí čisté vytlačené značky. Termosetové plasty a tvrdší technické pryskyřice vyžadují vyšší teploty - blížící se 400 až 455 stupňům Celsia (750 až 850 stupňů Fahrenheita) - podobně jako značka z tvrdého dřeva.
Jedna kritická úvaha u plastů: povrchová energie. Většina plastů potřebuje pro spolehlivou přilnavost fólie povrchovou energii alespoň 38 až 42 dynů/cm. Nízko{4}}povrchové-energetické plasty, jako je neupravený polyetylen nebo polypropylen, mohou před ražením vyžadovat úpravu korónou nebo plamenem, aby se zajistilo, že fólie trvale přilne, místo aby se časem odlupovala.
Tenké plastové fólie používané v obalech potravin nebo farmaceutických blistrech nejsou obecně vhodné pro přímé lisování z mosazi za horka - teplo se propálí, než vytvoří použitelnou značku. Těmto aplikacím lépe poslouží specializované inline kodéry nebo procesy studené fólie.
Tkanina a speciální materiály
Syntetické textilie jako nylon, polyester a plátno lze lisovat za tepla při teplotách podobných měkkým termoplastům (150 až 200 stupňů Celsia), i když tlak musí zůstat mírný, aby nedošlo k rozdrcení vazby. Přenos fólie na látku funguje nejlépe u hladké, hustě tkané syntetiky s -otevřenou-vazbou nebo u materiálů se silnou texturou, které nemají souvislou kontaktní plochu potřebnou pro čistou přilnavost.
Voskové pečeti představují výklenek, ale rostoucí použití. Mosazné raznice určené pro vosk pracují při mnohem nižších teplotách (vosk samotný taje při 60 až 85 stupních Celsia) a raznice se používá za studena - vtlačená do ještě-roztaveného vosku, aby se vytvořil otisk při tuhnutí. Zde ve skutečnosti pomáhá tepelná hmota matrice, která odvádí teplo z vosku a urychluje set.
Potravinářské-aplikace, jako je značkování chleba, tortil nebo sýrů, používají potravinářské-nebezpečné mosazné raznice při teplotách kalibrovaných pro konkrétní produkt. Jedná se o aplikace s krátkým-kontaktem, kdy matrice zanechává kosmetickou stopu, aniž by se produkt provařil.
Níže uvedená tabulka shrnuje doporučené výchozí parametry pro nejlepší podklad pro práci s mosaznými raznicemi. Tyto hodnoty představují testované výchozí body - vždy proveďte zkušební otisky na odpadovém materiálu před odevzdáním do výroby, protože doba setrvání mosazné matrice podle materiálu se liší podle velikosti matrice, složitosti návrhu a specifického vybavení.
| Typ materiálu | Teplotní rozsah | Úroveň tlaku | Doba setrvání | Kompatibilita fólie |
|---|---|---|---|---|
| Kůže vyčiněná rostlinami- | 150 - 200 C (300 - 400 F) | Střední až pevná | 2 - 5 sekund | Vynikající |
| Chromovaná-kůže | 120 - 150 C (250 - 300 F) | Lehká až střední | 1 - 3 sekund | Dobrý |
| PU / syntetická kůže | 100 - 140 C (210 - 285 F) | Světlo | 1 - 2 sekund | Dobré (nejdříve test) |
| Měkké dřevo (borovice, cedr) | 340 - 400 C (650 - 750 F) | Pevné, dokonce | 5 - 10 sekund | Netypické (značka tepla) |
| Tvrdé dřevo (javor, ořech) | 400 - 455 C (750 - 850 F) | Pevné, dokonce | 8 - 15 sekund | Netypické (značka tepla) |
| Křídový papír / karton | 90 - 120 C (195 - 250 F) | Světlo | 1 - 2 sekund | Vynikající |
| Nenatíraný papír / lepenka | 100 - 130 C (210 - 265 F) | Lehká až střední | 1 - 3 sekund | Dobré (trochu vyšší teplota) |
| Měkké termoplasty (PE, PP, PVC) | 165 - 200 C (325 - 400 F) | Střední | 2 - 4 sekund | Dobrý (zkontrolujte povrchovou energii) |
| Tvrdé termosetové plasty | 400 - 455 C (750 - 850 F) | Firma | 3 - 8 sekund | Omezený |
| Syntetická tkanina (nylon, polyester) | 150 - 200 C (300 - 400 F) | Světlo | 1 - 3 sekund | Střední (pouze hladké vazby) |
| Voskové pečetě | Die používané za studena na roztavený vosk | Lehce zatlačte do vosku | Podržet, dokud nebude nastaveno (3 - 5 s) | Nelze použít |
Mějte na paměti, že tyto parametry se vzájemně ovlivňují. Větší čelo matrice potřebuje větší tlak a o něco delší dobu setrvání, aby byl zajištěn plný, rovnoměrný kontakt. Hluboce vyrytá raznice běžící při stejné teplotě jako mělká bude vytvářet světlejší dojem, protože teplo přenáší menší plocha. A okolní teplota v dílně, tloušťka substrátu a dokonce i vlhkost – to vše posouvá optimální nastavení jedním nebo druhým směrem.
Substrát vám řekne, na jakou teplotu a časový rozsah se zaměřit, ale jak skutečně dodáváte toto teplo - a jak důsledně ovládáte tlak -, zcela závisí na tom, jaké zařízení je na vašem stole nebo výrobní lince.
Kompatibilita zařízení a způsoby ohřevu pro mosazné lisovací nástroje
Znát správnou teplotu a dobu setrvání pro váš substrát je jen polovina rovnice. Lis, který používáte, a způsob, jakým dodává teplo na čelo matrice, určují, zda se tato nastavení promítnou do konzistentních výsledků nebo frustrující variability od jednoho otisku k dalšímu. Různé typy zařízení montují mosazné matrice odlišně, řídí tlak s různou přesností a zahřívají matrici prostřednictvím odlišných mechanismů -, každá kombinace je vhodná pro konkrétní výrobní kontext.
Typy lisů a jejich kompatibilita s mosaznými matricemi
Ne každý lis funguje stejně s mosaznou raznicí. Montážní systém, dodávka tlaku a ovládání zdvihu se výrazně liší v různých kategoriích zařízení a přizpůsobení vaší matrice nesprávnému stroji vytváří problémy, které nemůže vyřešit žádná úprava teploty.
Vřetenové lisy s topnými tělesyjsou tahounem-malých sérií a amatérského ražení za tepla. Mosazná matrice pro lisování za horka na vřetenovém lisu se obvykle montuje pomocí závitového sloupku nebo šroubované upínací desky připojené k vyhřívané desce. Tlak ovládáte ručně pomocí ramene páky, což vám poskytuje hmatovou zpětnou vazbu, ale omezenou opakovatelnost. Lisy Arbor vynikají při vytváření prototypů, krátkých sérií a-jednorázové zakázkové práci, kde si můžete dovolit vytočit každý otisk podle hmatu.
Pneumatické lisy za tepladodávat vzduchový-válec-poháněný tlak při předem nastavené síle, čímž eliminuje lidskou variabilitu ručního lisu. Montáž mosazné matrice pro nastavení pneumatického lisu obvykle zahrnuje rychlou-výměnu upevňovací desky - šroubů matrice na hliníkový adaptér, který se zasune do rybiny nebo upínací lišty na vyhřívané hlavě. Díky konzistentnímu přítlaku a programovatelným cyklům setrvání jsou pneumatické stroje ideální pro střední až{6}}objemovou výrobu, kde každý dojem musí odpovídat poslednímu.
Ruční-žehličky na výrobu značkyjsou nejjednodušší konfigurace. Mosazná matrice se navléká přímo na nebo se upíná do hlavy elektricky vyhřívané nebo plamenem-vyhřívané rukojeti. Rukou přitlačíte na obrobek. Toto nastavení dominuje kožedělným dílnám, dřevozpracujícím značkám hotových výrobků a všem aplikacím, kde se obrobek nemůže dostat do lisu - nábytkové panely, montované zboží nebo velké předměty, které se nevejdou pod desku.
Tepelné lisy (drapák a houpačka-pryč)použijte velkou vyhřívanou desku pro rovnoměrný tlak na širokou oblast. Mosazné matrice se připevňují k horní desce pomocí vysokoteplotní lepicí pásky nebo šroubu přímo do závitových vložek. Tepelné lisy poskytují vynikající rovnoměrnost po celé ploše matrice, ale nabízejí méně přesné řízení tlaku než pneumatické systémy. Dobře fungují pro ražení fólií na plochých substrátech, jako je papír, karton a tenké kousky kůže.
Zde je rychlý odkaz pro přizpůsobení zařízení vašim výrobním potřebám:
- Vřetenový lis s vyhřívanou deskou- Nejlepší pro prototypování, vlastní jednorázové-výběry a náklad do 50 kusů. Manuální regulace tlaku. Nízké náklady na vybavení.
- Pneumatický stroj na ražení za tepla- Nejlepší pro konzistentní výrobní série 50 až 10000+ kusů. Programovatelný tlak, prodleva a teplota. Střední až vysoká cena zařízení.
- Ruční-žehlička na výrobu značky (elektrická nebo plamenová)- Nejlepší pro nadrozměrné obrobky,-značku na místě a-malé{2}}řemeslné práce (1 až 100 kusů). Přenosný, minimální nastavení. Nízké náklady na vybavení.
- Zahřívací lis s véčkovým{0}}nebo houpačkou- Nejlepší pro ploché substráty, fólie a střední série (20 až 500 kusů). Rovnoměrné rozložení tepla napříč velkými plochami matrice. Mírné náklady na vybavení.
Způsoby vytápění a regulace teploty
Metody ohřevu mosazných lisovacích nástrojů spadají do čtyř hlavních kategorií a každá z nich ovlivňuje, jak rovnoměrně se teplo rozděluje po čele lisovnice -, což je u mosazi důležitější než u většiny ostatních kovů.
Proč? Protože mosaz má vysokou tepelnou vodivost (zhruba 109 W/m-K pro běžnou slitinu C360). To znamená, že teplo rychle proudí celým blokem matrice. Pozitivní je, že to zabraňuje vzniku studených míst a zajišťuje, že celý designový prostor rychle dosáhne provozní teploty. Na druhou stranu to také znamená jakoukoli nekonzistenci ve zdroji tepla - horké místo ze špatně umístěného topného tělesa, například -, se šíří matricí a může způsobit nerovnoměrný přenos fólie nebo připálení substrátu v lokalizovaných oblastech.
Elektrické kazetové ohřívačejsou nejběžnějším způsobem ohřevu výrobních lisů. Tyto válcové odporové prvky se vkládají do vyvrtaných otvorů v desce nebo přímo do montážní desky matrice. Rychle se zahřívají, dobře reagují na PID regulátory a při správném rozmístění poskytují dobrou rovnoměrnost. Většina pneumatických a upínacích lisů používá topné patrony s výkonem mezi 100 a 500 watty v závislosti na velikosti matrice.
Externí topné deskyvložit mosaznou matrici mezi vyhřívanou hliníkovou nebo ocelovou desku a lisovací hlavu. Forma absorbuje teplo vodivě z desky pod ní. Tento přístup funguje dobře pro tepelné lisy a některé ploché lisovací stroje. Nevýhodou je o něco pomalejší tepelná odezva při úpravě teploty - ohříváte větší tepelnou hmotu (deska plus matrice) spíše než samotnou matrici.
Plynové-žehličkypoužijte butanový nebo propanový plamen k zahřátí kovové hlavice, do které je namontována mosazná matrice. Ty jsou běžné u ručních značkových aplikací a při práci v terénu, kde není k dispozici elektřina. Regulace teploty je nepřesná -, kterou odhadujete na základě zkušeností, barvy zahřívaného kovu nebo povrchového teploměru. Plynové vytápění poskytuje méně jednotné výsledky než elektrické metody, ale výměna za přenosnost-se vyplatí pro mnoho řemeslných a dřevozpracujících aplikací.
Integrované digitální regulátory teplotynejsou samy o sobě metodou ohřevu, ale přeměňují jakýkoli elektrický topný článek na přesný přístroj. Regulátor teploty pro práci s mosaznými matricemi obvykle používá termočlánkový senzor zabudovaný do desky nebo držáku matrice, který poskytuje údaje v reálném čase- do PID regulátoru, který moduluje výkon topného článku. To udržuje teplotu povrchu matrice v rozmezí plus minus 2 až 5 stupňů Celsia od vašeho cíle - kritického, když používáte fólii, která potřebuje přesně 120 stupňů Celsia pro čistou přilnavost a spálí substrát při 140 stupních Celsia.
Praktické řešení: pokud vaše práce vyžaduje opakovatelné výsledky v desítkách nebo stovkách otisků, investujte do elektrického ohřívače kazet spárovaného s digitálním PID regulátorem. Pokud si na svém pracovním stole označíte několik kožených výrobků a snesete mírné kolísání dojmu-k{2}}dojmu, stačí jednodušší vyhřívaná žehlička nebo ruční kontrola teploty.
Volby vybavení ovlivní vaši cenu{0}}zobrazení stejně jako váš strop kvality. Pneumatický lis s digitálním řízením teploty představuje významnou počáteční investici, která se vrátí díky rychlosti a důslednosti při dlouhých sériích -, zatímco ruční-žehlička stojí zlomek, ale vyžaduje více dovednosti a času na jeden kus. Pochopení toho, kde se vaše matrice, vaše vybavení a objem výroby protínají, vám pomůže činit chytřejší rozhodnutí o nákupu, pokud jde o hardware i samotný materiál matrice.
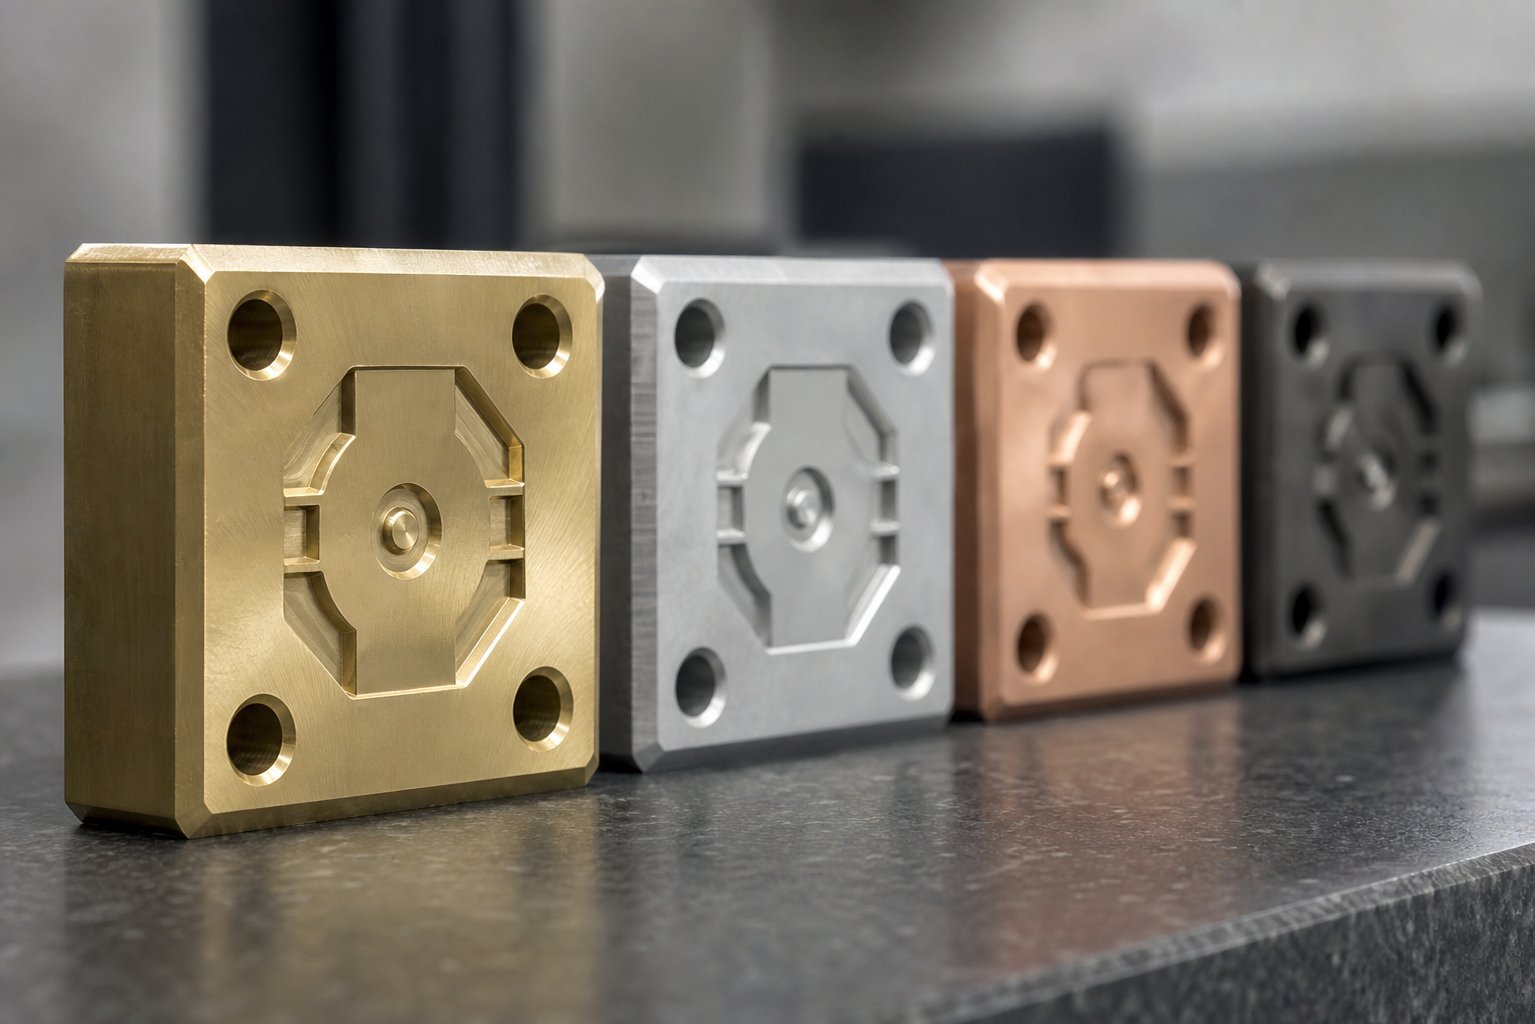
Nákladové faktory a materiálové alternativy pro mosazné raznice
Investice do vybavení je pouze jednou částí rozpočtu. Samotná matrice má své vlastní nákladové proměnné - a pro mnoho kupujících, kteří uvádějí do provozu své první vlastní matrice, se ceny zdají neprůhledné. Kolik stojí zakázková mosazná raznice? Neexistuje žádné jednotné číslo, ale existuje jasná sada proměnných, které předvídatelně pohybují cenou nahoru nebo dolů. Pochopení těchto cenových faktorů pro lisování mosazi vás staví do silnější pozice při vyžádání cenových nabídek a porovnávání dodavatelů.
Co ovlivňuje cenu mosazných raznic
Pět hlavních faktorů určuje, kolik zaplatíte za vlastní mosaznou matrici:
- Velikost matrice- Větší matrice spotřebují více suroviny a vyžadují delší strojní čas. Jednopalcová čtvercová matrice s logem stojí výrazně méně než matrice plaku 4 x 6 palců, i když je složitost designu stejná.
- Složitost rytí- Jednoduchý text-pouze se stroji na tiskacím písmem umírá rychleji než složité logo s jemnými patkami, úzkými křivkami a mnoha izolovanými prvky. Složitější dráhy nástroje znamenají více času CNC, což přímo zvyšuje náklady.
- Hloubka rytí- Hlubší reliéf vyžaduje více průchodů pro odstranění materiálu. Výroba výseku do hloubky 1,5 mm pro slepé ražení trvá podstatně déle než výroba mělkého razníku 0,3 mm určeného pro práci s fólií.
- Montážní hardware- Holý mosazný blok stojí méně než jeden namontovaný na hliníkové nosné desce se závitovými sloupky nebo vlastními kloubovými úchyty. Specializovaná montáž přidává materiál i montážní práci.
- Objednané množství- Jednorázové-vlastní raznice hradí plné náklady na nastavení. Pokud potřebujete pět stejných matric (pro více pracovních stanic nebo záložní nástroje), cena za jednotku- klesne, protože CNC program, upnutí a kontroly kvality jsou sdíleny v celé dávce.
Doba obratu také ovlivňuje cenu. Standardní dodací lhůty 5 až 10 pracovních dnů nepřinášejí žádnou prémii, ale urychlené objednávky (2 až 3 dny) obvykle přidávají 25 až 50 % k celkovému -, podobně jako urychlené přirážky běžné u služeb zakázkové kovovýroby. Pokud vaše časová osa umožňuje flexibilitu, standardní výroba šetří skutečné peníze.
Pro hrubé měřítko: malé zakázkové mosazné raznice (méně než 2 palce) pro amatérské značkové žehličky obvykle spadají do rozmezí 50 až 150 dolarů. Střední-výrobní matrice (2 až 4 palce) s průměrnou složitostí stojí 150 až 500 USD. Velké nebo vysoce detailní raznice pro průmyslové lisovací aplikace mohou přesáhnout 500 až 1 USD,000+, zejména pokud jsou namontovány s přesným hardwarem pro pneumatické lisy.
Mosaz vs alternativní materiály raznic
Mosaz není jedinou možností. Čtyři další materiály soutěží o použití v matricích a každý zaujímá jinou pozici ve spektru nákladů-vs-výkon. Porovnání mosazných a hořčíkových raznic je nejčastějším bodem rozhodování pro kupující s omezeným rozpočtem, zatímco debata o lisovacích raznicích ocel vs. mosaz je nejdůležitější pro velkoobjemové operace plánující dlouhé výrobní kampaně.
Zde je návod, jak se materiály skládají:
| Materiál matrice | Typické cenové rozpětí | Životnost (zobrazení) | Schopnost detailů | Nejlepší aplikace |
|---|---|---|---|---|
| Mosaz (C260/C360) | $$ | 50,000 - 100,000+ | Vysoká - dobře drží jemné linie a ostré hrany | Vše{0}}účel: ražení fólií, ražení, branding na kůži, papíru, dřevě, plastech |
| Hořčík | $ | 5,000 - 10,000 | Jsou možné mírné - jemné detaily, ale rychle se opotřebovávají | Krátké série, prototypování, blahopřání, knižní vazby, práce s nízkotlakou fólií- |
| Zinek | $ | 3,000 - 8,000 | Nízká až střední - měkčí slitina omezuje zachování hran | Krátkodobé-rozpočtové nástroje, jednorázové nástroje, důkaz-o-testování koncepce |
| Měď | $$-$$$ | 30,000 - 60,000 | Velmi vysoká - měkčí než mosaz, ale stroje do jemnějších detailů | Vysoce{0}}detailní ražení fólií na papír, bezpečnostní tisk, výtvarné-umělecké aplikace |
| Ocel (nástrojová ocel) | $$$-$$$$ | 500,000 - 1,000,000+ | Vysoká - udržuje hrany pod extrémním tlakem a teplem | Velké{0}}objemové průmyslové značení, umělé plasty, dlouhá{1}}výroba kampaní |
Několik postřehů z tohoto srovnání stojí za zdůraznění:
Hořčíkstojí zhruba o 40 až 60 % méně než mosazná raznice stejné velikosti-, ale životnost mosazných raznic v otiskech je obvykle 5 až 10krát delší. Pokud potřebujete pouze několik stovek výtisků pro krátkou sérii balení nebo materiály pro akci, hořčík šetří peníze. Více než několik tisíc kusů vyměníte hořčíkovou matrici - možná více než jednou -, díky čemuž bude mosaz po dobu životnosti projektu levnější.
Ocelpřežije mosaz řádově, ale stojí 3 až 5krát více a jeho obrábění trvá déle kvůli své tvrdosti. Ocel dává smysl, když na výrobní lince procházíte stovkami tisíc cyklů s jedinou zápustkou. Pro střední objemy - řekněme 10 000 až 50 000 zobrazení - mosaz poskytuje ekvivalentní kvalitu za zlomek investice.
Měďzaujímá místo pro práci s velmi-jemnými detaily. Jeho měkčí složení obrábí s užšími tolerancemi než mosaz, ale stejná měkkost znamená, že se rychleji opotřebovává opakovaným teplem a tlakem. Je to volba specialistů pro špičkové-papírnické a bezpečnostní aplikace, nikoli univerzální-alternativa.
Výběr mezi těmito materiály v konečném důsledku závisí na objemu vaší výroby, požadavcích na detaily a rozpočtovém horizontu. Pro inženýry a týmy zdrojů, které porovnávají vlastnosti slitin v různých aplikacích, YICHEN'sMateriálový zdrojposkytuje užitečný výchozí bod pro hodnocení mosazi, oceli a dalších produkčních kovů vedle sebe - užitečný kontext, když se rozhodování o materiálu matrice protíná s širšími specifikacemi materiálu součásti.
Cena a výběr materiálu vám napoví, co kupujete. Ale i ta správná kostka ve správném materiálu může mít horší výkon, pokud se během produkce něco pokazí - a znalost, jak diagnostikovat a opravit běžné problémy, ušetří čas i dojmy.
Odstraňování problémů s běžnými mosaznými raznicemi
Nastavili jste teplotu, vybrali správný substrát a namontovali matrici -, ale dojem stále nevypadá správně. Před sešrotováním obrobku nebo obviňováním výrobce lisovnic se většina selhání lisování za horka vrací k několika diagnostikovatelným příčinám s jednoduchými opravami. Tento průvodce odstraňováním problémů popisuje problémy, se kterými se nejčastěji setkáte, a uvádí každý z nich jako dvojici příčin-a{4}}řešení, abyste se mohli rychle vrátit k čistým dojmům.
Mělké nebo nerovnoměrné dojmy
Když vaše mosazná matrice zanechá stopu, která je na jedné straně slabá, chybí jí rohy nebo je nekonzistentně hluboká přes design, problém téměř vždy spočívá v tlakovém nebo kontaktním systému spíše než v samotné matrici. Zde je co zkontrolovat:
- Nedostatečný celkový tlak- Matrice není zaražena dostatečně silně do substrátu, aby se vytvořil úplný kontakt.Opravit:Postupně zvyšujte přítlačnou sílu. Na vřetenovém lisu vyviňte větší tlak na páku; na pneumatickém stroji zvedněte PSI válce po malých krocích, dokud se celá konstrukční plocha čistě nepřenese.
- Nerovná deska nebo montážní povrch- Pokud je vyhřívaná deska zkroucená, opotřebovaná nebo držák matrice není dokonale plochý, jedna hrana matrice se dotýká substrátu před druhou.Opravit:Umístěte list uhlíkového papíru mezi matrici a rovnou zkušební plochu, zatlačte dolů a zkontrolujte kontaktní vzorek. Pokud se tlak soustředí na jedné straně, podložte nízkotlaké-zóny tenkou fólií nebo papírem, dokud nedosáhnete rovnoměrného kontaktu. Vyměňte desky, které vykazují viditelné konkávní nebo opotřebené drážky.
- Opotřebovaný povrch matrice- Po desítkách tisíc zobrazení se na vyvýšeném reliéfním povrchu vytvoří mikro-zaoblení okrajů a ztratí rovnoměrnost výšky. Jemné detaily se opotřebovávají jako první, protože mají menší hmotnost.Opravit:Zkontrolujte čelo matrice při zvětšení. Pokud se hrany zdají zaoblené nebo jsou určité oblasti viditelně nižší než ostatní, je třeba matrici upravit nebo vyměnit.
- Nesprávná příprava podkladu- Kůže s povrchovým olejem, papír s nadměrnou vlhkostí nebo plast se statickým nábojem – to vše odolává čistému přenosu otisků.Opravit:Těsně před ražením očistěte povrch substrátu. Kůži otřete-utěrkou, která nepouští vlákna, upravte papír na správnou vlhkost (pod 8 % vlhkosti) a na plasty použijte antistatickou úpravu-.
- Pokřivení nebo nerovnosti podkladu- Zkroucený list nebo zakřivený kus kůže se nedostanou do úplného kontaktu s plochou matricí.Opravit:Před ražením podklady vyrovnejte. U papíru aklimatizujte materiál v prostředí s řízenou-vlhkostí. Pro kůži použijte opěrnou desku nebo přípravek, který drží kus naplocho během lisovacího cyklu.
Problémy s připalováním, lepením a přenosem fólie
Selhání-související s teplotou jsou nejčastějšími bolestmi hlavy při práci s mosaznými zápustkami. Protože mosaz vede teplo tak efektivně, i malé překmity teploty nebo doby setrvání se okamžitě projeví viditelným poškozením substrátu.
- Připalování substrátu- Materiál ztmavne, spálí se nebo změní barvu mimo zamýšlenou oblast otisku.Příčina:Příliš vysoká teplota, příliš dlouhá doba prodlevy nebo obojí.Opravit:Snižte teplotu v krocích po 5 stupních Celsia a zkraťte dobu setrvání, dokud nebude značka čistá bez zabarvení okolí. Na kůži se popálení často objevuje jako tmavá svatozář kolem písmen; na papíře se projevuje žloutnutím nebo lámavostí na otiskových okrajích.
- Matrice se lepí na substrát- Raznice uchopí materiál při uvolnění, vytáhne vlákna z papíru, napne kůži nebo zanechá zbytky na čele raznice.Příčina:Nahromadění zbytků lepidla z fólie, roztaveného materiálu substrátu připečeného na matrici nebo nadměrné teploty způsobující částečné přitavení substrátu k mosazi.Opravit:Důkladně očistěte čelo matrice - použijte mosazný kartáč (nikdy ne ocelový, který poškrábe reliéf) a rozpouštědlo vhodné pro typ zbytků. Na zbytky fólie dobře poslouží isopropylalkohol nebo speciální čistič fólií. Pokud se po čištění opakuje lepení, snižte teplotu.
- Neúplný přenos fólie (holá místa nebo nerovnoměrné pokrytí)- Části designové přenosové fólie jsou čisté, zatímco ostatní oblasti zobrazují holý substrát pod ní.Příčina:Nedostatečná teplota bránící plné aktivaci lepidla, nerovnoměrný tlak zanechávající nízké{0}}kontaktní zóny nebo nekompatibilita fóliového-podkladu, kdy se vrstva lepidla nespojí s chemií povrchu.Opravit:Postupně zvyšujte teplotu a potvrďte testem otěru -, pokud se fólie při lehkém otírání nadzvedne, adheze není úplná. Ověřte rovnoměrný tlak na čele matrice. Pokud problém přetrvává, přejděte na typ fólie formulovaný pro váš konkrétní typ substrátu (potahovaný vs. nenatíraný papír, ošetřený vs. neupravený plast).
- Krvácení fólie nebo rozmazané okraje- Fólie přesahuje hranice návrhu a rozmazává se do oblastí, které nejsou -obrázkem.Příčina:Příliš vysoká teplota, příliš dlouhá doba prodlevy nebo opotřebená matrice, jejíž hrany již nemohou definovat ostré hranice.Opravit:Snižte teplotu a zkraťte dobu lisování. Zkontrolujte hrany matrice -, pokud vykazují viditelné zaoblení nebo důlky, matrice dosáhla bodu, kdy již nemůže produkovat ostré zlomy fólie a potřebuje výměnu nebo přepracování-.
- Bublinkání nebo mačkání fólie- Na přenesené fólii jsou po vyražení vidět malé bublinky, vrásky nebo zdvižené skvrny.Příčina:Vlhkost zachycená v substrátu se za tepla odpařuje a vytváří kapsy pod vrstvou fólie. Alternativně nestabilní kvalita fólie nebo nedostatečný tlak, který nedokáže přitlačit fólii naplocho k povrchu.Opravit:Před ražením před-sušte podklady (zejména papír a kůži skladované ve vlhkém prostředí). Ověřte, že napětí při podávání fólie je konzistentní a ujistěte se, že tlak je rovnoměrný po celé ploše obrazu.
Rychlá poznámka o tom, jak čistit mosaznou raznici během výroby: vypěstujte si zvyk otřít čelo raznice měkkým hadříkem mezi každých 20 až 50 otisků, když běží fólie. Zbytky se hromadí postupně a včasné zachycení je mnohem snazší než drhnout připečené-na lepidle po úplném výrobním cyklu. Pro hlubší čištění vyjměte matrici z lisu, krátce namočte do teplého rozpouštědla a jemně vydrhněte mosazným-kartáčem se štětinami. Vyhněte se abrazivním podložkám nebo ocelové vlně -, zaoblují jemné hrany, na kterých závisí vaše matrice, pro ostré otisky.
Problémy s opotřebením a životností
Každá mosazná raznice má omezenou životnost. Otázkou je, zda ten váš dosáhne svého plného potenciálu, nebo předčasně degraduje kvůli faktorům, kterým lze předejít. Včasné rozpoznání známek opotřebení mosazných lisovacích nástrojů vám umožní naplánovat výměny dříve, než kvalita klesne pod přijatelnou úroveň.
- Zaoblení hran na jemných prvcích- Nejstarší viditelná známka opotřebení. Tenké čáry a malý text ztrácejí svou ostrost jako první, protože mají nejmenší hmotu materiálu a zažívají největší tepelné cykly na jednotku plochy.Akce:Porovnejte nový dojem s původním důkazem. Pokud jemné detaily měknou, matrice vstupuje do fáze poklesu. Naplánujte výměnu dříve, než bude degradace zřejmá pro koncové zákazníky.
- Povrchová důlková koroze nebo koroze- Na čele matrice se objevují malé důlky nebo skvrny se změněnou barvou, zejména u matric vystavených kyselým substrátům (některé rostlinné-vyčiněné kůže) nebo chemickým čisticím rozpouštědlům používaným nesprávně.Akce:Lehké důlky mohou být někdy vyleštěny, pokud nedosáhly hloubky reliéfu. Hluboké důlkování vyžaduje výměnu matrice.
- Ztráta hloubky napříč kostkou- Po mnoha tisících zobrazení se celková výška reliéfu snižuje, jak se vyvýšené povrchy stlačují a opotřebovávají opakovanými nárazy.Akce:Změřte hloubku reliéfu pomocí hloubkoměru a porovnejte s původní specifikací. Ztráta větší než 15 až 20 % obvykle činí matrici nevhodnou pro razicí práce, i když může stále fungovat pro přenos fólie, kde je potřeba menší hloubka.
Co urychluje opotřebení matrice? Provozní teploty vyšší, než je nutné, jsou na prvním místě v seznamu - nadměrné teplo mikroskopicky změkčuje mosazný povrch při každém cyklu, čímž se urychluje ztráta materiálu. Lisování abrazivních podkladů (nepotahovaný karton, surové dřevo) se opotřebovává rychleji než hladké materiály. A špatné návyky při čištění umožňují, aby se zbytky spekly do tvrdé kůrky, která vyžaduje agresivní metody odstraňování, což poškozuje matrici v procesu.
Chcete-li prodloužit životnost vaší kostky:
- Raznice skladujte v suchém prostředí, ideálně zabalené v -látce proti zašpinění nebo uzavřené v sáčku na zip-, aby se zabránilo oxidaci mezi jednotlivými použitími.
- Nikdy neskládejte raznice lícem k sobě, aniž by mezi nimi byl ochranný materiál - mosaz je dostatečně měkká, že kontaktní tlak může přenést stopy mezi povrchy raznice.
- Čistěte po každé výrobě, nejen když se objeví viditelné zbytky.
- Běh při nejnižší efektivní teplotě pro kombinaci substrátu a fólie - každý stupeň nad minimem urychluje opotřebení povrchu bez zlepšení kvality otisku.
Vědět, kdy je třeba matrici vyměnit -, a mít připravené informace k rychlému objednání jejího nástupce - udržuje výrobu v pohybu bez nedostatků v kvalitě. Tento objednávkový proces sám o sobě má svůj vlastní soubor osvědčených postupů, které stojí za to pochopit, než zvednete telefon nebo vyplníte formulář nabídky.
Jak objednat a vyhodnotit vlastní mosazné raznice
Výměna opotřebené matrice nebo uvedení vašeho prvního vlastního nástroje do provozu by mělo být snadné -, ale nejasné žádosti o cenovou nabídku vedou k nejasným výsledkům. Dodavatelé potřebují specifické informace k výrobě matrice, která odpovídá vaší aplikaci, a vy potřebujete jasný rámec pro kontrolu toho, co přijde. Ať už jste majitel kožené dílny, který si objednává raznici pro jednu značku, nebo obalový inženýr, který získává výrobní nástroje, níže uvedený proces udržuje obě strany vyrovnané od prvního kontaktu až po konečnou dodávku.
Informace, které je třeba shromáždit před objednávkou
Představte si, že zavoláte dodavateli a řeknete: "Potřebuji mosaznou matrici s mým logem." To je jako když vejdete do strojírny a požádáte o „kovovou součástku“. Čím více podrobností předem poskytnete, tím méně cyklů revizí spálíte - a tím rychleji budou vaše lodě s kostkami. Zde je postup objednávky popsaný krok za krokem:
- Dokončete svou vektorovou kresbu- Dodejte návrh ve formátu AI, EPS, SVG nebo DXF se všemi písmy převedenými na obrysy. Pokud je váš soubor rastrový obrázek (JPEG nebo PNG), počítejte s tím, že si dodavatel bude účtovat poplatek za převod nebo jej rovnou odmítne. O požadavcích na vlastní umělecká díla z mosazi nelze v této fázi jednat-: čisté vektorové cesty, žádné otevřené obrysy a přesné rozměry při konečné velikosti razítka.
- Specifikujte svůj substrát- Řekněte dodavateli přesně, jaký materiál budete razit: rostlinná-vyčiněná kůže, potažený karton, borovice, ABS plast nebo cokoli jiného. To určuje hloubku gravírování a úhel úkosu, který budou řezat do matrice.
- Definujte požadovaný typ zobrazení- Provádíte ražení fólií, slepé ražení, tepelné značení nebo embosování? Každá technika vyžaduje jinou hloubku reliéfu, povrchovou úpravu a geometrii hran. Forma optimalizovaná pro práci s fólií nebude fungovat dobře pro hluboké ražení kůže.
- Potvrďte svůj montážní systém- Určete typ lisu a způsob připevnění matrice. Bunter post pro altánový lis? Vzor šroubu pro pneumatický stroj? Závitová stopka pro ruční žehličku? Uveďte montážní rozměry - rozteč otvorů, velikost závitu, tloušťku desky -, aby matrice dorazila připravená k instalaci bez úprav.
- Uveďte vaše očekávání objemu výroby- Raznice určená pro 500 otisků na řemeslném projektu může být specifikována jinak, než se očekává, že provede 50 000 cyklů na výrobní lince. Objem ovlivňuje doporučení jakosti materiálu, specifikace hloubky a to, zda dodavatel navrhuje mosaz nebo alternativu, jako je ocel.
- Sdělte své požadavky na obrat- Standardní dodací lhůty (5 až 10 pracovních dnů) udržují náklady přiměřené. Rychlá výroba zkomprimuje tuto časovou osu, ale přidá 25 až 50 % k vaší faktuře. Plánujte dopředu, když je to možné.
- Vyžádejte si důkaz nebo maketu-- Před odesláním kostky požádejte o digitální vykreslení nebo zkušební otisk. Renomovaní dodavatelé vám poskytnou zrcadlový nátisk pro vaše odhlášení-a zachytí chyby dříve, než dojde k řezání kovu.
Několik varovných signálů, které je třeba sledovat v komunikaci s dodavatelem: neochota diskutovat o specifikách třídy materiálu nebo slitiny, žádná zmínka o kroku nátisku, neschopnost specifikovat tolerance hloubky rytí nebo nabídky bez dotazu na váš podklad a techniku. Dobrý výrobce raznic klade otázky -, pokud dodavatel přijme vaši objednávku, aniž by upřesnil jakékoli podrobnosti, pravděpodobně máte co do činění s obecnou službou, která neoptimalizuje raznici pro vaši aplikaci.
Hodnocení kvality raznice a výběr materiálu
Vaše kostka dorazí. Než jej namontujete na svůj lis a spustíte výrobu, věnujte pět minut jeho kontrole. Kontrolní seznam kontroly kvality mosazných lisovacích nástrojů zachycuje výrobní vady, které by se jinak projevily jako nekonzistentní otisky u vašich prvních sto kusů -, kdy jste již plýtvali substrátem a časem.
Zde je to, co hledat v hotovém výrobku dodavatele mosazných matric:
- Jednotná hloubka rytí- Pomocí hloubkoměru nebo číselníkového indikátoru změřte hloubku reliéfu v několika bodech na čele matrice. Odchylka by měla zůstat v rozmezí plus minus 0,05 mm pro práci s fólií a plus nebo minus 0,1 mm pro aplikace ražení. Pokud je jeden roh výrazně mělčí než protější strana, matrice byla buď opracována na nesprávně vyrovnaném lůžku, nebo byla zkroucená během následného zpracování-.
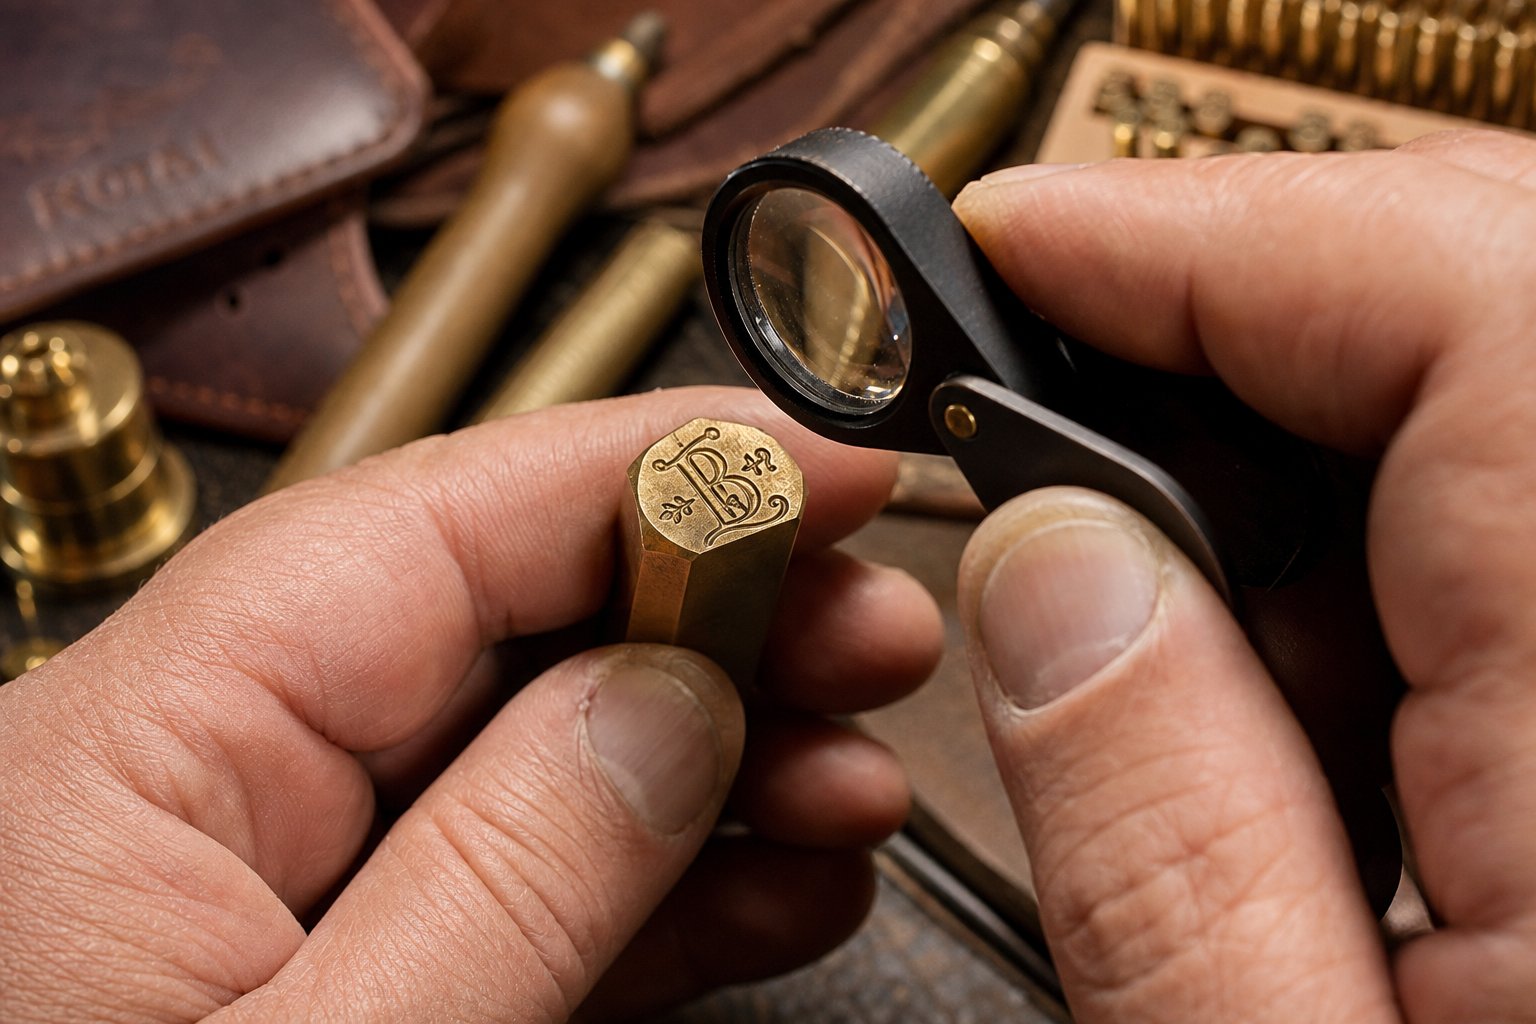
- Čisté hrany a ostré přechody- Zkontrolujte hranici mezi vyvýšenými designovými plochami a zapuštěnými oblastmi pozadí při zvětšení nebo lupě. Okraje by měly být ostré, ne zaoblené nebo roztřepené. Otřepy podél řezaných stěn ukazují na neúplné odstranění otřepů. Neostré nebo nerovnoměrné přechody znamenají, že CNC bit byl opotřebovaný nebo rychlost posuvu byla příliš agresivní.
- Správné vyrovnání montáže- Pokud matrice obsahuje opěrnou desku nebo montážní materiál, ověřte, zda je konstrukce vycentrovaná a kolmá vzhledem k upevňovacím bodům. Forma, která sedí v lisu nakřivo, vytváří úhlové otisky, které žádné podložení zcela nenapraví. Zkontrolujte, zda jsou závitové otvory čisté a zda matrice sedí dokonale rovně na známém-rovném referenčním povrchu.
- Kvalita povrchové úpravy- Vyvýšená razicí plocha (část, která se dotýká substrátu) by měla být vyleštěna do hladka. Stopy po nástrojích, škrábance nebo drážky po obrábění na tomto povrchu se přenesou na každý otisk. Zapuštěné oblasti pozadí nepotřebují stejný lesk -, nějaká textura je přijatelná, protože tyto oblasti se nikdy nedotýkají substrátu.
- Přesnost provedení- Porovnejte fyzickou kostku s původní vektorovou kresbou. Zkontrolujte mezery mezi písmeny, tloušťky čar a všechny jemné detaily, které mohly být zjednodušeny během výroby. Drobné odchylky jsou normální u nejmenších velikostí prvků, ale cokoli viditelného při běžné pozorovací vzdálenosti znamená problém s kvalitou.
Kromě kontroly hotové formy si pozornost zaslouží i samotná třída slitiny. Ne každá mosaz se rovná - a jak si objednat vlastní mosaznou raznici, která funguje po celou očekávanou životnost, začíná pochopením kovu pod ní.
Mosaz C360 (volná-obráběcí mosaz obsahující asi 60 % mědi, 35 % zinku a 3 % olova) je nejběžnější volbou pro lisovací nástroje. Jeho obsah olova působí při CNC obrábění jako-lamač třísek, čímž zajišťuje čistší řezy a hladší povrchy. Mosaz C260 (70 % mědi, 30 % zinku) nabízí lepší odolnost proti korozi a mírně vyšší životnost, ale stroje jsou méně čisté - jakosrovnávací analýzy těchto slitin ukazují, C360 poskytuje vynikající obrobitelnost, zatímco C260 je oblíbený tam, kde je problémem dlouhodobé-vystavení se životnímu prostředí.
Pro většinu aplikací ražení za tepla a značkování poskytuje C360 ideální rovnováhu: obrábí do jemných detailů, rovnoměrně vede teplo a vydrží desítky tisíc tepelných cyklů. C260 má větší smysl pro matrice, které budou dlouhodobě skladovány- mezi občasným používáním nebo vystaveny korozivním substrátům (některé chemicky-vyčiněné kůže nebo ošetřené papíry).
Výběr materiálu je složitější, když specifikujete také lisované díly, nikoli jen samotnou matrici - při porovnání mosazi s hliníkem, ocelí a nerezovou ocelí pro vyráběné součásti. Pro inženýry a týmy sourcingu, kteří se těmito rozhodnutími řídí, je to YICHEN'sStránka materiálůslouží jako praktický výzkumný nástroj, kde můžete porovnávat slitiny mosazi s ostatními kovy z výroby během fáze specifikace, což pomáhá sladit výběr materiálu matrice s širšími požadavky projektu.
Sečteno a podtrženo: dobře{0}}uspořádaná mosazná matrice - jasně specifikovaná, pečlivě zkontrolovaná a přizpůsobená správné slitině pro vaši aplikaci - poskytuje konzistentní otisky od prvního lisovacího cyklu až po konečnou výrobu. Udělejte si čas na důkladnou komunikaci se svým dodavatelem, ověřte kvalitu při dodání a vyhnete se frustrujícím cyklům přepracování, které sužují spěchané nebo pod-určené objednávky.
Často kladené otázky o mosazných lisovacích nástrojích
1. Jak dlouho vydrží lisovací raznice z mosazi?
Dobře{0}}udržovaná mosazná raznice obvykle vydrží 50 000 až 100 000 otisků, než znatelné opotřebení ovlivní kvalitu. Životnost závisí na abrazivitě podkladu, provozní teplotě, návycích při čištění a složitosti návrhu. Jemné-detaily se opotřebovávají jako první, zatímco výrazné vzory s tlustšími liniemi si déle zachovávají ostrost. Provoz při nejnižší účinné teplotě a pravidelné čištění čela matrice mezi výrobními operacemi výrazně prodlužuje životnost. Pro srovnání, hořčíkové raznice vydrží pouze 5 000 až 10 000 otisků, zatímco ocelové raznice mohou přesáhnout 500 000 cyklů.
2. Jaký je rozdíl mezi CNC gravírováním a chemickým leptáním pro mosazné raznice?
CNC gravírování využívá rotační řezné nástroje k mechanickému vyřezávání materiálu z mosazného bloku, čímž se vytváří hlubší reliéf vhodný pro aplikace ražení a značení. Chemické leptání využívá fotorezistní masku a kyselou lázeň k rozpuštění nechráněných oblastí a vytváří povrchy bez otřepů-, které jsou ideální pro jemné detaily v malých hloubkách pod 0,5 mm. CNC frézování je upřednostňováno pro značkování kůže a hluboké ražení, zatímco chemické leptání vyhovuje vysoce-přesnému ražení fólií na papír, kde nejvíce záleží na úzkých tolerancích a hladkém povrchu. Změny designu jsou levnější s leptáním, protože je potřeba pouze nová fotomaska místo přeprogramování drah nástroje.
3. Jakou teplotu bych měl použít pro lisování z mosazi za tepla na kůži?
Teplota závisí na typu kůže. Rostlinně-vyčiněná kůže se nejlépe razí při teplotě 150 až 200 stupňů Celsia pro slepé ražení nebo přibližně 120 až 130 stupňů Celsia pro přenos fólie. Chromovaná-kůže vyžaduje nižší teplo při 120 až 150 stupních Celsia, protože je měkčí a citlivější na teplo-. Syntetická PU kůže vyžaduje největší opatrnost, udržuje se mezi 100 a 140 stupni Celsia, aby se zabránilo roztavení. Vždy nejprve provádějte zkušební otisky na odpadovém materiálu a zvyšujte teplotu v 5stupňových krocích, dokud nedosáhnete čistých výsledků bez připalování nebo halo otisků kolem okrajů návrhu.
4. Jaký formát souboru potřebuji k objednání zakázkové mosazné raznice?
Dodavatelé požadují vektorové kresby ve formátu AI, EPS, SVG nebo DXF se všemi fonty převedenými na obrysy nebo křivky. Vektorové soubory definují tvary s matematickými cestami, které mohou CNC stroje přesně sledovat, na rozdíl od rastrových obrázků (JPEG, PNG), které postrádají rozlišení potřebné pro generování dráhy nástroje. Váš návrh musí splňovat požadavky na minimální tloušťku čáry 0,5 mm pro kladné prvky i záporné prostory. Dodání rastrového souboru obvykle vyžaduje dodatečné poplatky za převod a může vést ke ztrátě detailů. Vždy poskytněte kresbu ve skutečné velikosti razítka s jasnými rozměry.
5. Jak opravím neúplný přenos fólie mosaznou raznicí?
Nerovnoměrný nebo neúplný přenos fólie má obvykle tři příčiny: nedostatečná teplota bránící plné aktivaci lepidla, nerovnoměrný tlak zanechávající nízké -kontaktní zóny nebo nekompatibilita fólie-. Začněte zvýšením teploty v krocích po 5-stupňových krocích a provedením testu otěru – pokud se fólie při lehkém otírání nadzvedne, není přilnavost úplná. Dále zkontrolujte rovnoměrnost tlaku prozkoumáním vzoru otisku na celé ploše matrice. Pokud problémy přetrvávají i po úpravě tepla a tlaku, přejděte na druh fólie speciálně formulovaný pro váš typ substrátu, protože natírané papíry, nenatírané papíry a plasty vyžadují pro spolehlivé spojení různé chemické složení lepidla.


