


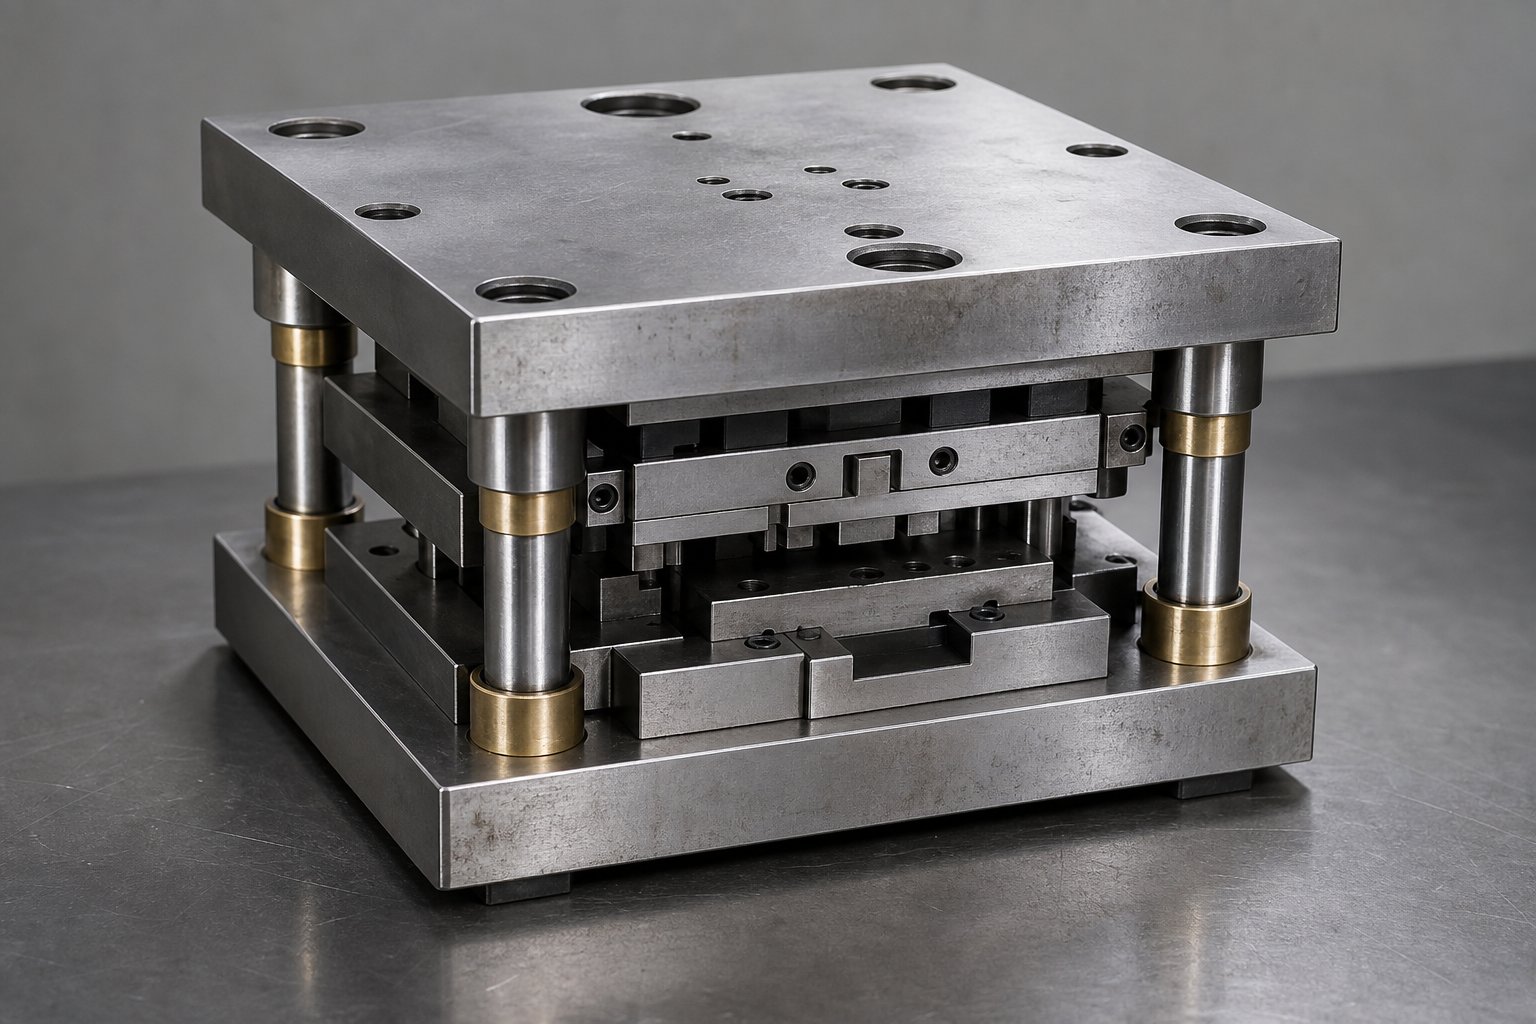
Co jsou sady raznic a proč na nich záleží
Když slyšíte někoho zmiňovatsada raznic, mohou mluvit o celém balíku lisovacích nástrojů nebo jen o konstrukčním rámu, který drží vše pohromadě. Na tomto rozdílu záleží více, než si většina lidí uvědomuje, zvláště pokud specifikujete nebo nakupujete nástroje poprvé.
Sada lisovacích lisovacích nástrojů je přesná-základní sestava horních a spodních lisovacích čelistí, vodicích kolíků a pouzder, která vyrovnává a podpírá řezné a tvarovací součásti během operací lisování kovů.
Co vlastně dělá sada raznic
Představte si sady matric jako kostru vaší lisovací operace. Horní a spodní ocelové nebo hliníkové desky (nazývané lisovací patky) se montují přímo na beran lisu a kolébku. Vodicí kolíky a pouzdra spojují tyto boty a zajišťují, že horní polovina se při každém tahu přesune přímo dolů na spodní polovinu. Bez tohoto opakovatelného zarovnání by se vaše kovové raznice pohybovaly, což by způsobilo nerovnoměrné řezy, předčasné opotřebení a potenciální poškození lisu.
Sada matric vs. Kompletní razicí matrice
Kompletní raznice obsahuje vše potřebné k výrobě hotového dílu: razníky, knoflíky razidel, odstraňovače, pružiny a kovové součásti raznice, které skutečně řežou nebo tvoří plech. Sada matric je pouze vodicí rám, do kterého jsou aktivní součásti přišroubovány. Můžete vyměňovat různé raznice razidla ve stejné sadě a ze stejné sady, pokud se požadavky na půdorys a tonáž shodují. Díky této modularitě jsou standardní sady lisovacích nástrojů tak nákladově-efektivní pro obchody, které provádějí více zakázek na jednom lisu.
Proč na přesnosti vyrovnání záleží
Vodicí čepy v kvalitní sadě matric jsouvyrobeno do 0,0001 palce.skutečné pozice. Tato úroveň přesnosti přímo ovlivňuje tolerance součástí, životnost nástroje a bezpečnost obsluhy. Když se zarovnání posune byť jen o několik tisícin, vůle-k-závitníku se stane nerovnoměrnou, na jedné straně přibývají otřepy a řezné síly nepředvídatelně rostou. Dobře-vyrobená sada lisovacích raznic tyto síly rovnoměrně pohlcuje a udržuje razítka raznic pravdivá, tah za tahem, v milionech cyklů.
Skutečnou odměnou je důslednost. Pevné vyrovnání snižuje zmetkovitost, prodlužuje intervaly ostření a chrání beran lisu před mimo{1}}středovým zatížením, které urychluje opotřebení ložisek. U velko-objemových operací se to přímo promítá do nižších nákladů-na-díl a méně neplánovaných odstávek.
Typy sad lisovacích nástrojů a výběr konfigurace
Každá konfigurace sady raznic existuje k vyřešení konkrétního kompromisu mezi přístupem-proti-tuhosti. Vodicí sloupky, které udržují vaše horní a spodní boty zarovnané, také zabírají fyzický prostor kolem oblasti matrice a to, kde je umístíte, určuje, jak se materiál podává, jak stabilní je sestava při zatížení a jaké druhy operací sada zvládne. Výběr nesprávného rozvržení pro vaši aplikaci znamená buď bojovat s rušením posuvu, nebo akceptovat zbytečné vychylování.
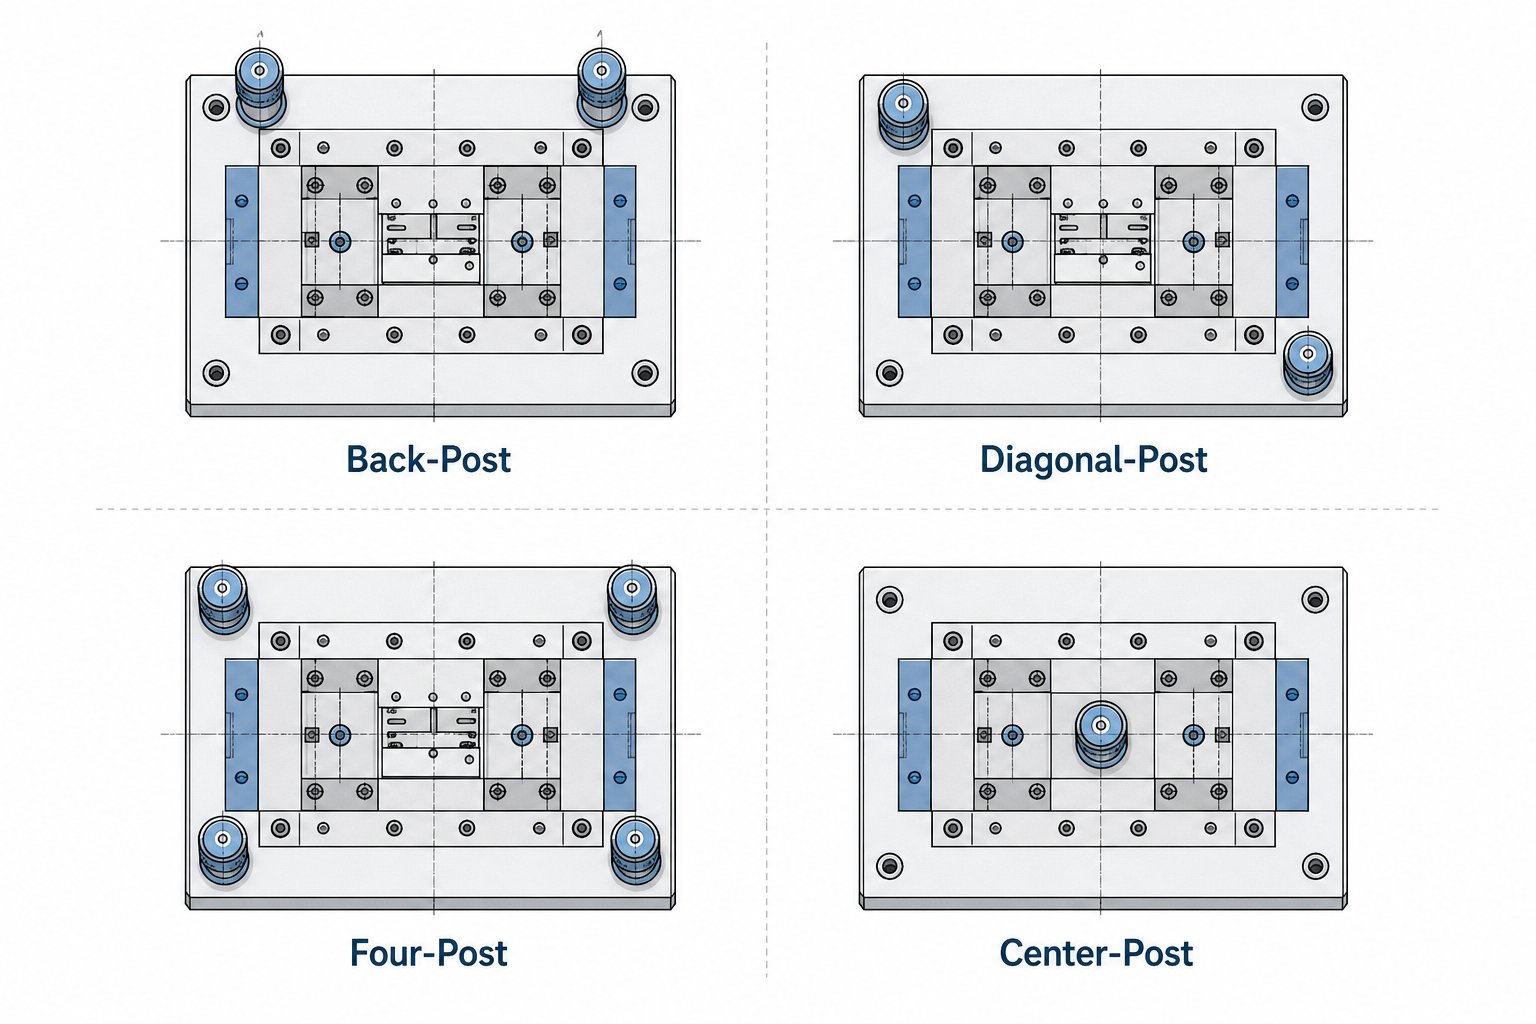
Sady matric jsou komerčně vyráběny v několika standardních konfiguracích a dodavatelé mají rádiDanly sady kosteka další výrobci katalogů je nabízejí připravené k odeslání. Čtyři primární rozvržení, se kterými se setkáte, jsou zadní-sloupek, diagonální-sloupek, čtyři-sloupky a středový-sloup. Každý z nich si své místo v katalogu vydobyl z odlišných mechanických důvodů.
Dvě-sady po vysekávání a přístup k podávání pásků
Sady zadních-sloupků matric umístěte oba vodicí kolíky do zadní části oblasti matrice. Přední a obě strany tak zůstanou zcela otevřené, což vám umožní neomezený přístup k podávání pásů. Pokud používáte progresivní nástrojovou matrici s podáváním cívkového materiálu zleva-do-doprava, rozvržení zadních-sloupků udrží čepy zcela mimo dráhu pásu. Díky tomu je výchozí volbou pro vysokorychlostní-progresivní ražení, kde jakákoli překážka v podávání způsobí-chyby a odpad.
Omezení? Dva sloupky vzadu poskytují menší torzní tuhost než konfigurace se sloupky rozmístěnými po celé ploše matrice. Pro lehkou-až{2}}středně velkou zápustku z plechu a dobře-vyvážené řezné síly je to zřídka problém. Pokud však vaše tvarovací matrice generuje silné mimo{5}}středové zatížení, sada zadních-sloupků může umožnit dostatečné úhlové vychýlení k ovlivnění kvality součásti.
Čtyři-sady pro maximální tuhost
Když potřebujete každou tisícinu zarovnání udržet pod velkou tonáží, řešením jsou čtyři-sady sloupků. Vodicí kolík v každém rohu vytváří pevnou klec, která odolává vychýlení v každém směru. Těžké operace vysekávání na tlustém materiálu, ražba s malou tolerancí-a jakákoli sada lisovacích nástrojů, u kterých se očekává, že zvládnou asymetrické síly, těží z tohoto uspořádání.
Kompromisem je přístup. Se sloupky na všech čtyřech rozích je podávání pásů omezenější. Obvykle budete muset směrovat materiál mezi sloupky, což omezuje maximální šířku pásu vzhledem k velikosti plochy matrice. Čtyři-sady příspěvků také stojí více a váží více, takže je obtížnější je ospravedlnit pro krátkodobé-prototypování nebo jednoduchou práci na jedné-stanici. Vydělávají si své udržení v sadách matric pro lisovací aplikace, kde se tuhost přímo promítá do přesnosti součásti a prodloužené životnosti nástroje.
Konfigurace příspěvku úhlopříčky a středu{{0}
Diagonální-sady příspěvků rozdělují rozdíl. Umístěním dvou vodicích kolíků do protilehlých rohů si udržují lepší rotační stabilitu než uspořádání s rovným zadním-sloupkem, přičemž dvě strany zůstávají otevřené pro podávání. Představte si, že potřebujete boční přístup pro sekundární operaci nebo vůli podávání pásu na jedné straně, ale chcete větší tuhost, než poskytuje sada zadních-sloupků. To je přesně to, kam se diagonální konfigurace hodí.
Sady středových-sloupků (někdy nazývané jeden-sloup nebo podstavec) používají jeden velký-průměr vodícího prvku ve středu nebo blízko-středu matrice. Tyto jsou méně běžné při produkčním lisování a mají tendenci se objevovat ve specializovaných aplikacích nebo v konfiguracích velmi malých lisovacích lisovacích nástrojů, kde je pro zatížení a požadavky na přesnost adekvátní jediné robustní vedení.
| Konfigurace | Počet příspěvků | Nejlepší aplikace | Úroveň tuhosti | Přístup ke zdroji |
|---|---|---|---|---|
| Zpět-Příspěvek | 2 (zadní) | Vysokorychlostní-progresivní ražení, operace s cívkou{1}} | Mírný | Vynikající - přední a boční otevřené |
| Diagonální-příspěvek | 2 (protilehlé rohy) | Středně náročná{0}}práce vyžadující vyvážený přístup a stabilitu | Střední-Vysoká | Dobré - dvě strany otevřené |
| Čtyři{0}}příspěvky | 4 (všechny rohy) | Těžké vysekávání, ražba s-těsnou tolerancí, asymetrické zatížení | Maximum | Omezený zdroj - mezi příspěvky |
| Center-Příspěvek | 1 (uprostřed) | Malé nebo specializované nízkotonážní{0}}aplikace | Nízká-Střední | Skvělé - všechny strany otevřené |
Výběr spočívá ve třech otázkách: Jak materiál vstupuje do formy? Jak těžké a asymetrické jsou lisovací síly? A jak těsné jsou tolerance součástí? U většiny produkčních progresivních prací tuto úlohu zvládá-sada zadních sloupků. Když tonáž stoupá nebo se tolerance zpřísňují, přejděte na úhlopříčku nebo čtyři-sloupky. Konfigurace, kterou si zvolíte, stanoví základ pro vše, co je v ní namontováno, a to přináší další kritické rozhodnutí: které součásti se do těchto patek dají a jak jejich jednotlivé specifikace ovlivňují výkon sestavy.
Základní komponenty uvnitř každé sady matric
Konfigurace sady lisovacích nástrojů má význam pouze tehdy, pokud jsou jednotlivé součásti lisovacího nástroje uvnitř správně specifikovány a spolupracují. Každý díl v sestavě má jednu úlohu, a když jeden prvek nefunguje správně, celá sestava matrice to pocítí v důsledku nesouososti, zrychleného opotřebení nebo nekonzistentních dílů mimo lis. Zde je to, co ve skutečnosti žije uvnitř těchto destiček na boty a proč si každý kousek zaslouží své místo.
- Horní a spodní boty- montážní plošiny, které nesou veškeré aktivní nástroje a připevňují se k beranu lisu a kolébce.
- Vodicí kolíky (sloupky)- válečky z tvrzené oceli, které při každém tahu vyrovnávají horní botu se spodní botou.
- Vodicí pouzdra- přesná-broušená pouzdra, do kterých jsou uchyceny vodicí kolíky s řízenou vůlí nebo předpětím.
- Deska matrice- obrobená pracovní plocha, kde jsou namontovány detaily děrovací matrice, tlačítka a tvarovací sekce.
- Držák stopky- válcový adaptér, který vystředí horní patku v otvoru beranu lisu pro nástroje s jednou stanicí-.
Horní a spodní boty
Zápustky jsou konstrukčním základem celé sestavy. Spodní patka je přišroubována k lisovací podložce a nese matrici, tlačítka matrice a jakékoli tvarovací detaily. Horní patka se upíná k beranu a drží razníky, držáky a stírací systém. Obě boty jsou obvykle vyrobeny ze středně-uhlíkové oceli nebo před-kalené slitiny, broušeny naplocho a rovnoběžně s přesností několika desetin tisíciny. Tato rovnoběžnost je důležitá, protože jakýkoli oblouk nebo zkosení na povrchu patky se přímo promítají do nerovnoměrných řezných sil napříč čely lisovacího razníku.
Tloušťka boty se volí na základě tonáže. Tenké boty se pod těžkým zatížením ohýbají a vyhazují zarovnání v nejhorší možnou chvíli, přímo ve spodní části zdvihu. Těžší operace vysekávání nebo ražení vyžadují silnější plechy; lehčí piercingové práce si vystačí s tenčími a lehčími botami, které snižují celkovou hmotnost matrice.
Vysvětlení typů vodicích kolíků a pouzder
Vodicí čepy jsou broušeny s tolerancí v rozmezí 0,0001 palce a dodávají se ve dvou základních typech: třecí (kluzné ložisko) a kuličkové ložisko. Volba mezi nimi určuje výkon sestavy matrice při rychlosti, při bočním zatížení a během údržby.
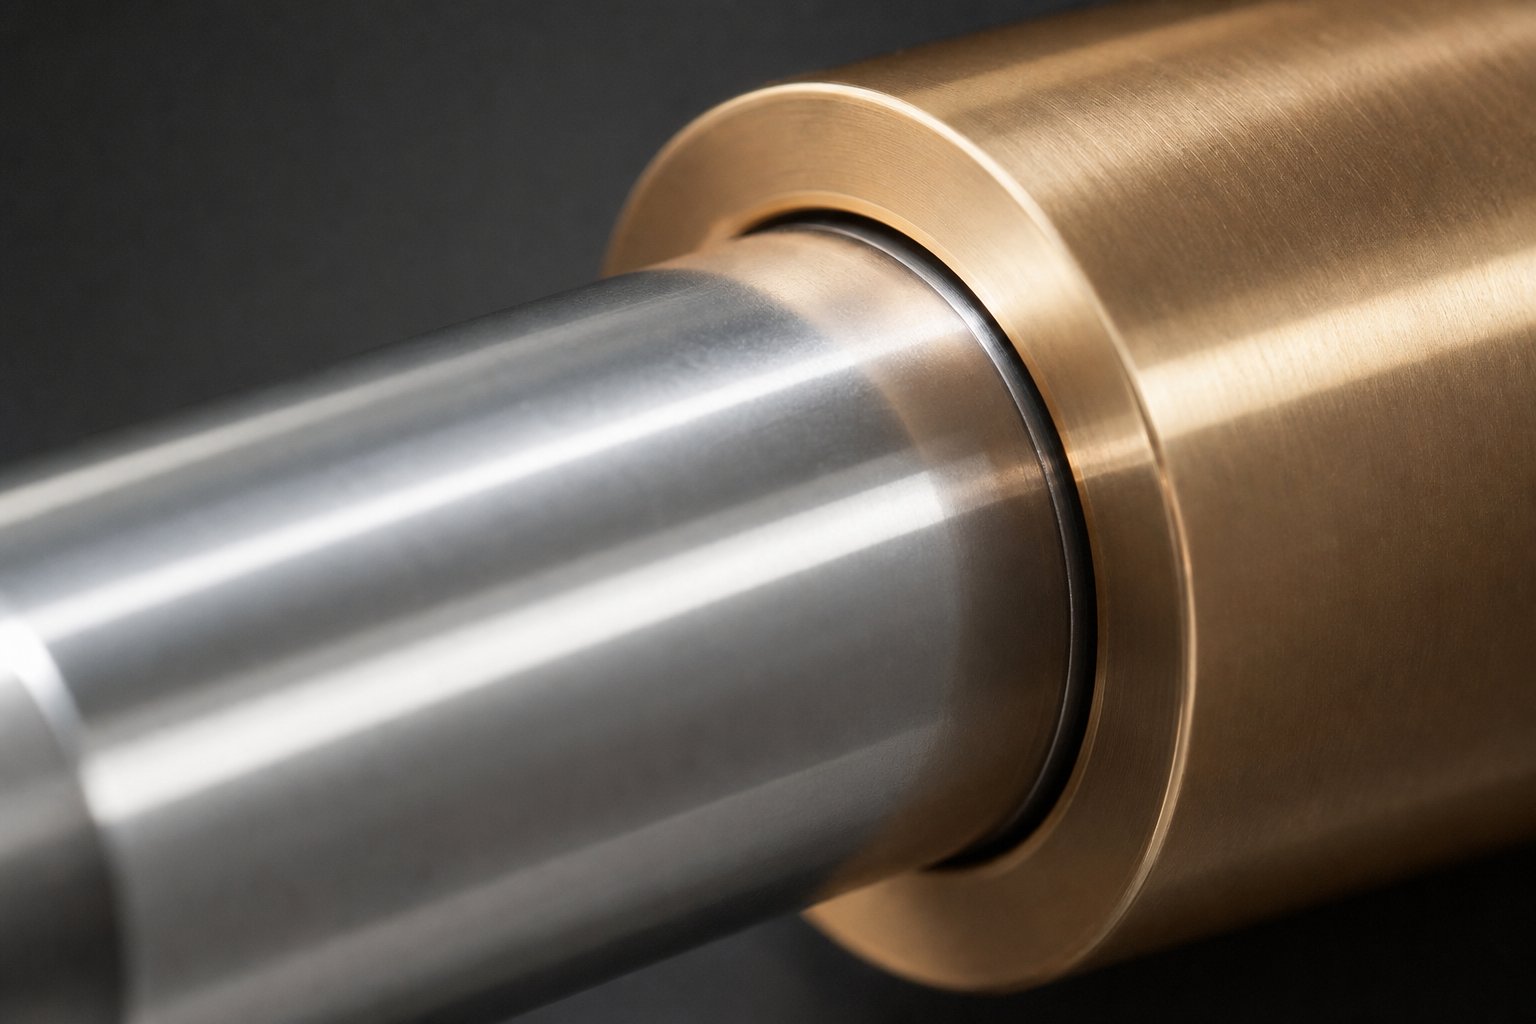
Vodicí kolíky kuličkového-ložiskajezdit na sérii přesných kuliček obsažených v hliníkové kleci. Fungují v předepjatém stavu nebo ve stavu „záporné vůle“, což znamená, že sestava čepu-a{2}}ložiska je ve skutečnosti o něco větší než vrtání pouzdra. To eliminuje vůli, snižuje tření a usnadňuje oddělování polovin matrice. Jsou průmyslovým standardem pro vysokorychlostní-progresivní lisování, kde je hromadění tepla z tření nepřijatelné. Jedno upozornění: nadměrný boční tah může způsobit dráhu koule, fyzické drážky opotřebené na sloupku nebo pouzdro přetíženými ložisky.
Bronzová pouzdraspárují se s hladkými třecími kolíky a dobře zvládají velké boční zatížení, protože kontakt je rozložen po široké ploše, spíše než se soustřeďuje v kontaktních bodech-kuliček. Běžná jsou masivní hliníková-bronzová nebo bronzem{3}}pokovená ocelová pouzdra, která nejlépe fungují při mírných rychlostech lisu, kde je tolerovatelné určité tření výměnou za nosnost.
Samomazná-pouzdrazabudovat grafitové zátky přímo do bronzové matrice a zajistit tak nepřetržité suché mazání bez vnějšího maziva. Zkracují intervaly údržby v prostředích, kde je obtížné vynutit plány domazávání nebo kde je problémem znečištění.
Důležitá je také montáž vodícího čepu.Stiskněte-připínáčkyjsou trvale instalovány v botě, což zvyšuje tuhost, ale ztěžuje výměnu.Odnímatelné čepypoužijte mechanický zámek (typicky šroub s válcovou hlavou nebo objímku) a lze je odstranit bez lisování, což zjednodušuje údržbu a skladování matrice. Pro inženýry, kteří získávají zakázkové součásti, kde typ pouzdra, průměr čepu a styl montáže spolupůsobí se strukturou matrice a požadavky na vůli, dodavatelé jakoYICHENnabídnout technickou podporu ve spolupráci přizpůsobenou-náročným rozhodnutím, jako jsou tato.
Podpůrné komponenty a jejich role
Kromě patek, čepů a pouzder dokončuje sestavu několik menších součástí. Držáky stopky vycentrují horní patku v lisovacím beranu pro jednotlivé-závitnice, kde je kritické přesné vyrovnání pístu-k-zápustce. Opěrné desky jsou umístěny mezi razicími hlavami a čelem patky a rozdělují rázová zatížení, takže kalené stopky razníku se během milionů cyklů nezapichují do měkčí oceli patek. Držáky matrice zamykají razníky a tlačítka v přesných polohách v desce matrice a pružiny (mechanické nebo dusíkové) poskytují odizolovací sílu pro zvednutí obrobku z nástroje po každém zdvihu.
Každá z těchto součástí raznice spolupracuje s ostatními. Pouzdro kuličkového{1}}ložiska spárované s příliš tenkou botou bude perfektně sledovat v zarovnání, ale pod zatížením se ohne, čímž maří účel přesného vedení. Správná kombinace znamená přemýšlet nad rámec individuálních specifikací a zvážit, jak se celý systém chová ve vaší skutečné tonáži, rychlosti a materiálových podmínkách, což vede přímo k otázce přizpůsobení vaší sady matric k lisu, ve kterém poběží.
Jak sladit sady matric s vaším lisem
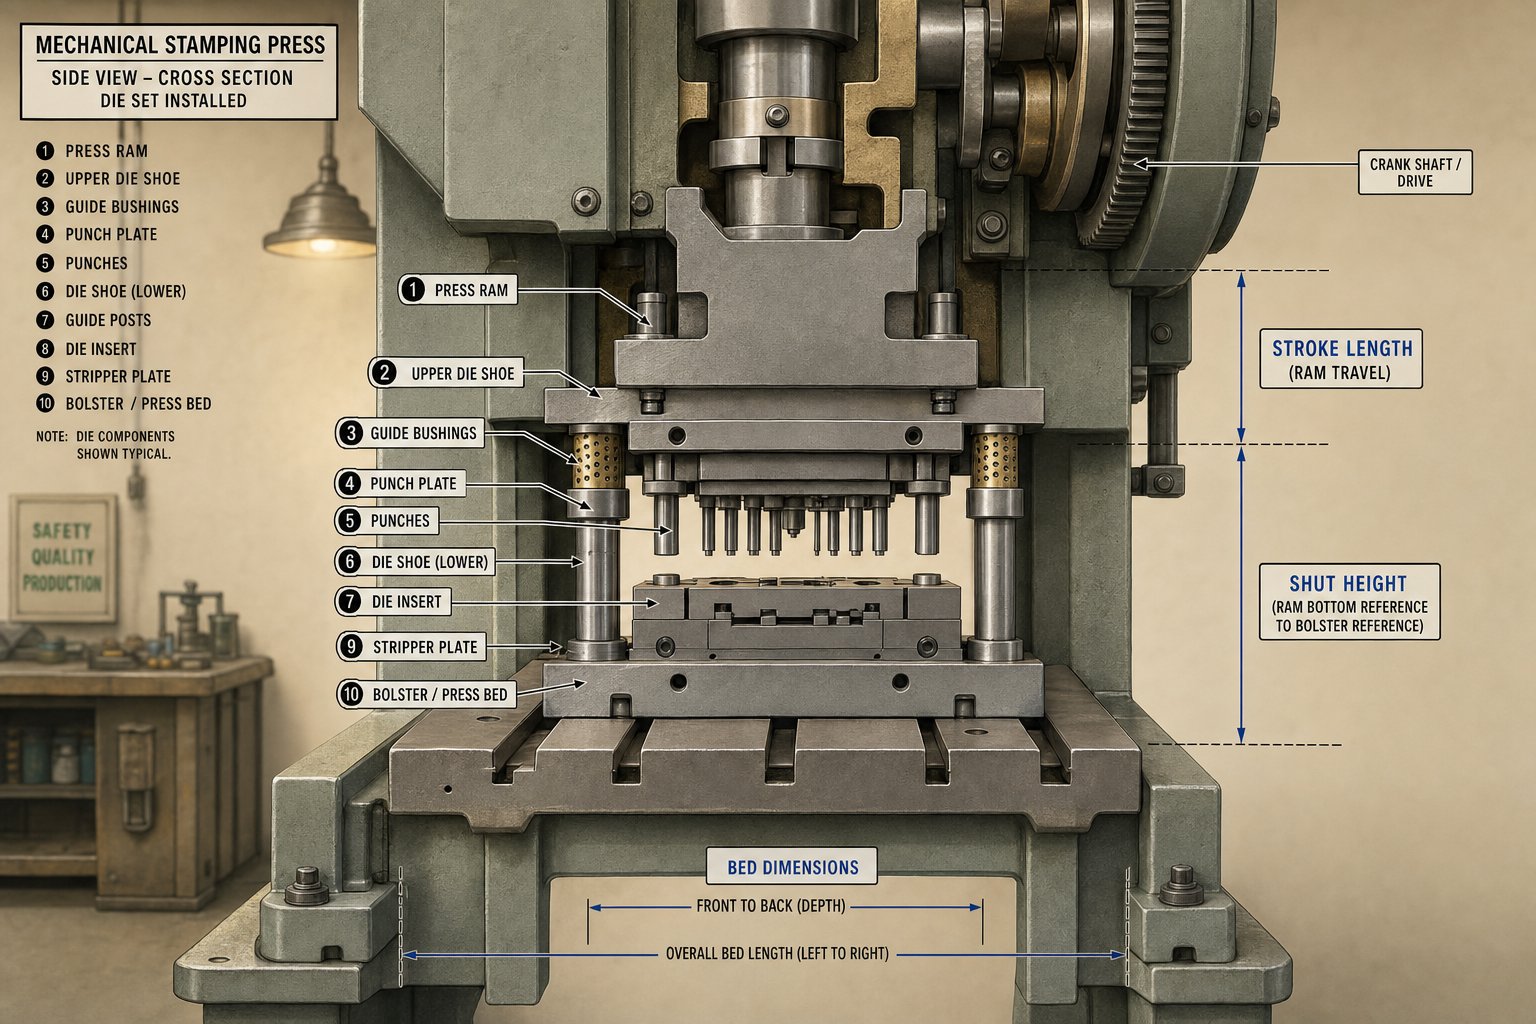
Perfektně specifikovaná sada raznic je k ničemu, pokud se fyzicky a mechanicky nehodí k lisu, pro který je určena. Vztah mezi lisem a matricí je integrovaný systém a chybná shoda vede k čemukoli, od neschopnosti nainstalovat nástroj až po katastrofální přetížení během výroby. Kritické parametry, které potřebujete sladit, jsou nosnost, rozměry lože, rozsah uzavírací výšky a délka zdvihu.
Stiskněte Tonnage and Die Set Load Capacity
Každá lisovací operace generuje vypočítatelnou sílu na základě obvodu řezu, tloušťky materiálu a pevnosti v tahu. Váš lis musí překročit vypočítanou tonáž s abezpečnostní rezerva 20 až 30 procentzohlednit materiálové variace a progresivní opotřebení nástroje. Ale tonáž není jen o tom, zda lis dokáže dostatečně tlačit. To také určuje tloušťku boty. Vyšší síly vyžadují tlustší desky, aby odolávaly průhybu, a tlustší desky zvyšují hmotnost. Tato kombinovaná hmotnost sady lisovacích nástrojů musí zůstat v rámci zvedací kapacity berana, jinak se lis snaží při zdvihu čistě zatáhnout horní polovinu.
U vysekávacích lisovacích zápustek běžících vysokou rychlostí i malé nerovnováhy mezi požadovanou silou a dostupnou kapacitou směsi při každém zdvihu. Nad-tonáž se zastaví lisovací lis nebo praskne rám; pod-zadáním tloušťky patky sady matric se může ohýbat, odhazovat zarovnání a vyrážet údery.
Přizpůsobení velikosti postele a výšky zavírání
Půdorys matrice se musí vejít do oblasti lůžka lisu s prostorem pro svorky na všech stranách. Šířka pásu, geometrie součásti a počet stanic v progresivních nástrojích určují minimální půdorys, ale kolébka nastavuje maximum. Zní to jednoduše, ale vertikální rozměr zaskočí více inženýrů nepřipravených. Výška uzavření je vzdálenost od horního povrchu kolébky ke dnu skluzu, když je beran ve svém nejnižším bodě s nastavením plně vysunutým. Vaše výška zápustky (celková zavřená výška sestavy) musí spadat do nastavitelného rozsahu zavření výšky lisu.
Pokud je kostka příliš vysoká, nemůže se fyzicky zavřít. Pokud je příliš krátká, mohou mezeru vytvořit distanční desky nebo rovnoběžky, ale pouze v rámci dráhy nastavení lisu. Mějte na paměti, že čelisti ztrácejí v průběhu času výšku, když jsou přebroušeny, takže počáteční výška uzavření by měla sedět směrem k hornímu konci nastavovacího okénka, aby byla umožněna budoucí údržba.
Úvahy o mechanickém vs. hydraulickém lisu
Typ lisování zásadně mění způsob, jakým přistupujete k výběru sady matric. Mechanický lis dodává maximální tonáž pouze v blízkosti spodní části zdvihu, jen několik milimetrů nad dolní úvratí. To znamená, že kontrola výšky uzavření je kritická. Pokud se vaše sada vysekávacích lisů zavírá i trochu příliš vysoko, lis nemůže vyvinout plnou jmenovitou sílu a kvalita dílu trpí. Mechanické lisy mají také pevnou délku zdvihu danou geometrií kliky, takže vaše matrice musí být navržena s ohledem na toto omezení.
Sada hydraulických lisovacích nástrojů má více prostoru pro dýchání. Hydraulické systémy poskytují plnou tonáž kdekoli ve zdvihu a nabízejí nastavitelnou délku zdvihu, díky čemuž jsou shovívavější při tolerancích výšky uzavření. Hydraulické lisovací nástroje také zabraňují vysokému-nárazovému zatížení mechanických systémů, což umožňuje mírně tenčí lisovací čelisti pro ekvivalentní tonáž při tváření. Doby cyklů jsou však pomalejší, takže pokud párujete sadu matric s hydraulickým lisem pro hluboké tažení nebo složité tvarování, naplánujte si spíše delší zdvihy a řízené rychlosti beranu než vysokorychlostní vysekávání.
Až budete připraveni spárovat sadu matric s lisem, proveďte tyto kroky v uvedeném pořadí:
- Zaznamenejte specifikace lisu z příručky stroje: jmenovitá tonáž, jmenovitý bod tonáže (u mechanických lisů), rozměry lože, maximální a minimální uzavírací výška, délka zdvihu a zdvihy za minutu.
- Vypočítejte celkovou požadovanou lisovací sílu pro všechny řezací a tvářecí stanice a poté přidejte 20 až 30 procent bezpečnostní rezervy.
- Určete minimální stopu matrice na základě šířky pásu, velikosti dílu a počtu stanic a ujistěte se, že se vejde do rozměrů lože s upínací vůlí na všech stranách.
- Zvolte tloušťku patky vhodnou pro vypočítanou tonáž a ověřte, zda výsledná výška lisovnice spadá do rozsahu nastavitelných uzavíracích výšek lisu.
- Ujistěte se, že celková hmotnost sady matric (patky, čepy, pouzdra a namontované nástroje) nepřesahuje nosnost berana.
- Ověřte, že délka zdvihu je dostatečná pro podávání materiálu, vůli součástí a bezpečné vyhazování hotových kusů nebo šrotu.
- U mechanických lisů se ujistěte, že je tonážní bod nad tloušťkou materiálu, aby bylo zajištěno, že když se raznice pro lis dostanou do kontaktu s obrobkem, bude k dispozici plná síla.
Dodržením této sekvence předejdete běžné chybě při specifikaci sady matric, která vypadá správně na papíře, ale nemůže fyzicky fungovat v zamýšleném stroji. Každý parametr vstupuje do dalšího, a když chybí byť jen jeden, zejména zavřená výška nebo tonážní bod, změní se dokonale opracovaná hydraulická lisovací sada nebo mechanické nastavení v drahou ozdobu police. Včasné uzamčení těchto čísel také zjednodušuje další rozhodování: výběr ze standardních katalogových velikostí nebo přechod na vlastní rozměry.
Konvence a standardy velikosti sady lisovacích nástrojů
Přizpůsobení vaší sady kostek k lisu je jen polovina rovnice. Druhou polovinou je výběr sady rozměrů matrice, která poskytne vašemu aktivnímu nástroji dostatek prostoru pro práci a zároveň udrží celkovou stopu efektivní. Standardní sady matric dodržují dobře-zavedené konvence velikosti, které vyvažují plochu desky, tloušťku a proporce vodicích kolíků. Pochopení těchto konvencí vám pomůže rozhodnout, kdy se velikost katalogu hodí pro vaši aplikaci a kdy je třeba použít vlastní.
Standardní rozměry sady matric a tloušťka desky
Průmyslové katalogy, včetně katalogů od zavedených dodavatelů, jako jsou řady lisovacích sad Danly a další výrobci, nabízejí standardní velikosti od 6 x 6 palců pro miniaturní lisovací práce a zvětšování až po běžné střední-rozměry, jako jsou 12 x 12, 18 x 24 a 24 x 36 palců. Velké sady matric jdou daleko za tyto, přičemž někteří výrobci vyrábějí základní platformy matric přesahující 60, 80 nebo dokonce 120 palců pro automobilové panely a těžké konstrukční lisování.
Tloušťka plechu měřítka s očekávanou tonáží. Malá 6 x 6 sada běžících lehkých piercingových zátěží může používat boty tenké jako 1 palec, zatímco velká platforma matrice, která zvládá několik set tun zaslepovací síly, potřebuje boty o tloušťce 4 palce nebo více, aby odolala vychýlení. Obecný princip: tlustší patky rozdělují sílu rovnoměrněji přes kolébku a čelo berana, čímž snižují lokalizované napětí, které vede k únavovému praskání během milionů cyklů.
| Velikost sady matric (palce) | Typická tloušťka boty (palce) | Typický rozsah tonáže | Společná aplikace |
|---|---|---|---|
| 6 x 6 až 8 x 8 | 1.0 - 1.5 | 5 - 30 tun | Malé konektory, koncovky, mikro{0}}lisování |
| 10 x 12 až 14 x 18 | 1.5 - 2.5 | 30 - 100 tun | Střední-závorky, klipy, progresivní raznice |
| 18 x 24 až 24 x 36 | 2.5 - 3.5 | 100 - 300 tun | Větší progresivní matrice, silné-zaslepování |
| 30 x 48 až 48 x 72 | 3.5 - 5.0 | 300 - 800 tun | Konstrukční díly automobilů, panely spotřebičů |
| 60 x 96 a více | 5.0 - 8.0+ | 800 - 2, 000+ tun | Velké automobilové panely, těžké konstrukční výlisky |
Toto jsou pokyny, nikoli absolutní. Sada kovových zápustek nesoucí zápustku s koncentrovaným děrovacím zatížením ve středu může vyžadovat silnější patky, než naznačuje samotná tonáž, protože ohybový moment se zvyšuje s nepodepřeným rozpětím. Naopak, rovnoměrně rozložený řezný vzor napříč mnoha malými razníky může tolerovat tenčí boty při stejné celkové tonáži.
Dimenzování pro progresivní vs. jednotlivé-závitnice stanice
Zápustky s jednou stanicí, ať už složené nebo kombinované, potřebují pouze dostatečnou plochu zápustky pro otisk dílu a prostor pro odpadní kanály, montážní prvky a vodicí prvky. Jejich dimenzování je relativně jednoduché: vezměte maximální rozměr dílu v každém směru, přidejte materiál pro nosné pásy nebo šrotové můstky a vyberte nejbližší standardní velikost matrice, která pojme vše s prostorem pro svorky.
Progresivní matrice vyžadují jiný výpočet. Každá stanice zabírá část délky matrice rovnající se rozteči podávání a celkový počet stanic vynásobený roztečí určuje minimální délku matrice. 12-progresivní stanice s roztečí 2{6}} potřebuje alespoň 24 palců pracovní délky, než vůbec započítáte náběhové a koncové šrotové stanice. Šířka pásu plus nosný materiál nastavuje minimální šířku matrice.
Jakpoznamenávají odborníci progresivní formyVelké progresivní lisy vyžadují robustní nosič a spojovací tyče, aby pás zůstal stabilní v mnoha stanicích, a tato šířka nosiče přispívá k celkové stopě lisu. Čím více ořezávacích a formovacích stanic je zapotřebí, tím více podpůrného materiálu pro pásy potřebujete a tím širší a delší bude sada matric.
Průměr a délka vodicího čepu se také škáluje podle velikosti matrice. Menší standardní sady matric obvykle používají kolíky o průměru 1 palce až 1,5 palce, zatímco sady v rozsahu 24 x 36 a více se pohybují na 2palcové nebo větší sloupky. Délka čepu musí zajišťovat adekvátní záběr v plné otevřené výšce, což znamená, že delší zdvihy vyžadují delší čepy, které zase vyžadují větší průměry čepů, aby odolávaly ohýbání při jakémkoli zbytkovém bočním zatížení. Čep, který je příliš štíhlý vzhledem ke své nepodepřené délce, se pružně vychýlí, čímž zmaří účel přesného vedení.
Když standardní velikosti padnou
Standardní katalogové velikosti pokrývají širokou škálu aplikací, a to z dobrého důvodu. Vyrábějí se ve velkém, což snižuje náklady a zkracuje dodací lhůty. Zkušenosti v oboru potvrzují, že nákup standardních sad od speciálních výrobců, kteří využívají úspor z rozsahu, téměř vždy překonávají náklady na výrobu jednorázových sad-ve vlastní firmě.
Přesto některé práce jdou nad rámec toho, co může pojmout standardní matrice. Můžete se setkat se situacemi jako:
- Geometrie součásti, která vyžaduje neobvyklý poměr délky-k{1}}šířce, není v katalozích k dispozici.
- Progresivní matrice s vysokým počtem stanic, které přesahují standardní délky.
- Ne-standardní umístění vodících kolíků je dáno kolizemi posuvu nebo nástroje.
- Předimenzované polotovary pro automobilové nebo přístrojové panely, které se tlačí do velkého prostoru matrice nad 60 palců.
- Vlastní tloušťky bot potřebné pro extrémní tonáž nebo neobvyklá omezení výšky uzavření lisu.
V těchto případech se praktickou volbou stává vlastní sada matric. Vlastní nemusí nutně znamenat drahé nebo pomalé. Mnoho dodavatelů obrábí zakázkové rozměry z před-broušených plechů pomocí CNC zařízení, přičemž dodržují přiměřenou obrátku. Rozhodnutí závisí na tom, zda nucení vašeho nástroje do nejbližší standardní stopy ohrozí výkon. Pokud shromažďujete stanice příliš blízko u sebe, eliminujete nutné vyřazování šrotu nebo poddimenzujete boty, aby odpovídaly rozměrům katalogu, náklady na šrot a údržbu rychle převýší cenu za zakázkovou sadu kovových matric.
Jedna střední cesta, která stojí za zvážení: nákup standardní sady a její úprava. Některé obchody nakupují katalogové sady matric a poté přidávají opracované kapsy, -nestandardní umístění kolíků nebo další montážní prvky na svém vlastním CNC zařízení. Tento hybridní přístup, někdy v průmyslu nazývaný DIY, může zkrátit časové osy a zároveň poskytnout sadu správně dimenzovanou pro danou aplikaci.
Dimenzování určuje fyzické hranice vašeho nářadí, ale samotné fyzické rozměry nezaručují výkon. Přesnost, s jakou jsou tyto rozměry dodrženy, tolerance usazení kolíků-k-pouzdrům, rovnoběžnost patky a povrchová úprava určují, zda vaše lisované díly skutečně splňují tiskové specifikace cyklus po cyklu.
Tolerance a přesnost výkonu sady lisů
Můžete si vybrat správnou konfiguraci, perfektně nastavit velikost bot a sladit každý parametr lisu, ale pokud jsou tolerance na vaší sadě matric volné, vaše lisované díly nikdy nebudou mít těsné rozměry. Přesnost v lisovacích nástrojích začíná na úrovni konstrukce. Vodicí systém a povrchy bot nastavují absolutní strop v tom, jak přesné mohou být vaše hotové díly, bez ohledu na to, jak dobře jsou broušeny aktivní razníky a razidla.
Přesnost lisovaného dílu je strop pro přesnost lisovaného dílu. Žádný razník nebo lisovací tlačítko nemůže zajistit přísnější tolerance než rám, který je vede.
Vůle vodicích kolíků a její vliv na kvalitu dílu
Průběžná vůle mezi vodicím kolíkem a jeho pouzdrem přímo určuje, o kolik se může horní polovina matrice posunout bočně vzhledem ke spodní polovině během každého zdvihu. V systému kluzných ložisek je tato vůle záměrně navržena, obvykle v rozmezí od 0,0002 palce do 0,0008 palce v závislosti na průměru čepu a aplikaci. Systémy kuličkových-ložisek fungují odlišně, běží v apředepjatý stav s negativní vůlív rozsahu od 0,0001 do 0,0021 palce, účinně eliminuje volnou vůli mezi horní a spodní polovinou.
Proč je to důležité pro vaše části? Představte si přesnou raznici a lisovací operaci, kde je vůle děrování-k{1}}děrování nastavena na 0,001 palce na stranu. Pokud vodicí systém umožňuje boční posun o 0,0005 palce, bude tato vůle nerovnoměrná: 0,0005 palce na jedné straně a 0,0015 palce na druhé straně. Výsledkem je nekonzistentní výška otřepu, nerovnoměrná kvalita břitu a zrychlené opotřebení na jedné straně matrice řezného nástroje. Pro práci s-těsnou tolerancí musí být vůle vodícího kolíku-k-pouzdro zlomkem pracovní{16}}vůle-zápustky, aby byly síly vyvážené.
Tolerance rovnoběžnosti a kolmosti
Paralelnost povrchu bot je druhou kritickou tolerancí. Horní i spodní čela boty musí být vybroušeny naplocho a vzájemně rovnoběžné v rozmezí několika desetin tisíciny palce. Pokud se horní patka nakloní byť jen nepatrně vzhledem ke spodní, razidla na jedné straně matrice se dostanou do kontaktu s obrobkem před razníky na druhé straně. Toto stupňovité zapojení vytváří nestejné řezné síly, předčasné opotřebení razníku a rozměrové odchylky napříč progresivními nástroji s více stanicemi.
Stejně důležitá je i kolmost vodících kolíků k čelu boty. Čep, který se nakloní dokonce o 0,001 palce přes svou pracovní délku, způsobuje progresivní nesouosost, která se zhoršuje se zvyšujícím se zdvihem. U přesných zápustek běžících ve vysokorychlostních-aplikacích se tato úhlová chyba násobí s každým centimetrem zdvihu. Procesy obrábění zápustek typicky udržují kolmost kolíku v rozmezí 0,0002 palce na palec délky čepu u kvalitních sad, ačkoli obrábění zápustek na přísnější specifikace je možné za příplatek.
Povrchová úprava na čelech bot ovlivňuje jak rovnoběžnost, tak stabilitu montáže. Hrubý-povrch broušené desky umožňuje mikroskopickému posunu lisovacích desek a opěrných desek při opakovaném nárazovém zatížení. Většina ocelových lisovacích nástrojů specifikuje čela bot broušené na 16 mikropalců Ra nebo lepší, což poskytuje dostatečné tření pro bezpečnou montáž a zároveň zůstává dostatečně ploché pro přesné měření a vyrovnávání.
Třídy přesnosti pro různé aplikace
Ne každá práce vyžaduje nejpřísnější možné tolerance a těsnější vždy stojí více. Obecný průmyslový přístup rozděluje sady přesných matric do tříd na základě akumulovaných tolerancí napříč všemi kritickými vlastnostmi: vůle kolíků, rovnoběžnost, kolmost a povrchová úprava. Standardní-sady tříd vyhovují obecnému vysekávání a tváření, kde jsou velkorysé tolerance součástí. Sady-tříd přesnosti slouží k práci s blízkou-tolerancí, jako je lisování konektorů, jemné{6}}zaslepení nebo jakákoli aplikace, kde celková vůle systému musí zůstat pod několika desetiny.
Zde je místo, kde provozní podmínky komplikují rozhodnutí. Během výrobního cyklu třecí a tvářecí síly vytvářejí teplo. Tepelná roztažnost ve vodicích čepech, pouzdrech a patkách mění pracovní vůle, které jste tak pečlivě určili při pokojové teplotě. Přesná sada lisovacích nástrojů běžící rychlostí 600 zdvihů za minutu ve vysokorychlostní progresivní aplikaci může zaznamenat nárůst teploty vodícího systému o 30 až 50 stupňů Fahrenheita nad okolní teplotu. Toto teplo roztahuje kolíky rychleji než pouzdra (ocelové kolíky v bronzových pouzdrech), čímž se postupně uzavírá provozní vůle. Pokud je počáteční vůle příliš těsná, systém se zaváže. Pokud kompenzujete vůlí otevření při pokojové teplotě, ztratíte přesnost při studeném startu.
Praktické řešení: vyberte třídu přesnosti podle nejhoršího-případu provozní teploty, nikoli podle-podlahy v obchodě. Zohledněte očekávanou frekvenci zdvihů, lisovaný materiál a systém mazání. Vodicí systémy s kuličkovými-ložisky lépe zvládají teplotní výkyvy, protože jejich předpětí se přizpůsobí mírným rozměrovým změnám, aniž by se zavázalo. Bronzová pouzdra kluzných ložisek potřebují větší počáteční vůli, aby se zohlednilo tepelné uzavření, a proto jsou obvykle určena pro středně-rychlostní lisovací zařízení spíše než pro vysokorychlostní-přesné práce.
V konečném důsledku je výběr tolerance nákladově{0}}výhodným rozhodnutím. Každá půl-desátá utažení na matrici zvyšuje dobu broušení, kontrolní kroky a náklady na materiál. Ale každá půl-desátá, kterou necháte volně, se stává variací součástí, zmetkem a zkrácenou životností nástroje. Správná rovnováha závisí na tisku vašeho dílu, objemu výroby a na tom, kolik variací mohou vaše následné procesy absorbovat. Tato rovnováha se také posouvá v čase, jak se komponenty opotřebovávají, což vyvolává otázku, jak toto opotřebení monitorovat a rozhodnout, kdy sada matric překročí svou užitečnou toleranční obálku.
Údržba a vědět, kdy vyměnit sady lisovacích nástrojů
Tolerance, které byly dokonalé v první den, nezůstanou dokonalé navždy. Každý zdvih zvyšuje mikroskopické opotřebení vodicích kolíků, pouzder a povrchů čelistí. Nekontrolováno, toto opotřebení překračuje vaši toleranční obálku a tiše snižuje kvalitu součásti dlouho předtím, než cokoli katastrofálně selže. Program proaktivní kontroly a údržby je to, co odděluje lisovnu, která zachytí problémy včas, od té, která je objeví v odpadkových koších.
Kontrolní body a měření opotřebení
Když vytáhnete sadu matric pro plánovanou údržbu, jsou to kontrolní body, na kterých záleží nejvíce. Udržujte tento seznam vyvěšený v blízkosti skladovacího prostoru lisovacího zařízení, aby technici důsledně zasahovali do každé položky:
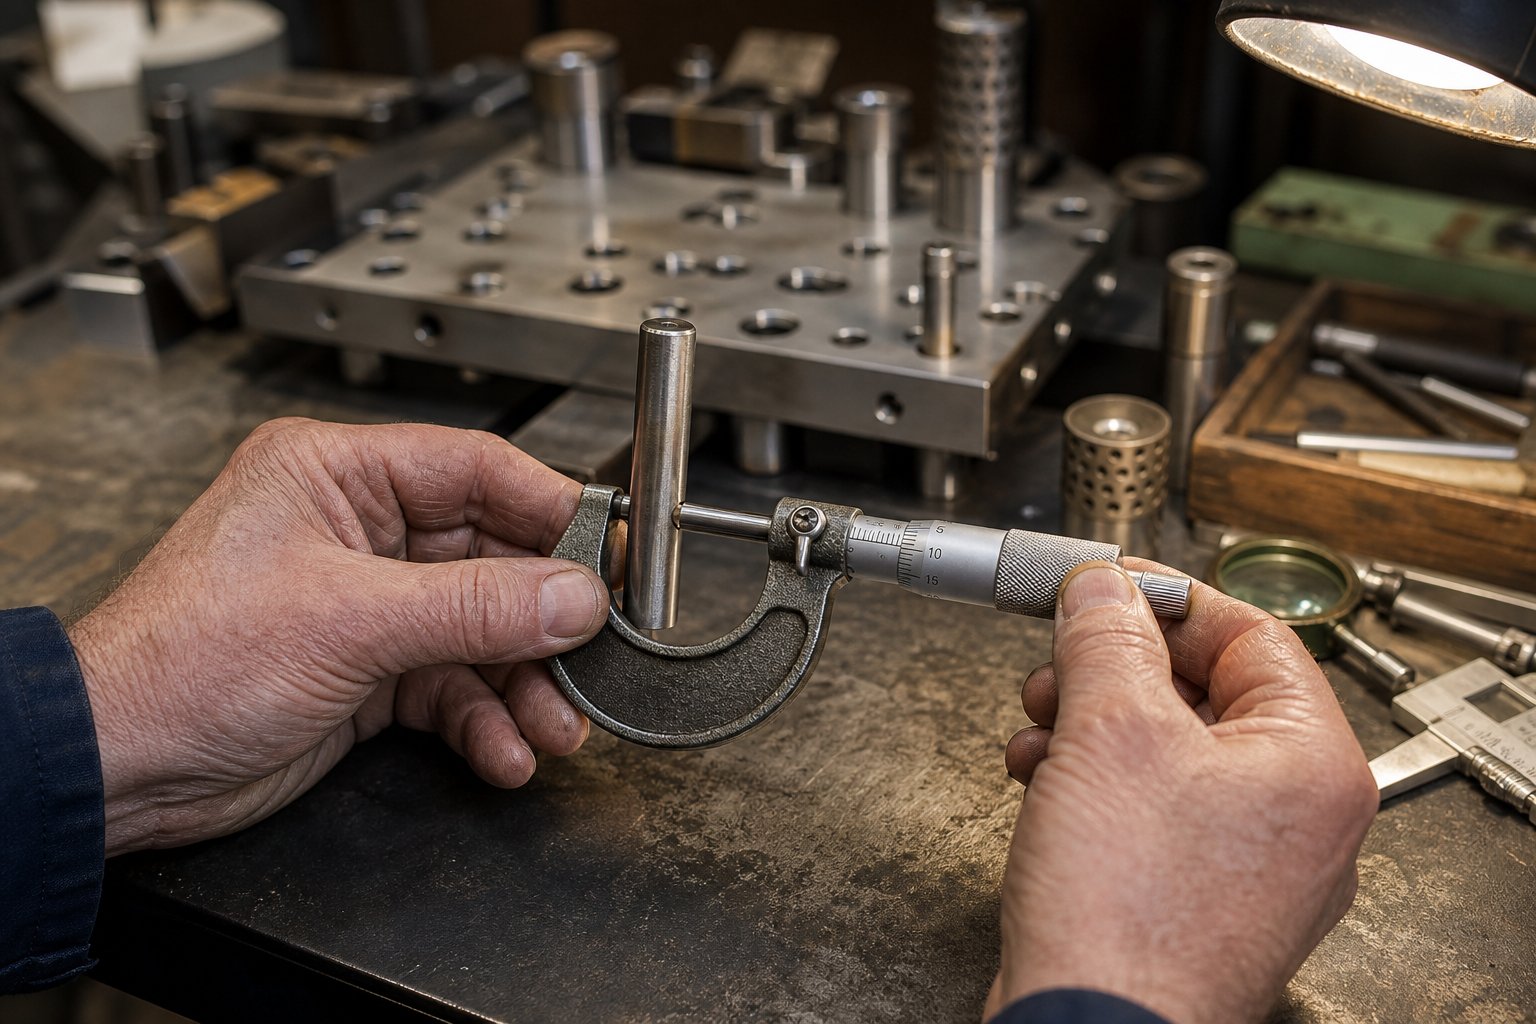
- Průměr vodícího čepu- Změřte pomocí mikrometru ve více bodech podél pracovní délky. Opotřebení se obvykle soustřeďuje tam, kde se pouzdro dotýká kolíku na pracovní úrovni. Snížení o více než 0,0005 palce oproti výměně nominálních záruk.
- Průměr vrtání pouzdra- Pomocí vrtoměru zkontrolujte ID nahoře, uprostřed a dole. Oválné nebo zúžené vzory opotřebení indikují nesouosost nebo nadměrné boční zatížení.
- Pin-k-vůli pouzdra- Vypočítejte z rozměrů kolíku a pouzdra. Když vůle překročí dvojnásobek původní specifikace, přesnost dílu je ohrožena.
- Stav klece kuličkového ložiska- Hledejtemodré zbarvení nebo poškozené hroty stavěcího šroubu, oba indikátory tečení klecí a smykových ložisek.
- Plochost a rovnoběžnost boty- Otřete obě čela boty indikátorem na podložce. Zkontrolujte, zda se v důsledku opakovaného nárazového zatížení nevyskytují deformace, deformace nebo lokalizovaná nízká místa.
- Stav povrchu bot- Zkontrolujte, zda nedochází k zadření, rýhování nebo únavovým prasklinám kolem otvorů pro čepy a montážních oblastí lisovacích svorek.
- Kolmost vodícího čepu- S nainstalovaným kolíkem označte podél jeho délky. Jakékoli naklonění přesahující 0,0002 palce na palec signalizuje opotřebené vrtání nebo poškozenou botu.
- Sledovací značky na čepech nebo pouzdrech- Světlé povrchové čáry jsou normální, ale drážky, které prohlubují pracovní povrch, naznačují nadměrné boční zatížení nebo nesprávnou instalaci pouzdra.
Mazání a preventivní údržba
Požadavky na mazání se výrazně liší podle typu pouzdra a použití nesprávného maziva je stejně škodlivé jako použití žádného. U vodicích systémů s kuličkovými-ložisky se mazivo nedoporučuje. Protože tyto součásti matrice pracují s negativní vůlí, mazivo zachycuje nečistoty, které se dostávají na povrchy valivého kontaktu, což způsobuje ploché skvrny na ložiskách a urychluje opotřebení. Místo toho použijte rafinovaný minerální olej s přísadami pro extrémní-tlak a inhibitory koroze, viskozita kolem 290/340 SSU při 100 stupních F.
Bronzová kluzná ložiska-na druhou stranu snášejí těžší maziva a těží z pravidelného mazání, zejména při velkém tonážním zatížení. Samomazná grafitová pouzdra za normálních podmínek nevyžadují žádné vnější mazání, ale pravidelné čištění grafitových kapes zabraňuje hromadění úlomků z lisování, které blokují dráhu maziva.
Intervaly údržby závisí na objemu výroby. Vysokorychlostní-progresivní operace s miliony zdvihů za měsíc vyžadují kontrolu každých 250 000 až 500 000 zásahů. Menší-objem práce s mírným používáním nástrojů pro výrobu matric se může protáhnout na plánované čtvrtletní kontroly. Při nastavování intervalů údržby matrice chybujte na kratší straně, dokud nezjistíte základní míru opotřebení pro každý konkrétní nástroj.
Indikátory konce-životnosti-a načasování výměny
Každá sada matric nakonec dosáhne bodu, kdy údržba již neobnovuje přijatelný výkon. Rozpoznání tohoto prahu vám brání nalévat práci do rámce, který nedokáže udržet toleranci bez ohledu na to, kolik pozornosti se jí dostává. Sledujte tyto signály:
- Opotřebení vodicího čepu nad rámec přebroušení- Špendlíky opotřebené o více než 0,001 palce nelze obnovit. Výměna je jediná možnost.
- Rozšíření vrtání pouzdra nad toleranční třídu- Když průměr vrtání překročí maximální povolenou vůli i po nainstalovaném novém čepu, může být poškozeno také sedlo pouzdra v čelisti matrice.
- Deformace čelistí přesahuje kapacitu přebroušení- Boty lze přebrousit, aby se obnovila rovinnost, ale každé přebroušení odstraní materiál a sníží výšku uzavření. Jakmile je bota vybroušena pod svou minimální funkční tloušťku, pod zatížením se ohne a nelze ji obnovit.
- Únavové praskání kolem otvorů pro čepy nebo montážních otvorů svorek- Trhliny se šíří při cyklickém zatěžování. Prasklá bota představuje bezpečnostní riziko a musí být okamžitě vyřazena.
- Trvalé tečení v kleci navzdory nápravným opatřením- Pokud nárazníky, úpravy předpětí a změna velikosti součástí nevyřeší tečení klecí, celková geometrie sady lisovacích nástrojů se možná posunula za hranici korekce.
- Opakované sledování pouze na jedné straně- Jednostranné vedení, které se vrací po výměně kolíků a pouzder, aby došlo k nesouososti vrtání v samotné botě, což je stav, který obvykle znamená, že deska boty již není provozuschopná.
Výměna opotřebované sady matric není selháním. Jde o plánovaný přechod, který chrání kvalitu dílů a bezpečnost lisu. Skutečné náklady na provoz po konci-{3}}životnosti nejsou samotné sady, ale zmetkovitost, přepracování a neplánované odstávky, které se hromadí, když již nelze udržet zarovnání. Vědět, kdy sadu vyřadit, také informuje o tom, jak určíte její výměnu, a získání této specifikace hned od začátku je to, co odlišuje rychlou změnu pořadí od nakresleného-technického cvičení.
Jak specifikovat a objednat správnou sadu raznic
Vyřazení opotřebované sady matric vás ušetří pouze v případě, že je výměna od začátku správně specifikována. Vágní objednávky vedou k-a{2}}e-mailům, neshodujícím se rozměrům a překvapením s dodací lhůtou, která brzdí výrobu. Rozdíl mezi hladkou změnou objednávky a frustrujícím cyklem nákupu spočívá v tom, jak dokonale sdělíte své požadavky předem.
Informace, které potřebujete před objednávkou
Než se obrátíte na jakéhokoli výrobce lisovacích nástrojů nebo si vytáhnete katalog, shromážděte všechny parametry, které ovlivňují výběr vaší sady lisovacích nástrojů. Chybějící byť jen jeden detail, jako je rozsah zavřené výšky nebo preference pouzdra, nutí dodavatele hádat nebo se vracet s otázkami, které přidávají dny do vaší časové osy.
Tento kontrolní seznam specifikací použijte při vyžádání cenových nabídek na sady lisovacích nástrojů na kov:
- Specifikace tisku- jmenovitá tonáž, jmenovitý bod tonáže (mechanické lisy), rozměry lože, minimální a maximální výška uzavření, délka zdvihu a zdvihy za minutu.
- Die set footprint- požadovaná délka a šířka na základě rozložení pásu, počtu stanic a upínací vůle.
- Tloušťka boty- na základě výpočtů tonáže a omezení výšky uzavření. Uveďte horní i dolní, pokud se liší.
- Konfigurace vodícího čepu- zadní-sloupek, diagonální, čtyř-sloupkový nebo středový-sloupek, spolu s požadavky na průměr a délku čepu.
- Typ pouzdra-kuličkové-ložisko, bronzové kluzné-ložisko nebo samomazací-ložisko v závislosti na rychlosti, zatížení a údržbě.
- Styl montáže kolíku- lisovací-nasazení nebo demontovatelné a zda jsou kolíky namontovány v horní nebo spodní botě.
- Materiál a tvrdost- třída materiálu obuvi, tvrdost povrchu v případě potřeby a veškeré specifikace tepelného zpracování.
- Třída tolerance- standardní nebo přesné, se specifickými popisy pro rovnoběžnost, kolmost a vůli kolíků-k-pouzder.
- Části a detaily procesu- materiál obrobku, tloušťka, složitost geometrie a očekávaný objem výroby po dobu životnosti sady matric.
- Zvláštní požadavky- nestandardní umístění kolíků, nadrozměrný formát, další opracované kapsy nebo vlastní montážní prvky.
Mít tento seznam kompletní, než zvednete telefon, eliminuje nejčastější zdroj zpoždění objednávek. Umožňuje vám také porovnávat nabídky za stejných podmínek u různých výrobců lisovacích nástrojů, protože všichni mají stejnou specifikaci.
Standardní katalog vs. Vlastní-konstruované sady lisovacích nástrojů
Standardní katalogové sady se dodávají rychleji a stojí méně, někdy až dramaticky. Zkušenosti z oboru od Anchor Danly potvrzují, že specializovaní výrobci využívající úspory z rozsahu a odborné znalosti výroby trvale snižují náklady na výrobu ekvivalentních sad ve vlastní-vlastní síti. Pro přímočaré aplikace, kde se vaše rozměry, tonáž a konfigurace shodují s nabídkou katalogu, není důvod přecházet na zakázku.
Zakázkové{0}}sady zápustek se stanou nezbytnými, když standardní rozměry naruší rozložení vašeho nástroje. Možná potřebujete -nestandardní poměr délky-k-šířce pro progresivní matrici s vysokou-stanicí, neobvyklé umístění kolíků k vyčištění systému podávání nebo tloušťky bot mimo katalogové normy. Zakázková výroba zápustek obvykle přidává dva až šest týdnů oproti standardním dodacím lhůtám v závislosti na složitosti, ale výsledkem je sada, která bez kompromisů vyhovuje vaší aplikaci.
Existuje i střední cesta. Někteří inženýři si koupí standardní sadu a obrábějí další funkce-vlastně, čímž zkracují dodací lhůty a přitom stále získávají vlastní stopu kovové raznice. Tento hybridní přístup funguje, když jsou úpravy omezeny na kapsy, otvory pro kolíky nebo montážní prvky, které neovlivňují přesnost vodícího systému.
Hodnocení dodavatelů pro vaši aplikaci
Ne každý výrobce matric nabízí stejnou hloubku možností. Při hodnocení výrobců lisovacích forem se dívejte za cenu a dodací lhůty, abyste posoudili tři faktory, které určují dlouhodobou-hodnotu:
- Přesné schopnosti- Může dodavatel dodržet třídu tolerance, kterou potřebujete? Zeptejte se na jejich brusné zařízení, metody kontroly a na to, zda spolu se zásilkou poskytují zprávy o rozměrech. Přední dodavatelé pracují podle systémů ISO 9001:2015 a provádějí -rozměrové kontroly v procesu, nejen výstupní kontrolu.
- Kvalita materiálu a sledovatelnost- Renomovaní dodavatelé používají certifikované nástrojové oceli s dokumentovanými procesy tepelného zpracování. Zeptejte se, zda hotovou sadu doprovázejí materiálové certifikace.
- Technická podpora- Zde se jasně ukazuje propast mezi katalogovými prodejci a skutečnými partnery pro výrobu lisovacích nástrojů. Dodavatel, který jednoduše obrábí to, co nakreslíte, je pro standardní zakázky v pořádku. Ale pro návrh-náročné aplikace zahrnující složitou strukturu matrice, požadavky na těsné vůle nebo náročný tok materiálu potřebujete inženýrskou spolupráci. Dodavatelé mají rádiYICHENspojte nástrojové inženýry s vlastními řešeními lisovacích nástrojů se zvláštní silou v oblasti návrhu-intenzivních rozhodnutí týkajících se struktury lisovacích nástrojů, optimalizace vůle a toku materiálu, což je druh podpory, který zabraňuje nákladným přepracováním po prvních zkouškách výrobku.
Na ceně záleží, ale levná sestava, která selže po zlomku své očekávané životnosti, stojí mnohem více prostojů a výměny než kvalitní sada od schopného dodavatele. Vyhodnoťte celkové náklady na vlastnictví: počáteční cena plus údržba plus očekávaná životnost plus riziko zmetkovitosti plynoucí z marginální přesnosti. Tento výpočet téměř vždy upřednostňuje dodavatele se silnější technickou podporou a přísnější kontrolou procesu, zejména u výrobních nástrojů, u kterých se očekává, že během své životnosti dodají miliony dílů.
Často kladené otázky o sadách lisovacích raznic
1. Jaký je rozdíl mezi sadou raznic a kompletní raznicí?
Sada matric je konstrukční rám skládající se z horních a dolních čelistí matrice, vodicích kolíků a pouzder, která zajišťuje přesné vyrovnání. Kompletní lisovací matrice obsahuje sadu matric a všechny aktivní nástroje, jako jsou razidla, knoflíky matrice, odstraňovače a pružiny, které skutečně řežou nebo tvoří kov. Můžete zaměňovat různé aktivní nástroje ze stejné sady lisovacích nástrojů a vyměňovat je, pokud se požadavky na půdorys a tonáž shodují, díky čemuž jsou standardní sady lisovacích nástrojů nákladově-efektivní pro obchody s více zakázkami.
2. Jak si mohu vybrat mezi sadou kostek se dvěma-a čtyřmi{2}}příspěvky?
Volba závisí na třech faktorech: jak je materiál podáván do matrice, jak velké jsou lisovací síly a jak těsné musí být tolerance vašich součástí. Dvě sady-zadních sloupků-ponechávají přední a boční strany otevřené pro nerušené podávání pásu v progresivních lisovnicích, ale nabízejí menší torzní tuhost. Čtyři-sady sloupků poskytují maximální tuhost pro těžké vysekávání nebo ražení s-těsnou tolerancí, ale omezují šířku pásu, protože materiál se musí zasouvat mezi rohové sloupky. U většiny-rychlých progresivních prací zvládnou konfiguraci zpětných-příspěvků tuto úlohu dobře. Když se tonáž zvýší nebo se tolerance zpřísní, přejděte na čtyři-přílohy.
3. Co jsou pouzdra kuličkových{1}}ložisek vs. bronzová pouzdra v sadách matric?
Pouzdra kuličkových{0}}ložisek používají přesné kuličky v kleci k vedení čepu s negativní vůlí (předepnuté uložení), čímž se eliminuje vůle a snižuje tření. Jsou vhodné pro vysokorychlostní-progresivní lisování, kde je teplo z tření nepřijatelné. Bronzová pouzdra fungují jako kluzná ložiska s rozloženým povrchovým kontaktem a lépe zvládají velká boční zatížení než kuličková ložiska. Nejlépe fungují při středních rychlostech, kde je přijatelné určité tření výměnou za větší nosnost. Samomazná-pouzdra s vloženými grafitovými zátkami nabízejí třetí možnost pro prostředí, kde je pravidelné domazávání nepraktické. Dodavatelé, jako je YICHEN, poskytují technickou podporu, která vám pomůže vybrat správný typ pouzdra pro konkrétní strukturu matrice a požadavky na vůli.
4. Jak přiřadím sadu matric k mému lisu?
Začněte tím, že si zaznamenáte specifikace vašeho lisu: jmenovitá tonáž, rozměry lože, rozsah zavřené výšky a délka zdvihu. Vypočítejte celkovou razicí sílu s 20-30% bezpečnostní rezervou a poté určete minimální stopu sady lisů na základě šířky pásu a počtu stanic. Zvolte tloušťku patky vhodnou pro vaši tonáž, ověřte, že výsledná výška lisovnice odpovídá rozsahu výšky uzavření lisu a ověřte, zda celková hmotnost zůstává v rámci nosnosti berana. U mechanických lisů také ověřte, zda je tonážní bod nad tloušťkou materiálu, aby byla v okamžiku kontaktu k dispozici plná síla.
5. Kdy by měla být sada raznic vyměněna?
Sadu matrice vyměňte, když opotřebení vodicích kolíků překročí 0,001 palce a nelze je obnovit přebroušením, když zvětšení vývrtu pouzdra posune vůli nad dvojnásobek původní specifikace i u nových kolíků, když deformace patky překročí kapacitu přebroušení a patky klesne pod minimální funkční tloušťku, nebo když se kolem otvorů pro kolíky nebo montážních otvorů objeví únavové trhliny. Trvalé jednostranné-sledování, které se vrací po výměně součásti, také signalizuje, že geometrie patky boty se posunula za hranici korekce a sada by měla být vyřazena.


